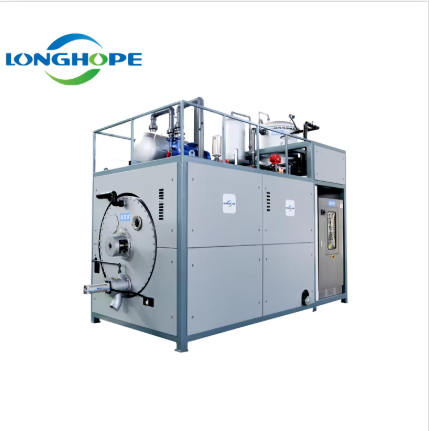
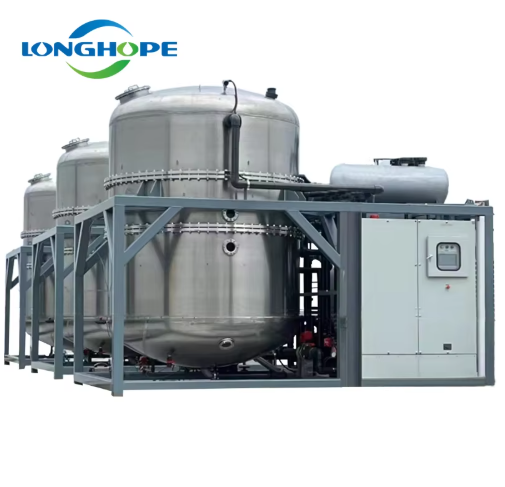
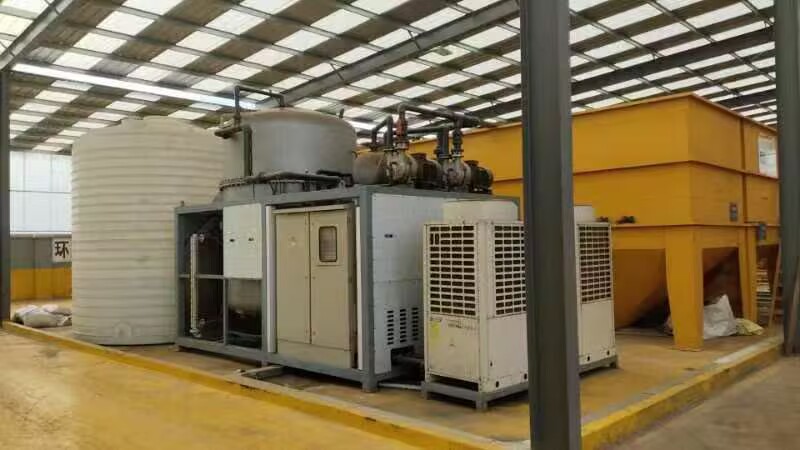
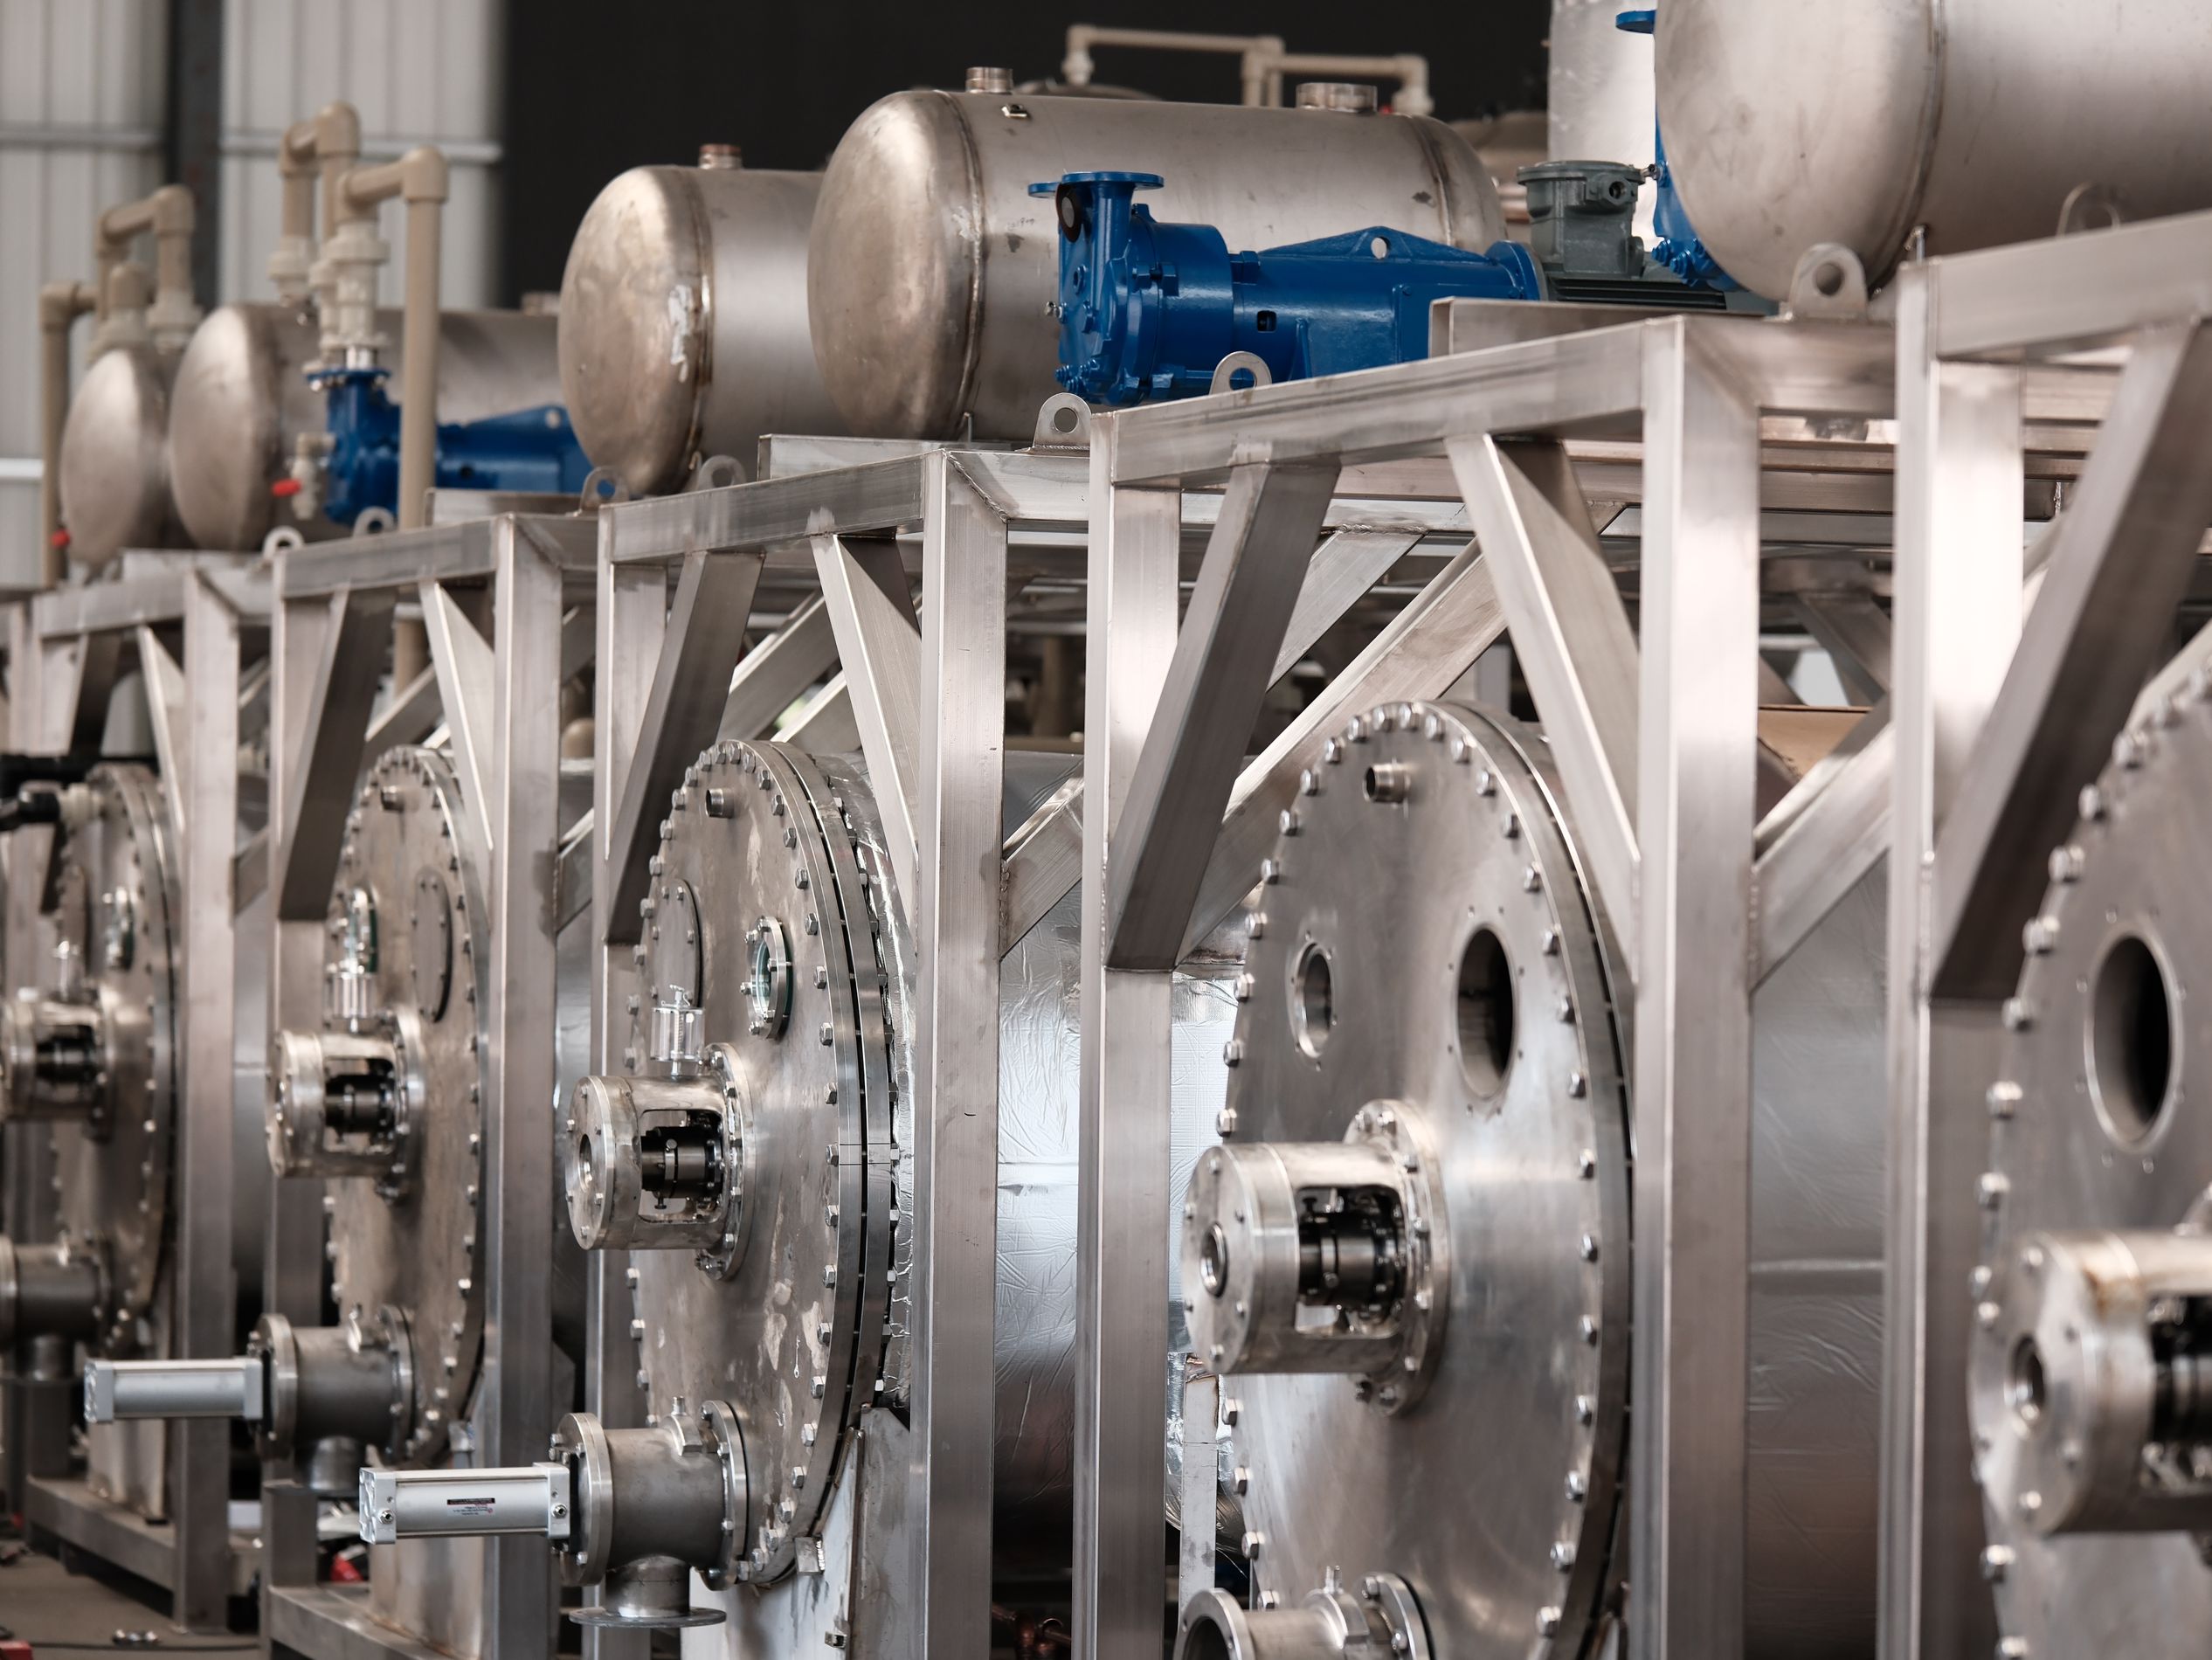
unité industrielle d'évaporation sous vide
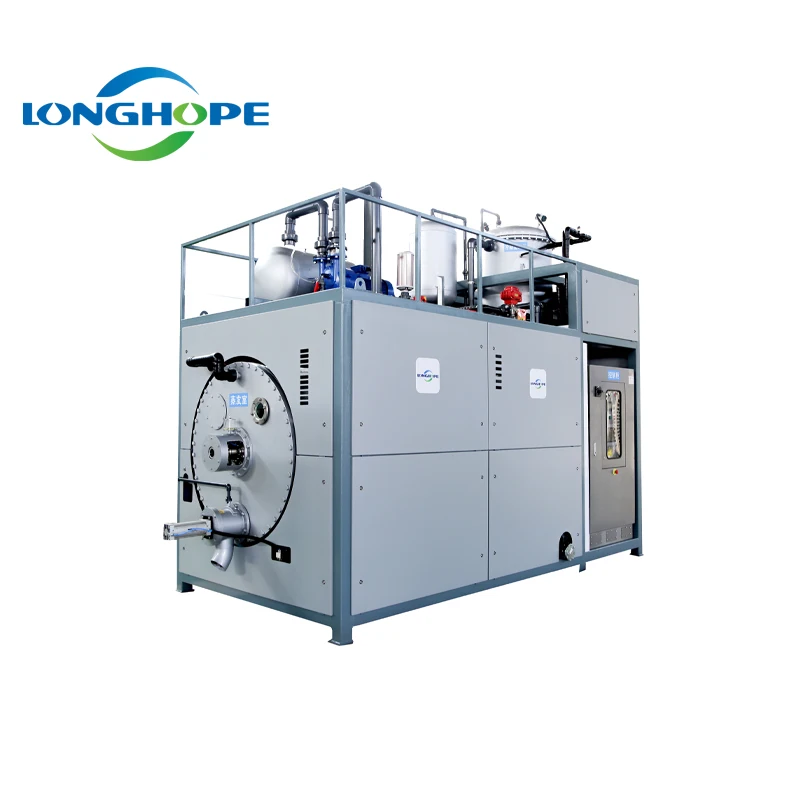
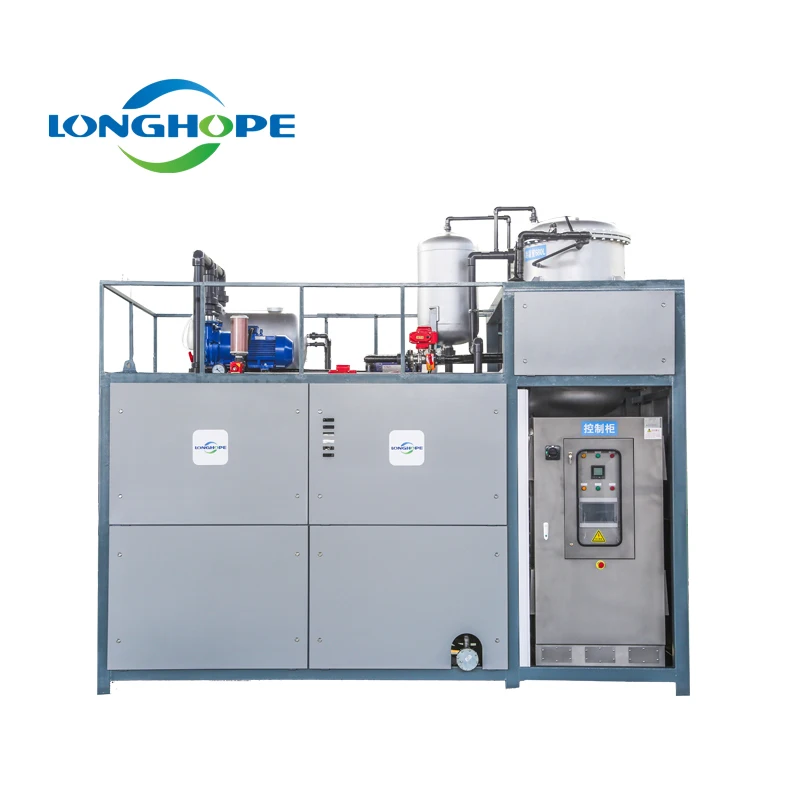
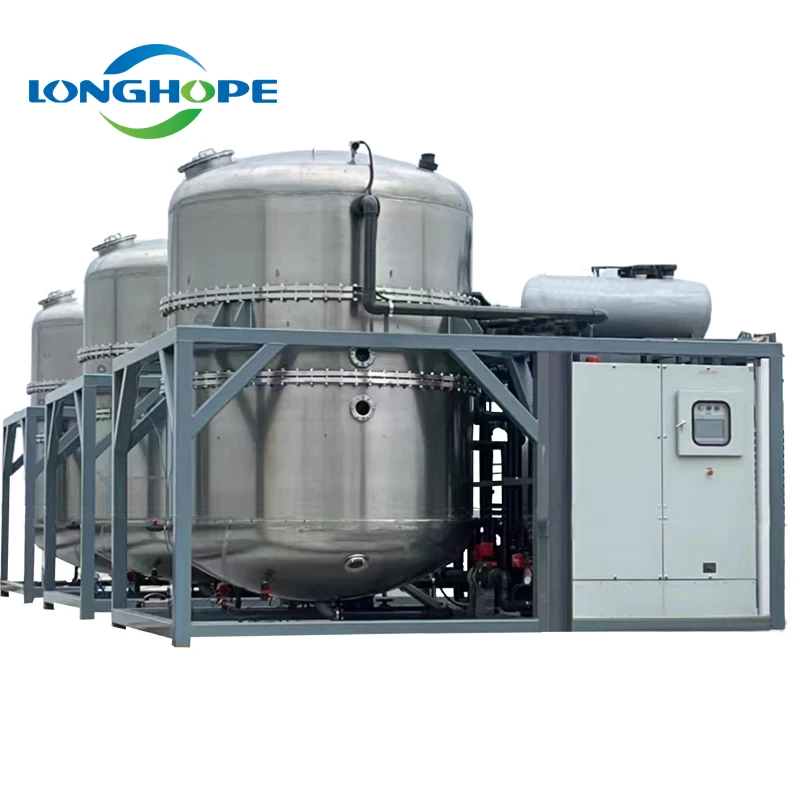
Une unité industrielle d’évaporation sous vide constitue une solution sophistiquée pour les procédés de séparation et de concentration de liquides dans divers secteurs manufacturiers. Ce matériel avancé fonctionne en réduisant la pression à l’intérieur d’une chambre étanche, ce qui permet aux liquides de s’évaporer à des températures inférieures à celles requises par les méthodes conventionnelles. L’unité industrielle d’évaporation sous vide utilise des échangeurs thermiques, des condenseurs et des pompes à vide afin d’éliminer efficacement les solvants, l’eau ou d’autres composants volatils présents dans des solutions industrielles. Sa fonction principale consiste à chauffer les matières premières liquides tout en maintenant une pression atmosphérique réduite. Cette combinaison permet une évaporation rapide sans dégradation thermique des composés sensibles à la chaleur. Le système capte les vapeurs évaporées dans les condenseurs, où elles se transforment à nouveau en liquide pour être collectées ou recyclées. Parmi ses caractéristiques technologiques clés figurent des systèmes de commande automatisés, des mécanismes de récupération énergétique performants et des configurations de chambre personnalisables. Les conceptions modernes d’unités industrielles d’évaporation sous vide intègrent une surveillance numérique des températures, des pressions et des débits, garantissant ainsi une qualité constante des produits finaux. Ce matériel traite des compositions liquides variées, allant des solutions pharmaceutiques aux effluents chimiques et aux sous-produits de l’industrie agroalimentaire. Ses applications couvrent plusieurs secteurs, notamment la pharmacie, la chimie, l’agroalimentaire, la gestion des déchets et la fabrication industrielle. Une unité industrielle d’évaporation sous vide s’avère particulièrement précieuse pour concentrer des solutions valorisables, récupérer des solvants, réduire les volumes de déchets et produire des produits finaux purifiés. Les industries comptent sur cette technologie pour se conformer aux réglementations environnementales tout en réduisant leurs coûts matériels grâce au recyclage des solvants et à la réduction des déchets.

 EN