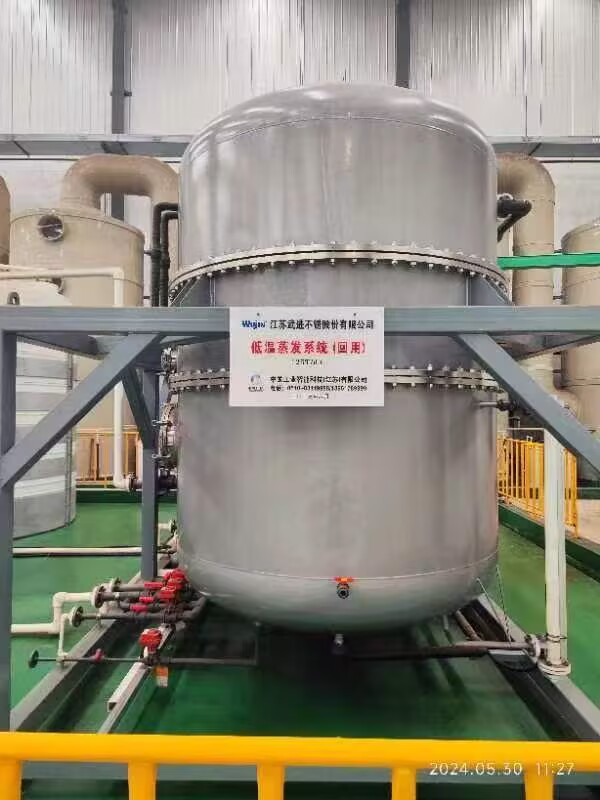
sistema industriale di distillazione sotto vuoto
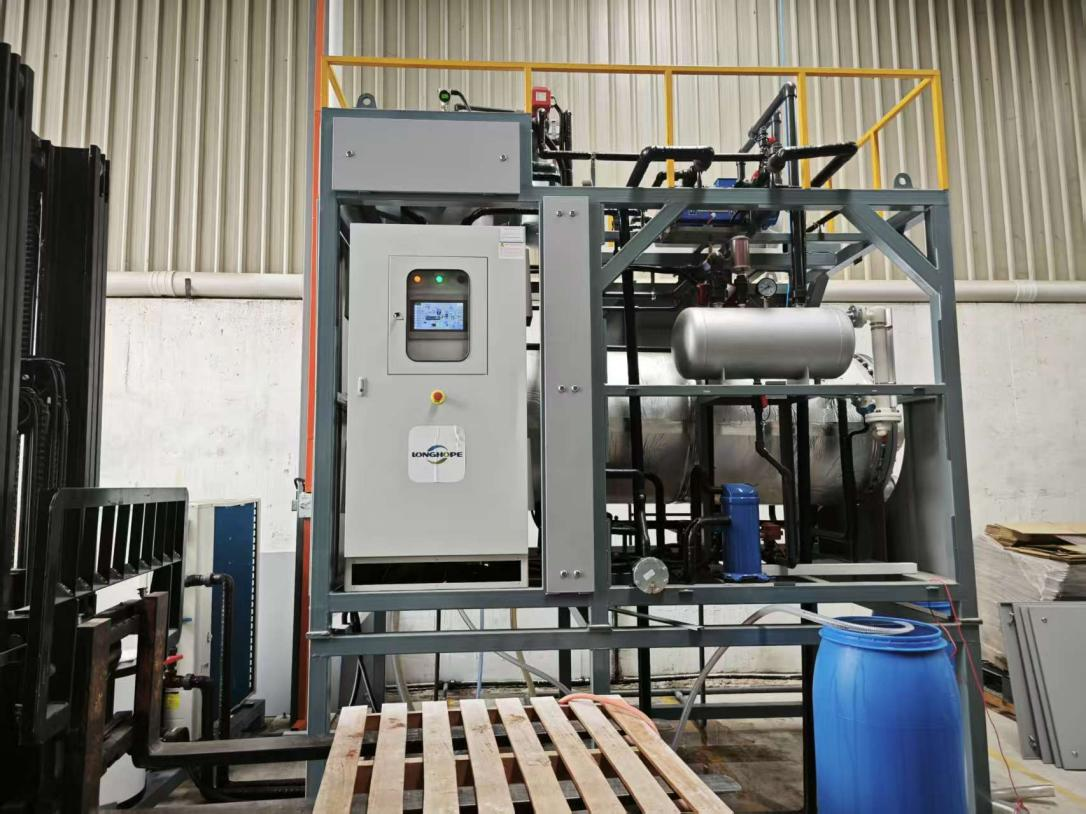
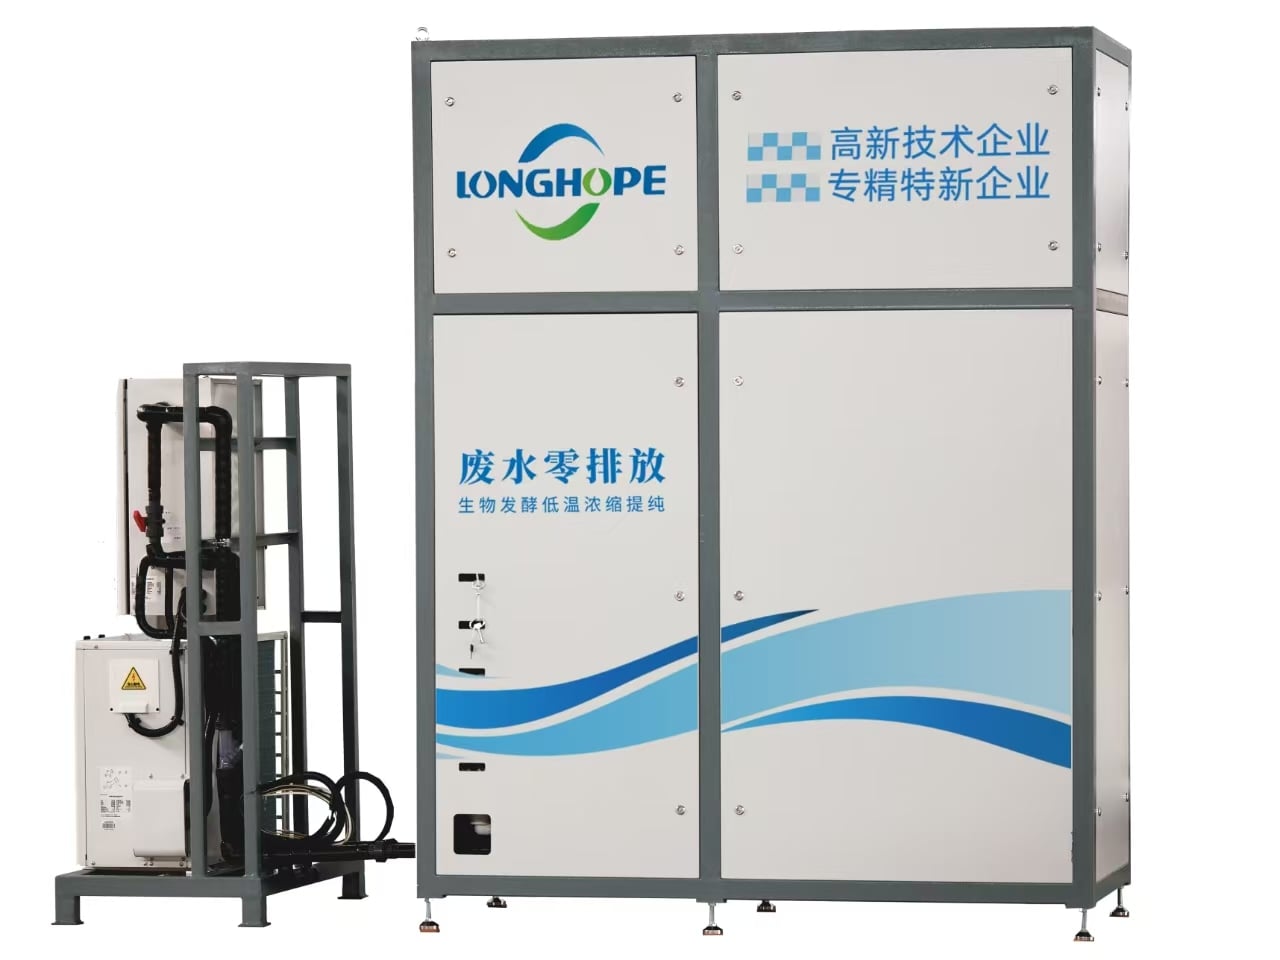
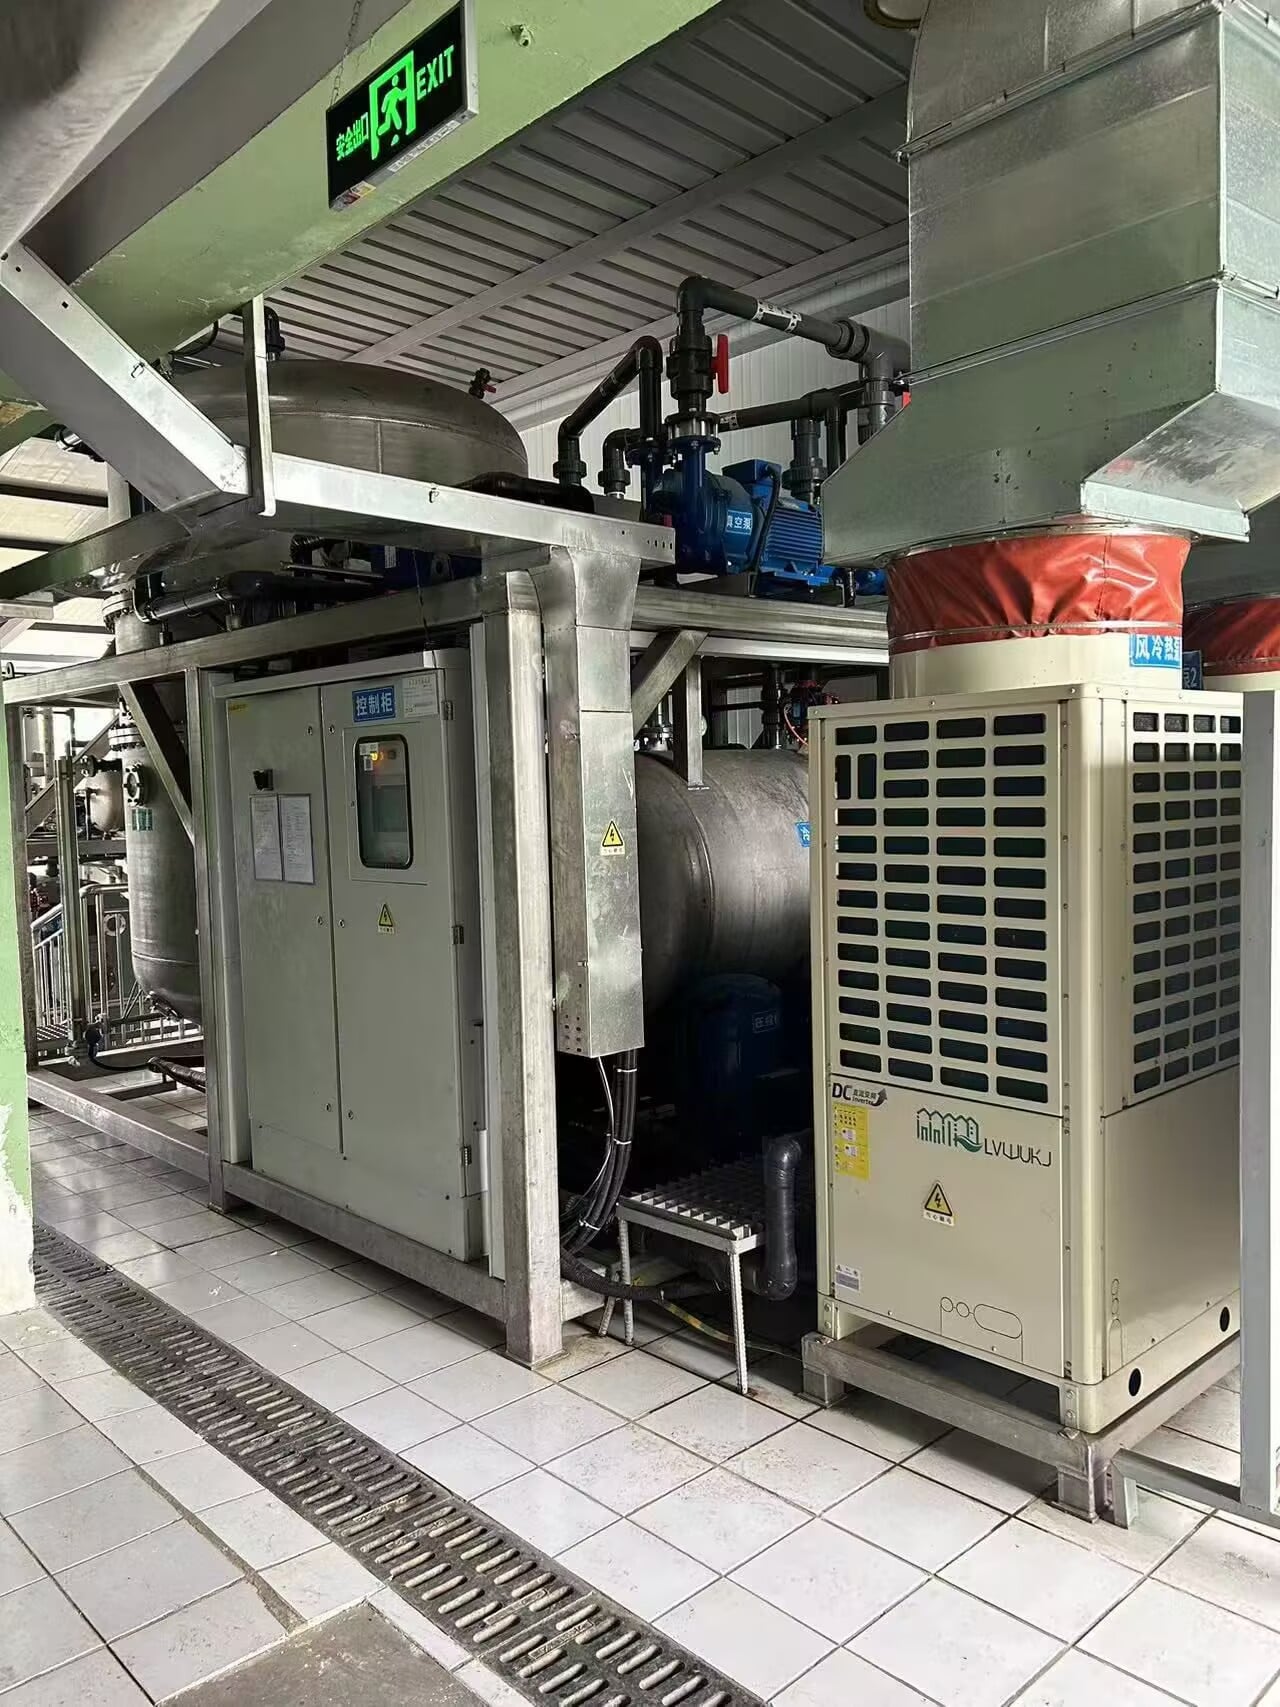
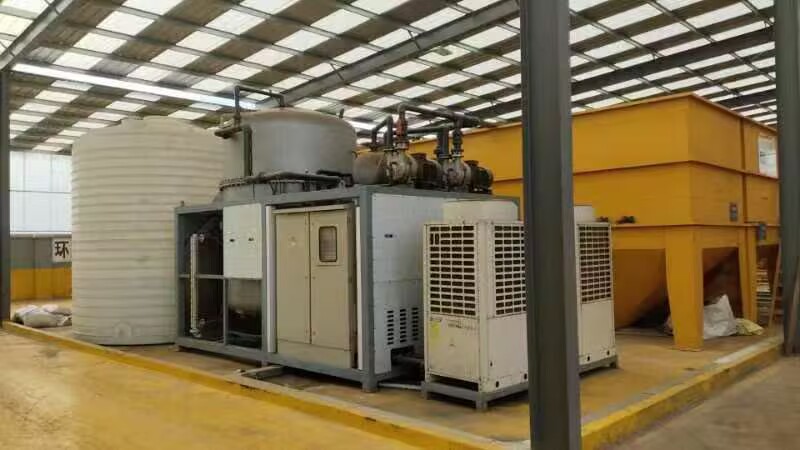
Un sistema industriale di distillazione sotto vuoto rappresenta una tecnologia avanzata di separazione progettata per purificare e raffinare composti liquidi a livelli di pressione ridotti. Questo avanzato sistema industriale di distillazione sotto vuoto opera riducendo la pressione atmosferica all’interno di una camera sigillata, abbassando così i punti di ebollizione di varie sostanze e consentendo una separazione efficiente senza un’eccessiva esposizione al calore. La funzione principale di un sistema industriale di distillazione sotto vuoto è separare materiali sensibili alla temperatura, oli greggi e miscele complesse di idrocarburi che si degraderebbero in condizioni di distillazione convenzionale. Le caratteristiche tecnologiche di un sistema industriale di distillazione sotto vuoto includono pompe per vuoto di precisione, colonne riscaldate, sistemi di condensazione e meccanismi di controllo automatizzati. Questi componenti operano sinergicamente per mantenere condizioni operative ottimali, proteggendo nel contempo i composti sensibili dalla degradazione termica. Un sistema industriale di distillazione sotto vuoto incorpora tipicamente strumentazione avanzata per il monitoraggio in tempo reale di temperatura, pressione ed efficienza di separazione. Le applicazioni di un sistema industriale di distillazione sotto vuoto spaziano in numerosi settori industriali, tra cui il raffinamento del petrolio, la produzione farmaceutica, la lavorazione chimica, la produzione alimentare e il riciclo dei rifiuti. Questo equipaggiamento si rivela particolarmente prezioso nella lavorazione di materiali con alto punto di ebollizione, oli essenziali, prodotti bituminosi e prodotti chimici specializzati. Il sistema industriale di distillazione sotto vuoto garantisce una qualità superiore del prodotto finale prevenendo reazioni chimiche indesiderate causate da un’eccessiva esposizione al calore. Sempre più settori industriali fanno affidamento su questa tecnologia per soddisfare rigorosi standard di purezza, massimizzare il rendimento dai materiali di partenza e ridurre significativamente gli scarti operativi.

 EN