apparecchiatura per concentrazione per evaporazione a vuoto
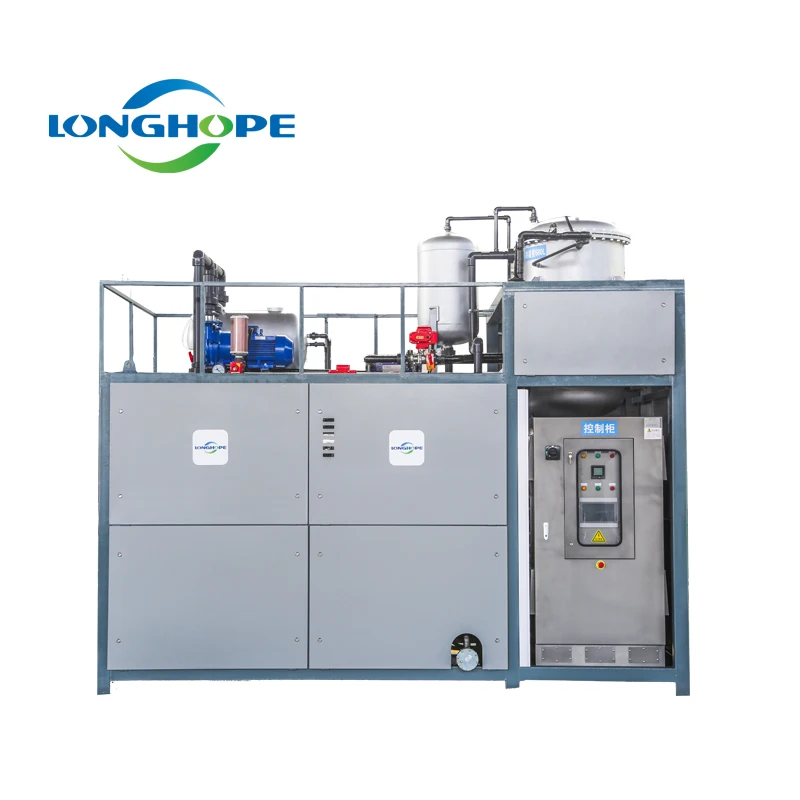
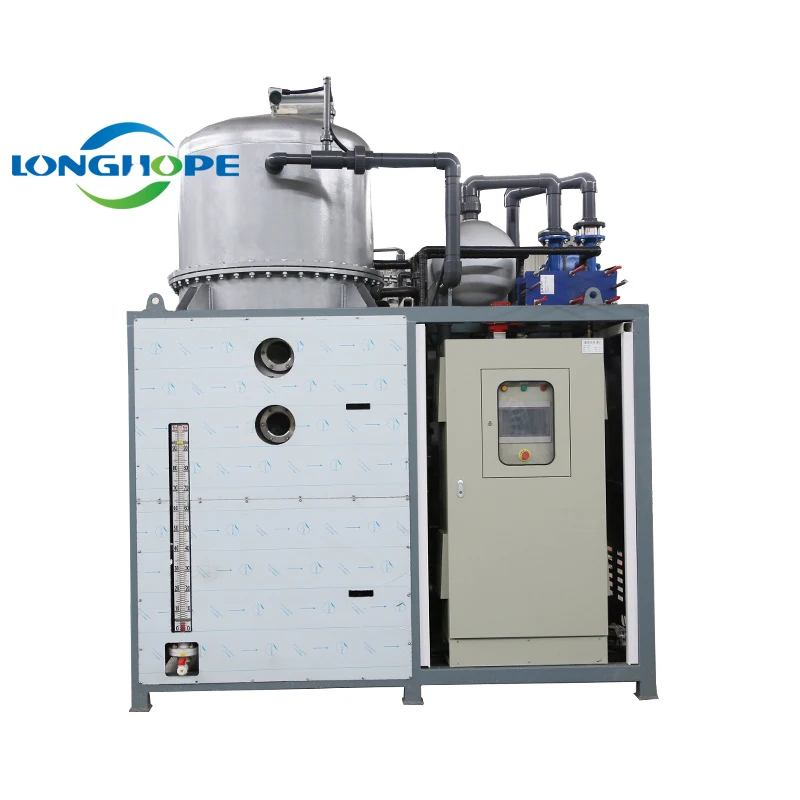
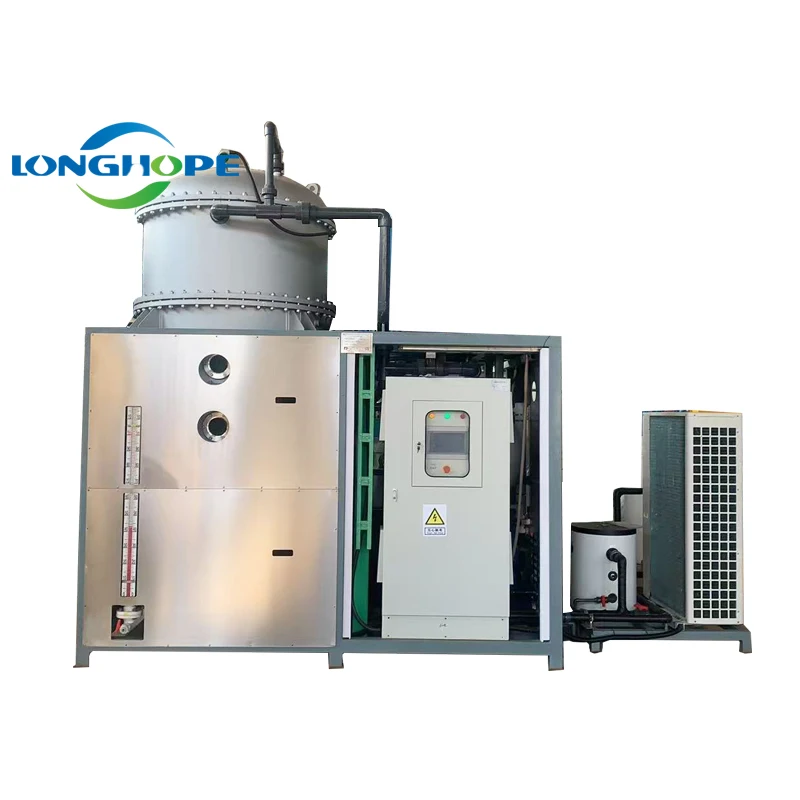
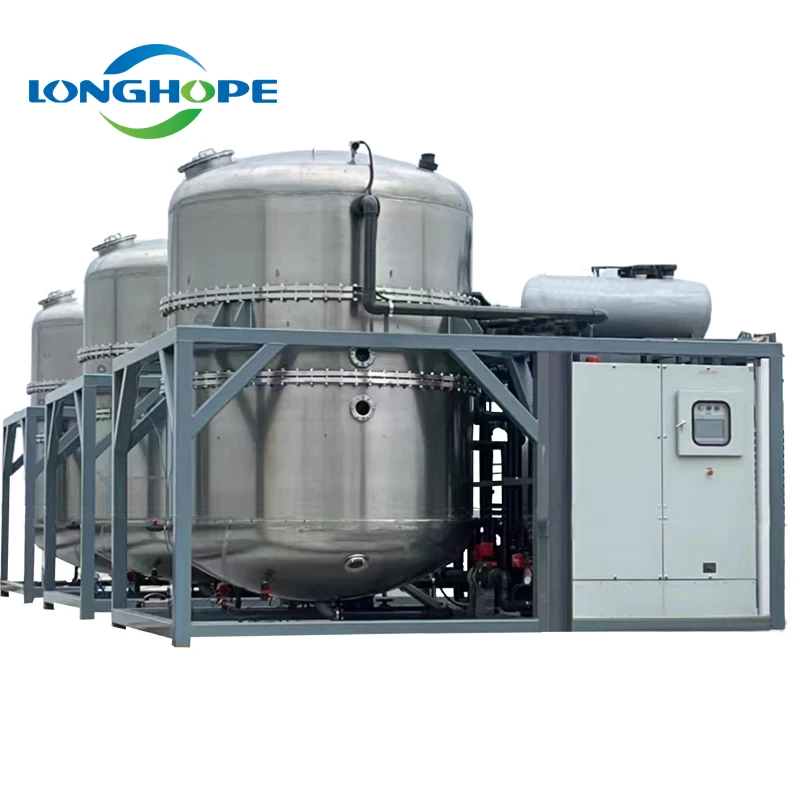
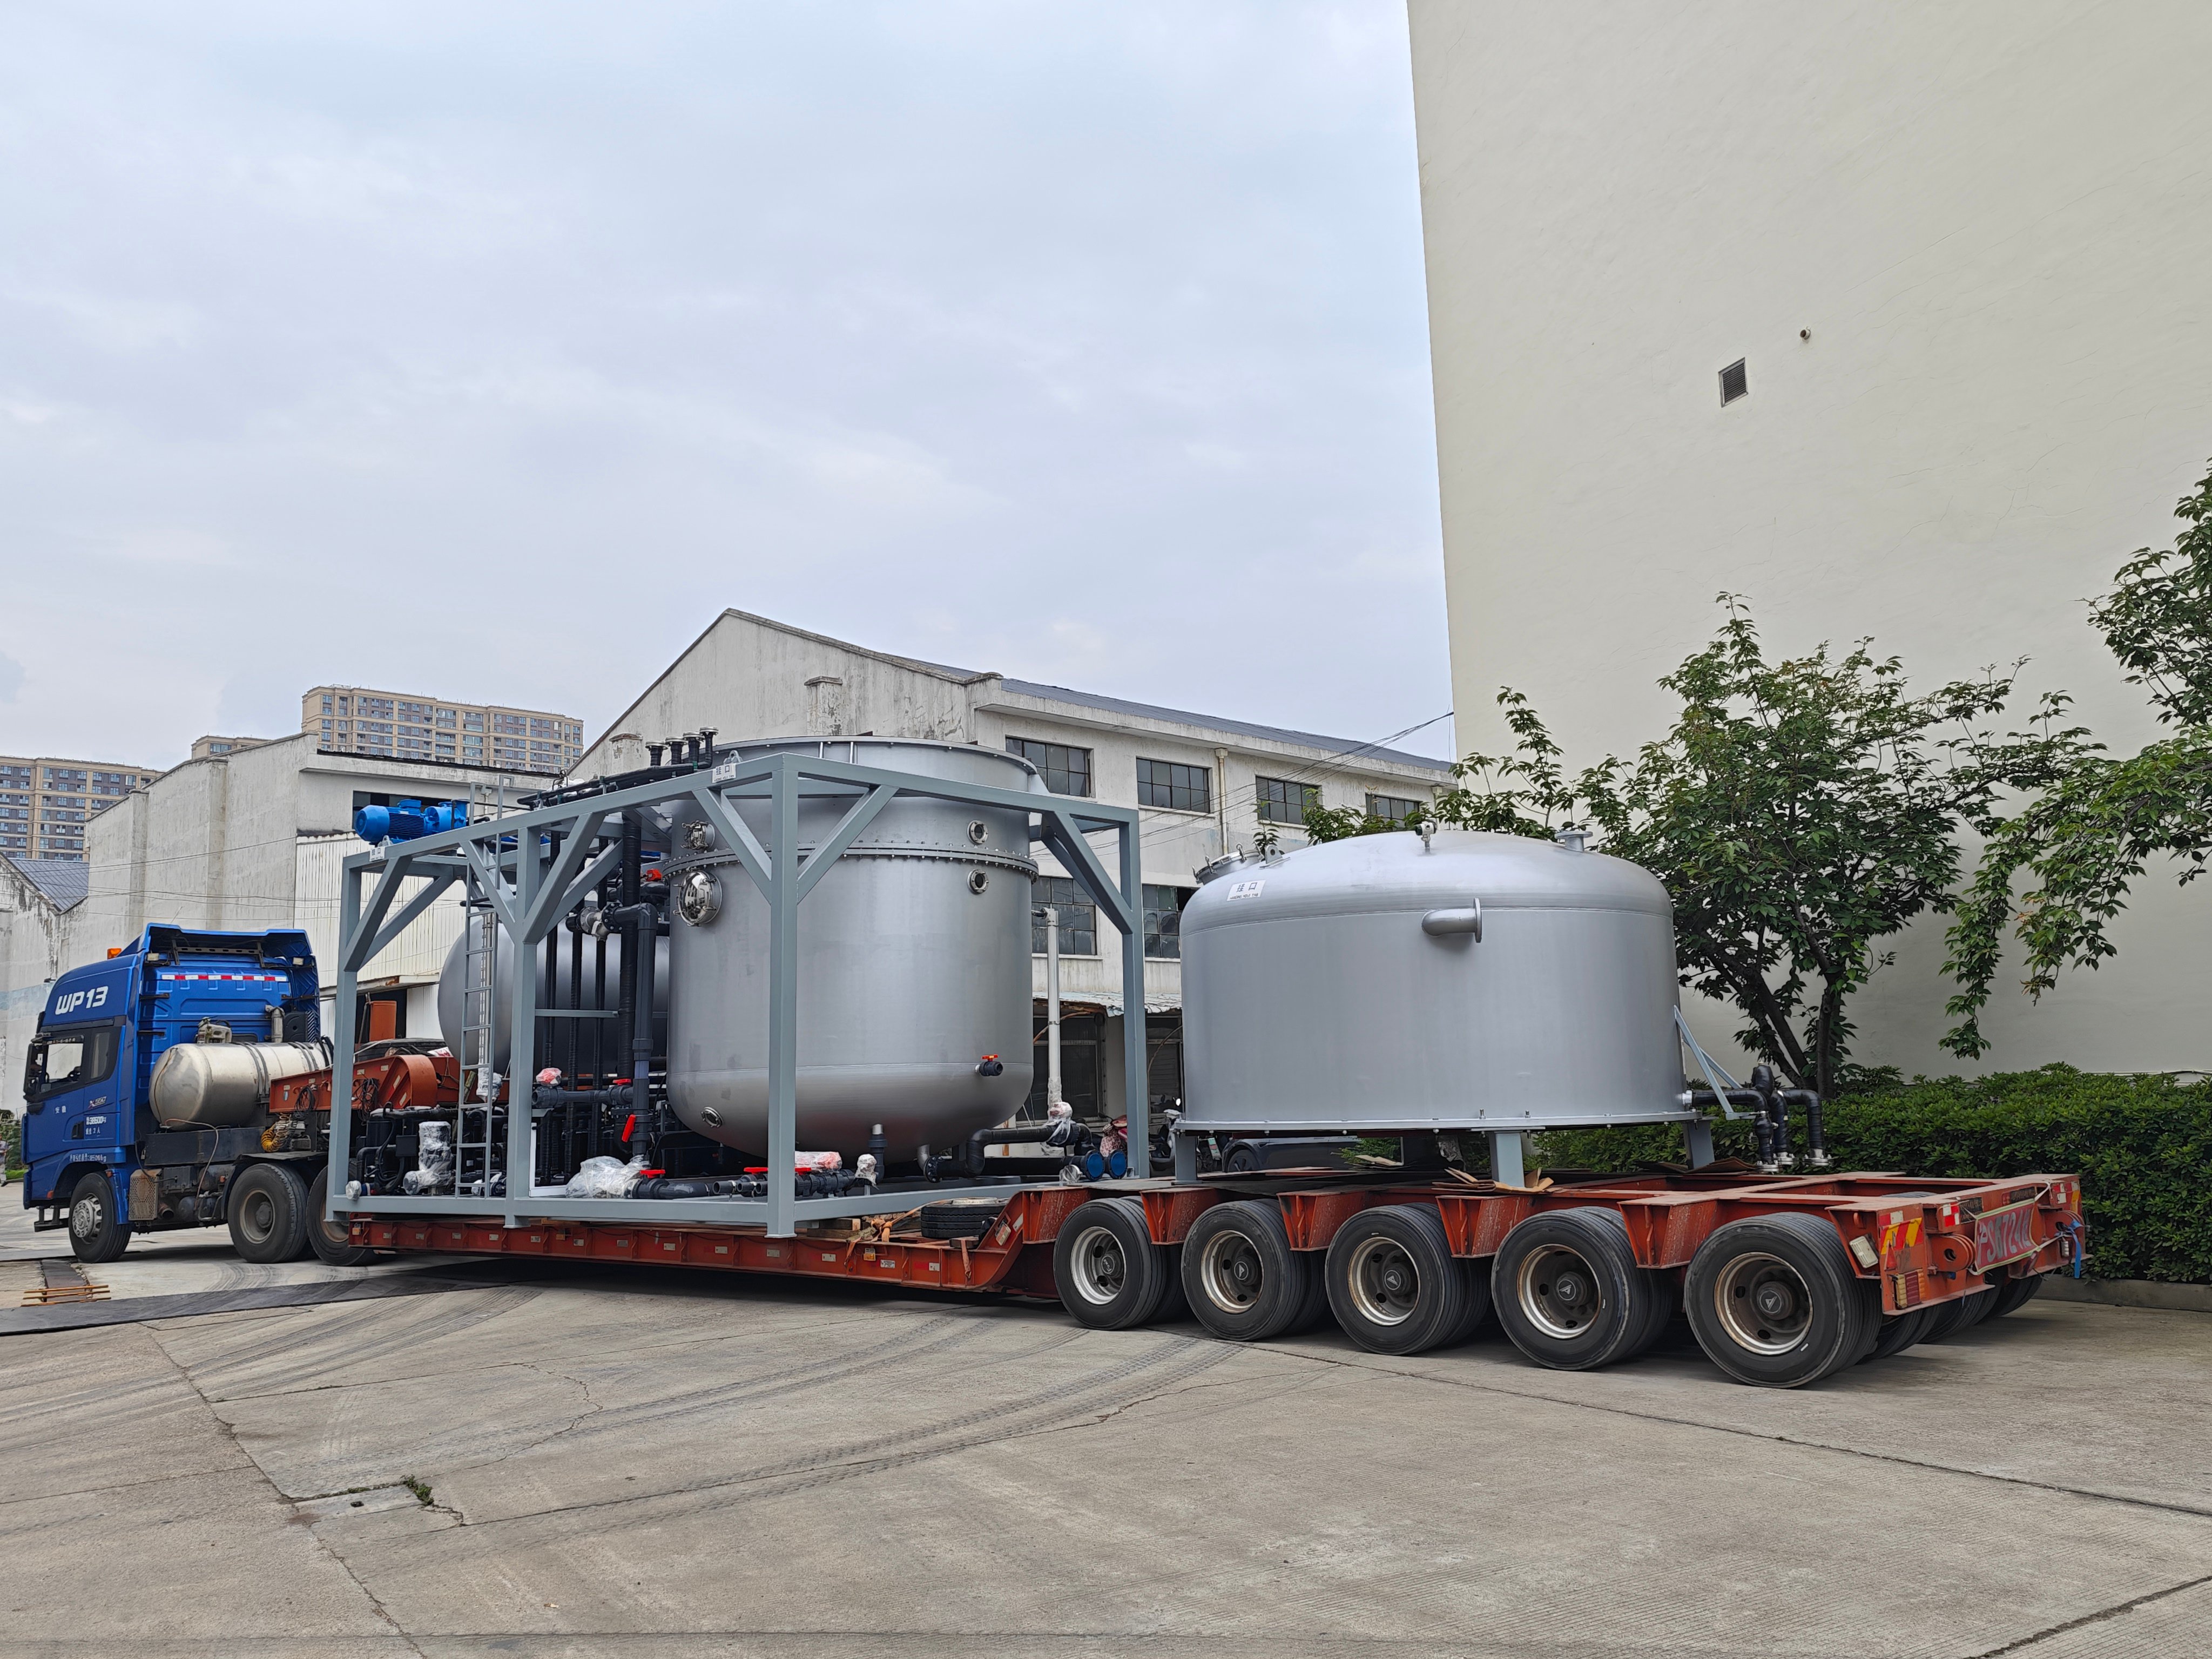
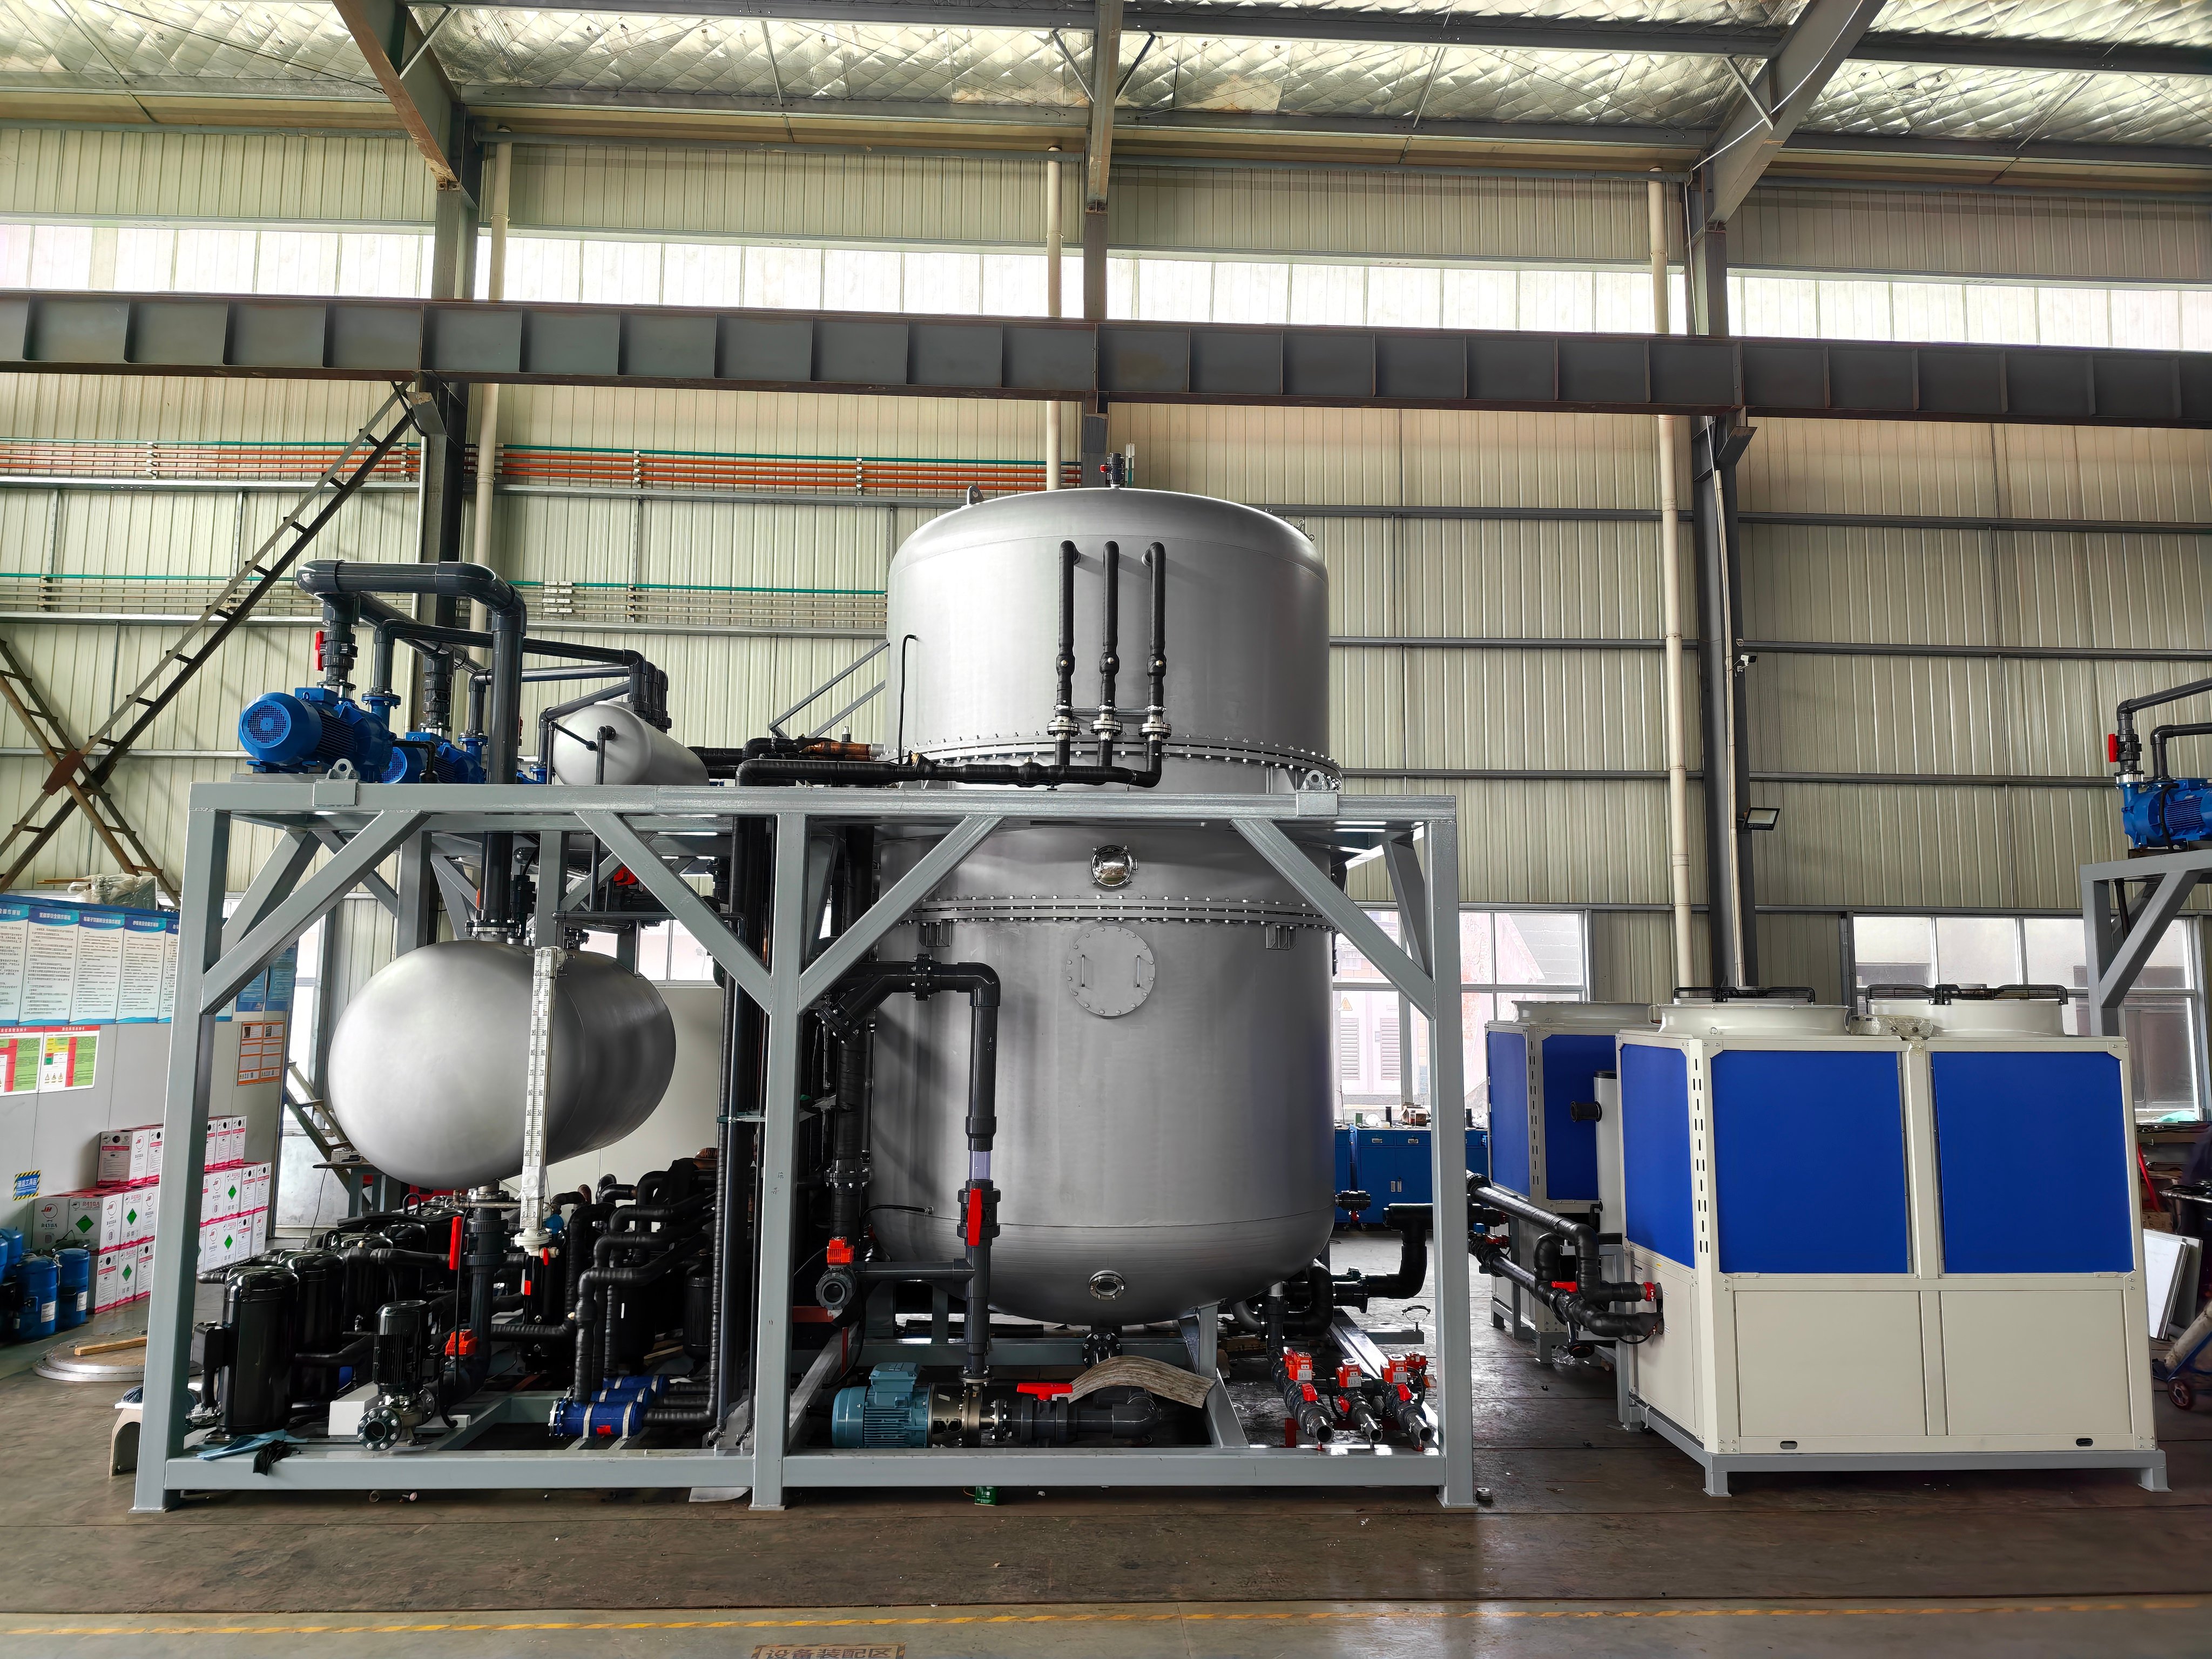
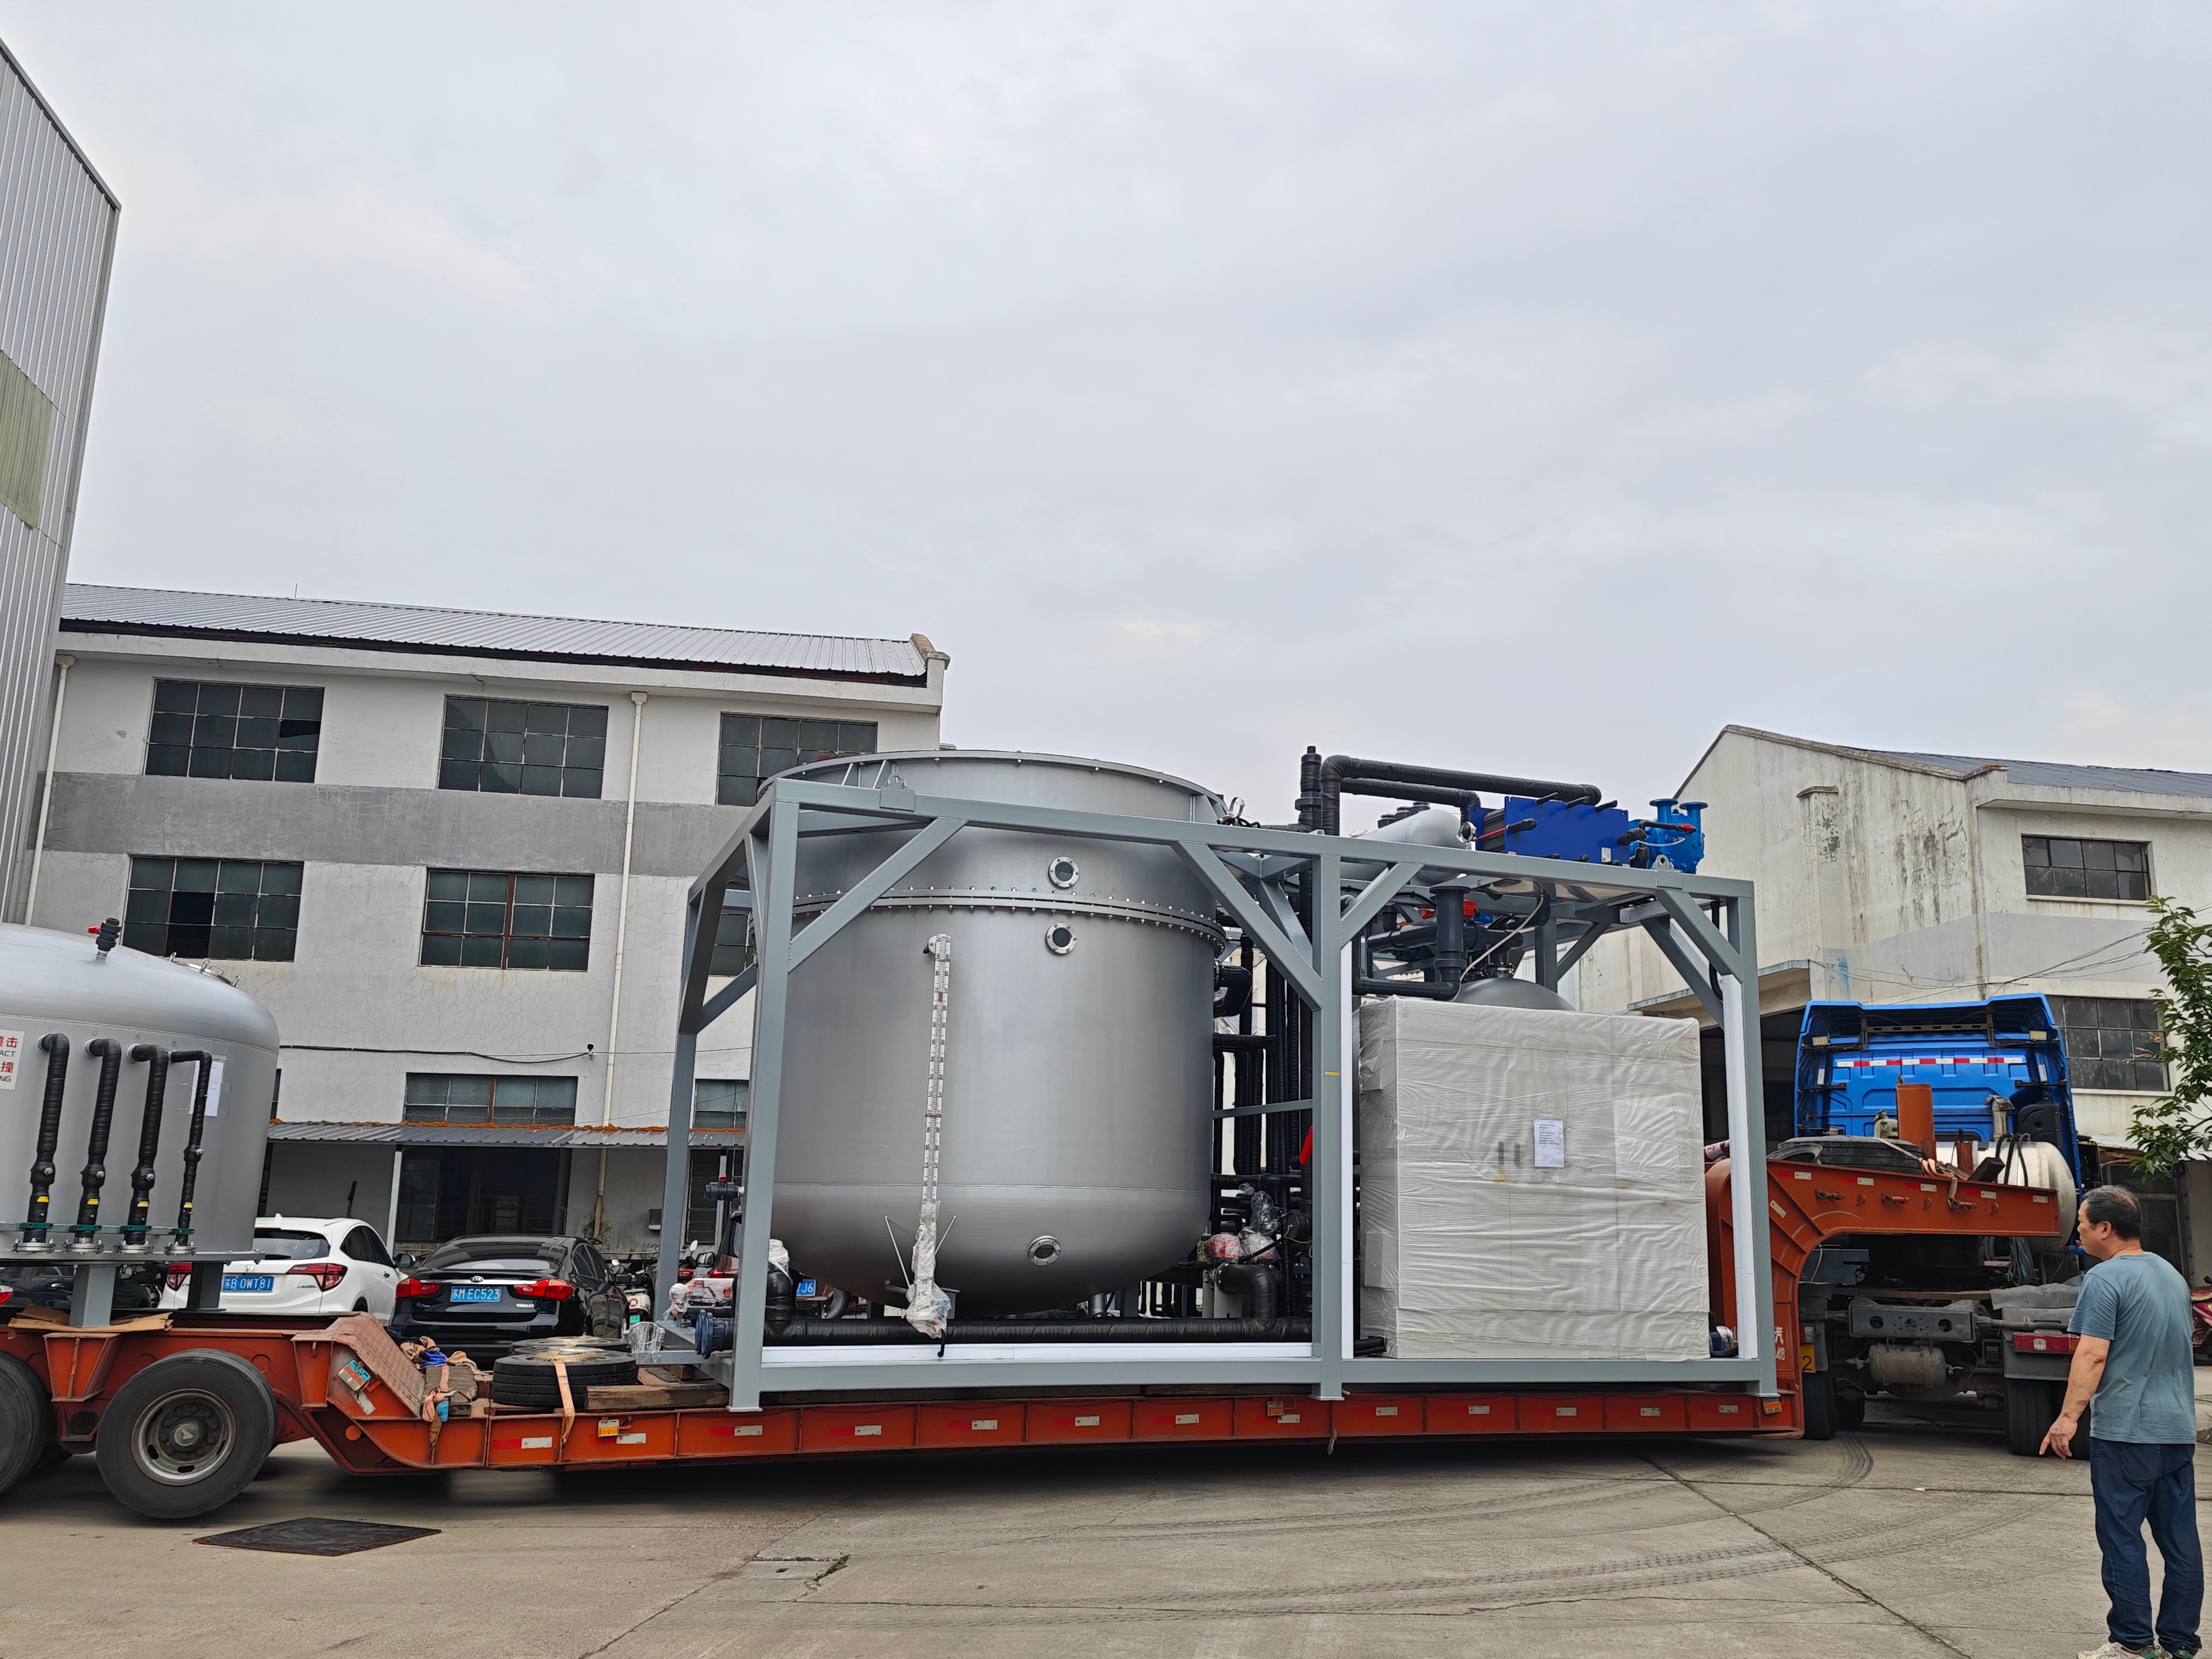
L’attrezzatura per la concentrazione mediante evaporazione sotto vuoto rappresenta una sofisticata soluzione industriale progettata per rimuovere i solventi liquidi dalle soluzioni attraverso un’evaporazione controllata in condizioni di pressione ridotta. Questa attrezzatura opera abbassando la pressione atmosferica all’interno di una camera sigillata, riducendo in modo significativo il punto di ebollizione dei liquidi e consentendo un’evaporazione efficiente a temperature più basse. La funzione principale dell’attrezzatura per la concentrazione mediante evaporazione sotto vuoto è concentrare materiali termosensibili senza causarne la degradazione termica. Mantenendo temperature operative inferiori, tale attrezzatura preserva l’integrità chimica e la qualità di composti pregiati, rendendola ideale per applicazioni farmaceutiche, chimiche, alimentari e biotecnologiche. Tra le caratteristiche tecnologiche principali dell’attrezzatura per la concentrazione mediante evaporazione sotto vuoto figurano sistemi avanzati di pompe da vuoto, giacche riscaldanti con controllo della temperatura e meccanismi di condensazione efficienti. Le moderne attrezzature per la concentrazione mediante evaporazione sotto vuoto integrano sistemi di controllo digitale che monitorano in tempo reale pressione, temperatura e velocità di evaporazione, garantendo prestazioni costanti e affidabili. L’attrezzatura utilizza un processo di condensazione multistadio, nel quale i vapori evaporati vengono recuperati in modo efficiente e convertiti nuovamente in forma liquida. Questo sistema a circuito chiuso riduce al minimo la perdita di solvente e attenua l’impatto ambientale, rendendo l’attrezzatura per la concentrazione mediante evaporazione sotto vuoto una scelta ecologicamente responsabile. Le applicazioni spaziano in settori industriali diversificati, dove la concentrazione di materiali sensibili risulta critica. I produttori farmaceutici impiegano questa attrezzatura per concentrare i principi attivi farmaceutici, mentre i processori chimici la utilizzano per il recupero dei solventi e il perfezionamento dei prodotti. I produttori di alimenti e bevande ne traggono vantaggio per la concentrazione di aromi ed estratti senza compromettere la qualità.

 EN