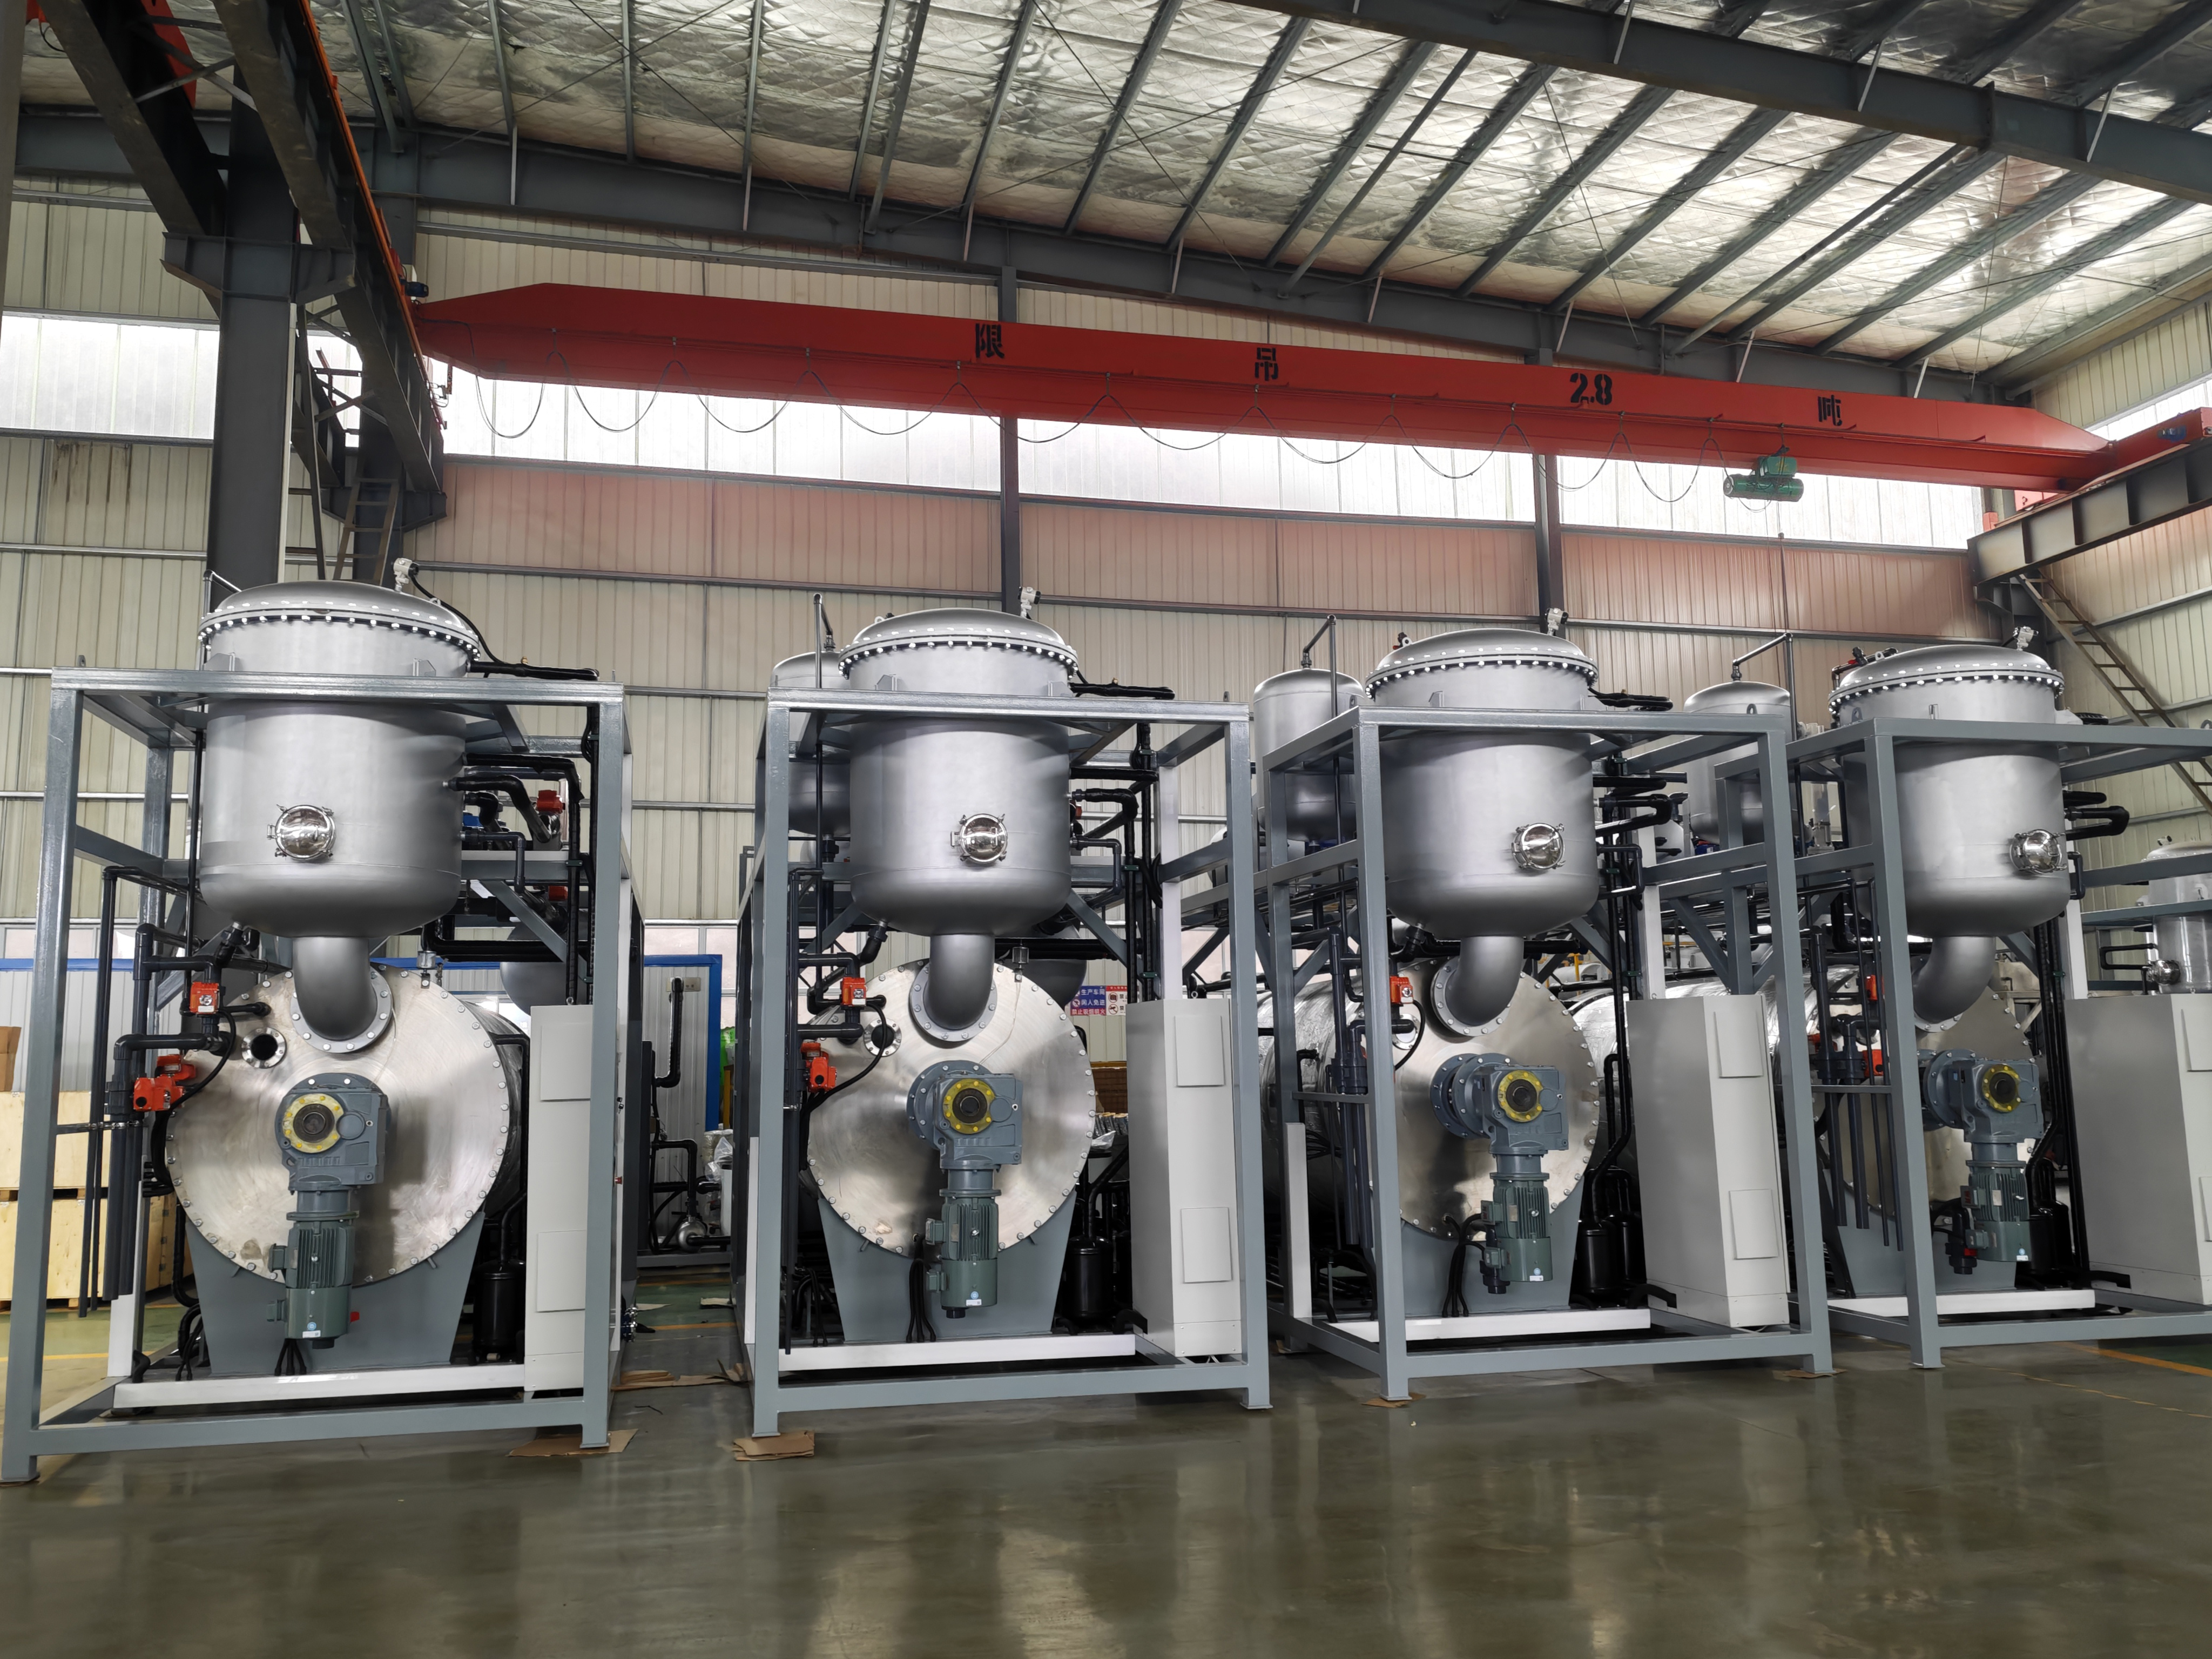
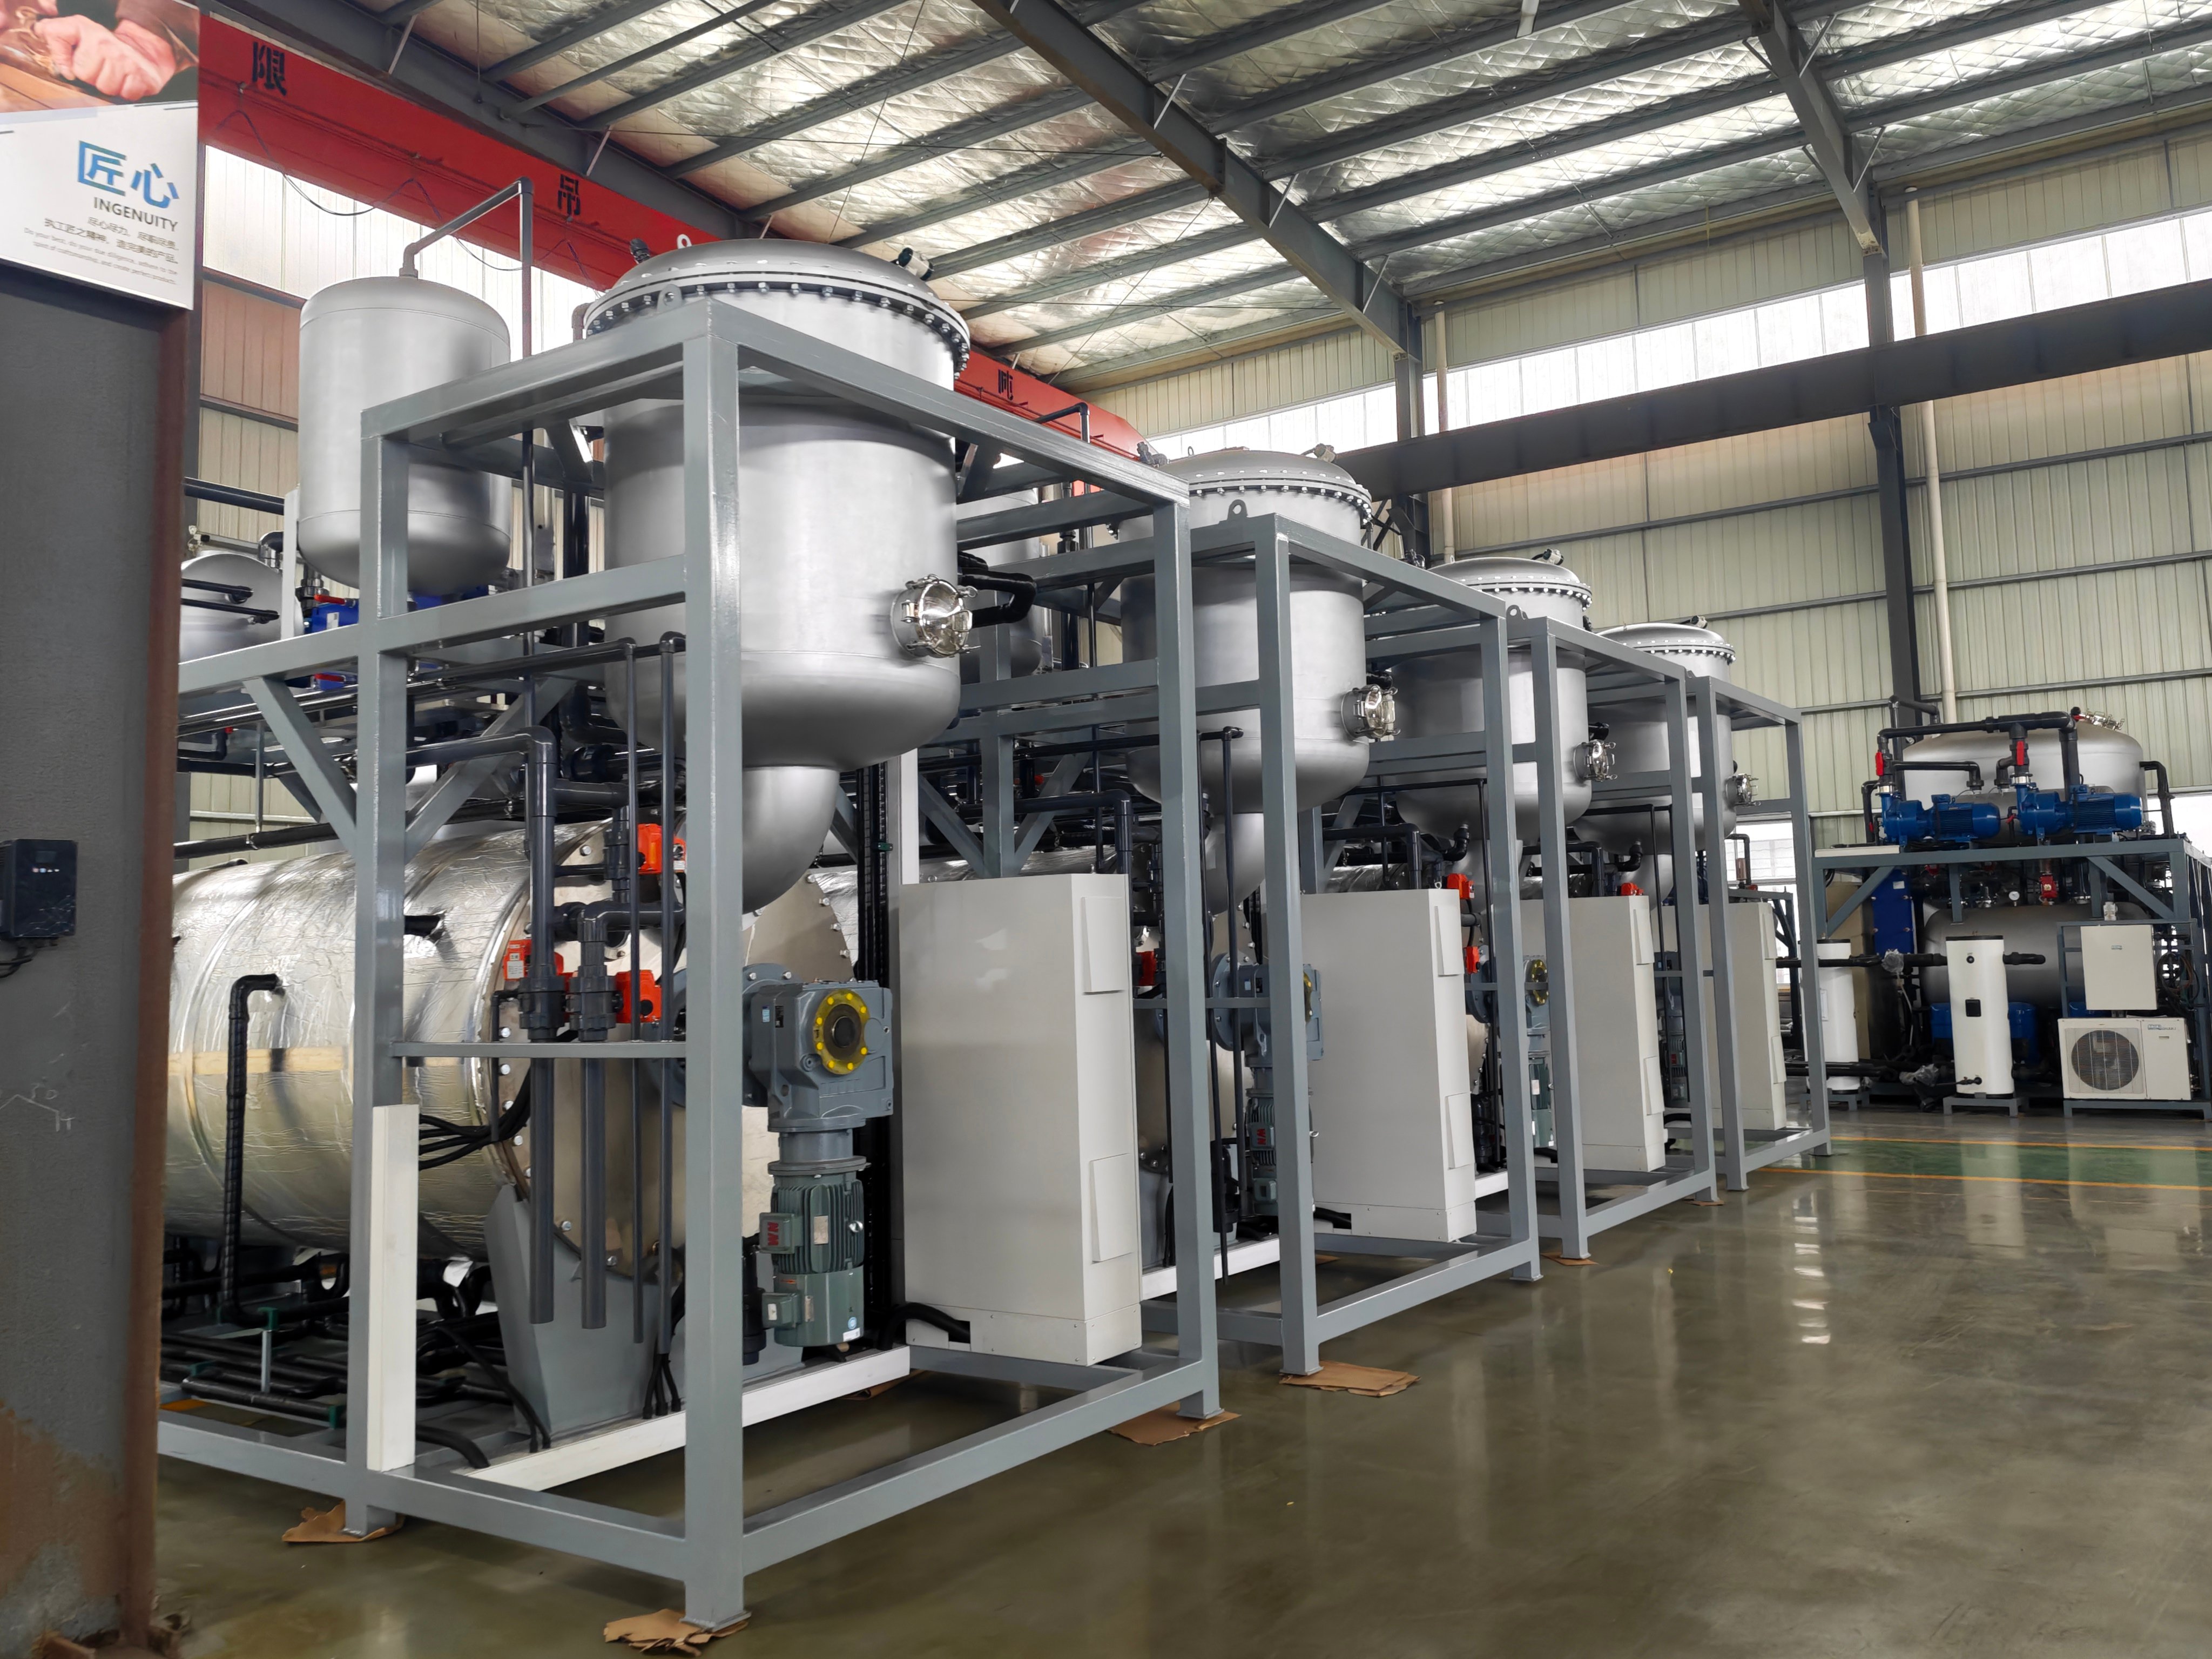
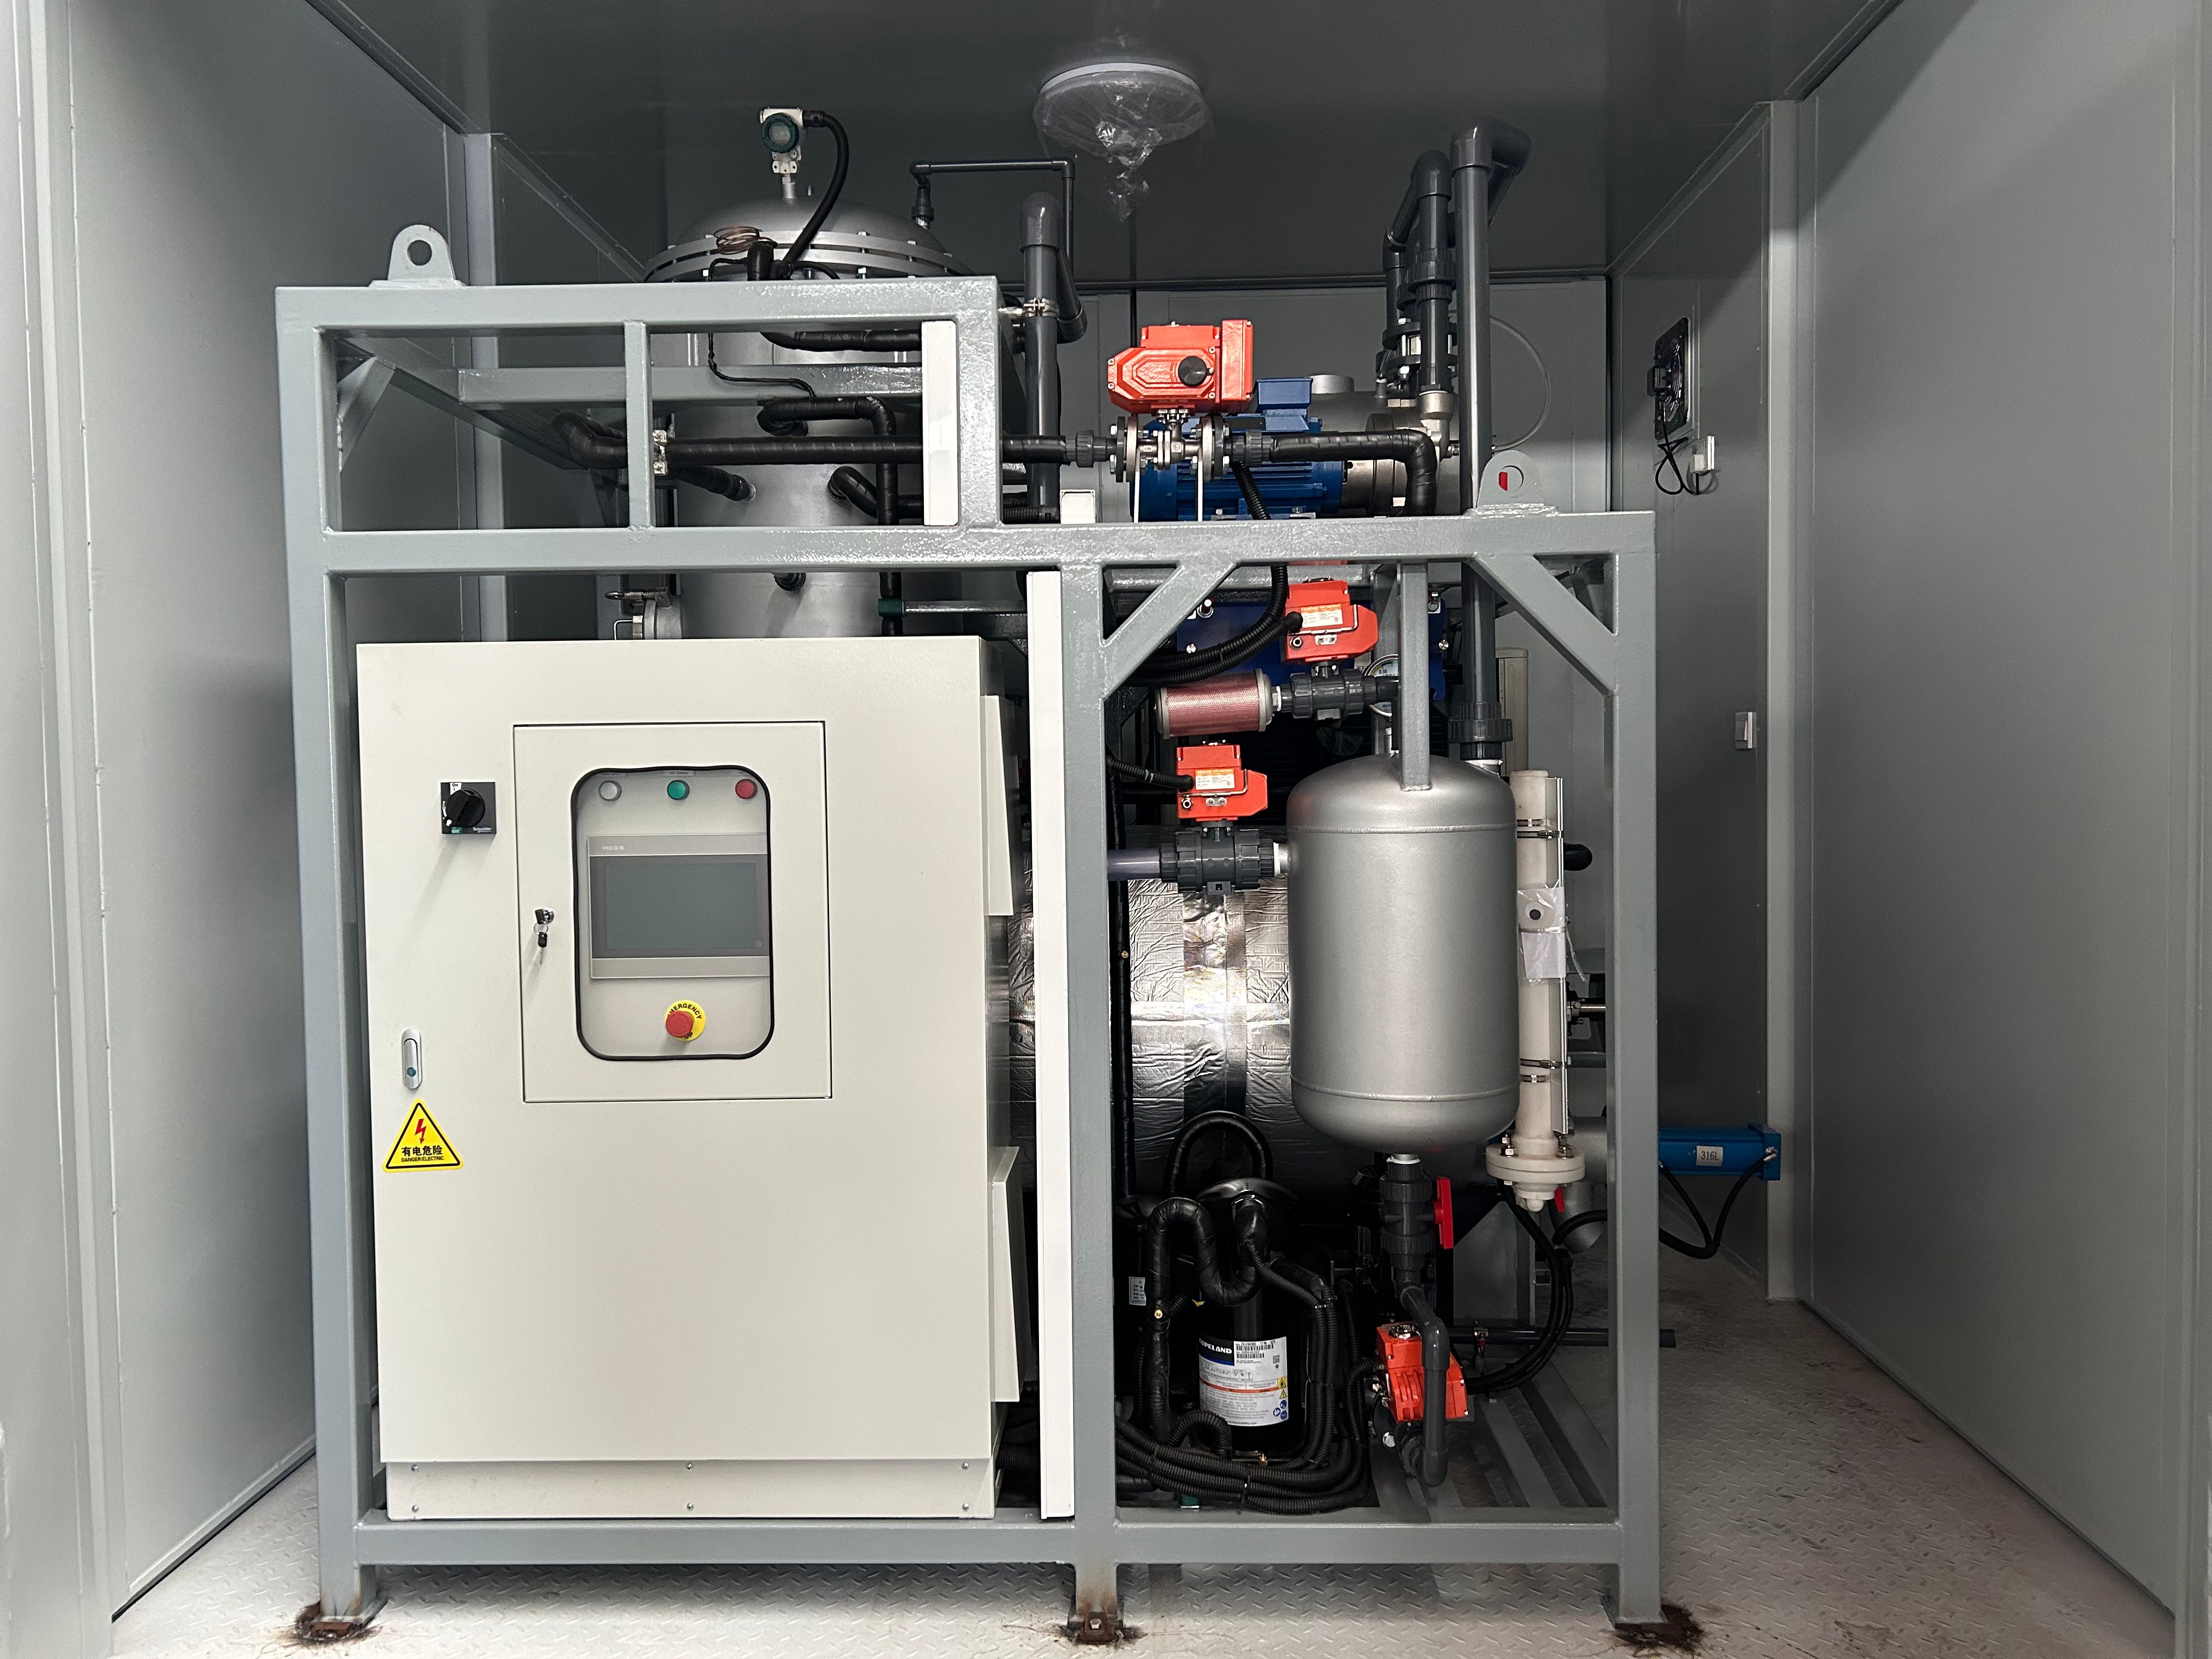
Cristalizador de bomba de calor: Tecnología térmica avanzada

Todas las categorías

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Móvil
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000

cristalizador con bomba de calor

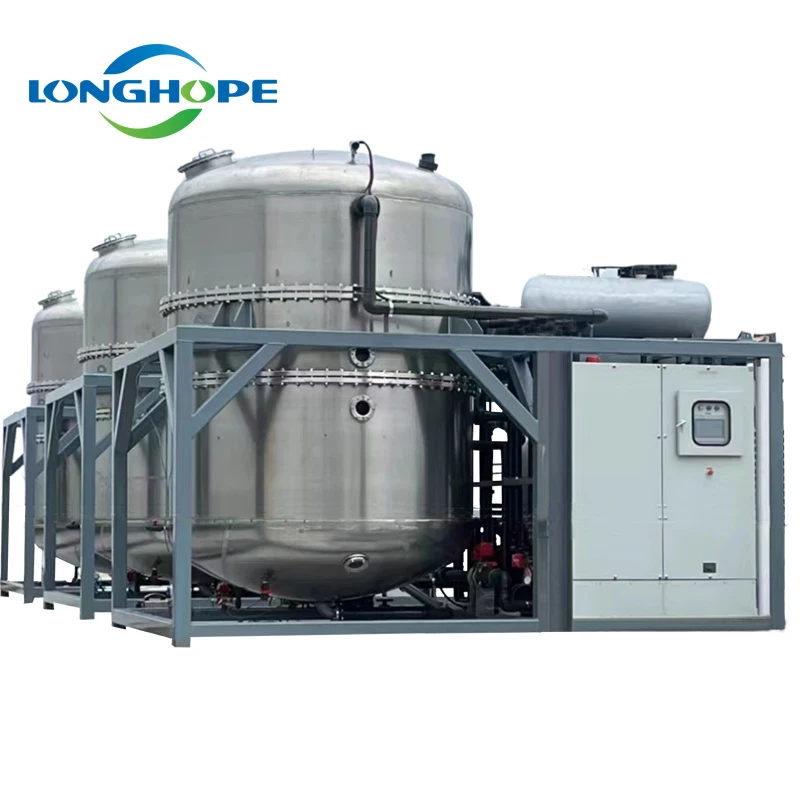
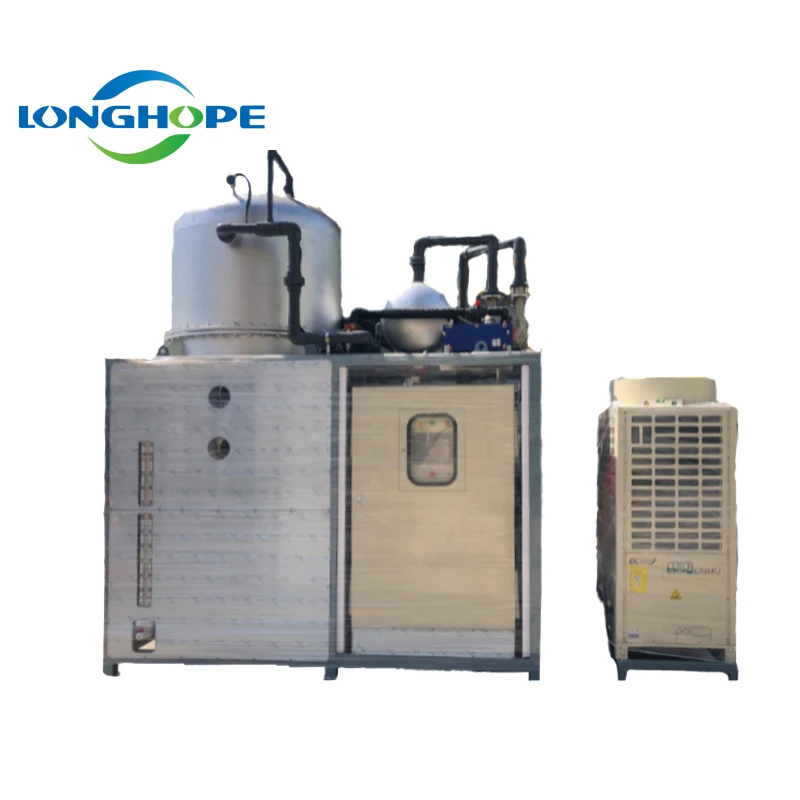
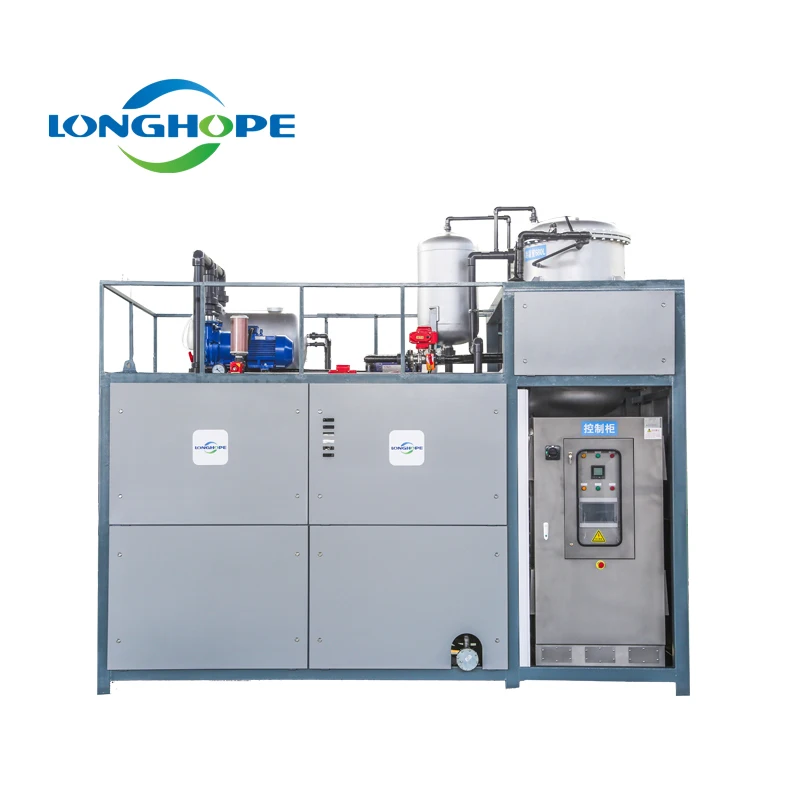
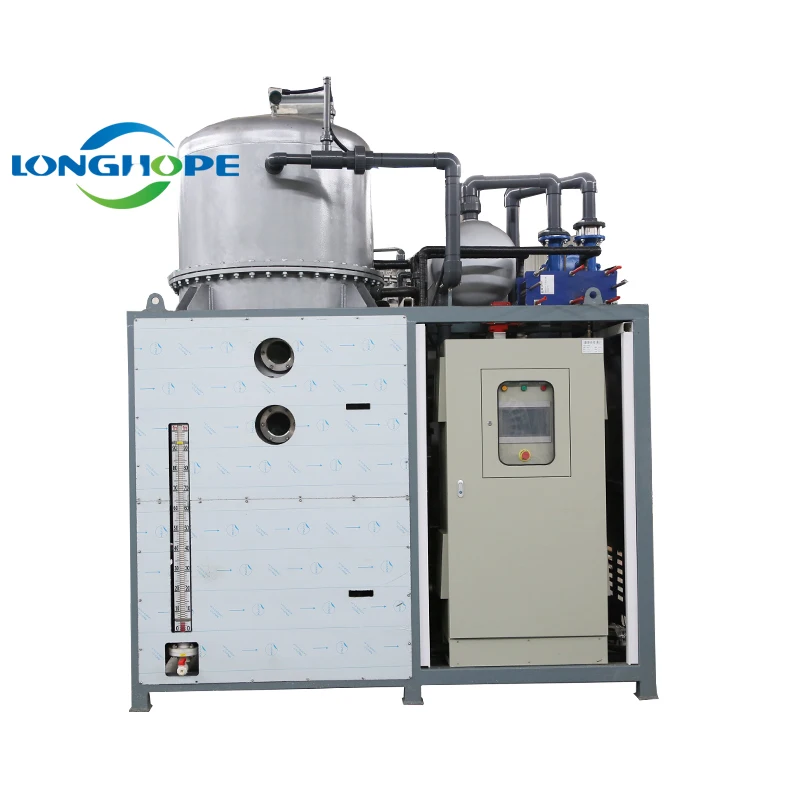
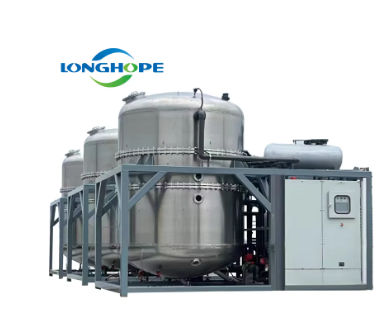
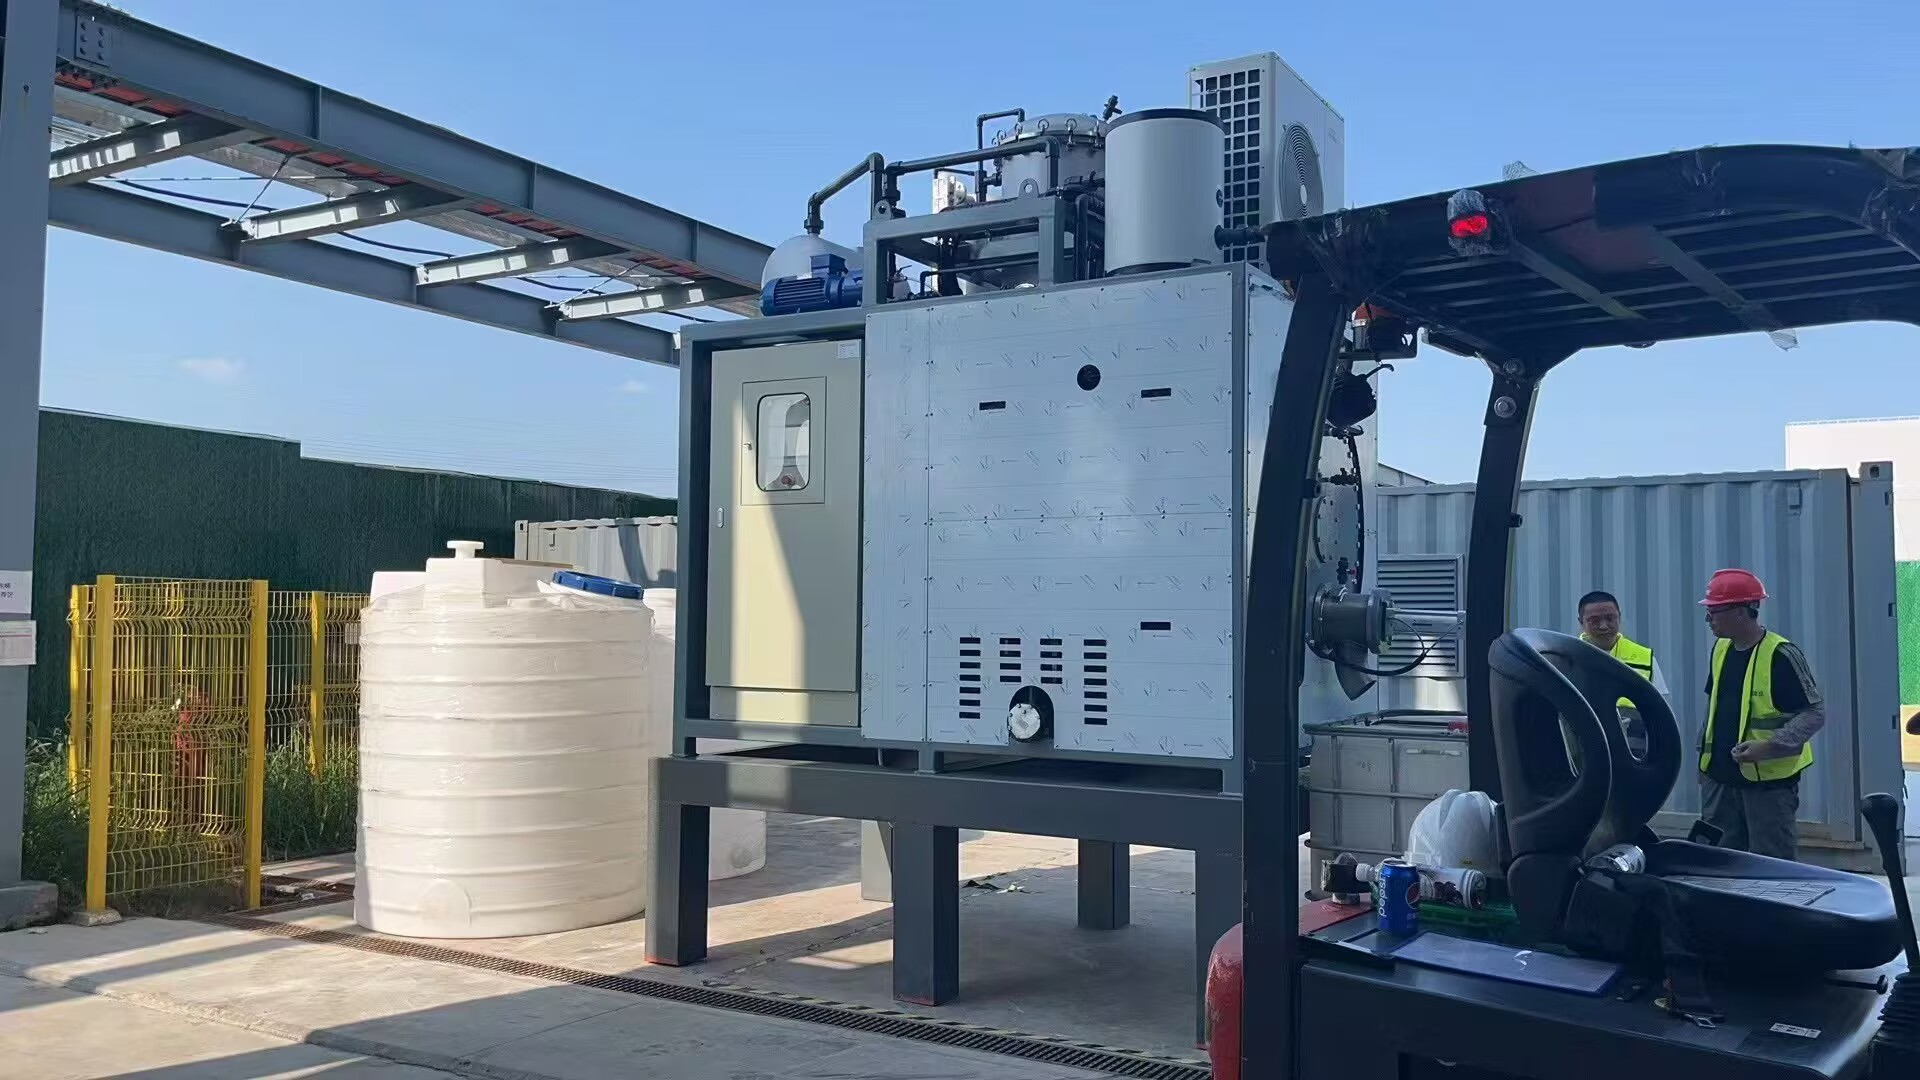
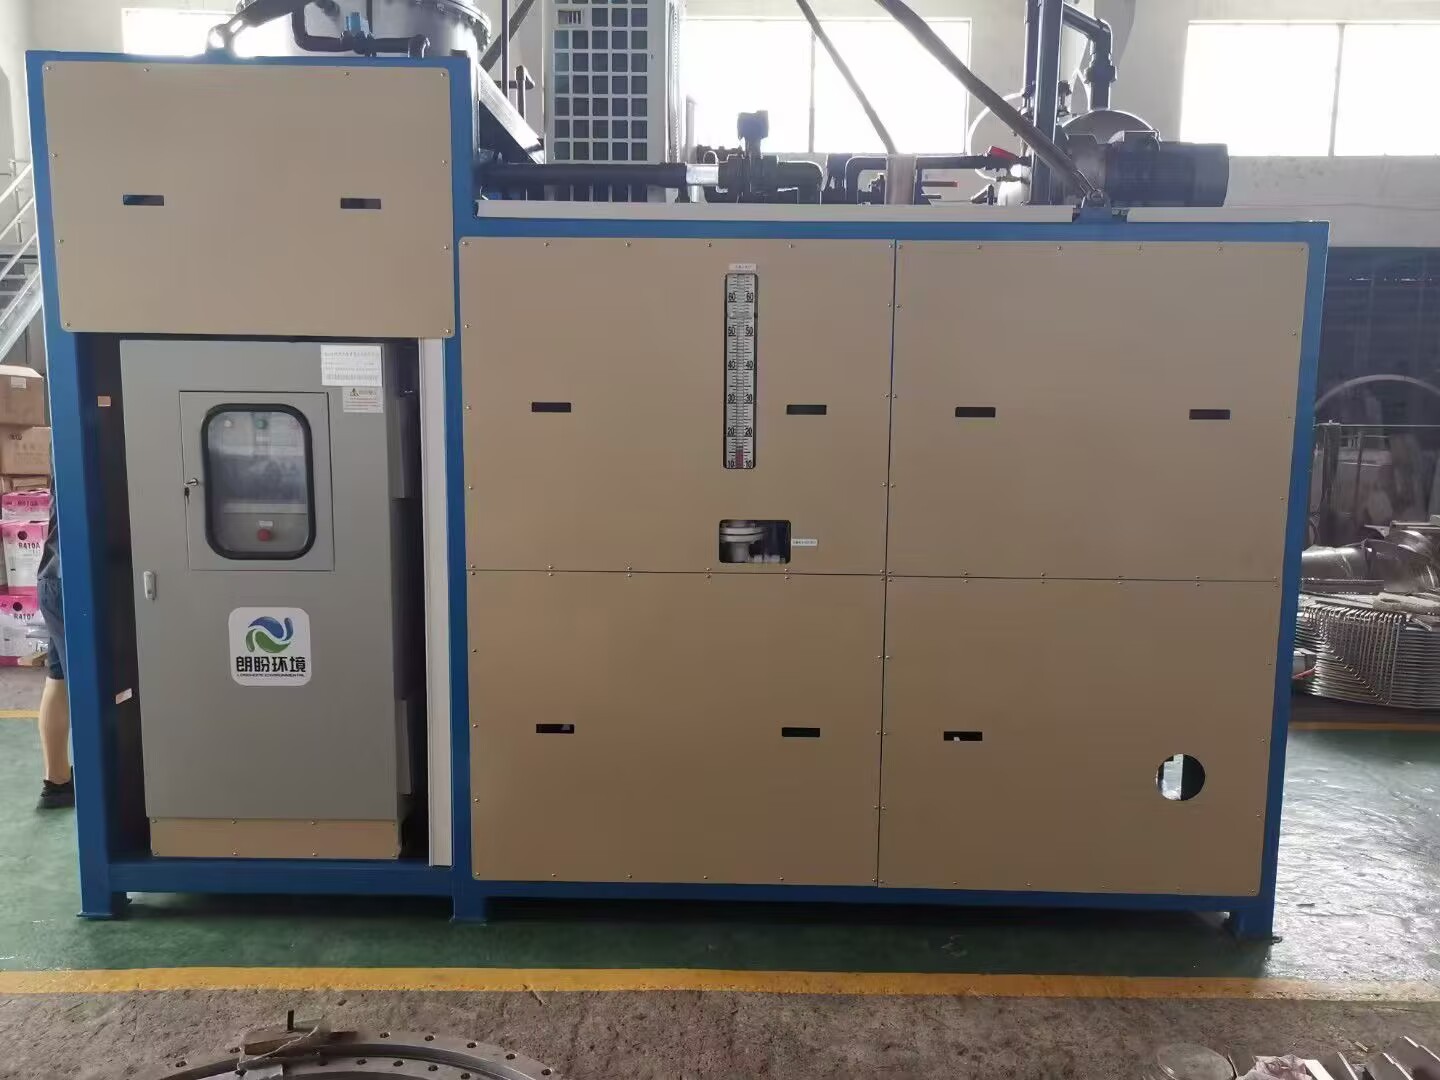
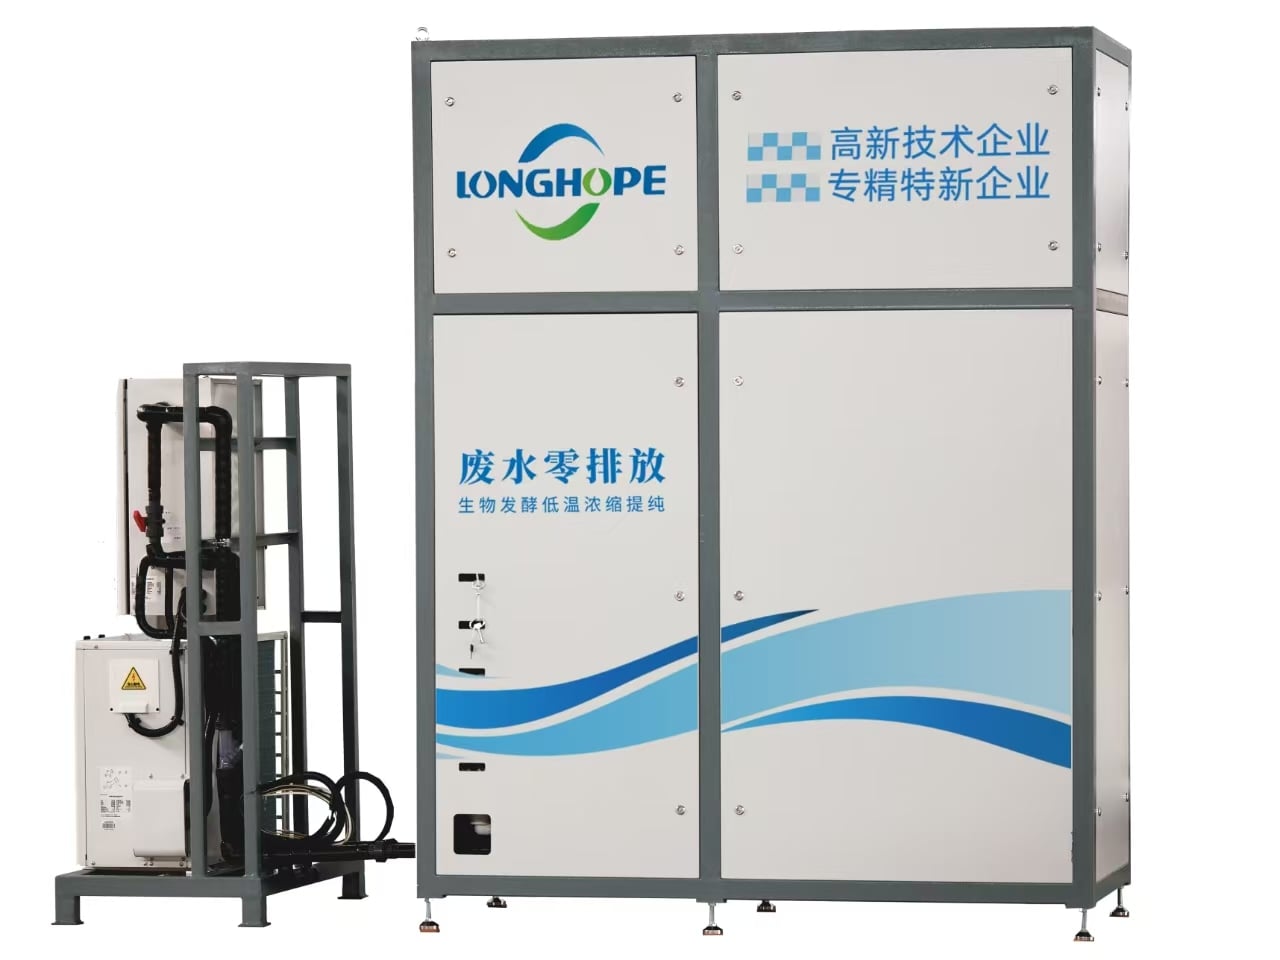
Un cristalizador con bomba de calor representa una solución industrial innovadora que combina una gestión térmica avanzada con tecnología de cristalización. Este equipo funciona aplicando los principios de la bomba de calor para controlar con precisión la temperatura durante el proceso de cristalización, lo que permite una separación y purificación eficientes de compuestos químicos. El cristalizador con bomba de calor opera extrayendo calor de una disolución y reutilizándolo estratégicamente para gestionar las condiciones de cristalización. Este enfoque de doble función hace que el cristalizador con bomba de calor sea especialmente eficaz para materiales sensibles a la temperatura, que requieren un control térmico riguroso. El sistema elimina el disolvente mediante evaporación mientras enfría simultáneamente la licor madre, favoreciendo así la formación de cristales. Entre las características tecnológicas clave del cristalizador con bomba de calor figuran ciclos de refrigeración avanzados, sensores de temperatura integrados y sistemas de control automatizados. Estos componentes trabajan en conjunto para mantener entornos óptimos de cristalización. El cristalizador con bomba de calor opera con un consumo energético reducido en comparación con los métodos convencionales, ya que recicla la energía térmica en lugar de disiparla. Las aplicaciones del cristalizador con bomba de calor abarcan múltiples industrias, como la farmacéutica, la química, el procesamiento de alimentos y la fabricación de materiales especializados. Las industrias se benefician del uso de un cristalizador con bomba de calor cuando necesitan producir cristales de alta pureza, reducir los costos operativos o minimizar el impacto ambiental. El cristalizador con bomba de calor resulta especialmente valioso en la producción de compuestos dependientes de la temperatura, donde la precisión es fundamental. Su versatilidad lo hace adecuado tanto para operaciones a escala de laboratorio como a escala industrial, resolviendo diversos desafíos de cristalización en distintos sectores.

Lanzamientos de nuevos productos

El cristalizador con bomba de calor ofrece importantes beneficios prácticos que transforman las operaciones industriales de cristalización. En primer lugar, esta tecnología reduce significativamente el consumo energético en comparación con los métodos tradicionales de cristalización. Al reciclar el calor residual mediante el sistema de cristalizador con bomba de calor, las empresas logran facturas de servicios más bajas y, al mismo tiempo, una huella de carbono reducida. La eficiencia operativa constituye otra ventaja clave del uso de un cristalizador con bomba de calor. El equipo mantiene automáticamente un control preciso de la temperatura, eliminando ajustes manuales y reduciendo errores humanos. Los operadores se benefician de una calidad constante de los cristales, ya que el cristalizador con bomba de calor garantiza condiciones térmicas uniformes durante todo el ciclo del proceso. Los ahorros de costos van más allá de la reducción energética al emplear un cristalizador con bomba de calor. Los rendimientos mejorados del producto significan menos desperdicio de materiales, lo que se traduce directamente en mayores márgenes de beneficio. Además, el cristalizador con bomba de calor requiere mantenimiento menos frecuente que los sistemas convencionales, lo que reduce los tiempos de inactividad y los gastos de servicio. Para los fabricantes farmacéuticos y químicos, el cristalizador con bomba de calor ofrece una idoneidad de aplicación incomparable. Los productos que exigen un control estricto de la temperatura se benefician enormemente, pues el cristalizador con bomba de calor mantiene automáticamente condiciones precisas. Compuestos complejos que anteriormente requerían sistemas de refrigeración costosos ahora resultan económicamente viables de producir. La escalabilidad representa una ventaja decisiva al invertir en un cristalizador con bomba de calor. Ya sea para lotes pequeños de investigación o para grandes volúmenes comerciales, el cristalizador con bomba de calor se adapta para satisfacer las demandas de producción. El cumplimiento medioambiental mejora sustancialmente, ya que esta tecnología minimiza las emisiones y reduce el consumo de agua. Desde la perspectiva del comprador, el cristalizador con bomba de calor justifica su inversión inicial gracias a periodos rápidos de recuperación. Las empresas suelen recuperar los costos en dos o tres años únicamente mediante los ahorros energéticos. En última instancia, el cristalizador con bomba de calor permite a las empresas competir con mayor eficacia, al tiempo que cumplen sus objetivos de sostenibilidad y los requisitos reglamentarios.

Consejos y trucos

Destilación al vacío frente a métodos tradicionales de destilación

24

Jul

Destilación al vacío frente a métodos tradicionales de destilación

La destilación al vacío y los métodos tradicionales de destilación representan dos enfoques distintos para separar mezclas líquidas mediante evaporación y condensación controladas. Comprender las diferencias entre la destilación al vacío y la destilación tradicional...
Ver más
Las 5 principales características de diseño de sistemas evaporadores para la industria

24

Jul

Las 5 principales características de diseño de sistemas evaporadores para la industria

Seleccionar el diseño adecuado de sistema evaporador es fundamental para las operaciones industriales que gestionan el tratamiento de aguas residuales, el procesamiento químico y los desafíos de concentración de líquidos. Un diseño eficaz de sistema evaporador determina no solo la eficiencia operativa...
Ver más
Mantenimiento de sistemas evaporadores: consejos para una mayor durabilidad

24

Jul

Mantenimiento de sistemas evaporadores: consejos para una mayor durabilidad

El mantenimiento del sistema evaporador es fundamental para garantizar que sus equipos industriales de refrigeración y tratamiento de aguas residuales funcionen de forma fiable y eficiente a largo plazo. Ya sea que su instalación dependa de sistemas evaporadores para refrigeración, intercambio térmico...
Ver más
Elegir el sistema evaporador adecuado para su planta

24

Jul

Elegir el sistema evaporador adecuado para su planta

Seleccionar un sistema evaporador para su planta industrial es una de las decisiones más críticas que tomará en la estrategia operativa de su instalación. Un sistema evaporador afecta directamente el consumo de energía, la calidad del producto y la eficiencia en la gestión de residuos...
Ver más

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Móvil
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000

cristalizador con bomba de calor

Tecnología de Recuperación de Calor Eficiente en Energía

Tecnología de Recuperación de Calor Eficiente en Energía

El cristalizador con bomba de calor incorpora sofisticados sistemas de recuperación térmica que capturan la energía térmica normalmente desperdiciada en los procesos convencionales de cristalización. Este enfoque innovador hace que el cristalizador con bomba de calor sea notablemente eficiente, reduciendo el consumo total de energía hasta un sesenta por ciento en comparación con los métodos tradicionales. En lugar de desechar simplemente los residuos de enfriamiento o calentamiento, el cristalizador con bomba de calor redirige dicha energía de vuelta al ciclo del proceso. Esta gestión térmica de circuito cerrado significa que su operación consume significativamente menos electricidad, manteniendo al mismo tiempo condiciones óptimas de cristalización. Para los fabricantes que procesan grandes volúmenes, esta eficiencia se traduce en importantes ahorros anuales. El cristalizador con bomba de calor genera beneficios inmediatos mediante la reducción de los gastos de servicios públicos. Las empresas que implementan esta tecnología informan de forma constante cifras impresionantes de retorno de la inversión. Los beneficios ambientales resultan igualmente convincentes, ya que una menor demanda energética reduce directamente la huella de carbono de su instalación y apoya las iniciativas corporativas de sostenibilidad.
Control y consistencia precisos de la temperatura

Control y consistencia precisos de la temperatura

El cristalizador con bomba de calor ofrece una precisión sin precedentes en la gestión de la temperatura, un factor crítico que determina la calidad de los cristales y la pureza del producto. Sensores avanzados integrados en todo el sistema del cristalizador con bomba de calor monitorean continuamente las condiciones y realizan ajustes en tiempo real de forma automática. Este control sofisticado garantiza que los operadores nunca experimenten fluctuaciones de temperatura que comprometan la calidad del producto. El cristalizador con bomba de calor mantiene la exactitud del punto de consigna dentro de fracciones de grado, lo que permite resultados coherentes lote tras lote. Para las empresas farmacéuticas que exigen estándares de calidad rigurosos, esta precisión resulta inestimable. El cristalizador con bomba de calor elimina la variabilidad que suele surgir con la gestión manual de la temperatura. Su equipo de producción puede centrarse en otras tareas críticas mientras el cristalizador con bomba de calor regula de forma independiente la temperatura. Este rendimiento constante reduce significativamente los lotes rechazados, los materiales desperdiciados y los retrasos en la producción.
Aplicaciones versátiles en múltiples industrias

Aplicaciones versátiles en múltiples industrias

El cristalizador con bomba de calor demuestra una notable adaptabilidad, lo que lo hace adecuado para diversas aplicaciones industriales y desafíos de procesamiento. Los fabricantes farmacéuticos utilizan el cristalizador con bomba de calor para producir ingredientes farmacéuticos activos con niveles constantes de pureza. Los procesadores químicos emplean el cristalizador con bomba de calor en la fabricación de compuestos especializados, donde la sensibilidad térmica exige precisión. Las aplicaciones en la industria alimentaria muestran cómo el cristalizador con bomba de calor maneja productos delicados que requieren un control térmico cuidadoso. Los fabricantes de materiales especializados se benefician de la capacidad del cristalizador con bomba de calor para procesar compuestos complejos que anteriormente se consideraban económicamente inviables. El cristalizador con bomba de calor funciona con igual eficacia ya sea que se escala desde investigación de laboratorio hasta producción comercial completa. Esta versatilidad elimina la necesidad de adquirir múltiples equipos especializados. La inversión en un único sistema de cristalizador con bomba de calor satisface diversas necesidades de procesamiento en sus instalaciones. Las empresas obtienen ventajas competitivas significativas mediante esta plataforma tecnológica flexible, que evoluciona junto con sus cambiantes requisitos de producción.

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Móvil
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000