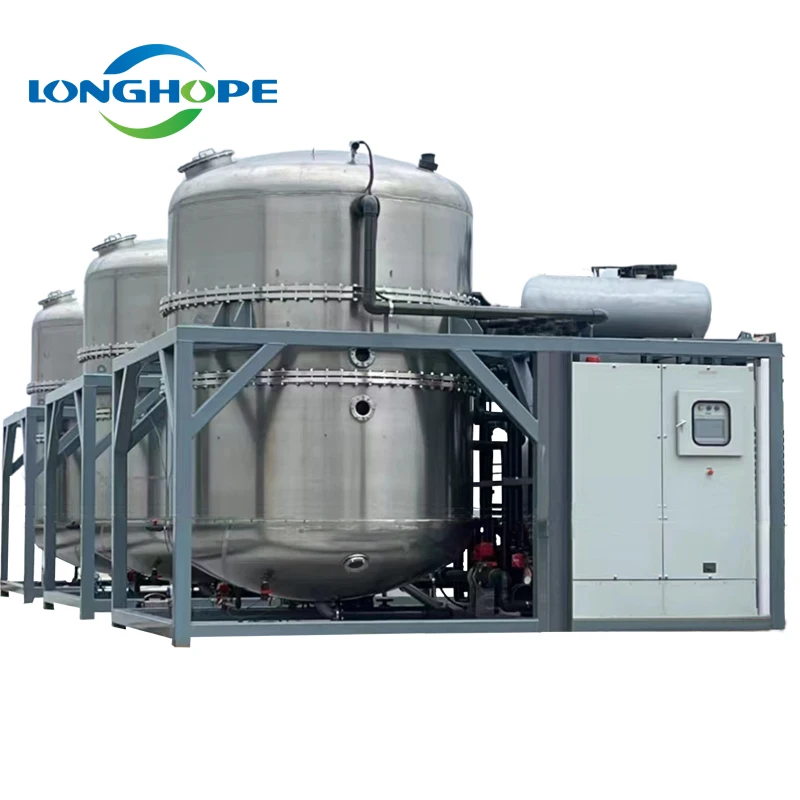
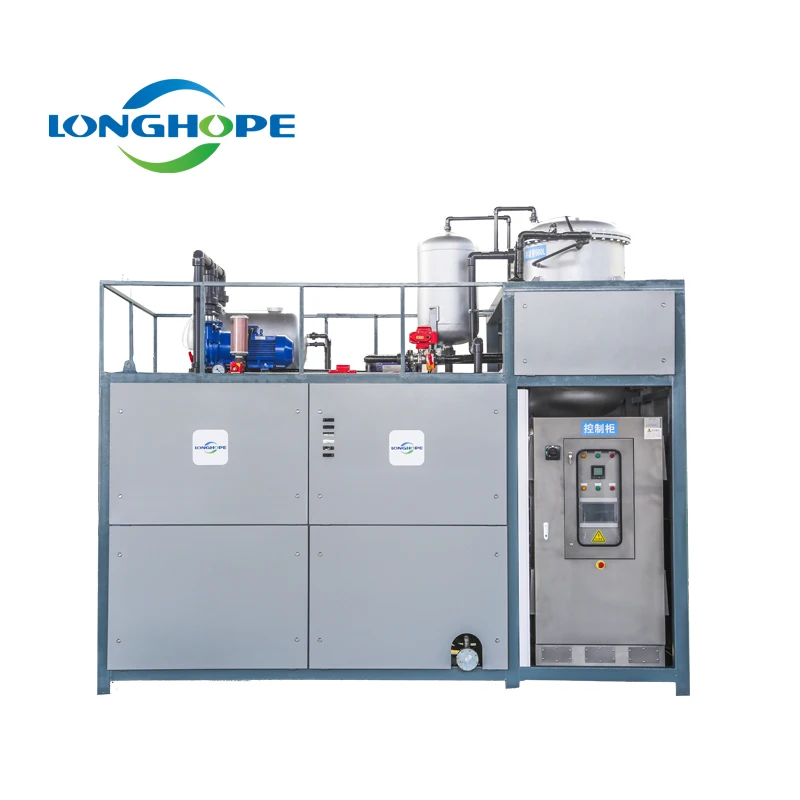
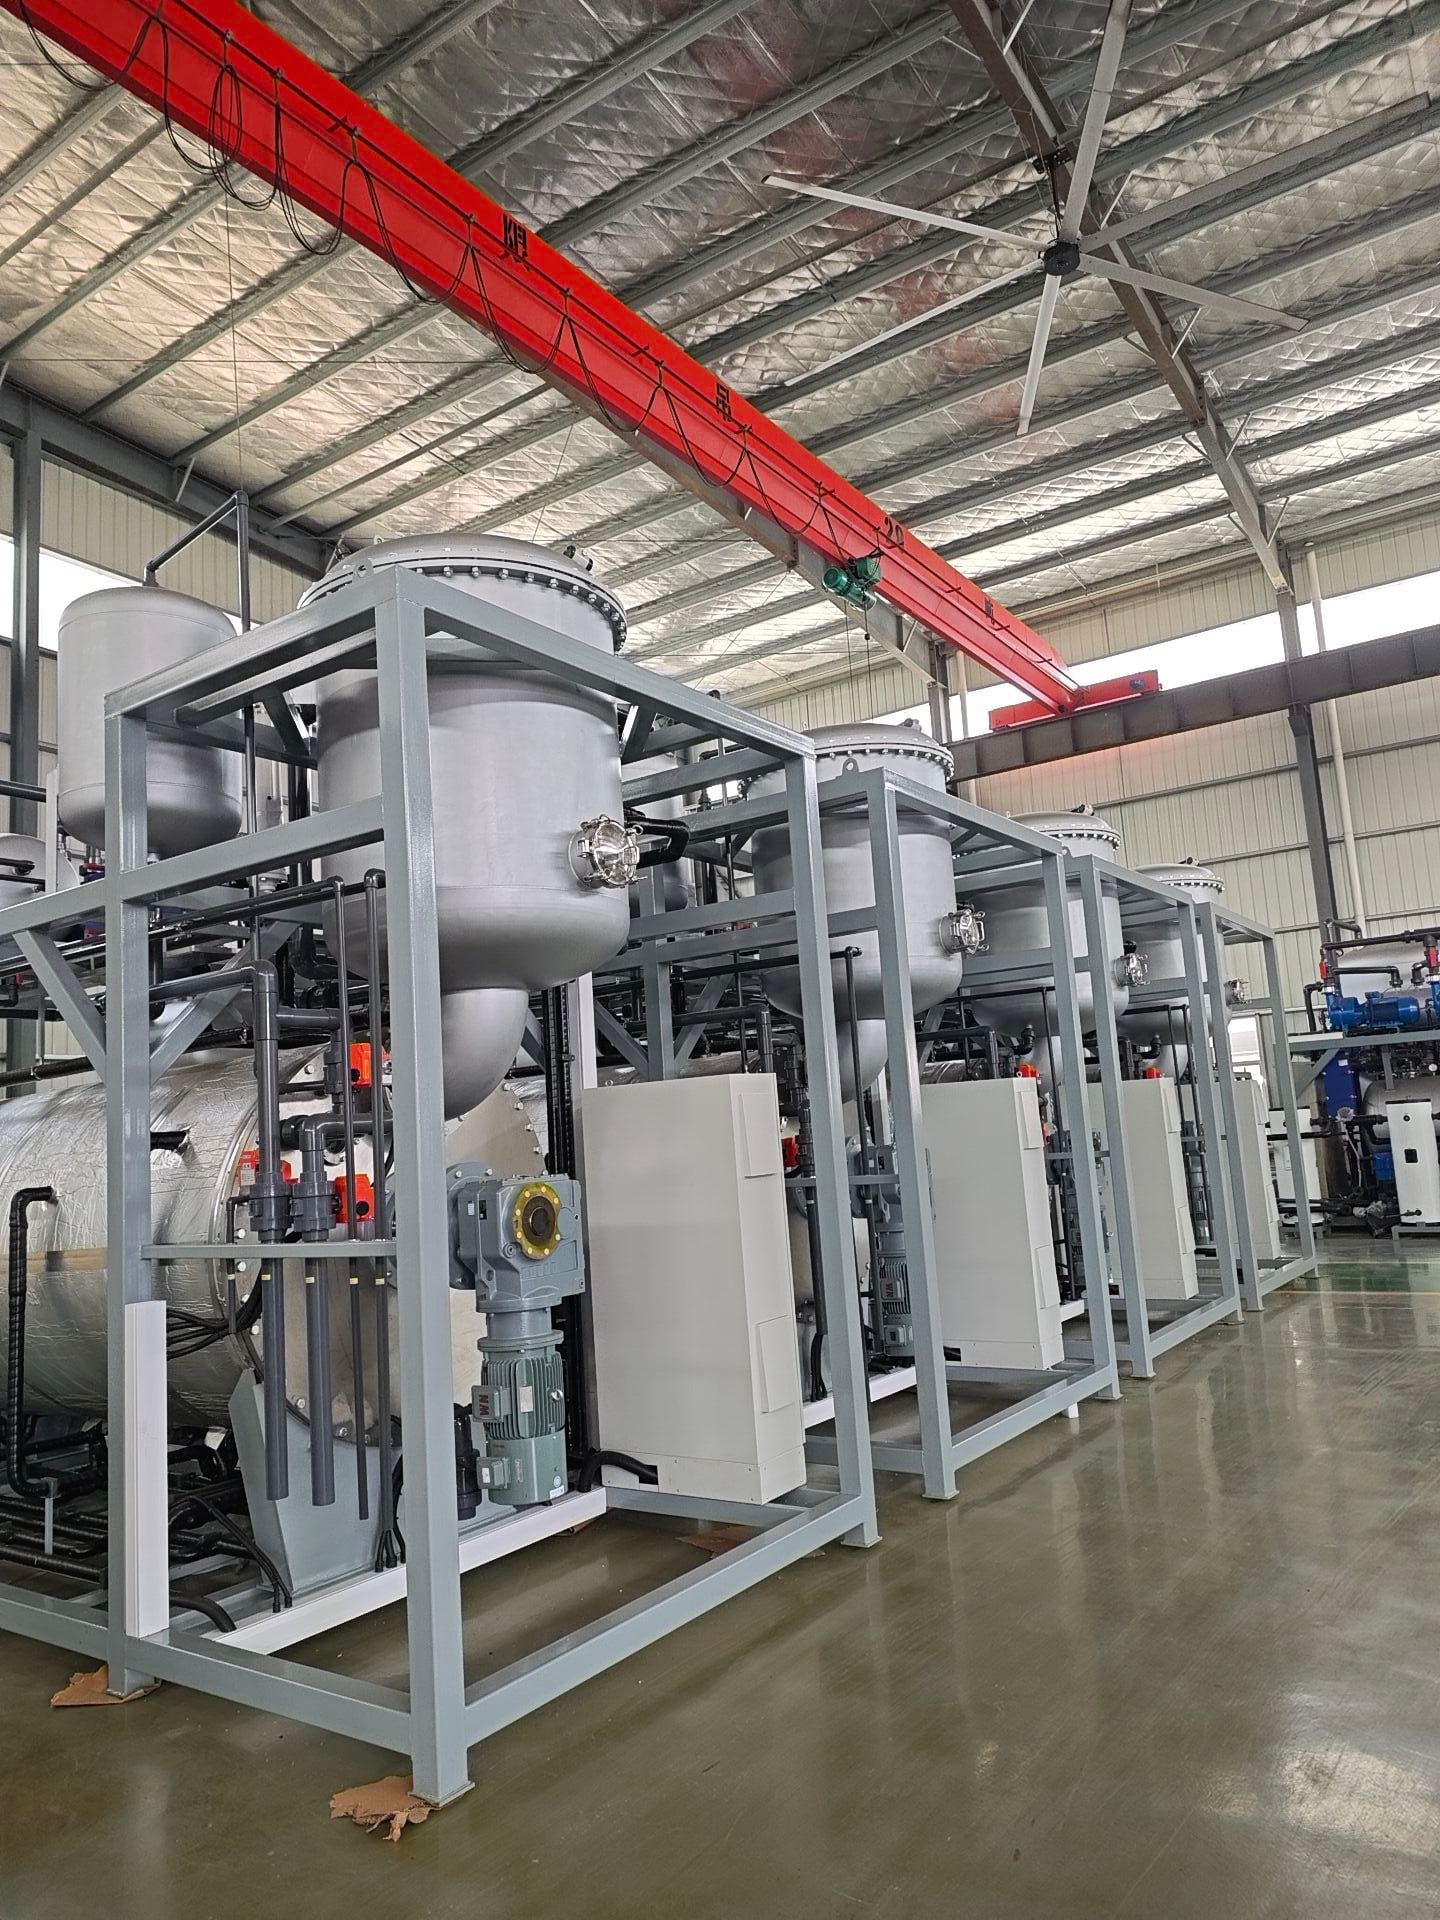
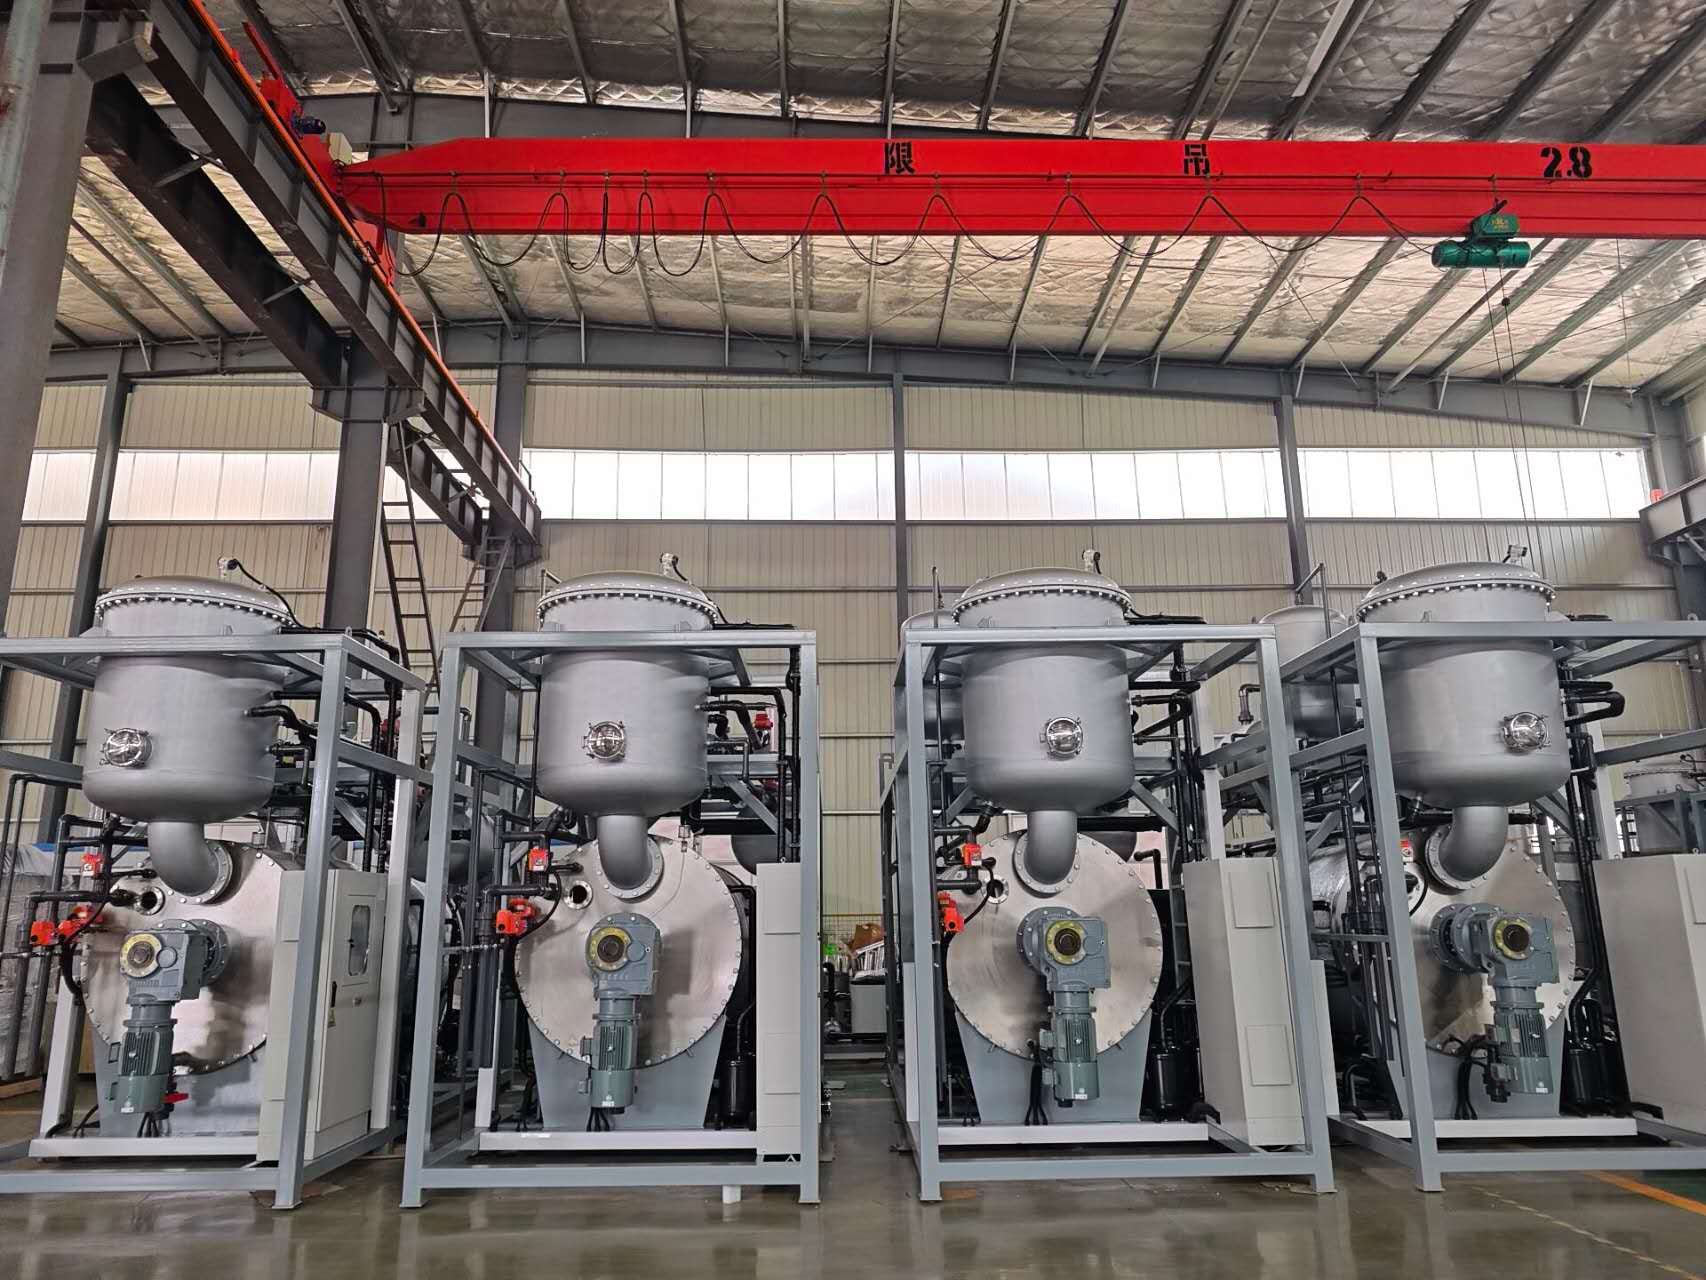
Equipo de concentración a baja temperatura

Todas las categorías

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Móvil
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000

equipo de concentración a baja temperatura

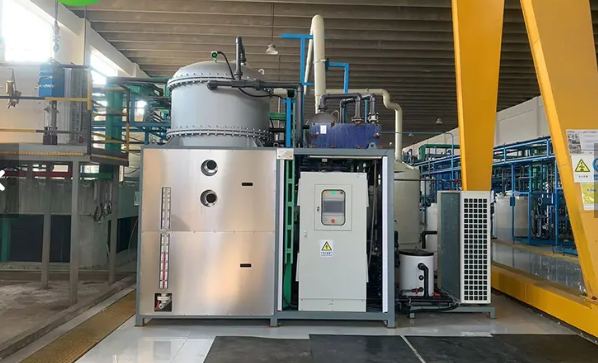
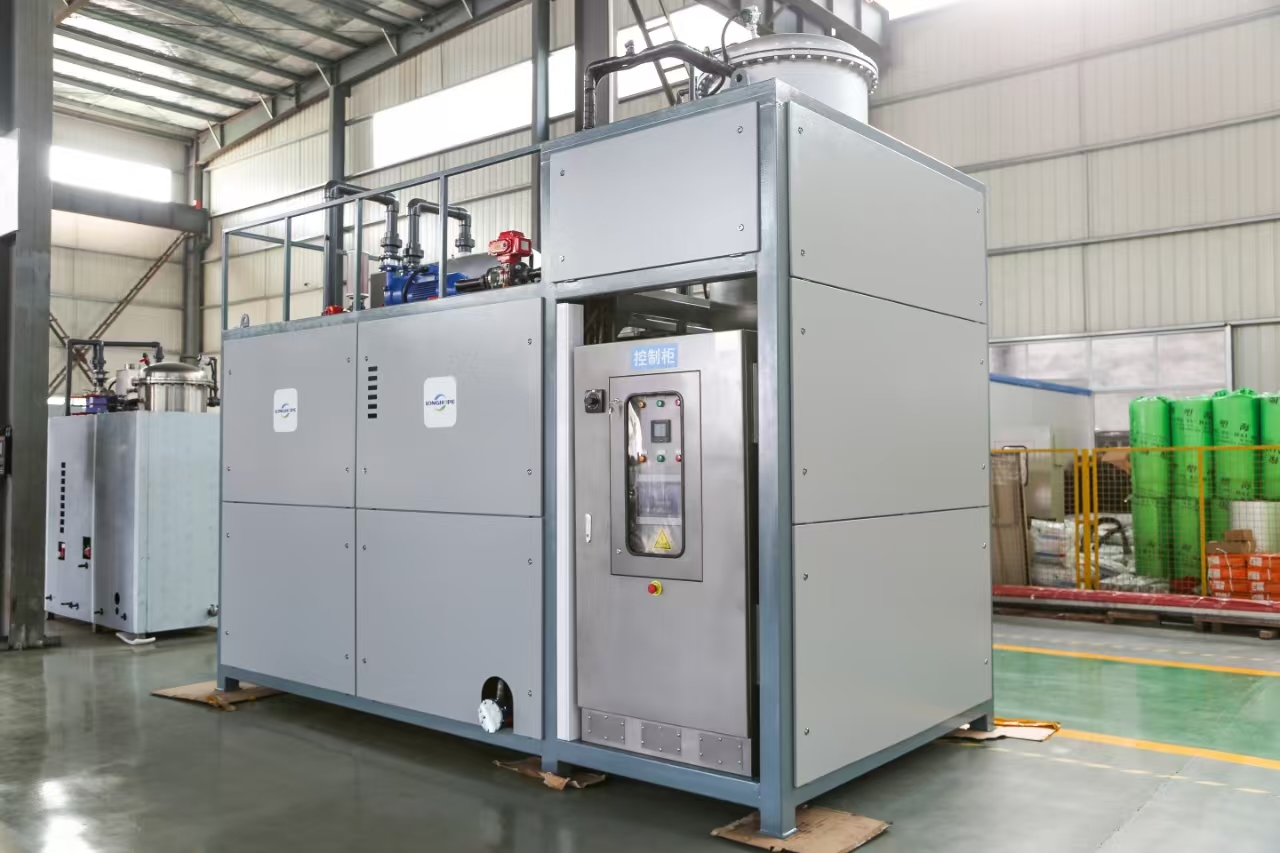
El equipo de concentración a baja temperatura representa una solución industrial avanzada diseñada para extraer, concentrar y preservar componentes valiosos de materiales líquidos, manteniendo estándares óptimos de calidad. Este equipo especializado de concentración a baja temperatura opera en condiciones térmicas reducidas, evitando la degradación de sustancias sensibles al calor, comúnmente presentes en entornos de fabricación farmacéutica, alimentaria y química. La función principal del equipo de concentración a baja temperatura consiste en eliminar el exceso de líquido mediante evaporación, preservando la integridad de los compuestos activos, nutrientes y propiedades beneficiosas. El equipo avanzado de concentración a baja temperatura emplea tecnologías como destilación al vacío, separación por membranas y ósmosis inversa para lograr resultados superiores de concentración sin exponer los materiales a temperaturas excesivas. Entre sus características tecnológicas clave se incluyen sistemas de control preciso de la temperatura, gestión automatizada del vacío y procesos de separación en múltiples etapas. El equipo incorpora sistemas inteligentes de monitoreo que mantienen parámetros operativos constantes durante todo el ciclo de concentración. Está construido con materiales resistentes a la corrosión, adecuados para aplicaciones industriales exigentes. Las aplicaciones del equipo de concentración a baja temperatura abarcan numerosas industrias. Los fabricantes farmacéuticos confían en este equipo para concentrar extractos herbales y compuestos medicinales. Las instalaciones de procesamiento de alimentos utilizan el equipo de concentración a baja temperatura para concentrar jugos, aceites esenciales y suplementos nutricionales, preservando al mismo tiempo los perfiles de sabor y el valor nutricional. Las empresas químicas emplean esta tecnología para recuperar disolventes valiosos y refinar productos químicos especializados sin degradación térmica. La versatilidad del equipo de concentración a baja temperatura lo convierte en un elemento esencial para operaciones que requieren precisión, preservación de la calidad y rendimiento máximo del producto. Cada vez más instalaciones modernas adoptan este equipo para cumplir con requisitos regulatorios rigurosos y con las demandas de los consumidores respecto a una calidad superior del producto en mercados competitivos.

Productos populares

El equipo de concentración a baja temperatura ofrece ventajas operativas sustanciales que mejoran directamente la productividad y la calidad del producto en diversas operaciones manufactureras. El beneficio más significativo consiste en preservar materiales sensibles al calor que, de otro modo, se degradarían mediante métodos convencionales de concentración a alta temperatura. Esta capacidad de preservación garantiza la recuperación máxima de compuestos activos valiosos, mejorando directamente la rentabilidad y el desempeño del producto. La eficiencia operativa representa otra ventaja convincente. El equipo de concentración a baja temperatura reduce el consumo energético en comparación con los métodos tradicionales de concentración, lo que resulta en menores costos operativos y menor impacto ambiental. Los sistemas de control automatizados minimizan los requerimientos de intervención manual, permitiendo que los operadores de la instalación se concentren en otras tareas críticas de producción mientras mantienen una precisión constante en la concentración. Las mejoras en la calidad del producto constituyen la base del valor para el cliente al utilizar equipo de concentración a baja temperatura. Al eliminar el estrés térmico, los fabricantes producen sistemáticamente productos superiores con mejor sabor, potencia y valor nutricional. Esta ventaja de calidad se traduce en una mayor competitividad en el mercado y mayores tasas de satisfacción del cliente. La idoneidad de la aplicación hace que el equipo de concentración a baja temperatura sea invaluable en múltiples industrias. Los fabricantes farmacéuticos pueden concentrar extractos vegetales sensibles sin comprometer sus propiedades medicinales. Los productores alimentarios pueden concentrar jugos y aceites manteniendo su sabor natural y sus compuestos beneficiosos. Los fabricantes cosméticos preservan la eficacia de las fragancias y de los ingredientes activos durante los procesos de concentración. Un contexto de producto útil para la toma de decisiones revela que invertir en equipo de concentración a baja temperatura representa una elección estratégica para fabricantes con visión de futuro. El equipo admite diversos tipos de líquidos y viscosidades, brindando flexibilidad operativa ante requisitos cambiantes de producción. Su fiabilidad a largo plazo y sus mínimas exigencias de mantenimiento reducen significativamente el costo total de propiedad. Las instalaciones que utilizan equipo de concentración a baja temperatura logran cumplir de forma más efectiva con estándares rigurosos de calidad y con los requisitos reglamentarios. Esta tecnología permite a los fabricantes comercializar productos con certificaciones de calidad superior, atrayendo segmentos de mercado premium. El retorno de la inversión generalmente se materializa dentro de los 18 a 24 meses mediante rendimientos mejorados y reducción de la generación de residuos.

Consejos y trucos

Las 5 principales aplicaciones del evaporador de bomba de calor de baja temperatura

24

Jul

Las 5 principales aplicaciones del evaporador de bomba de calor de baja temperatura

El evaporador de bomba de calor de baja temperatura representa un avance crítico en la gestión térmica industrial y la eficiencia energética. Este componente innovador permite que los sistemas de bomba de calor operen de forma eficaz a temperaturas reducidas, lo que lo convierte en indispensable...
Ver más
Mejores prácticas para el mantenimiento de sistemas de destilación al vacío

24

Jul

Mejores prácticas para el mantenimiento de sistemas de destilación al vacío

El mantenimiento adecuado del sistema de destilación al vacío es fundamental para las industrias que dependen de procesos de separación, purificación y concentración. Un sistema de destilación al vacío bien mantenido garantiza una calidad constante del producto y minimiza el tiempo de inactividad operativo...
Ver más
Tecnologías para el tratamiento de aguas industriales en 2026

02

Sep

Tecnologías para el tratamiento de aguas industriales en 2026

El tratamiento de aguas industriales sigue siendo una de las prioridades operativas más críticas en los sectores manufacturero, de procesamiento químico, de producción alimentaria y energético. A medida que las instalaciones enfrentan regulaciones ambientales cada vez más estrictas y costos operativos crecientes...
Ver más
Destilación al vacío: Beneficios clave para uso industrial

24

Jul

Destilación al vacío: Beneficios clave para uso industrial

La destilación al vacío se ha convertido en una tecnología esencial de separación en numerosos sectores industriales, ofreciendo un rendimiento superior frente a los métodos convencionales de destilación a presión atmosférica. Al operar en condiciones de presión reducida, la destilación al vacío...
Ver más

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Móvil
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000

equipo de concentración a baja temperatura

Preservación superior de materiales sensibles al calor

Preservación superior de materiales sensibles al calor

El equipo de concentración a baja temperatura destaca por mantener la integridad de compuestos delicados que no resisten los procesos convencionales a alta temperatura. Esta capacidad especializada preserva ingredientes activos valiosos, aceites esenciales y componentes nutricionales que, de otro modo, se degradarían bajo estrés térmico. La tecnología avanzada de vacío del equipo permite una concentración eficaz a temperaturas notablemente reducidas, típicamente entre 20 y 50 grados Celsius, muy por debajo de los umbrales estándar de concentración. Esta ventaja de preservación resulta crítica en aplicaciones farmacéuticas, donde la potencia medicinal depende del mantenimiento de estructuras moleculares complejas. Los fabricantes de alimentos y bebidas también se benefician por igual, ya que el equipo de concentración a baja temperatura conserva sabores naturales, aromas y perfiles nutricionales que definen la calidad del producto. Esta tecnología permite a los fabricantes producir productos concentrados de grado premium que alcanzan precios superiores en el mercado. Las empresas farmacéuticas que utilizan equipos de concentración a baja temperatura informan una calidad superior de los extractos y un mayor rendimiento de compuestos activos en comparación con los métodos convencionales. Los productores alimentarios obtienen productos concentrados cuyos perfiles de sabor son idénticos a los de las materias primas frescas. Esta capacidad de preservación representa la ventaja competitiva más significativa del equipo de concentración a baja temperatura, permitiendo a los fabricantes diferenciar sus productos en mercados competitivos mediante una superioridad verificable en calidad y mejoras en la satisfacción del cliente.
Operaciones eficientes desde el punto de vista energético y reducción de costes

Operaciones eficientes desde el punto de vista energético y reducción de costes

El equipo de concentración a baja temperatura demuestra una eficiencia energética excepcional, consumiendo significativamente menos energía eléctrica que los sistemas convencionales de concentración a alta temperatura. Su funcionamiento basado en vacío requiere una cantidad mínima de energía térmica, reduciendo típicamente el consumo eléctrico operativo entre un 40 % y un 60 % en comparación con los métodos tradicionales. Esta eficiencia se traduce directamente en ahorros económicos cuantificables que se acumulan considerablemente durante períodos prolongados de producción. Las ventajas económicas del equipo de concentración a baja temperatura van más allá del ahorro energético e incluyen gastos reducidos de mantenimiento y una mayor vida útil del equipo. Las temperaturas operativas más bajas minimizan el estrés térmico sobre los componentes del equipo, disminuyendo las tasas de desgaste y la frecuencia de mantenimiento. Los responsables de instalaciones informan de una incidencia sustancialmente menor de fallos y necesidades de sustitución del equipo al utilizar equipos de concentración a baja temperatura frente a alternativas convencionales. La reducción de costos operativos mediante la adopción de equipos de concentración a baja temperatura permite obtener ventajas competitivas en precios sin comprometer los márgenes de rentabilidad. Los fabricantes pueden reinvertir dichos ahorros en iniciativas de desarrollo de productos, mejoras de calidad o expansión de instalaciones. Los beneficios financieros de este tipo de equipo resultan especialmente relevantes para instalaciones de producción a gran volumen que procesan millones de unidades anualmente, donde los ahorros energéticos acumulados alcanzan cifras anuales considerables y afectan de forma notable la rentabilidad neta.
Cumplimiento Normativo y Excelencia en Aseguramiento de Calidad

Cumplimiento Normativo y Excelencia en Aseguramiento de Calidad

La fabricación moderna enfrenta requisitos regulatorios cada vez más estrictos en materia de seguridad del producto, pureza y documentación de calidad. Los equipos de concentración a baja temperatura permiten a los fabricantes cumplir con estos exigentes estándares con una fiabilidad constante y capacidades integrales de aseguramiento de la calidad. Los sistemas automatizados de monitoreo del equipo generan registros operativos detallados que documentan cada ciclo de concentración, proporcionando pruebas esenciales para auditorías regulatorias y procesos de certificación. Los parámetros de calidad mantenidos por los equipos de concentración a baja temperatura superan los estándares industriales en los sectores farmacéutico, alimentario y químico. Los fabricantes logran especificaciones de producto consistentes, reduciendo los rechazos por lote y los requerimientos de retrabajo. Los sistemas de control de precisión del equipo garantizan que cada corrida de producción cumpla con estándares de calidad rigurosos, fortaleciendo la confianza del cliente y apoyando una posición competitiva premium en el mercado. Las agencias reguladoras reconocen los equipos de concentración a baja temperatura como tecnología de mejor práctica que demuestra el compromiso del fabricante con la excelencia en calidad. Los fabricantes alimentarios obtienen certificaciones premium al utilizar equipos de concentración a baja temperatura, accediendo así a segmentos de mercado de mayor valor. Las empresas farmacéuticas garantizan el cumplimiento de los requisitos de Buenas Prácticas de Manufactura (GMP) de forma más eficaz al emplear esta tecnología avanzada. En conjunto, la inversión en equipos de concentración a baja temperatura refuerza la posición regulatoria, al tiempo que reduce los costos asociados con el cumplimiento normativo y los riesgos operativos.

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Móvil
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000