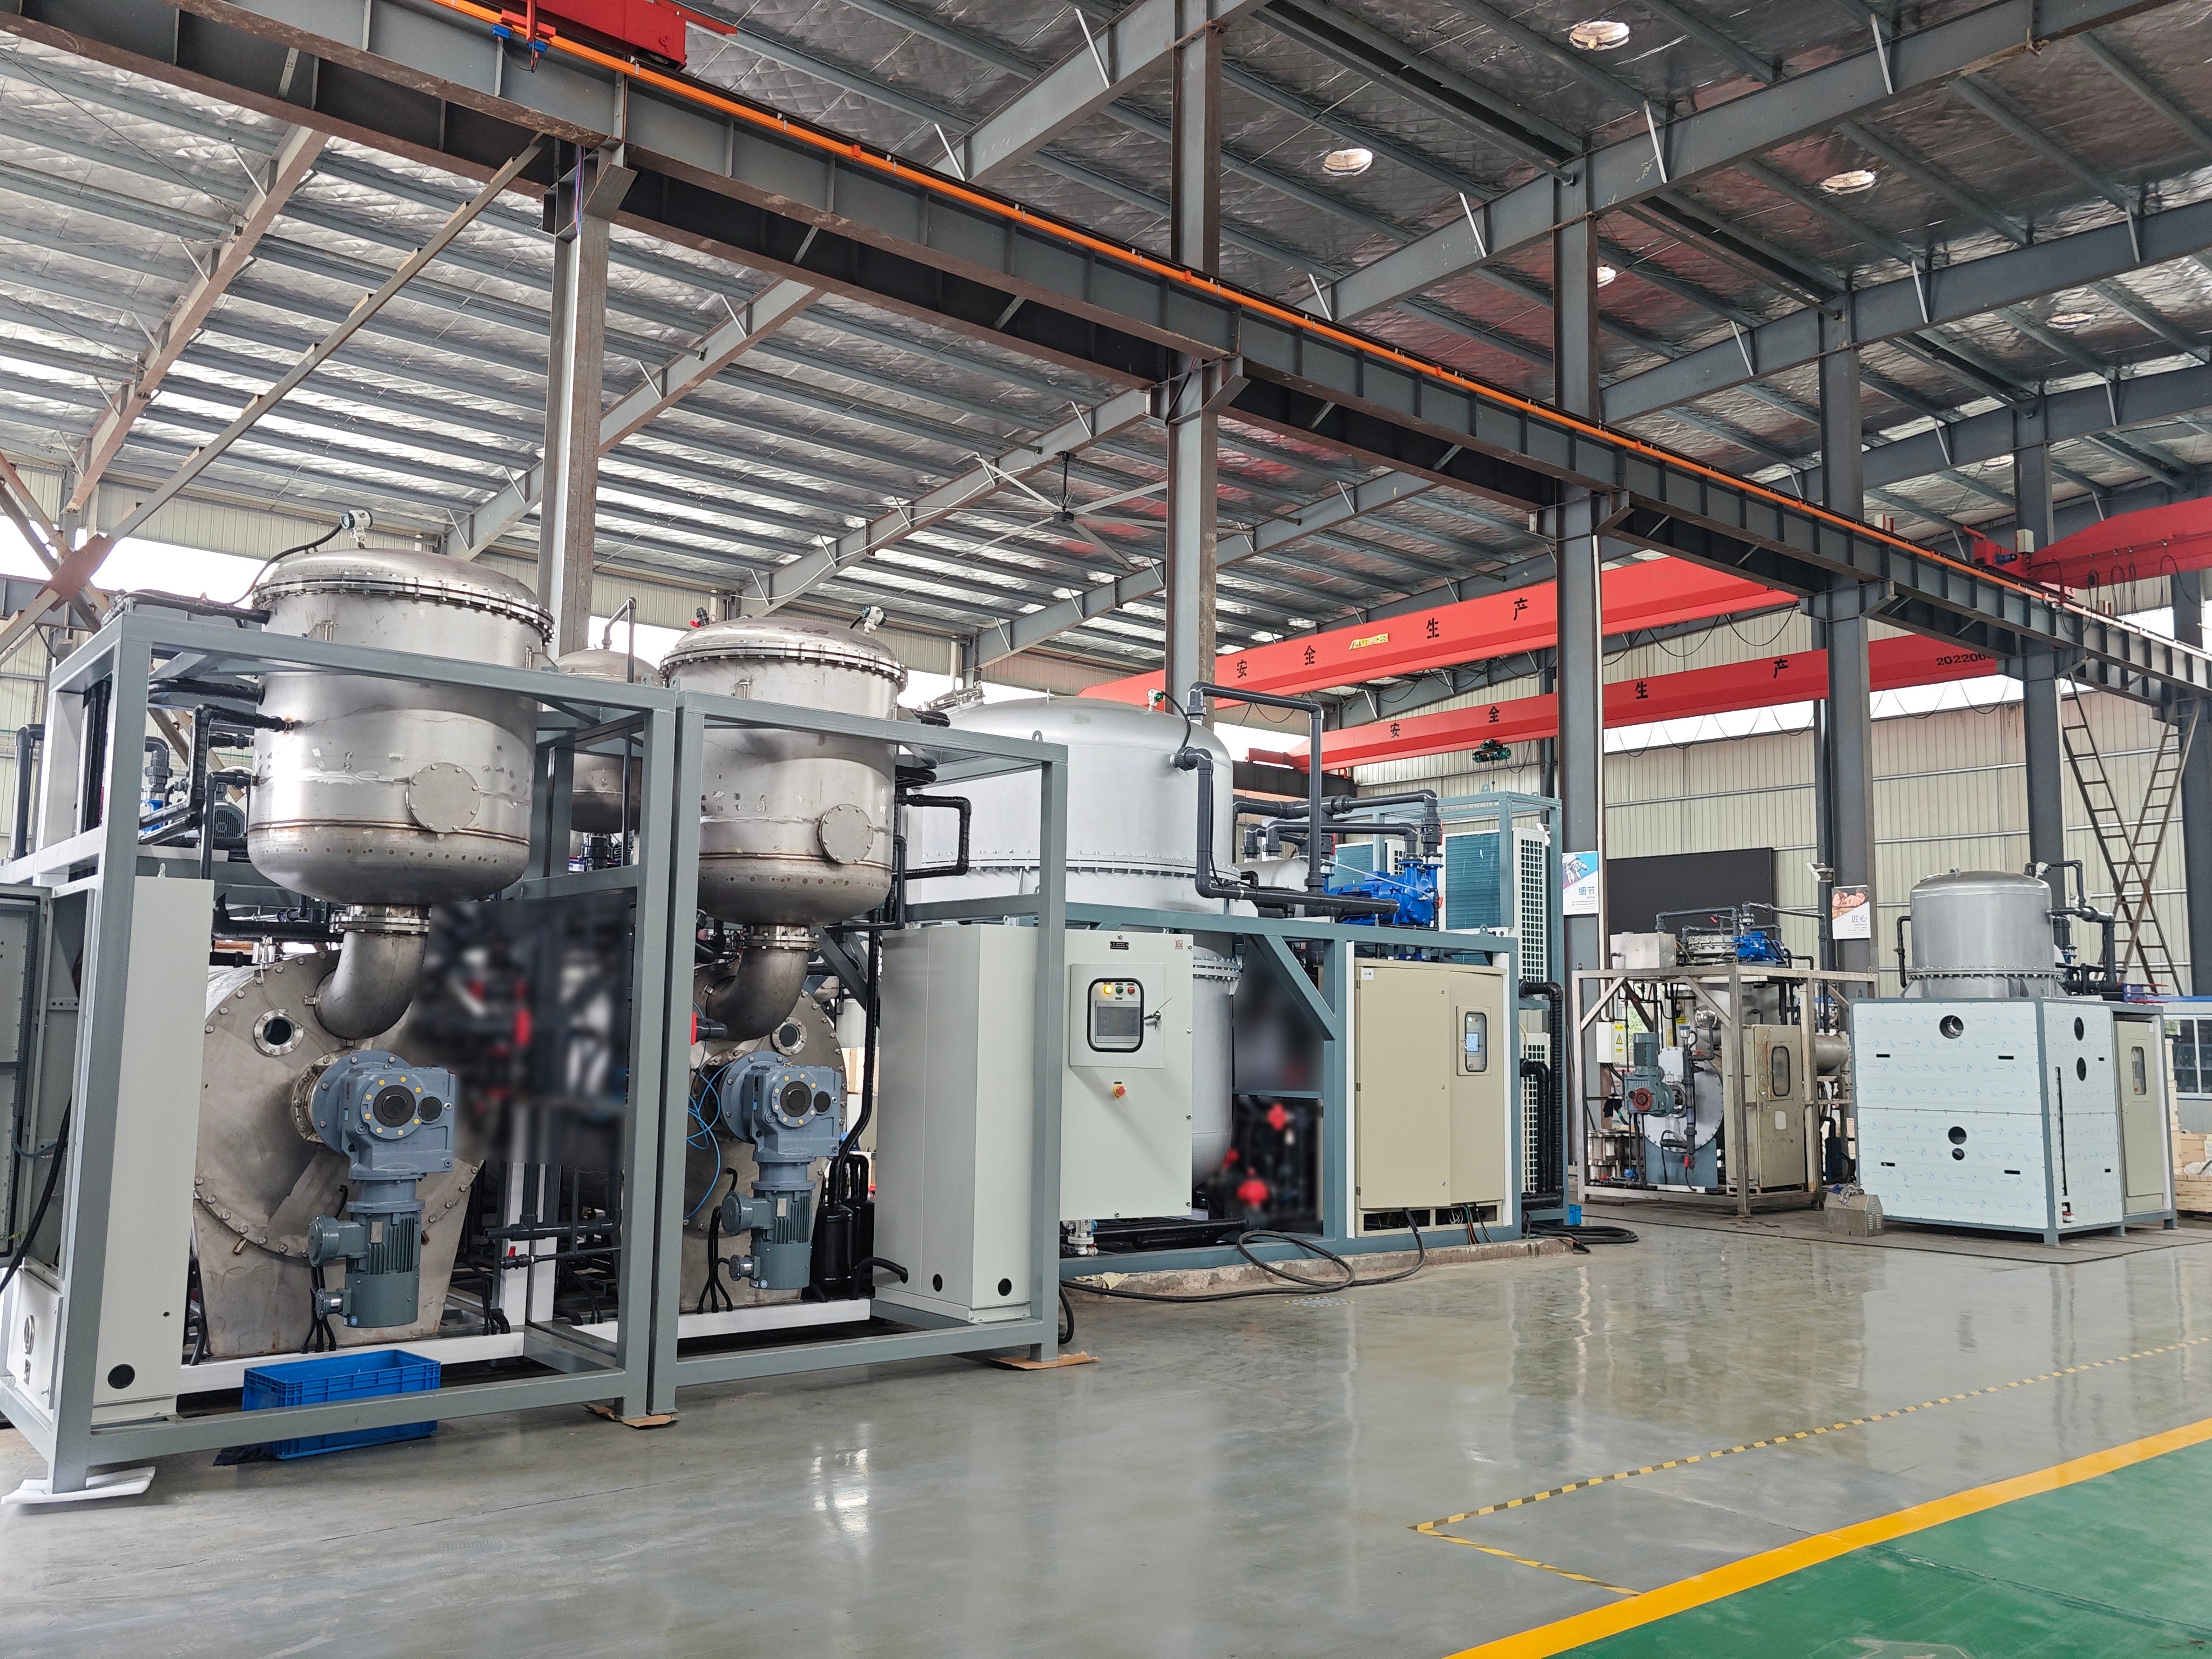
système personnalisé de distillation sous vide
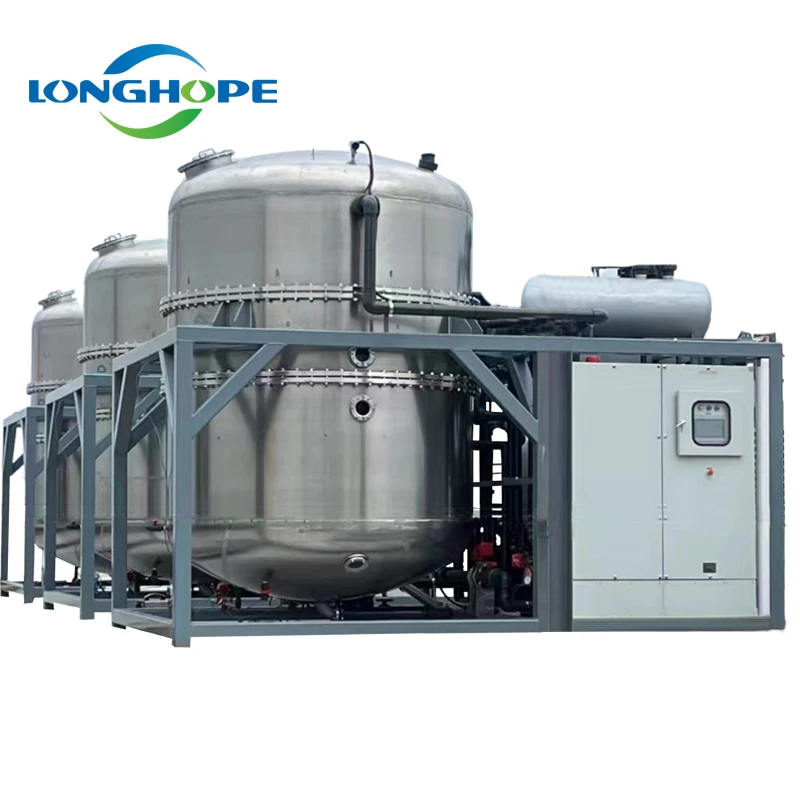
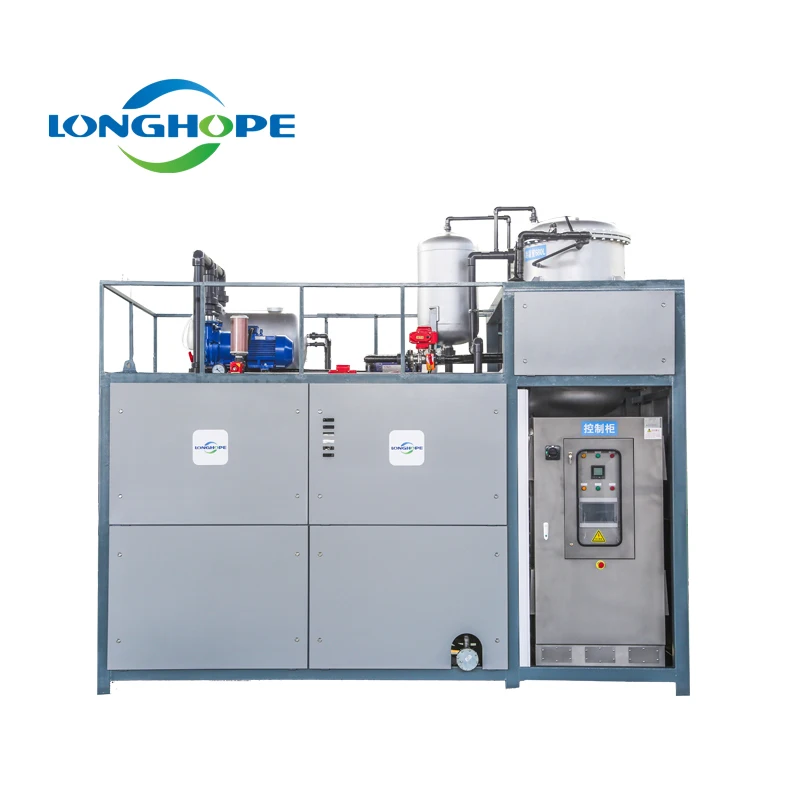
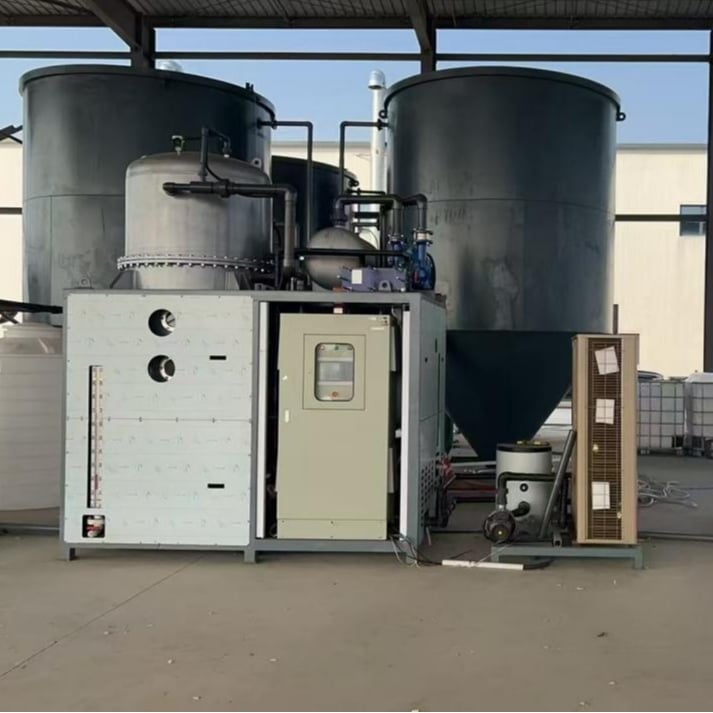
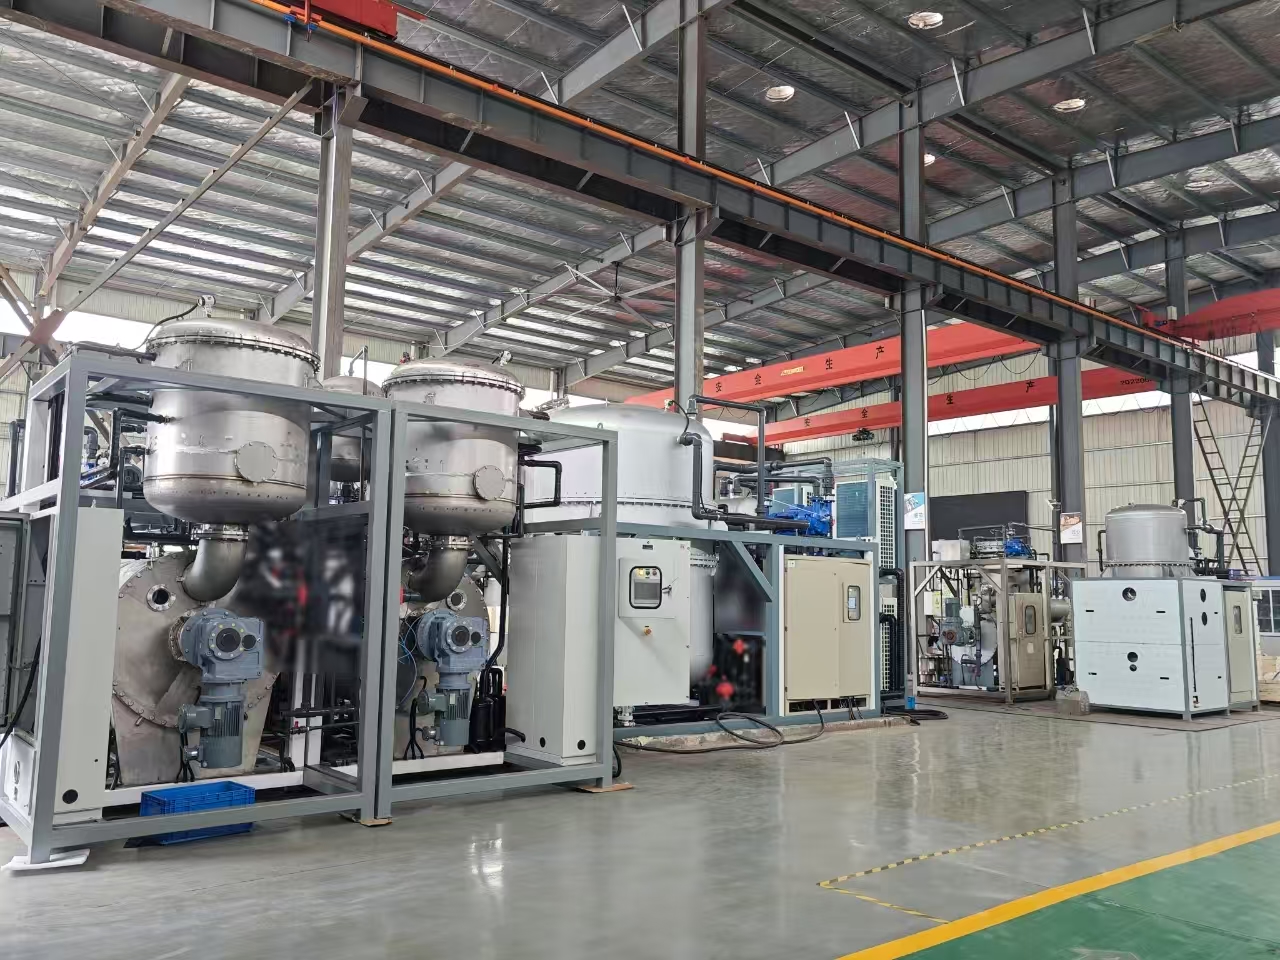
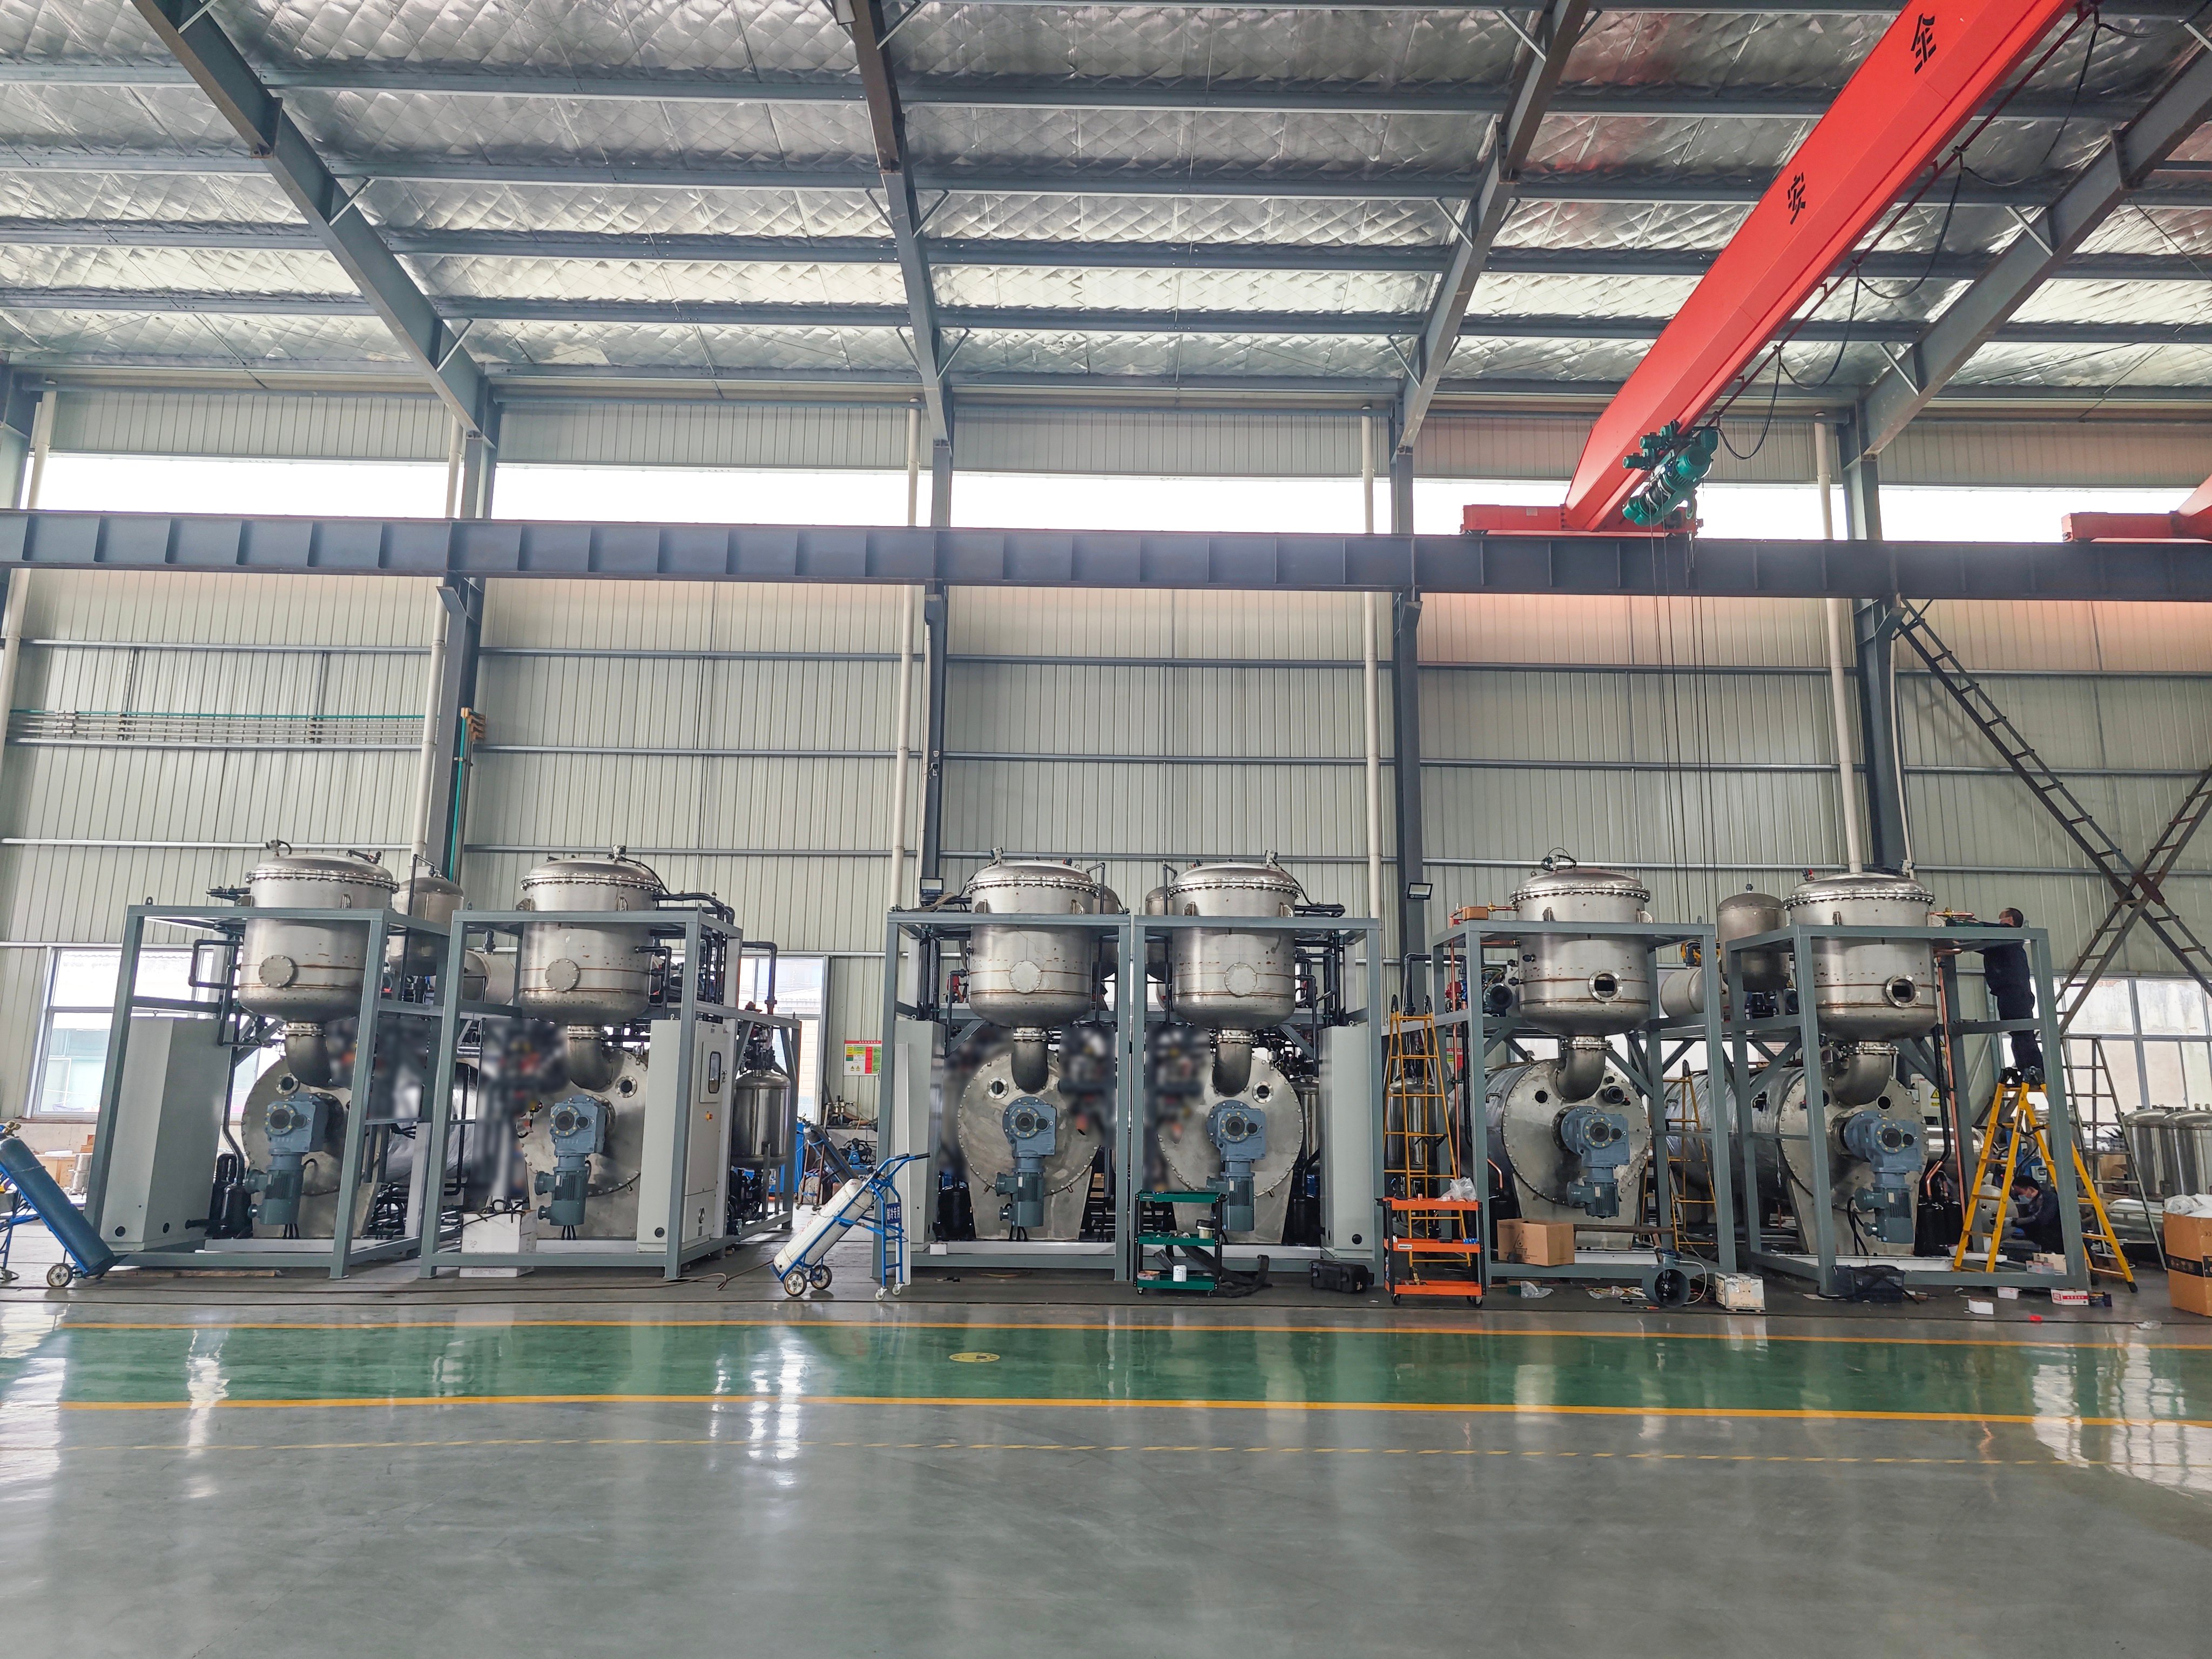
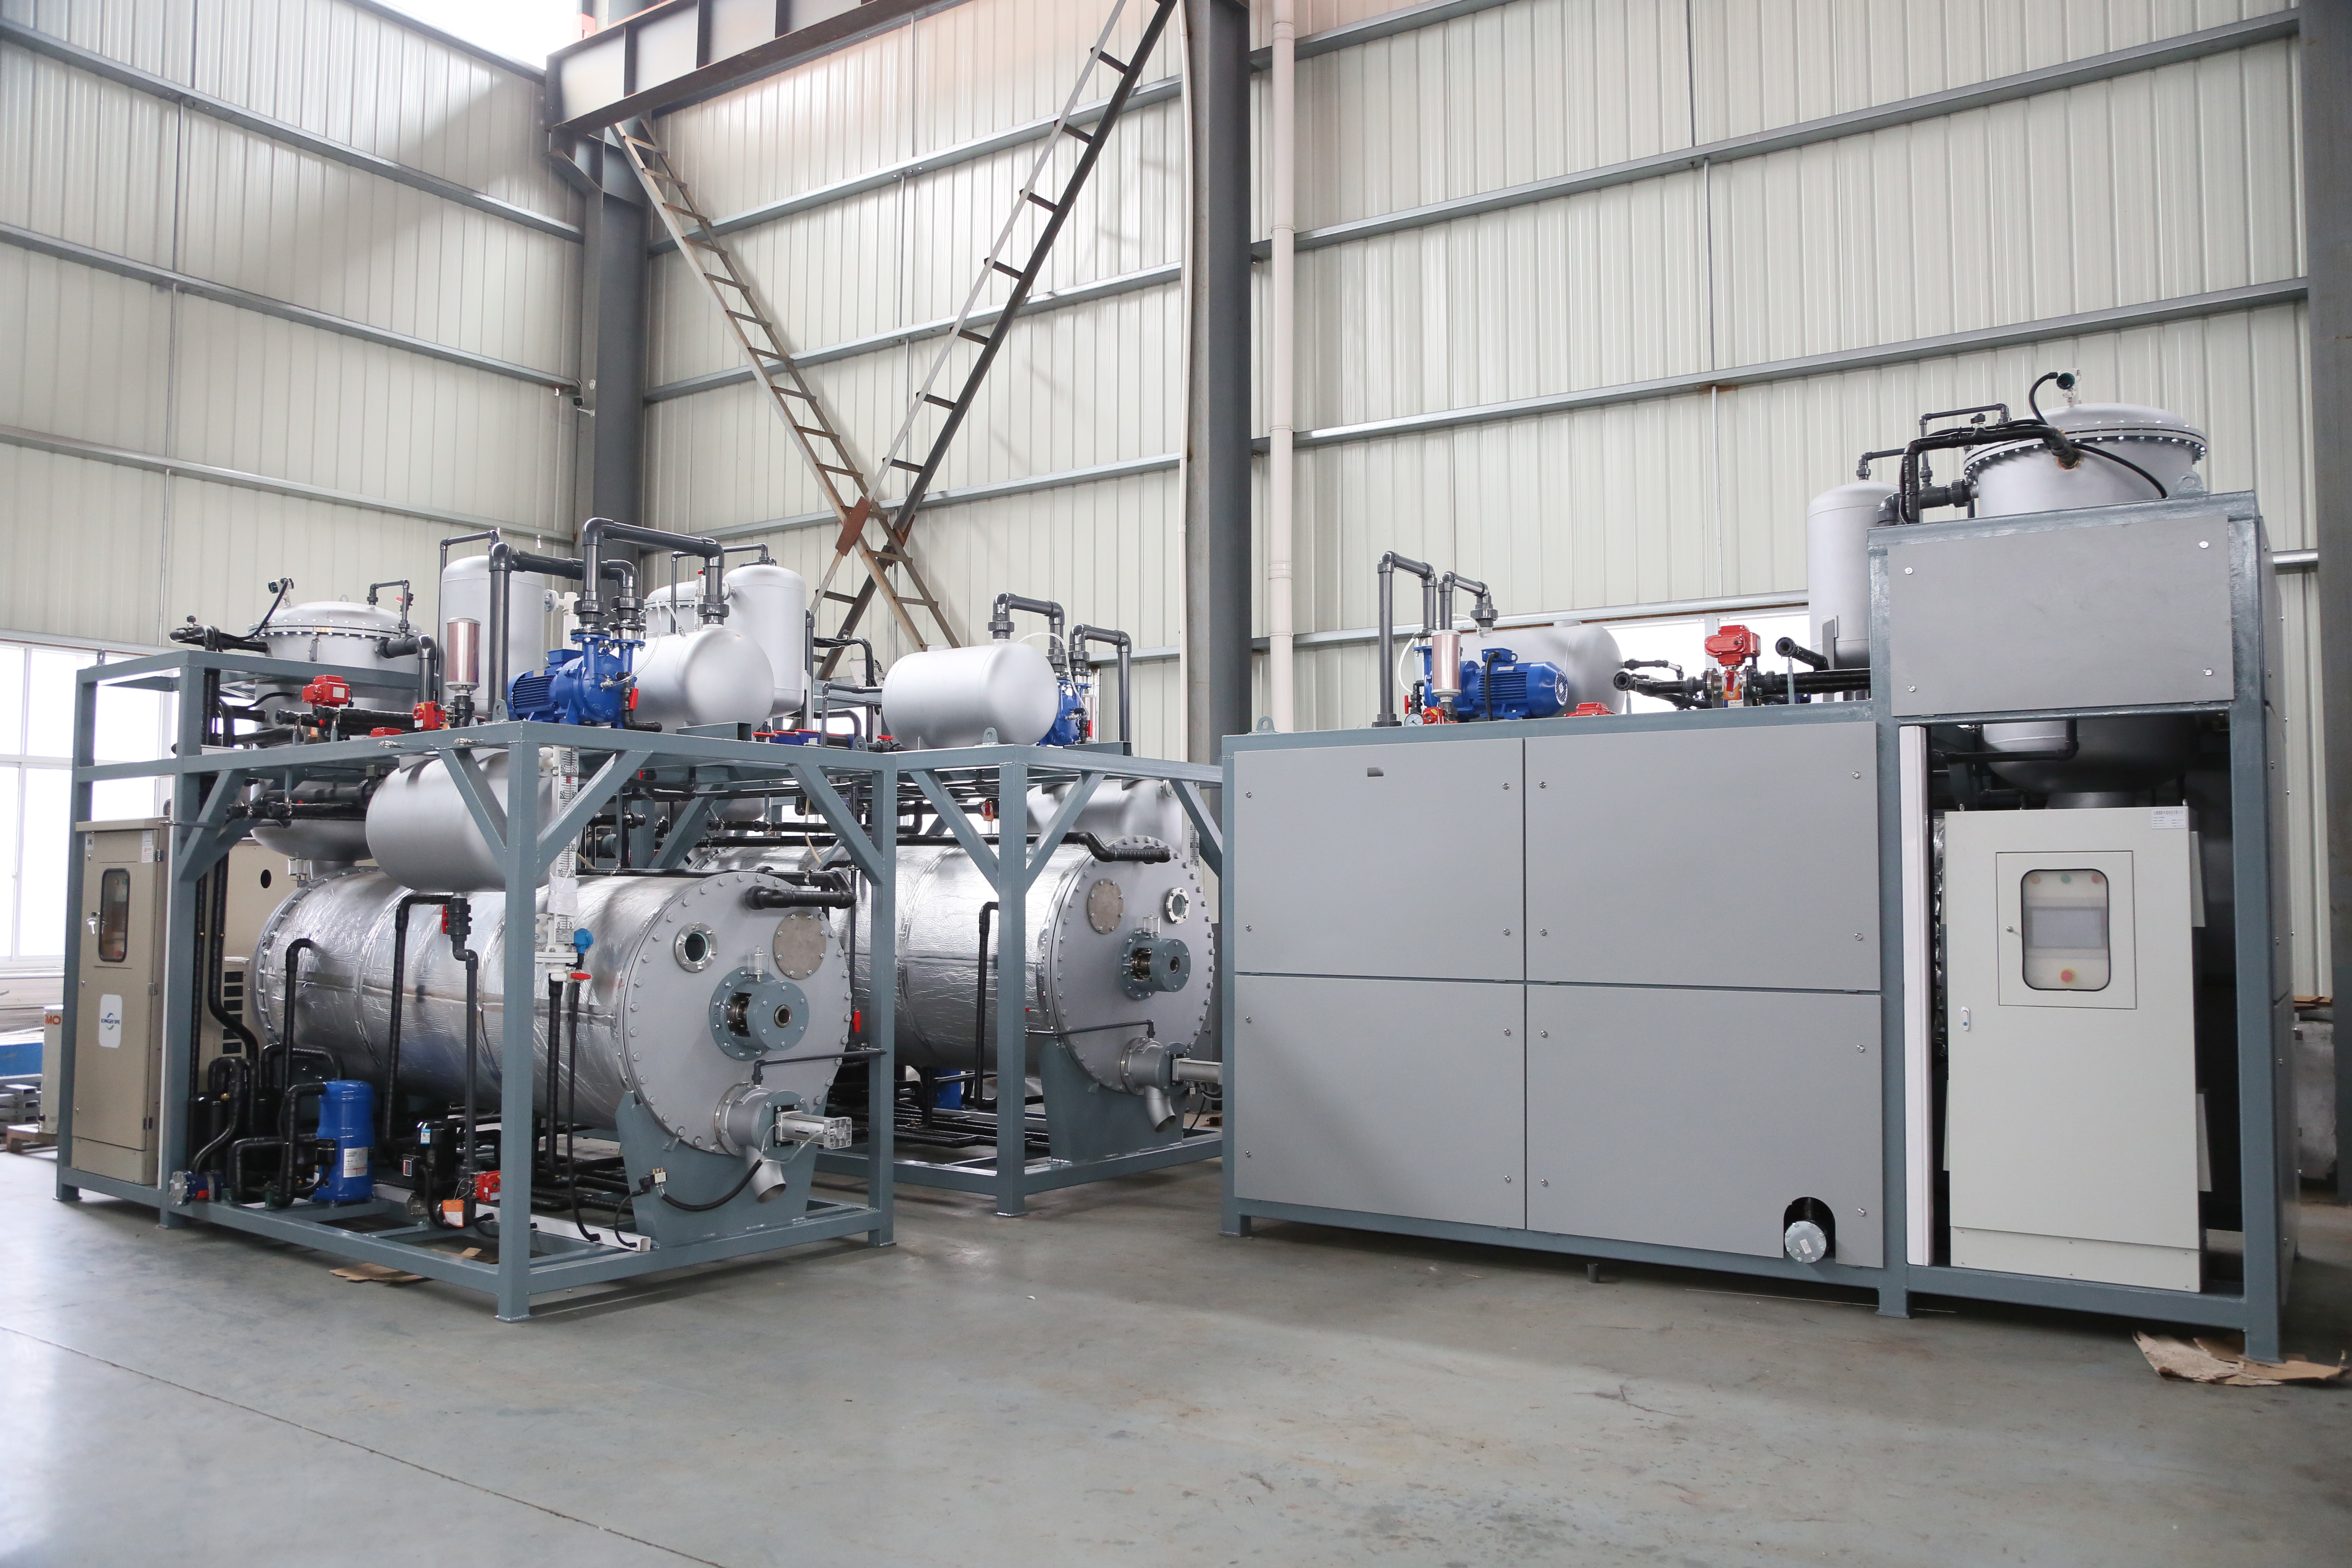
Un système personnalisé de distillation sous vide représente une technologie avancée de séparation conçue pour purifier des liquides et récupérer des composés précieux dans des conditions de pression réduite. Cet équipement spécialisé fonctionne en abaissant la pression atmosphérique à l’intérieur de la chambre de distillation, ce qui permet aux liquides de s’évaporer à des températures nettement plus basses que celles requises par les méthodes conventionnelles de distillation. Le système personnalisé de distillation sous vide répond aux besoins de multiples secteurs industriels en séparant efficacement les composants selon leurs points d’ébullition, tout en minimisant la dégradation thermique des matériaux sensibles à la chaleur. Sa fonction principale consiste à séparer des mélanges liquides en fractions pures au moyen de processus contrôlés d’évaporation et de condensation. En maintenant un environnement à pression réduite, cet équipement protège les composés sensibles à la température contre leur décomposition, ce qui le rend idéal pour le traitement de produits pharmaceutiques, d’huiles essentielles, d’extraits naturels et de produits chimiques spécialisés. Le système personnalisé de distillation sous vide intègre des commandes précises de température, une régulation automatisée de la pression et des systèmes de condensation performants, qui agissent conjointement pour obtenir des résultats de séparation supérieurs. Parmi ses caractéristiques technologiques clés figurent des pompes à vide à débit variable, une construction en acier inoxydable assurant une résistance à la corrosion, des systèmes de chauffage intégrés dotés d’un suivi précis de la température, ainsi que des serpentins de condensation optimisés pour une efficacité maximale du transfert thermique. La configuration du système personnalisé de distillation sous vide permet aux opérateurs d’ajuster les niveaux de pression et de température en fonction des exigences spécifiques des matériaux traités, garantissant ainsi des performances optimales de distillation. Les installations modernes sont équipées de commandes numériques, de dispositifs de sécurité interverrouillés et de capacités de surveillance en temps réel, ce qui améliore la fiabilité opérationnelle et la qualité des produits, tout en réduisant la durée de traitement et les pertes de matière au cours du cycle de distillation.

 EN