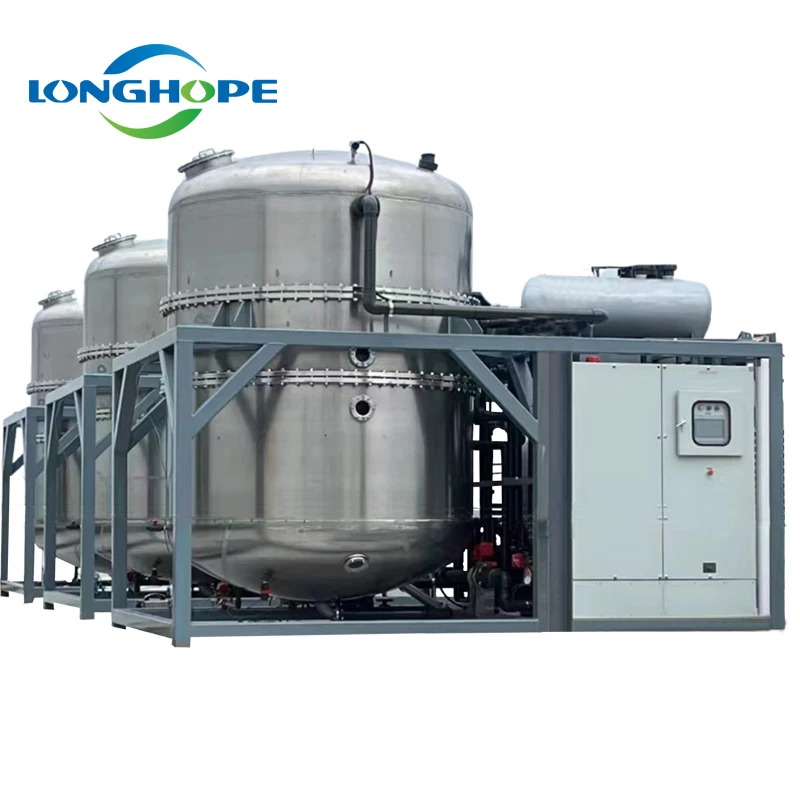
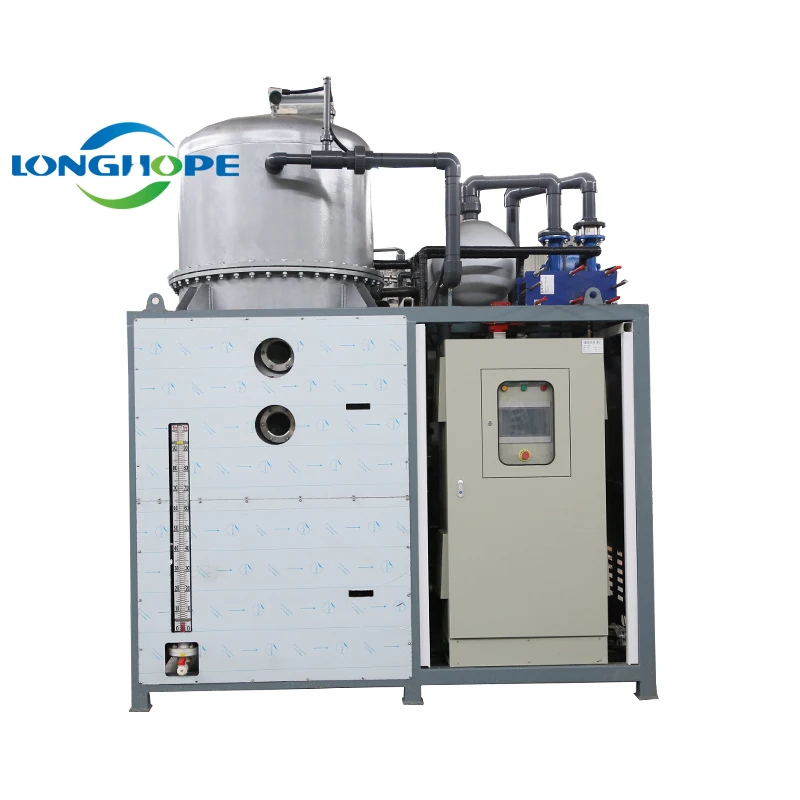
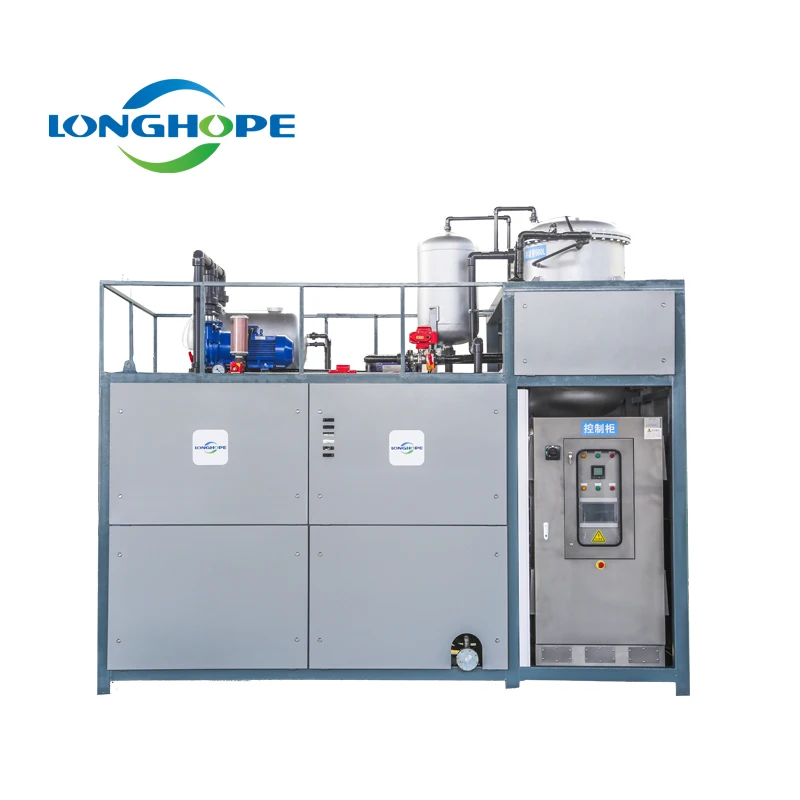
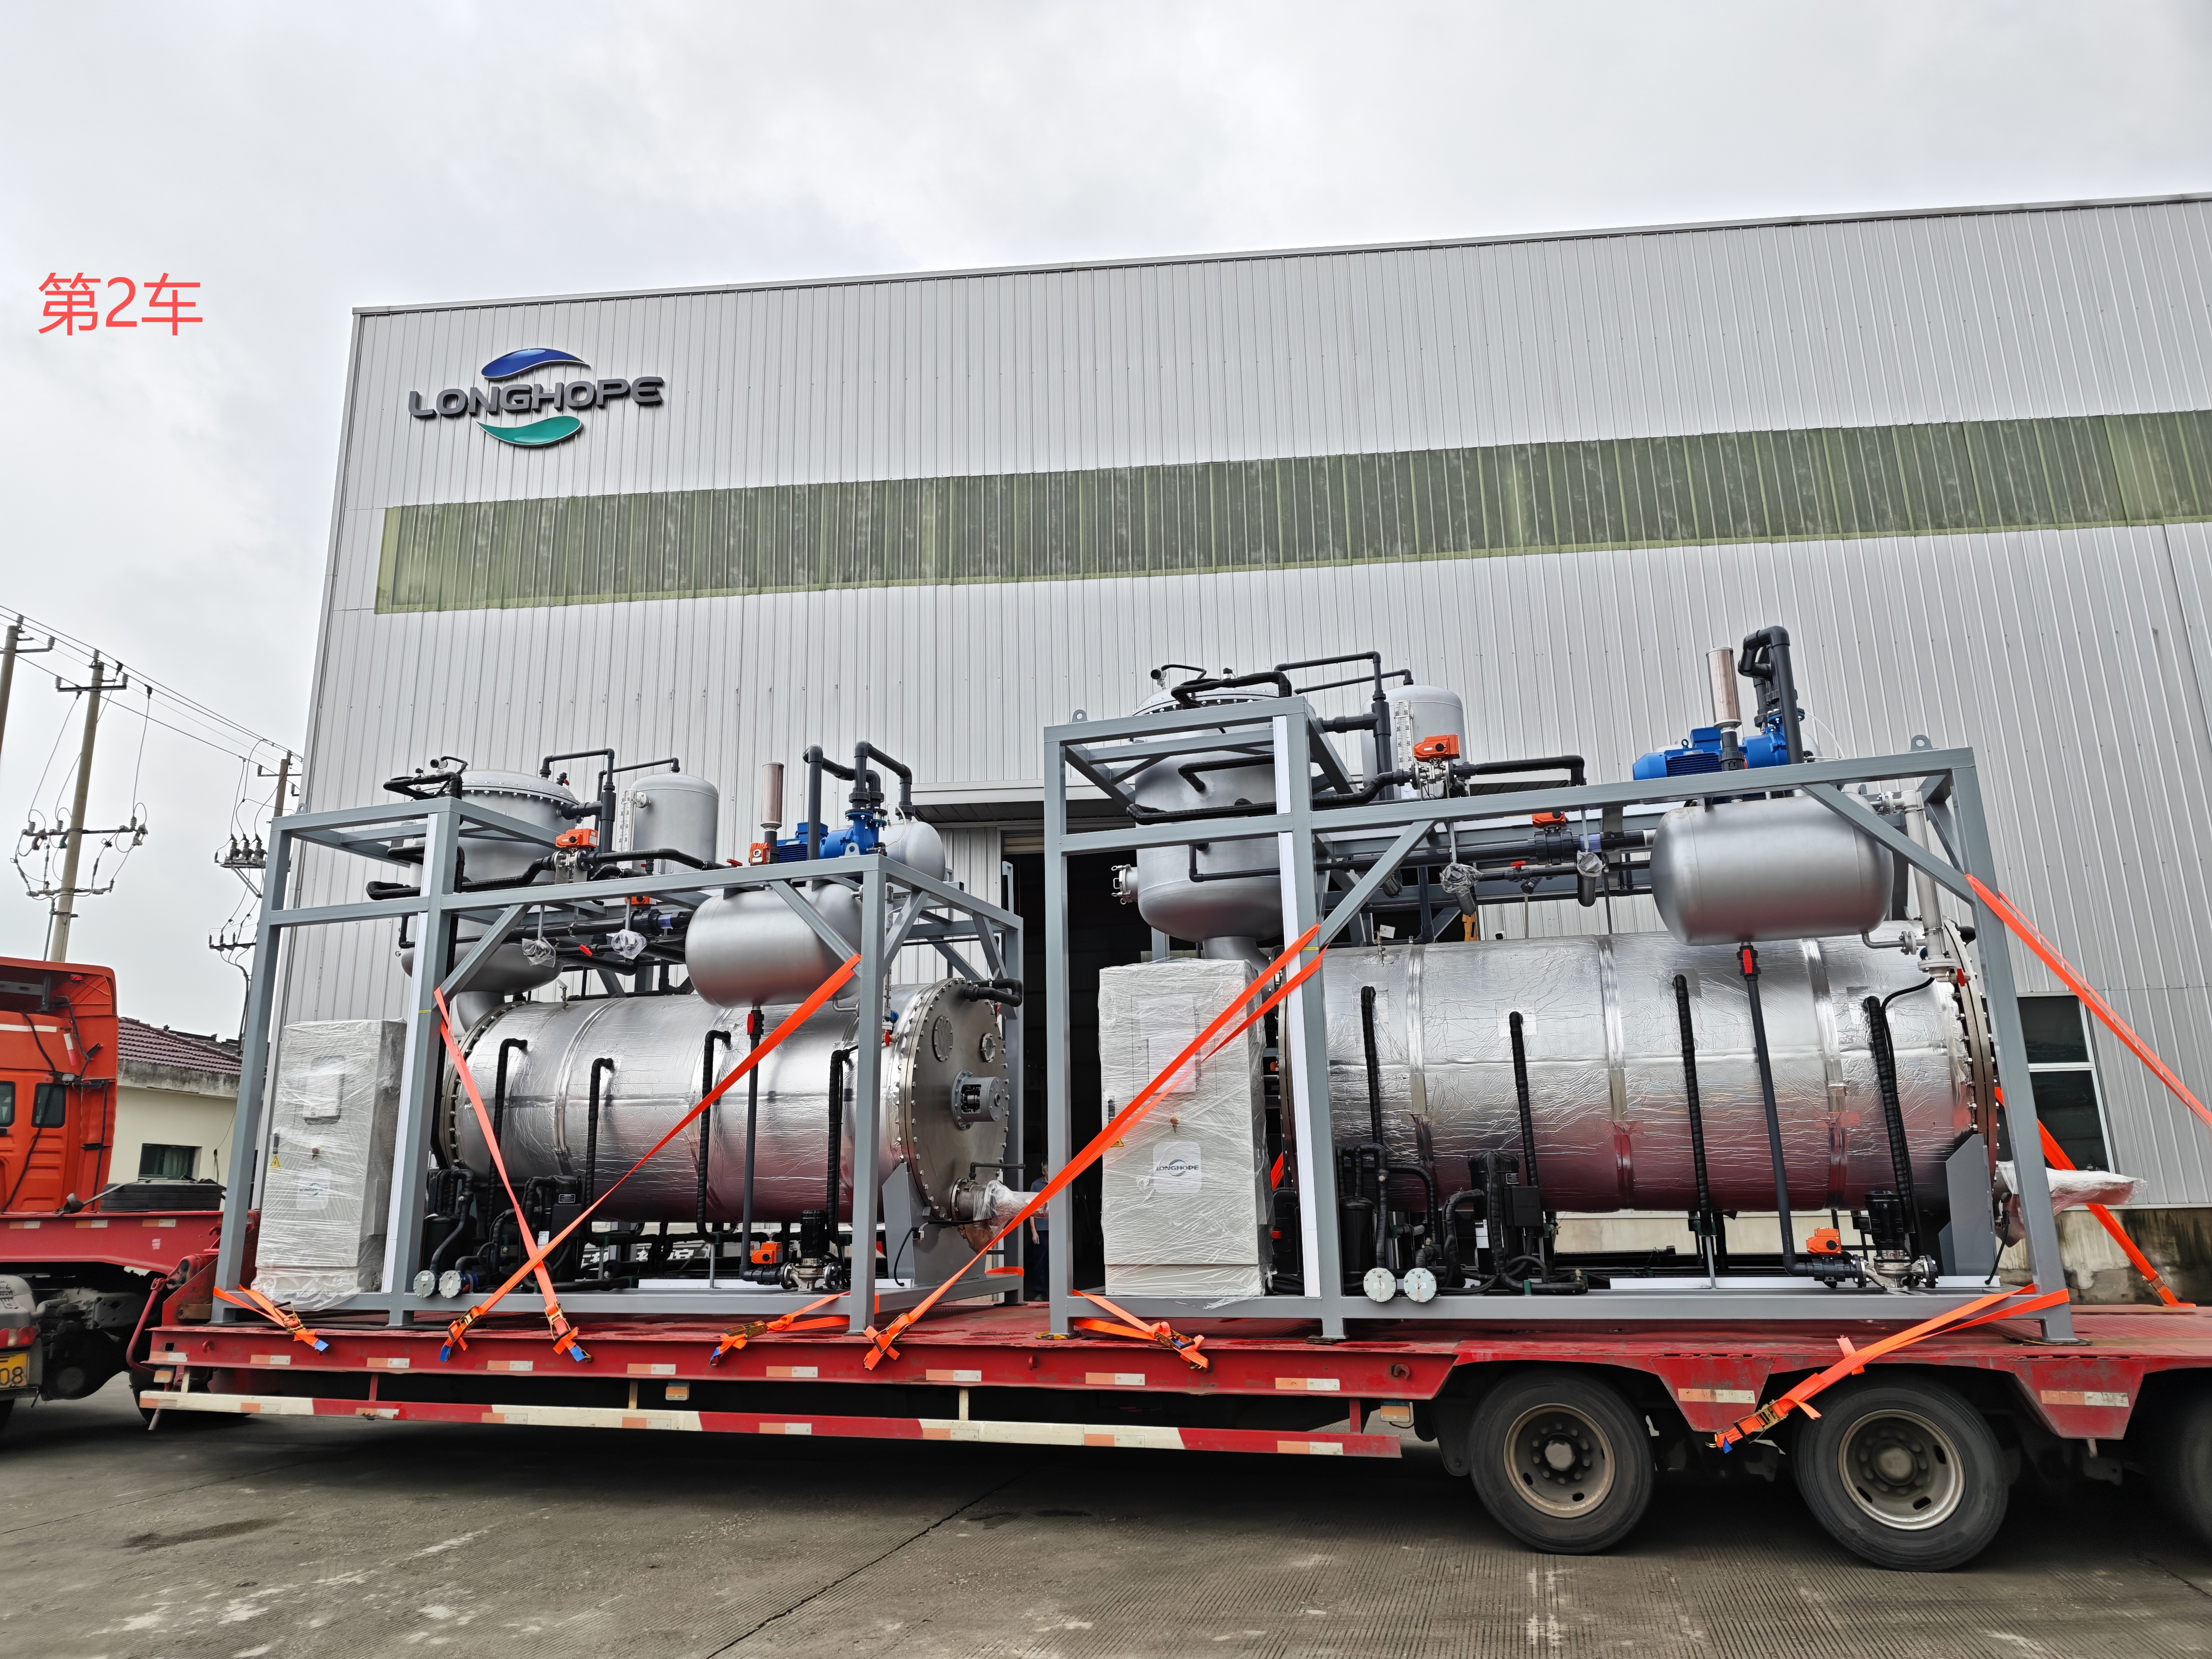
système industriel de cristallisation
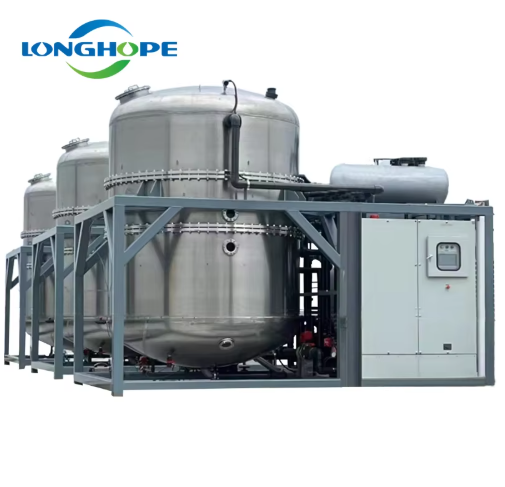
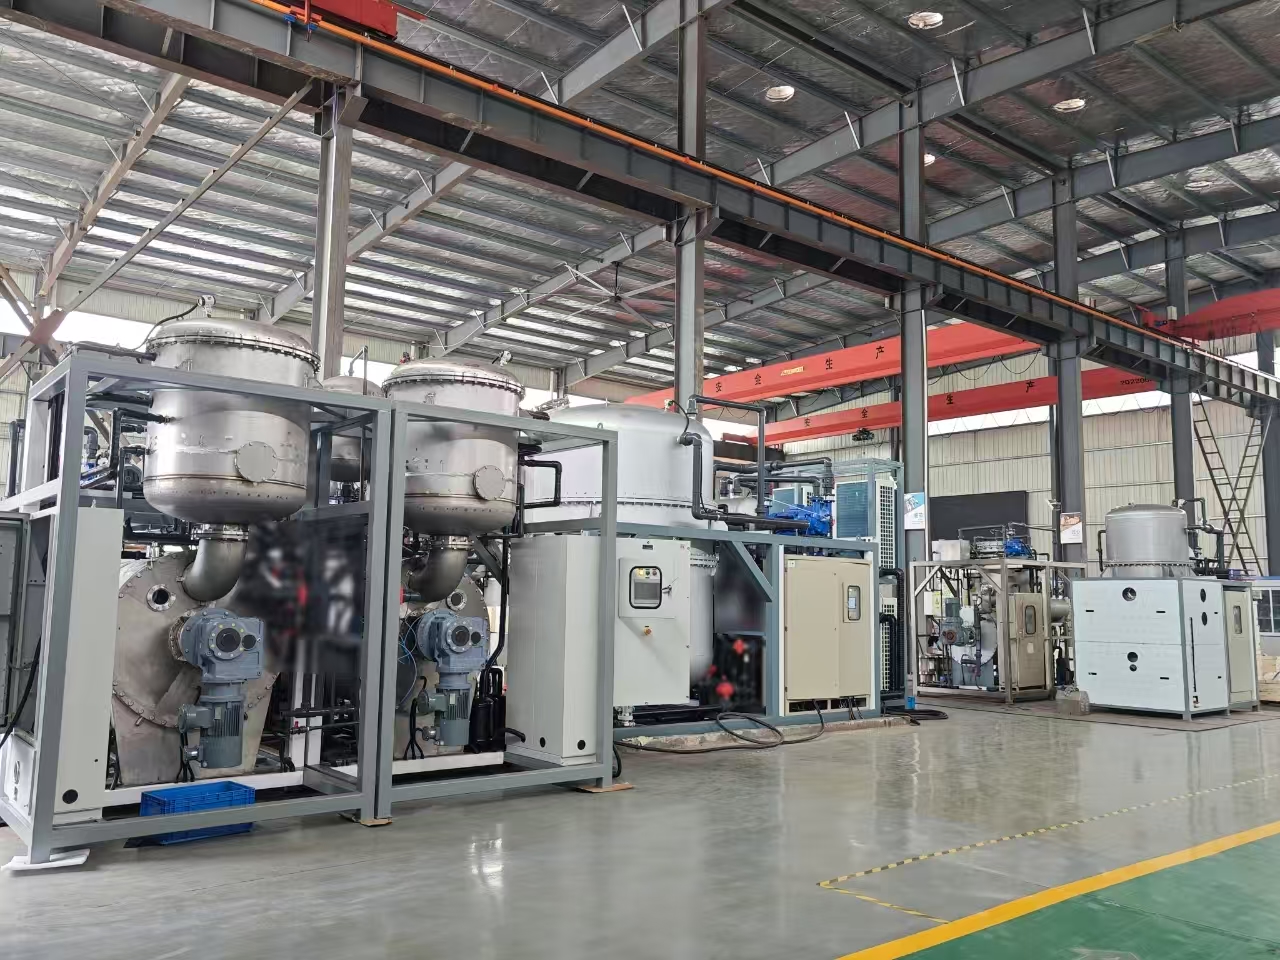
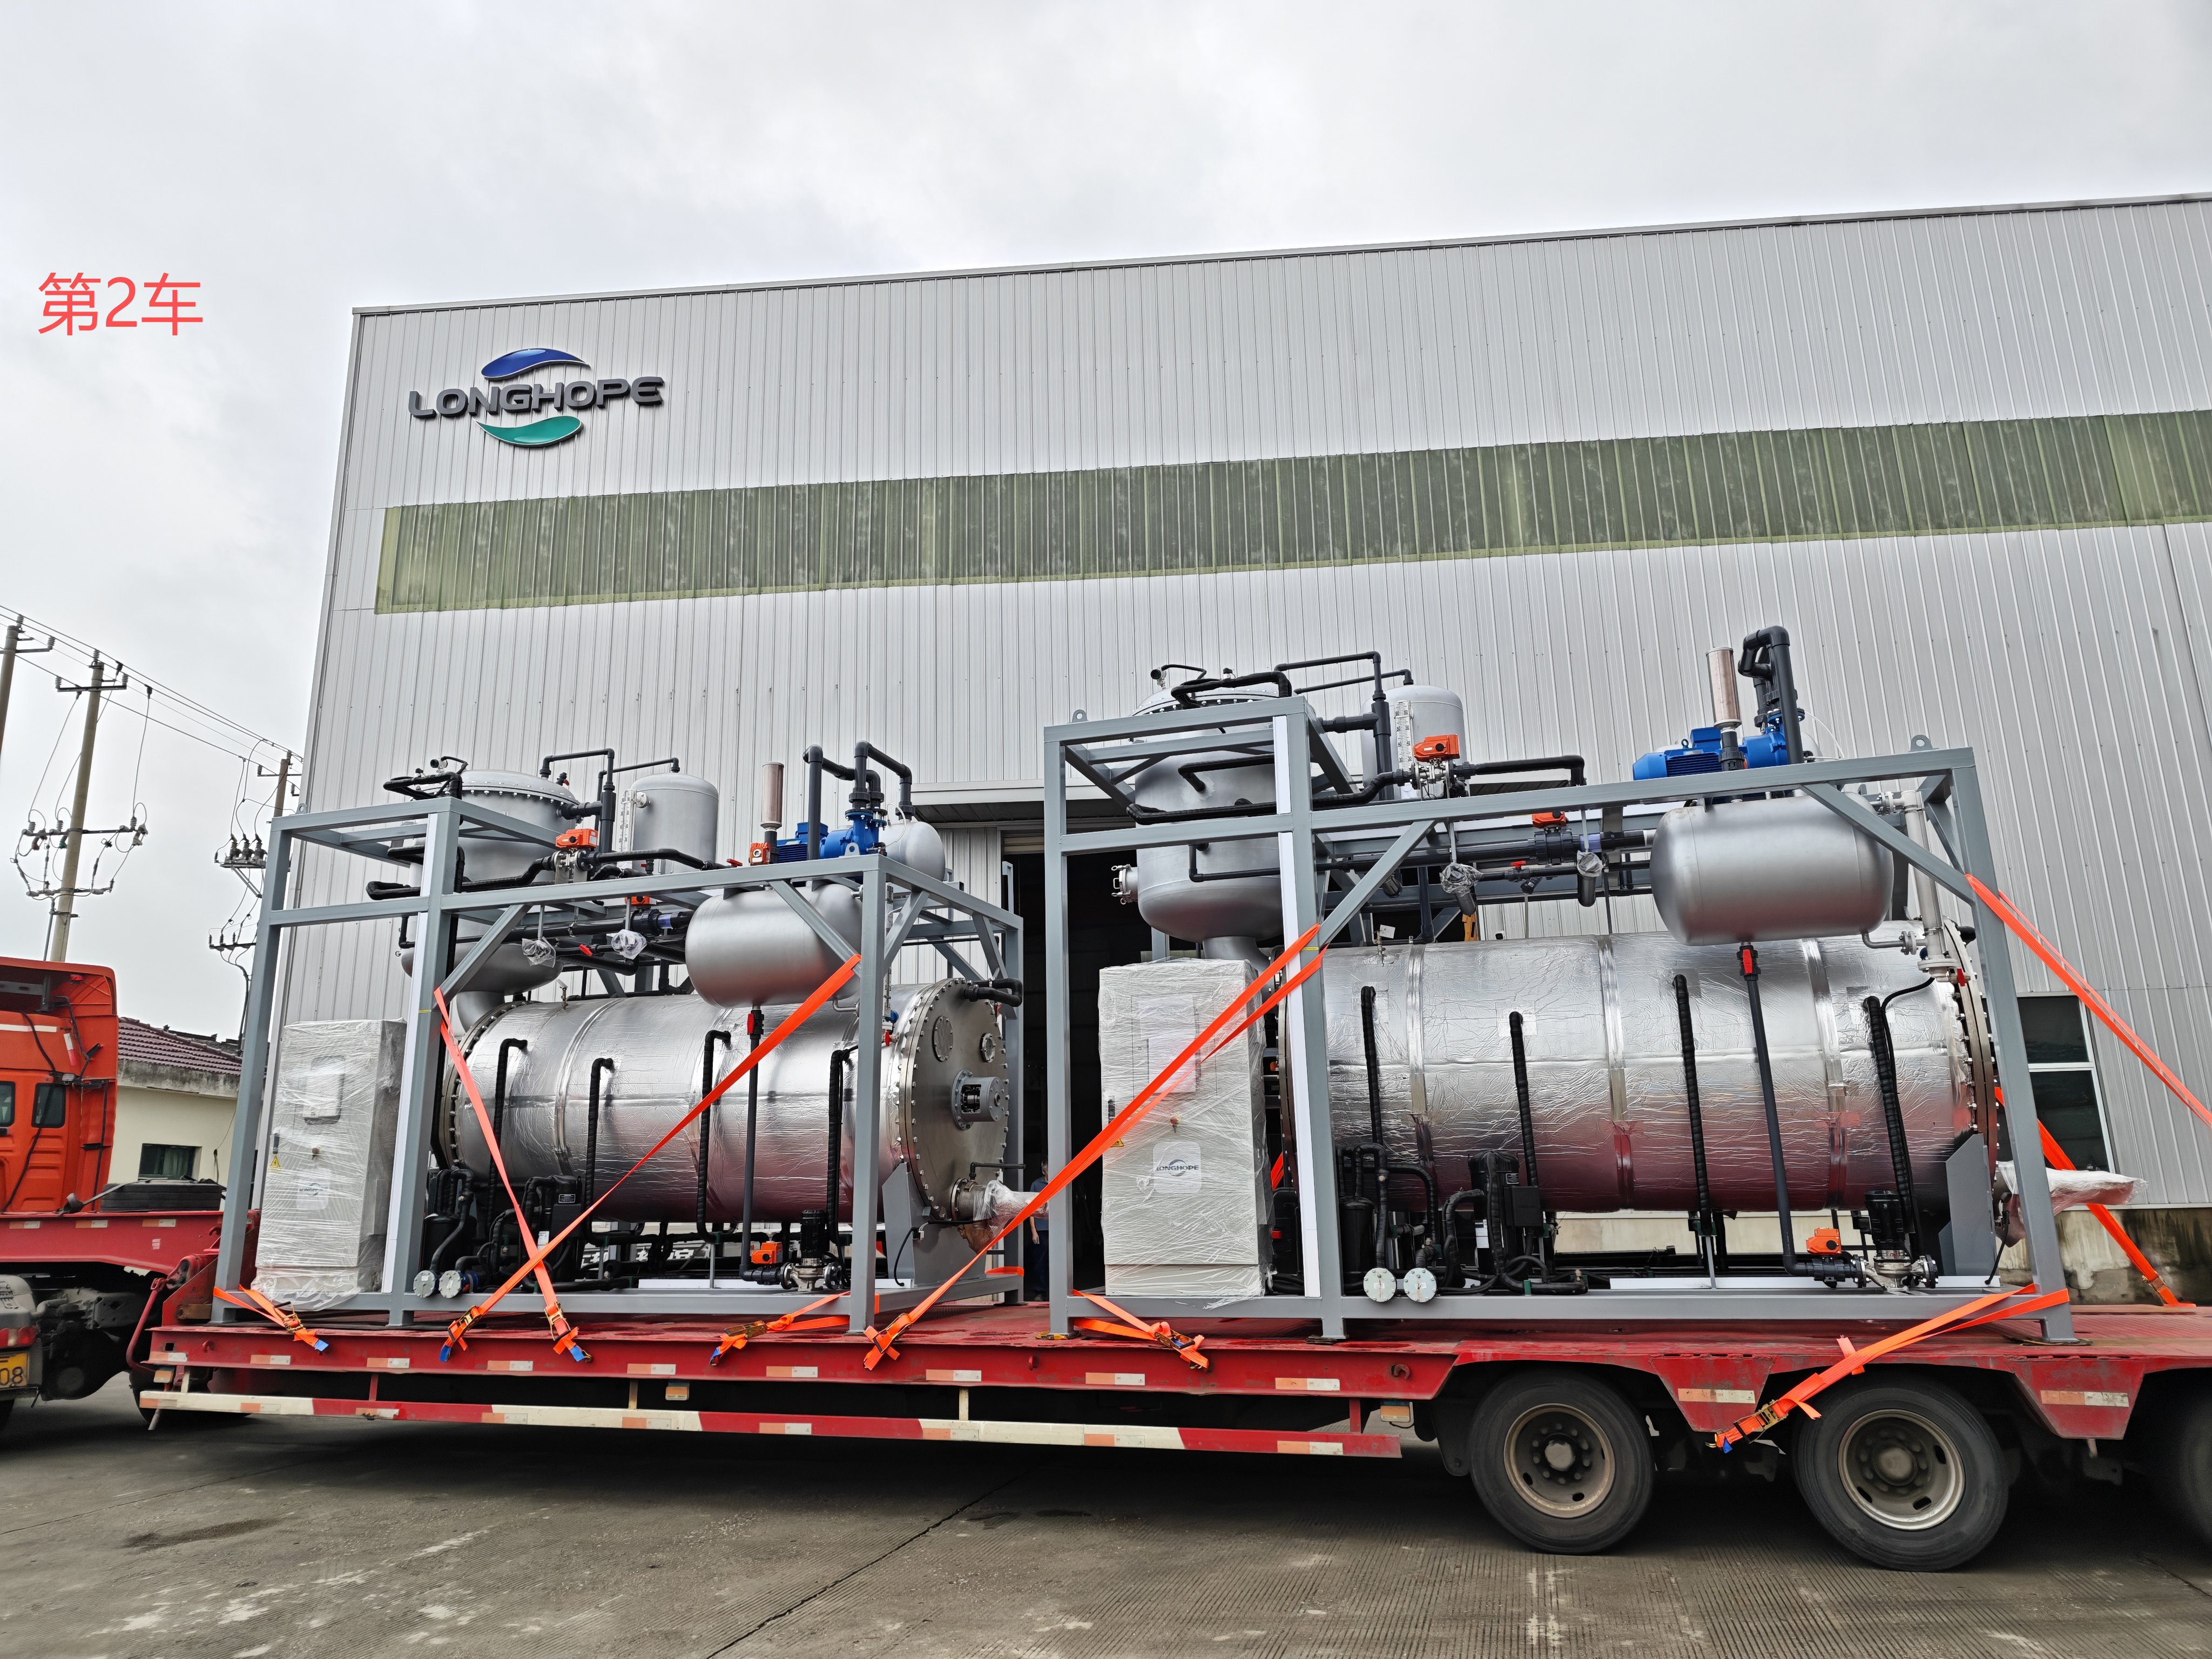
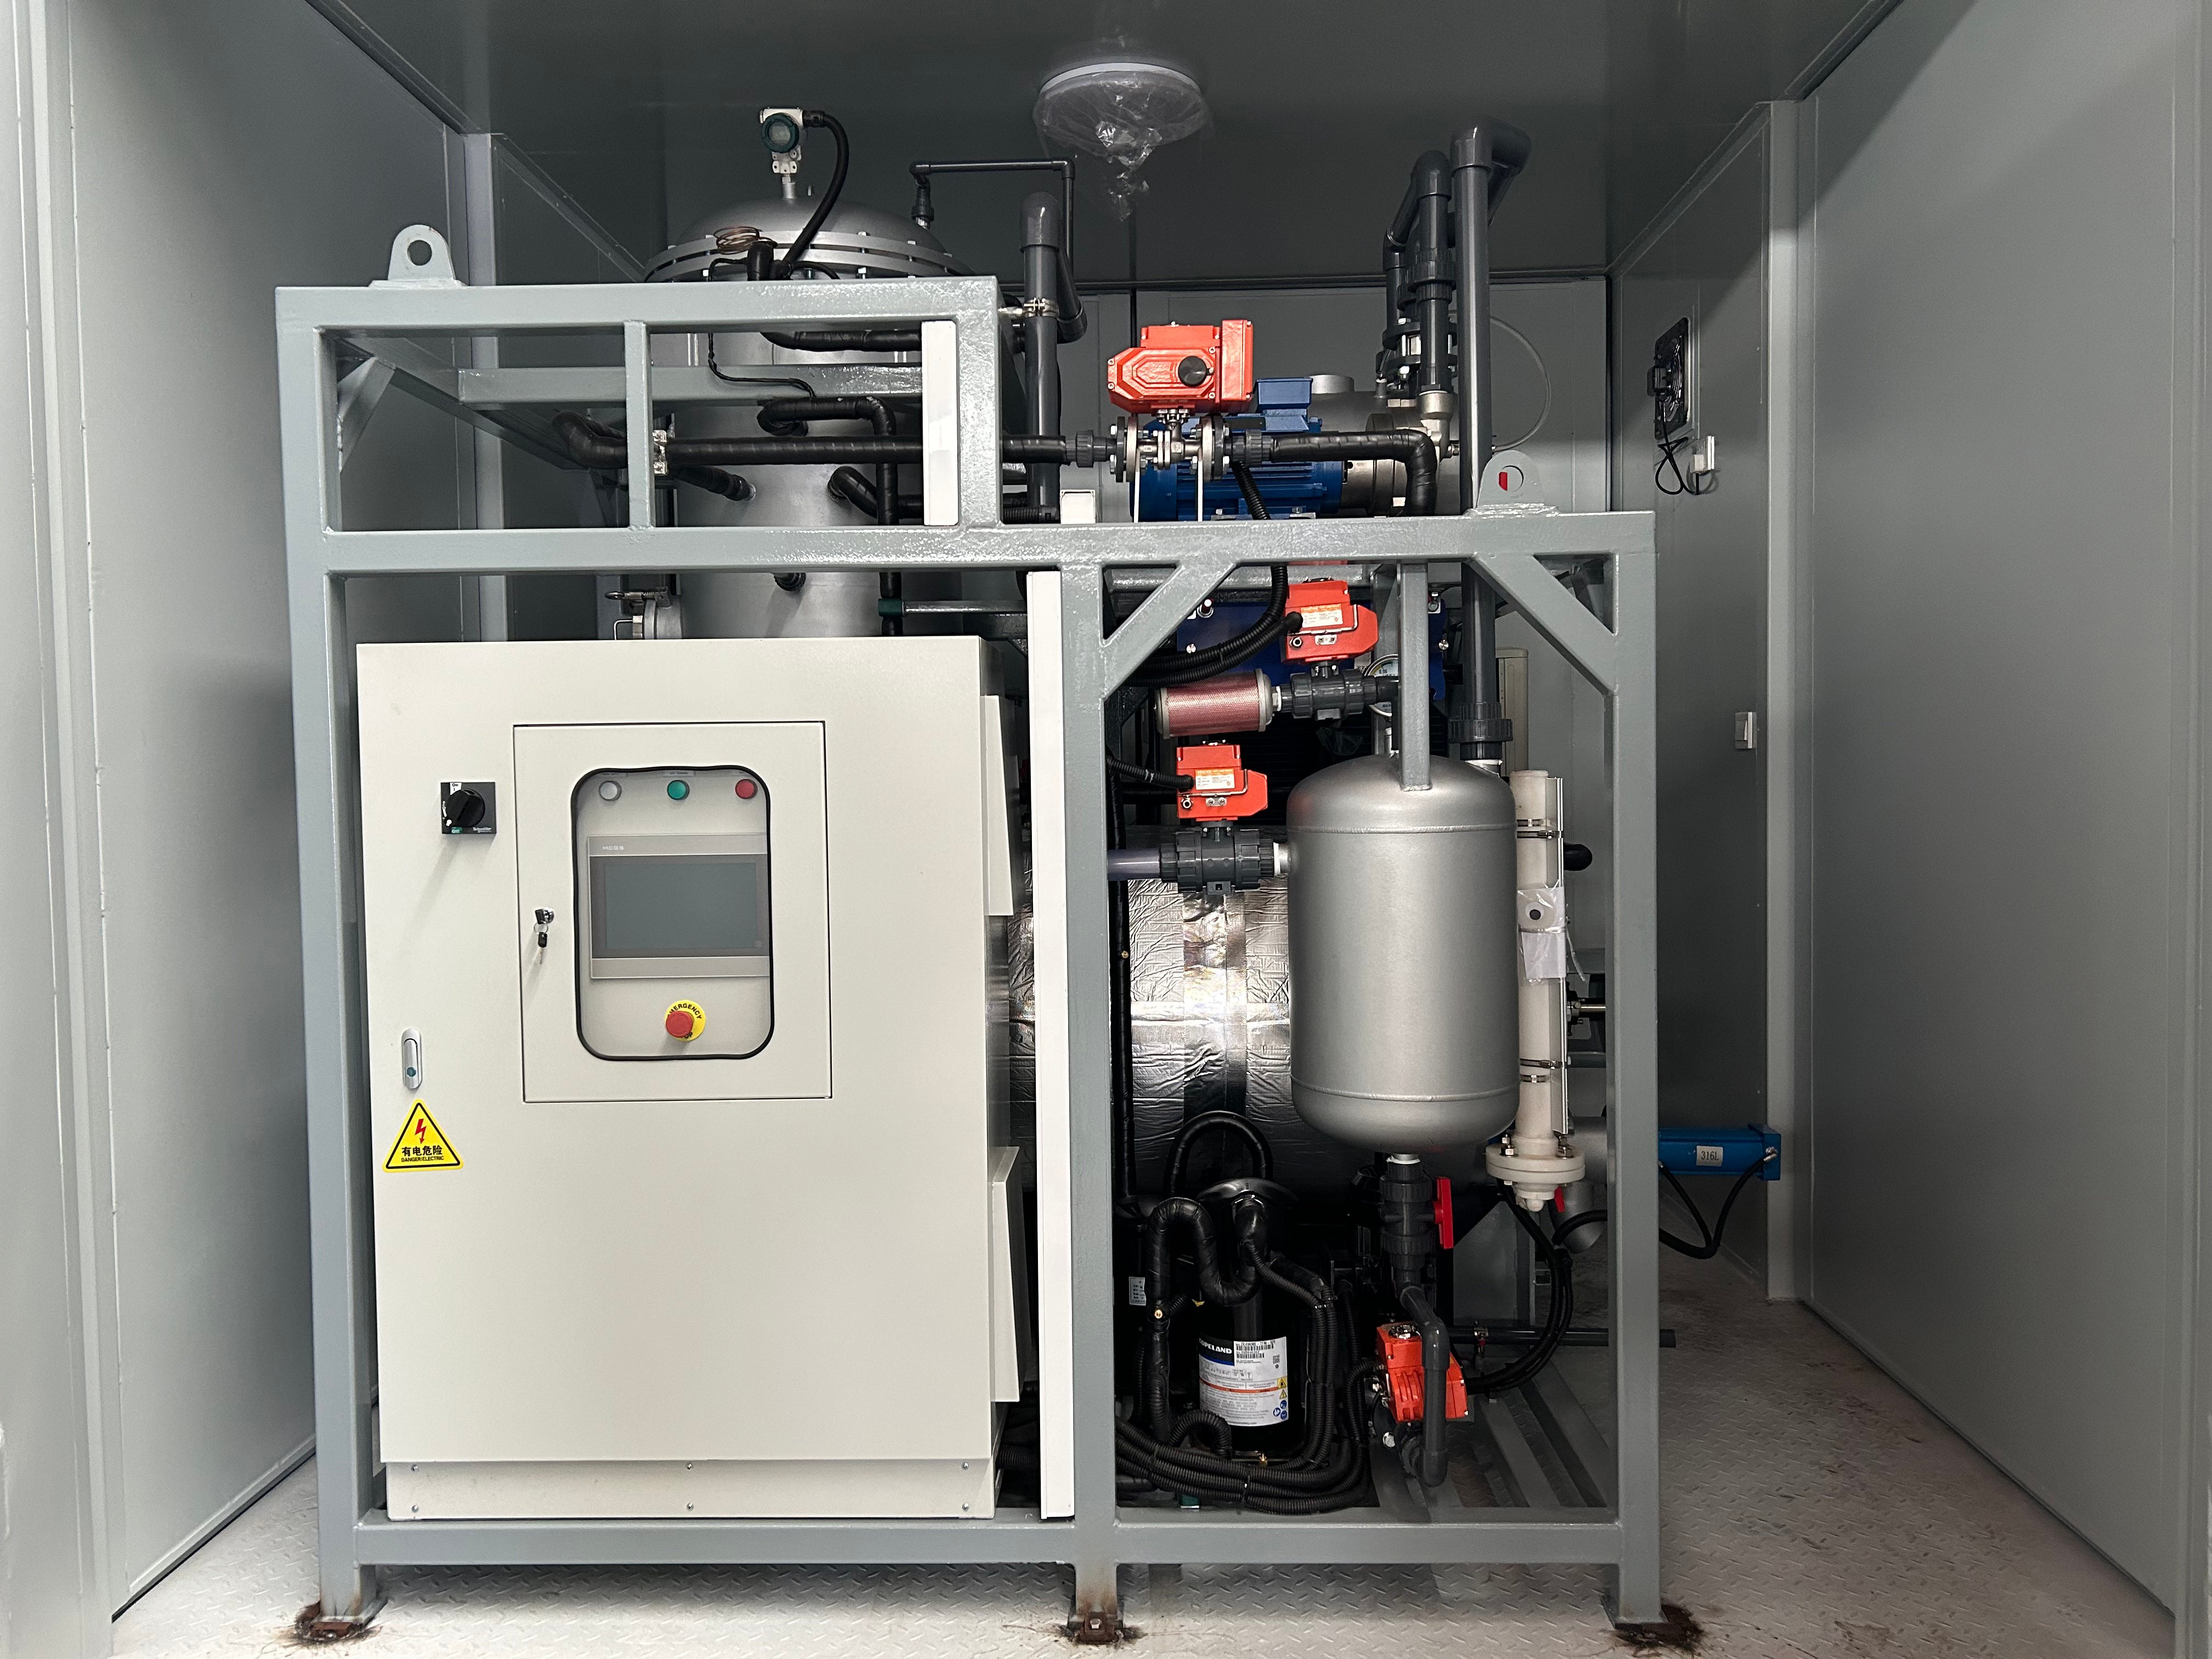
Un système industriel de cristallisation est un équipement sophistiqué conçu pour séparer des solides dissous de solutions liquides grâce à une formation et une croissance contrôlées des cristaux. Ce système joue un rôle essentiel dans de nombreux procédés de fabrication dans les secteurs pharmaceutique, chimique, agroalimentaire et des sciences des matériaux. Le système industriel de cristallisation fonctionne en régulant la température, la concentration et l’agitation afin de favoriser le développement d’une structure cristalline. Lorsque les solutions se refroidissent ou deviennent sursaturées, les particules dissoutes s’associent pour former des cristaux purs, facilement séparables du liquide résiduel (appelé « liqueur mère »). Ce procédé permet aux fabricants d’obtenir des produits de haute pureté de manière efficace. Parmi les caractéristiques technologiques clés d’un système industriel de cristallisation figurent des mécanismes de régulation précise de la température, des capacités de mélange avancées, des systèmes de surveillance automatisés et des cuves conçues pour être évolutives. Les systèmes modernes intègrent des capteurs numériques et des interfaces de commande qui suivent en temps réel l’avancement de la cristallisation, permettant aux opérateurs d’optimiser les paramètres par lot afin d’assurer des résultats constants. Le système industriel de cristallisation répond à de nombreuses applications critiques. Dans la fabrication pharmaceutique, il purifie les principes actifs et produit des tailles de cristaux uniformes afin d’améliorer la biodisponibilité. Les producteurs chimiques utilisent ces systèmes pour la séparation des sels, la fabrication de pigments et l’isolement de composés intermédiaires. Les fabricants agroalimentaires recourent à la cristallisation pour le raffinage du sucre, le traitement du sel et la production d’ingrédients spécialisés. Comparés aux méthodes traditionnelles de séparation, les systèmes industriels de cristallisation offrent une pureté supérieure des produits, une réduction des déchets, des taux de rendement améliorés et une fiabilité accrue du procédé. Grâce à leur polyvalence, ils sont devenus indispensables pour les entreprises souhaitant obtenir un avantage concurrentiel en matière de qualité et d’efficacité dans des secteurs industriels variés.

 EN