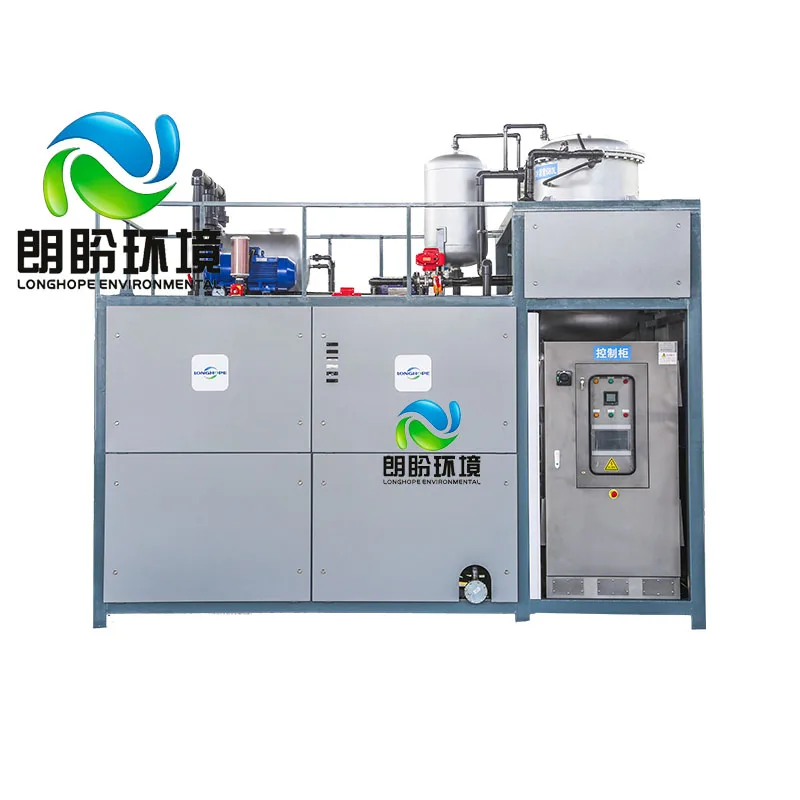
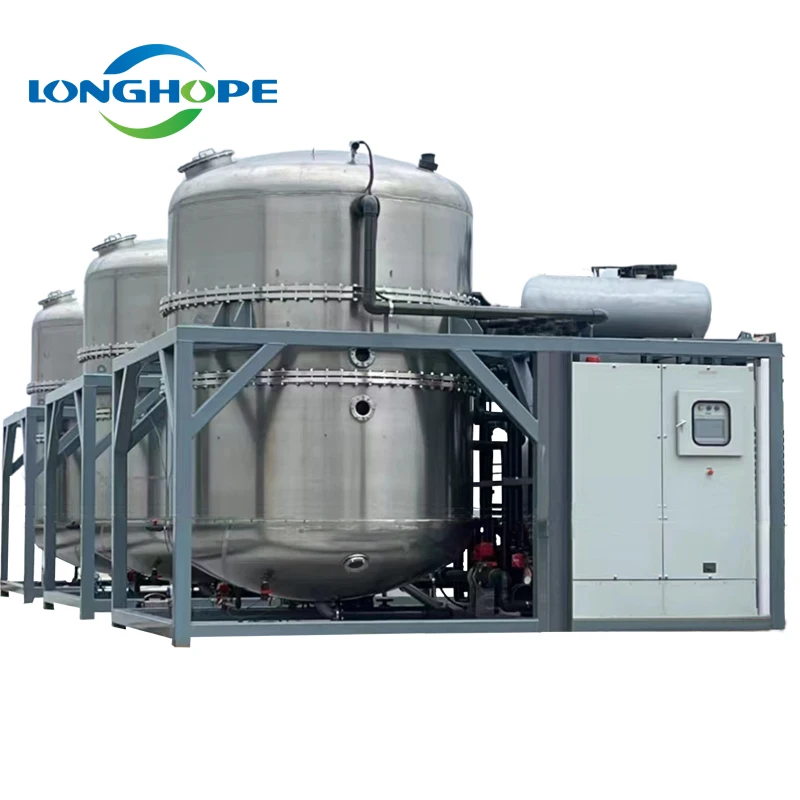
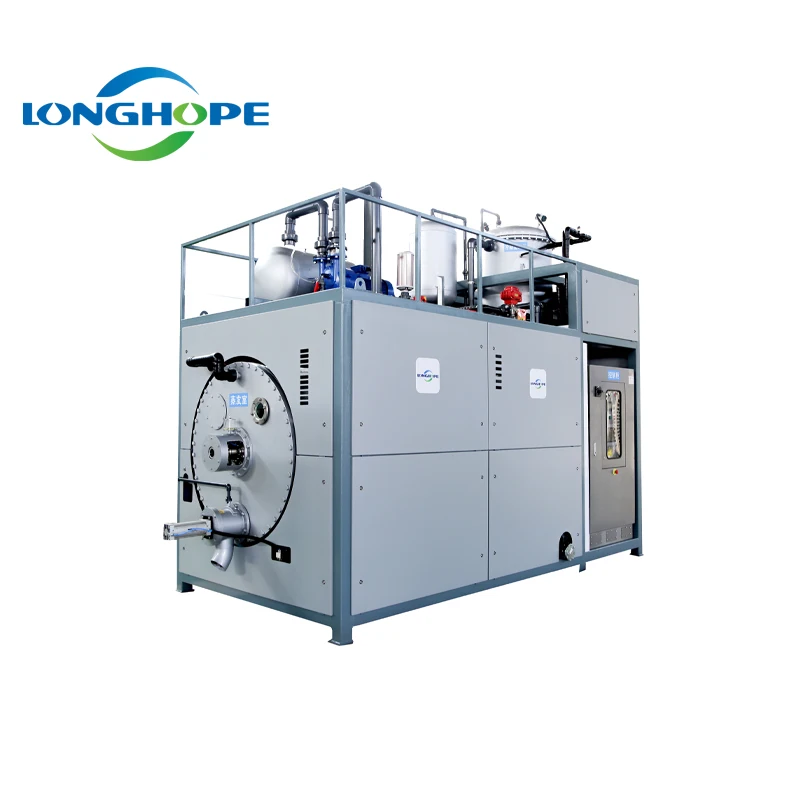
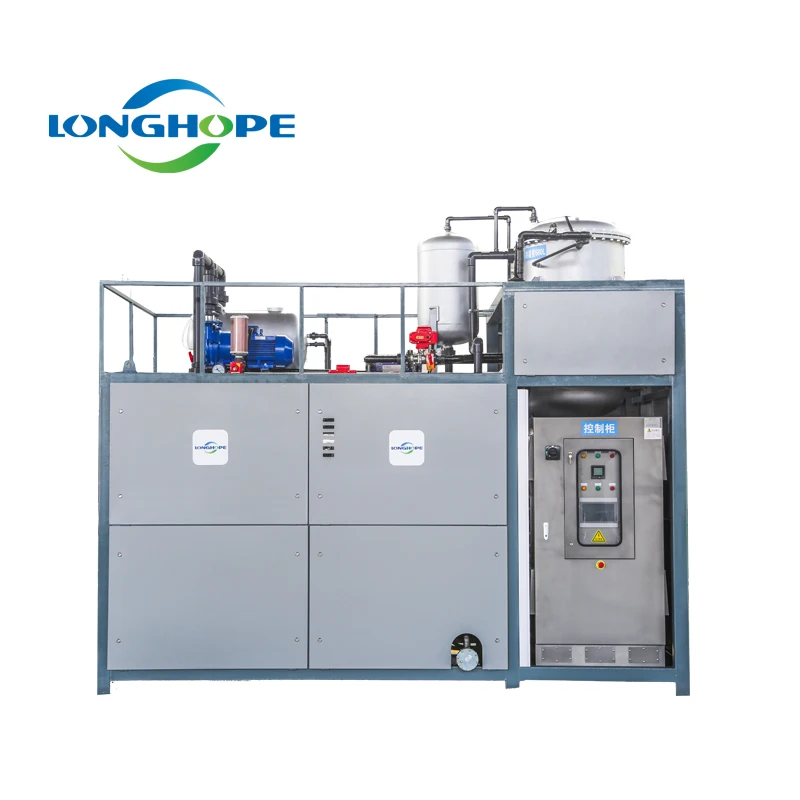
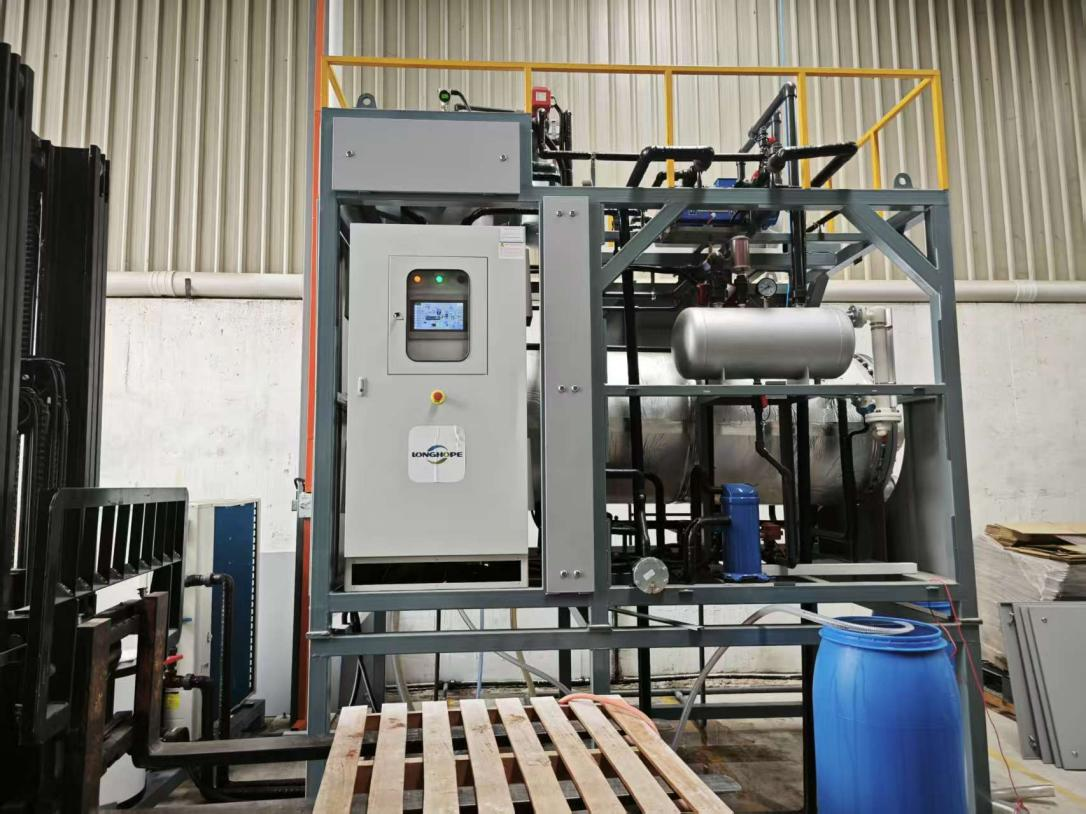
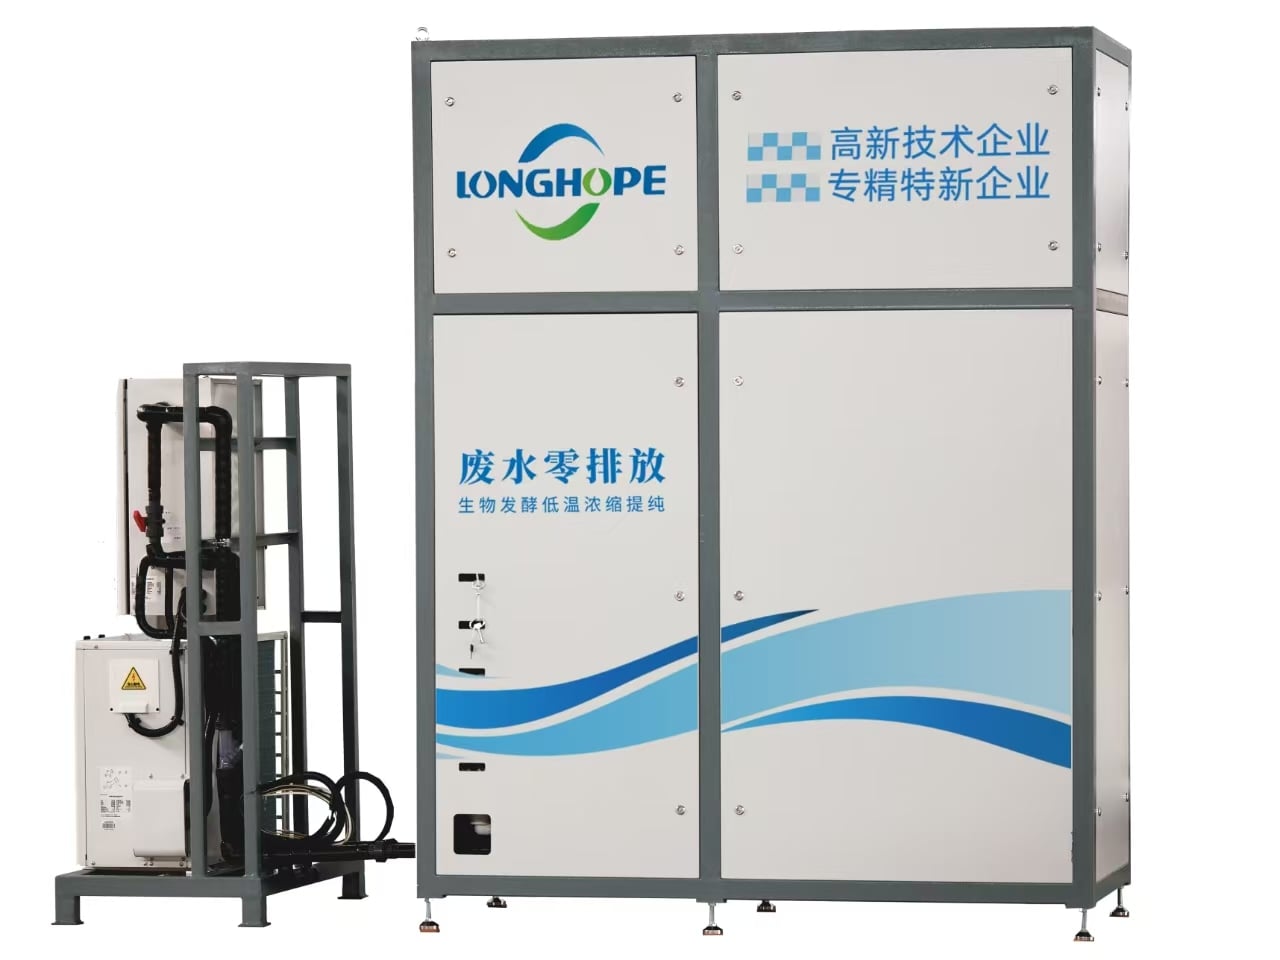
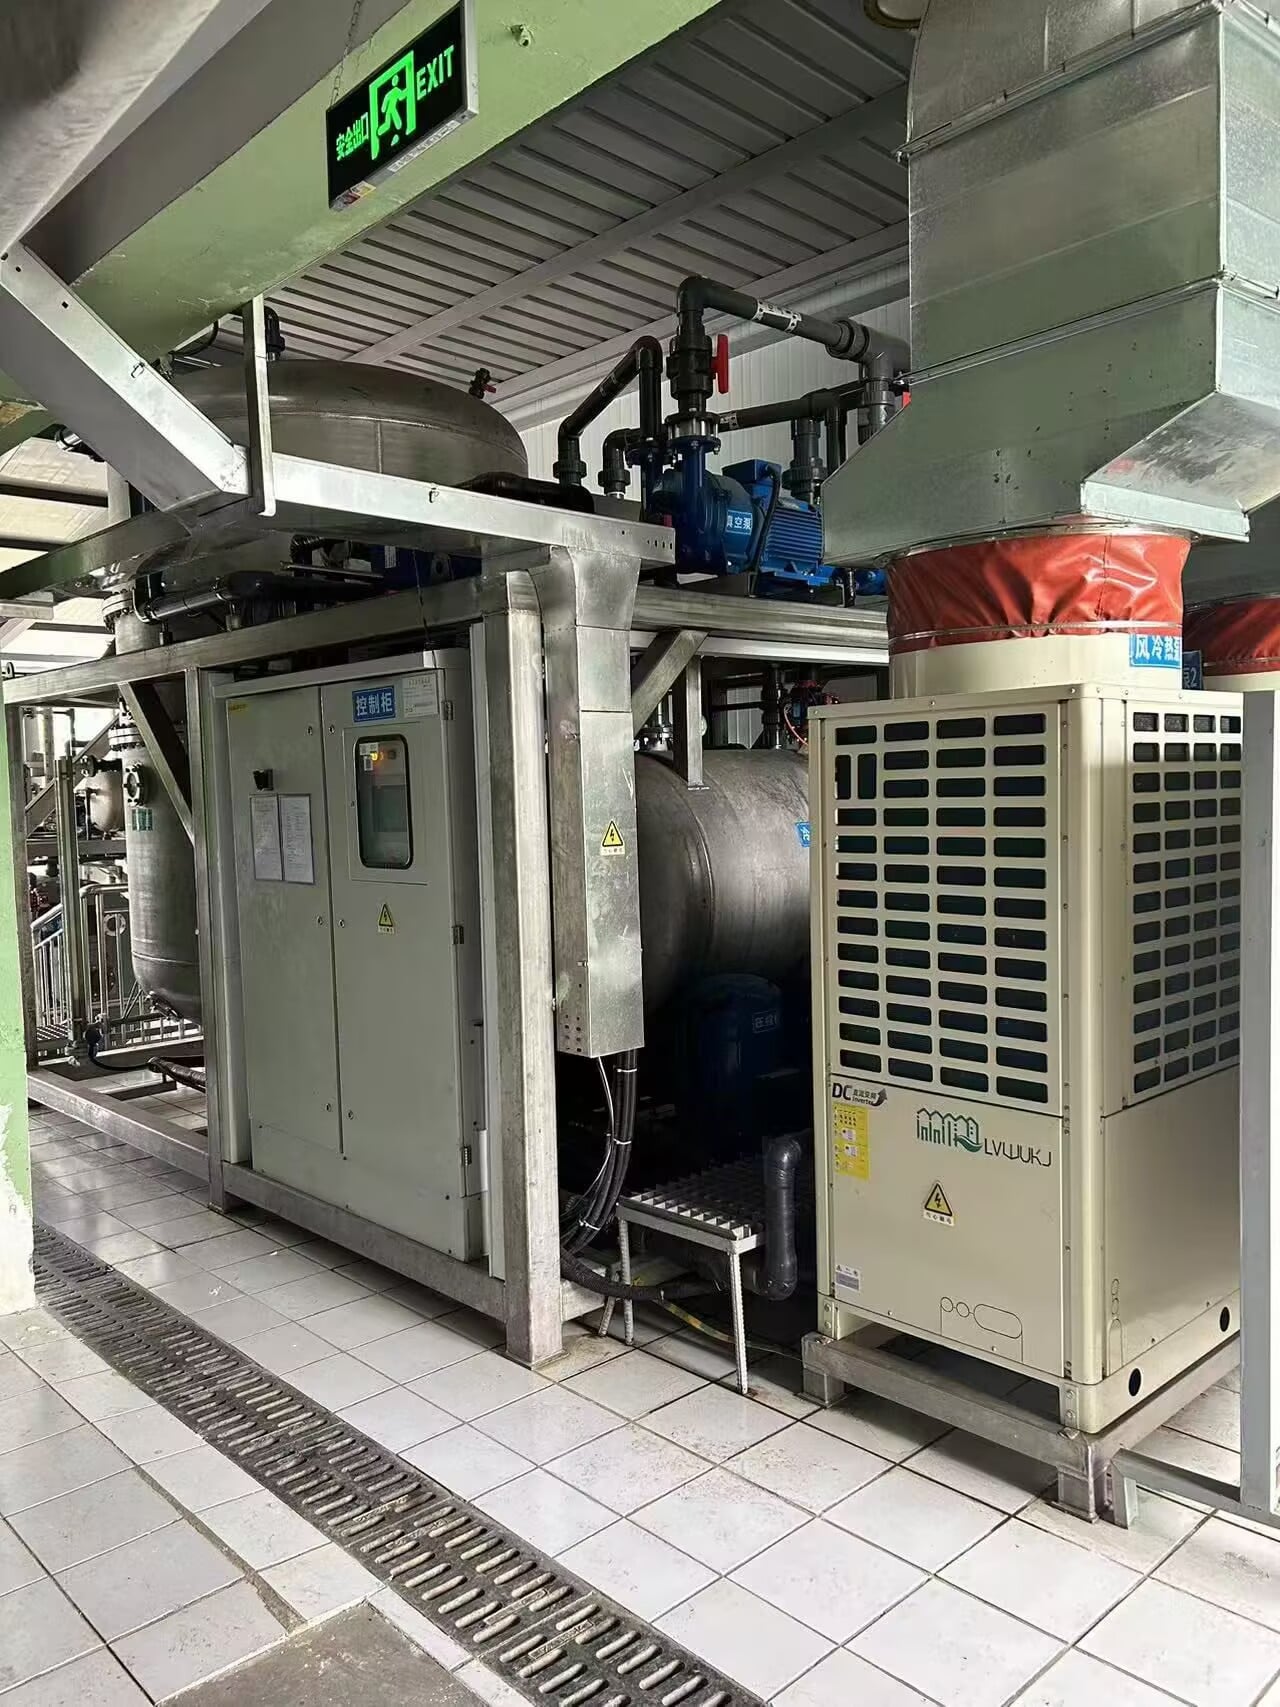
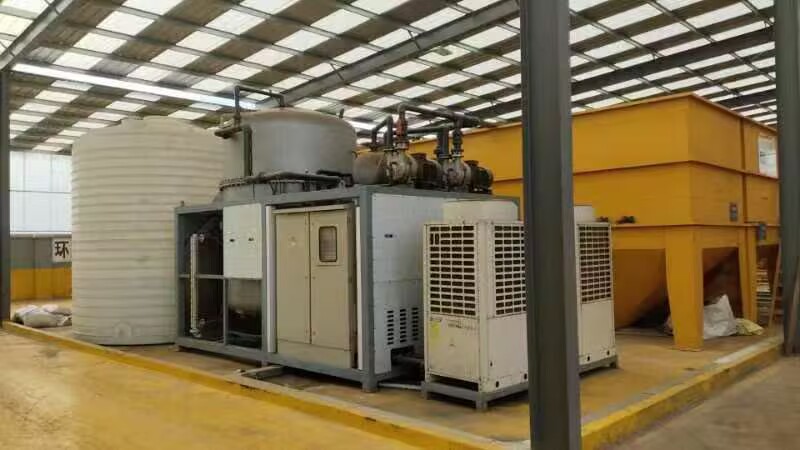
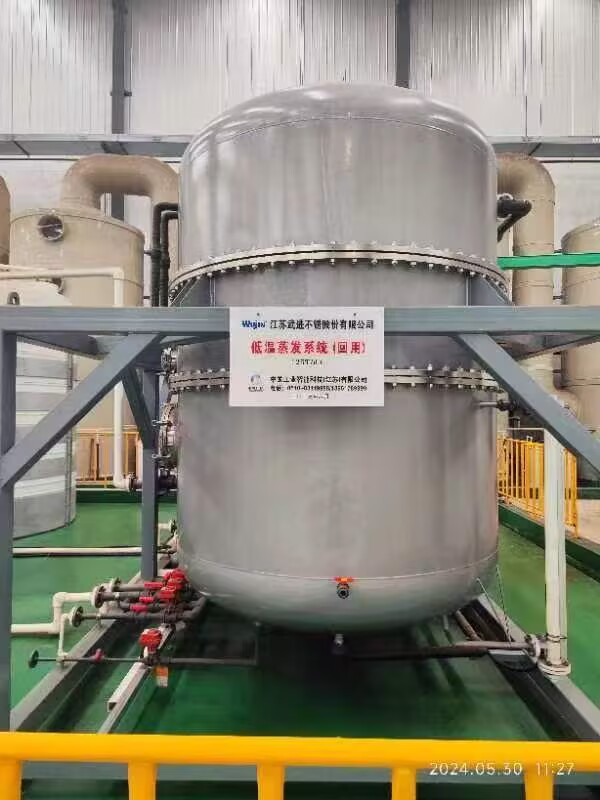
système industriel de distillation sous vide
Un système industriel de distillation sous vide représente une technologie de séparation sophistiquée conçue pour purifier et raffiner des composés liquides à des niveaux de pression réduits. Ce système industriel avancé de distillation sous vide fonctionne en abaissant la pression atmosphérique à l’intérieur d’une enceinte étanche, ce qui diminue les points d’ébullition de diverses substances, permettant ainsi une séparation efficace sans exposition excessive à la chaleur. La fonction principale d’un système industriel de distillation sous vide est de séparer des matériaux sensibles à la température, des pétroles bruts et des mélanges complexes d’hydrocarbures qui se dégraderaient dans des conditions de distillation conventionnelles. Les caractéristiques technologiques d’un système industriel de distillation sous vide comprennent des pompes à vide de précision, des colonnes chauffées, des systèmes de condensation et des mécanismes de commande automatisés. Ces composants agissent de façon synergique afin de maintenir des conditions opératoires optimales tout en protégeant les composés sensibles contre la dégradation thermique. Un système industriel de distillation sous vide intègre généralement des instruments avancés permettant de surveiller en temps réel la température, la pression et l’efficacité de la séparation. Les applications d’un système industriel de distillation sous vide couvrent plusieurs secteurs, notamment le raffinage pétrolier, la fabrication pharmaceutique, le traitement chimique, la production alimentaire et le recyclage des déchets. Cet équipement s’avère particulièrement précieux lors du traitement de matériaux à point d’ébullition élevé, d’huiles essentielles, de produits bitumineux et de produits chimiques spécialisés. Le système industriel de distillation sous vide garantit une qualité supérieure des produits en évitant les réactions chimiques indésirables causées par une exposition excessive à la chaleur. Les industries comptent de plus en plus sur cette technologie pour répondre à des normes de pureté rigoureuses, tout en maximisant le rendement tiré de leurs matières premières et en réduisant considérablement les déchets opérationnels.

 EN