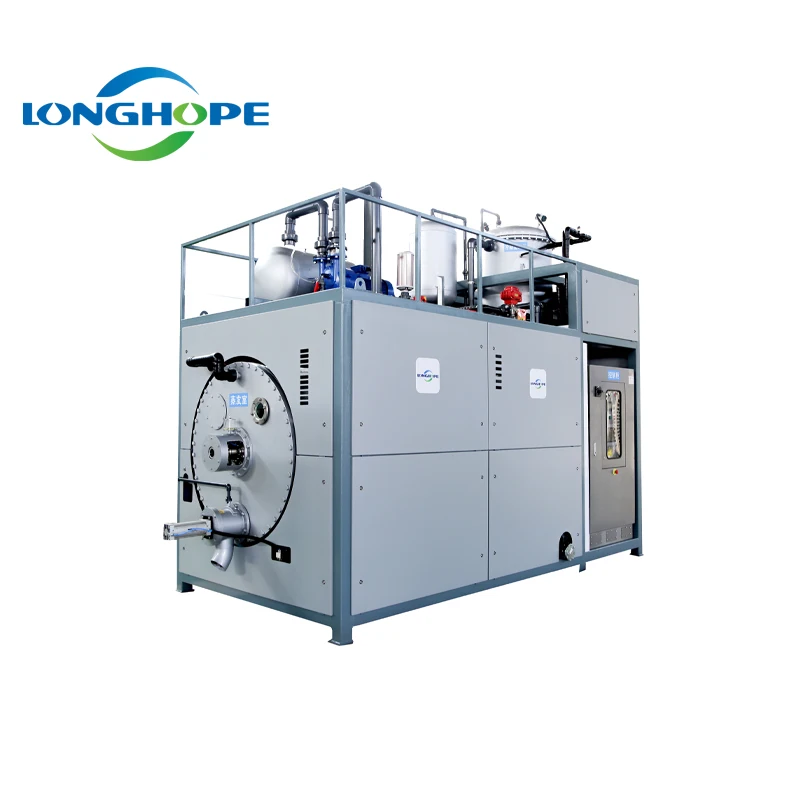
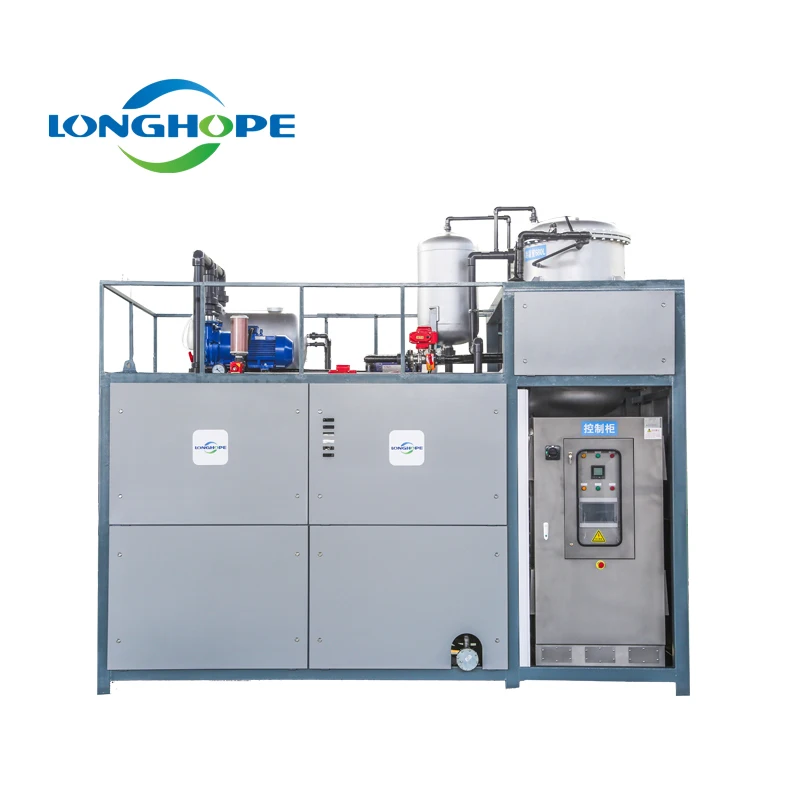
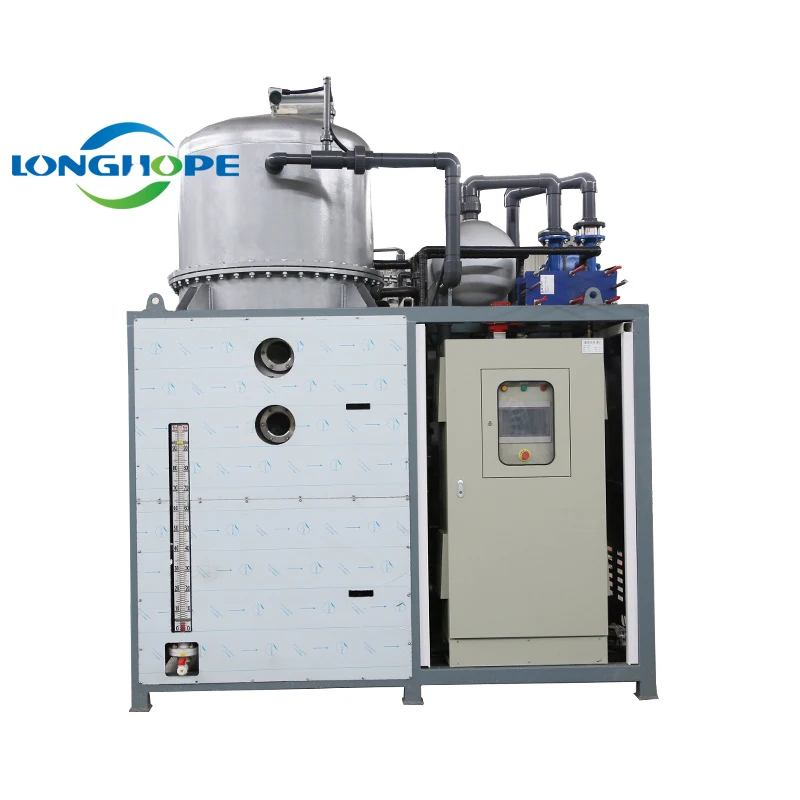
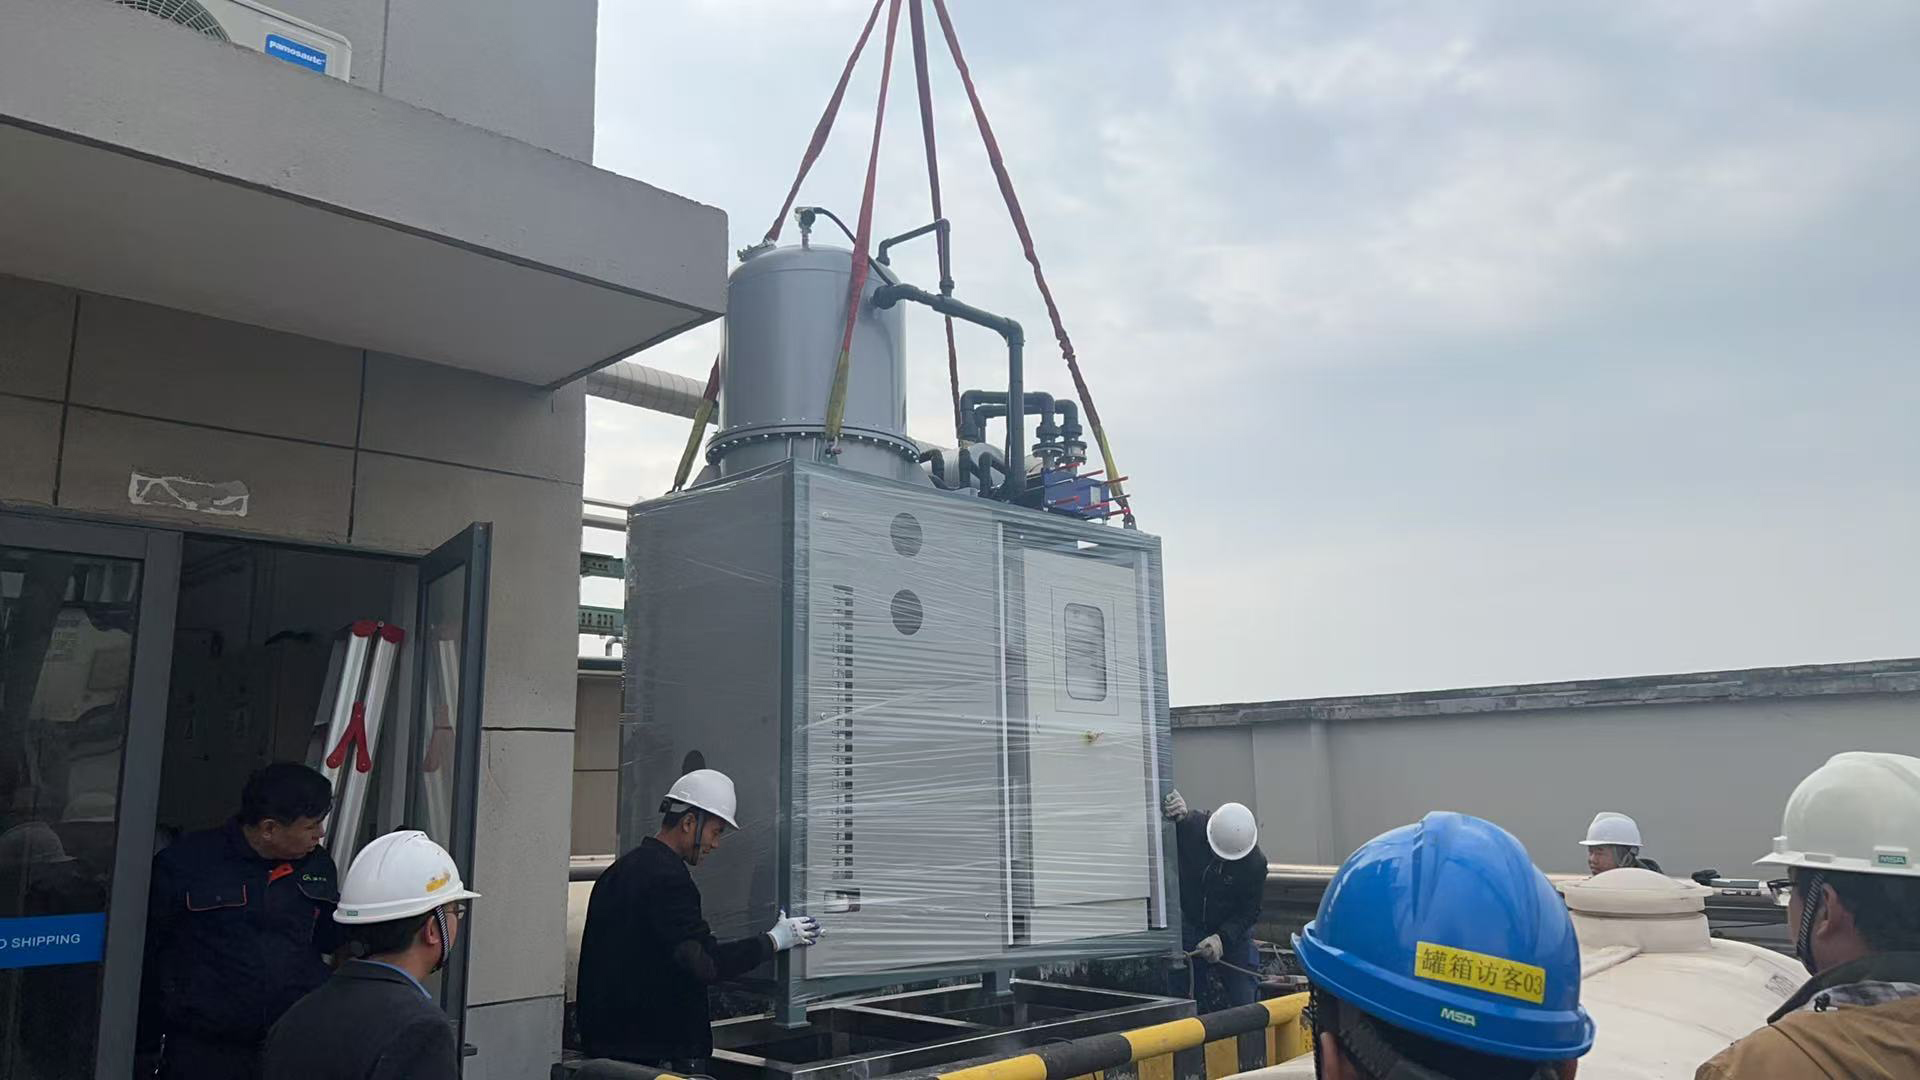
Soluzioni industriali per concentratori a evaporazione sotto vuoto

Tutte le categorie

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Cellulare
Nome
Nome azienda
Messaggio
0/1000

concentratore industriale mediante evaporatore a vuoto

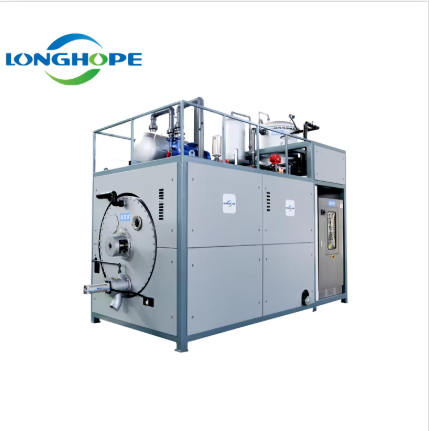
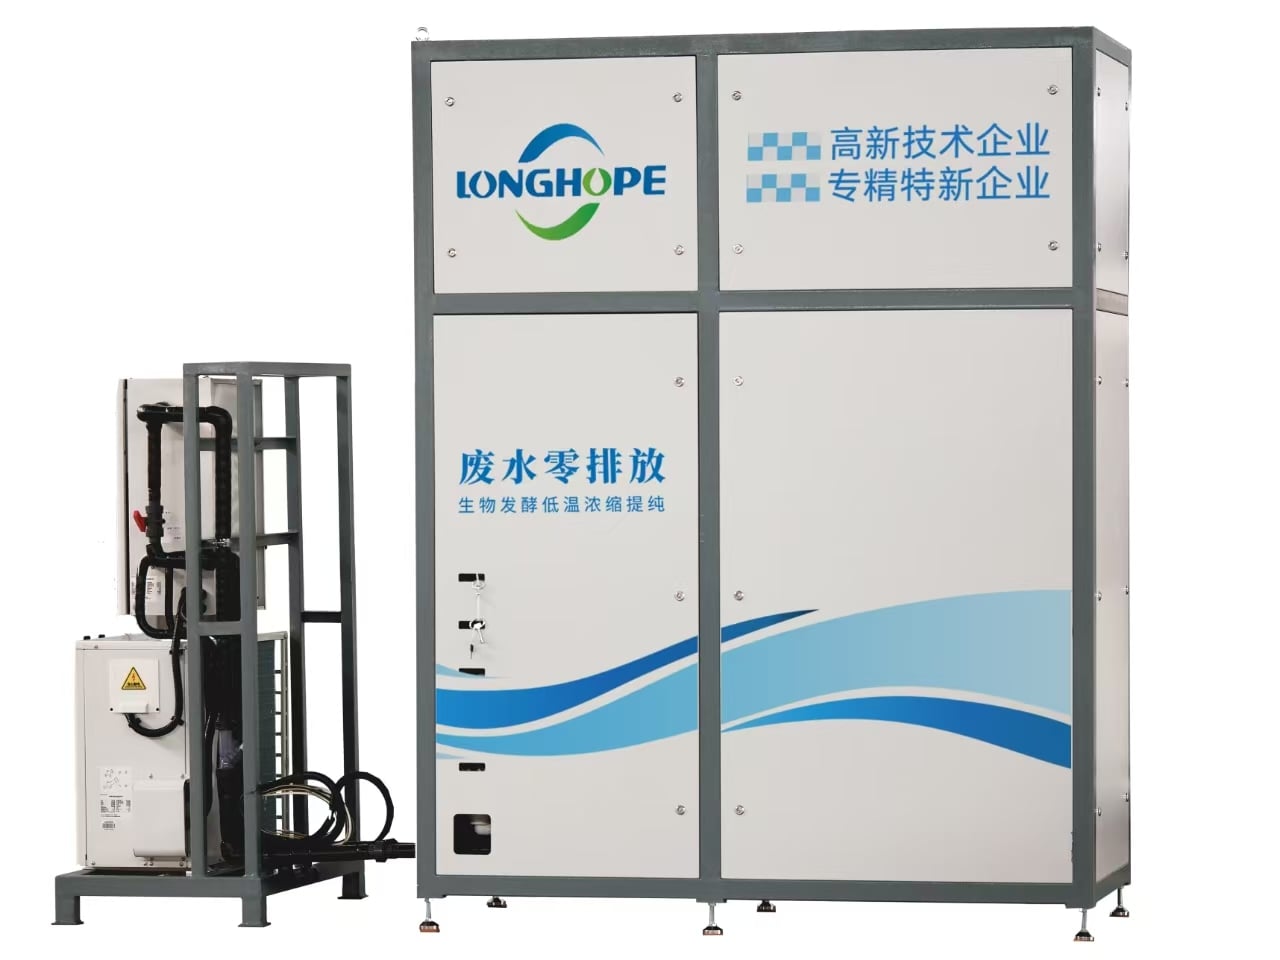
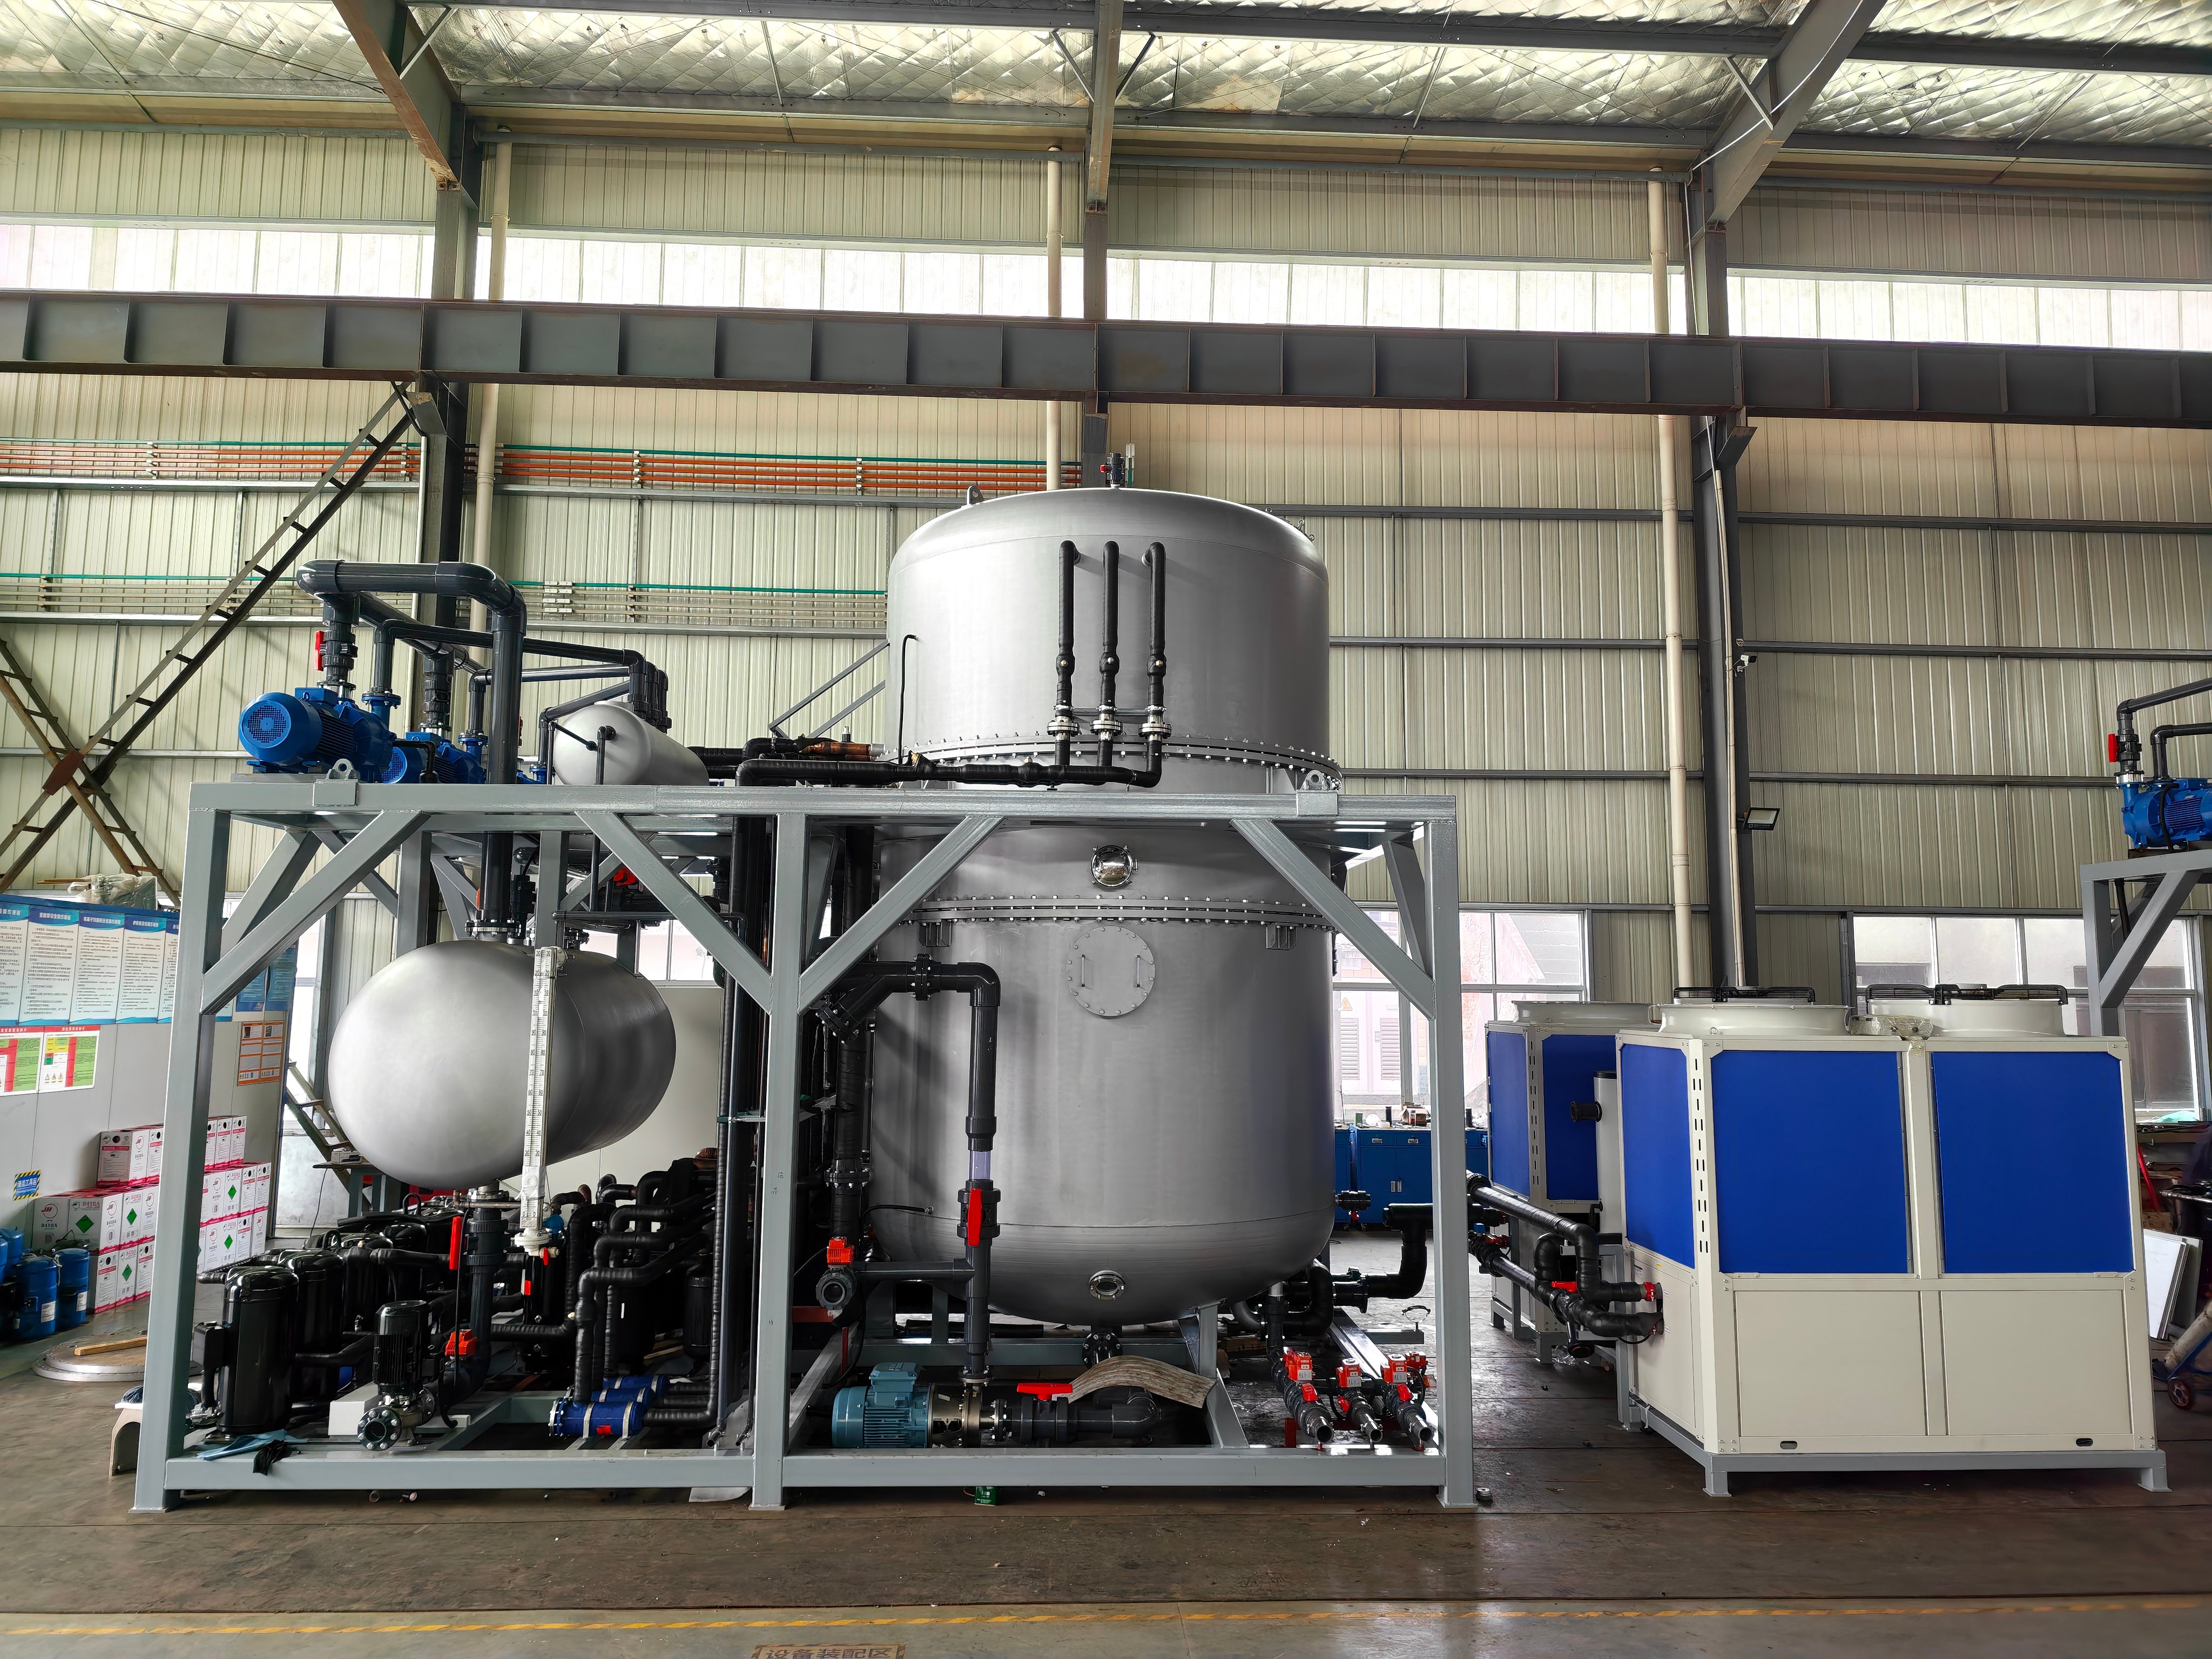
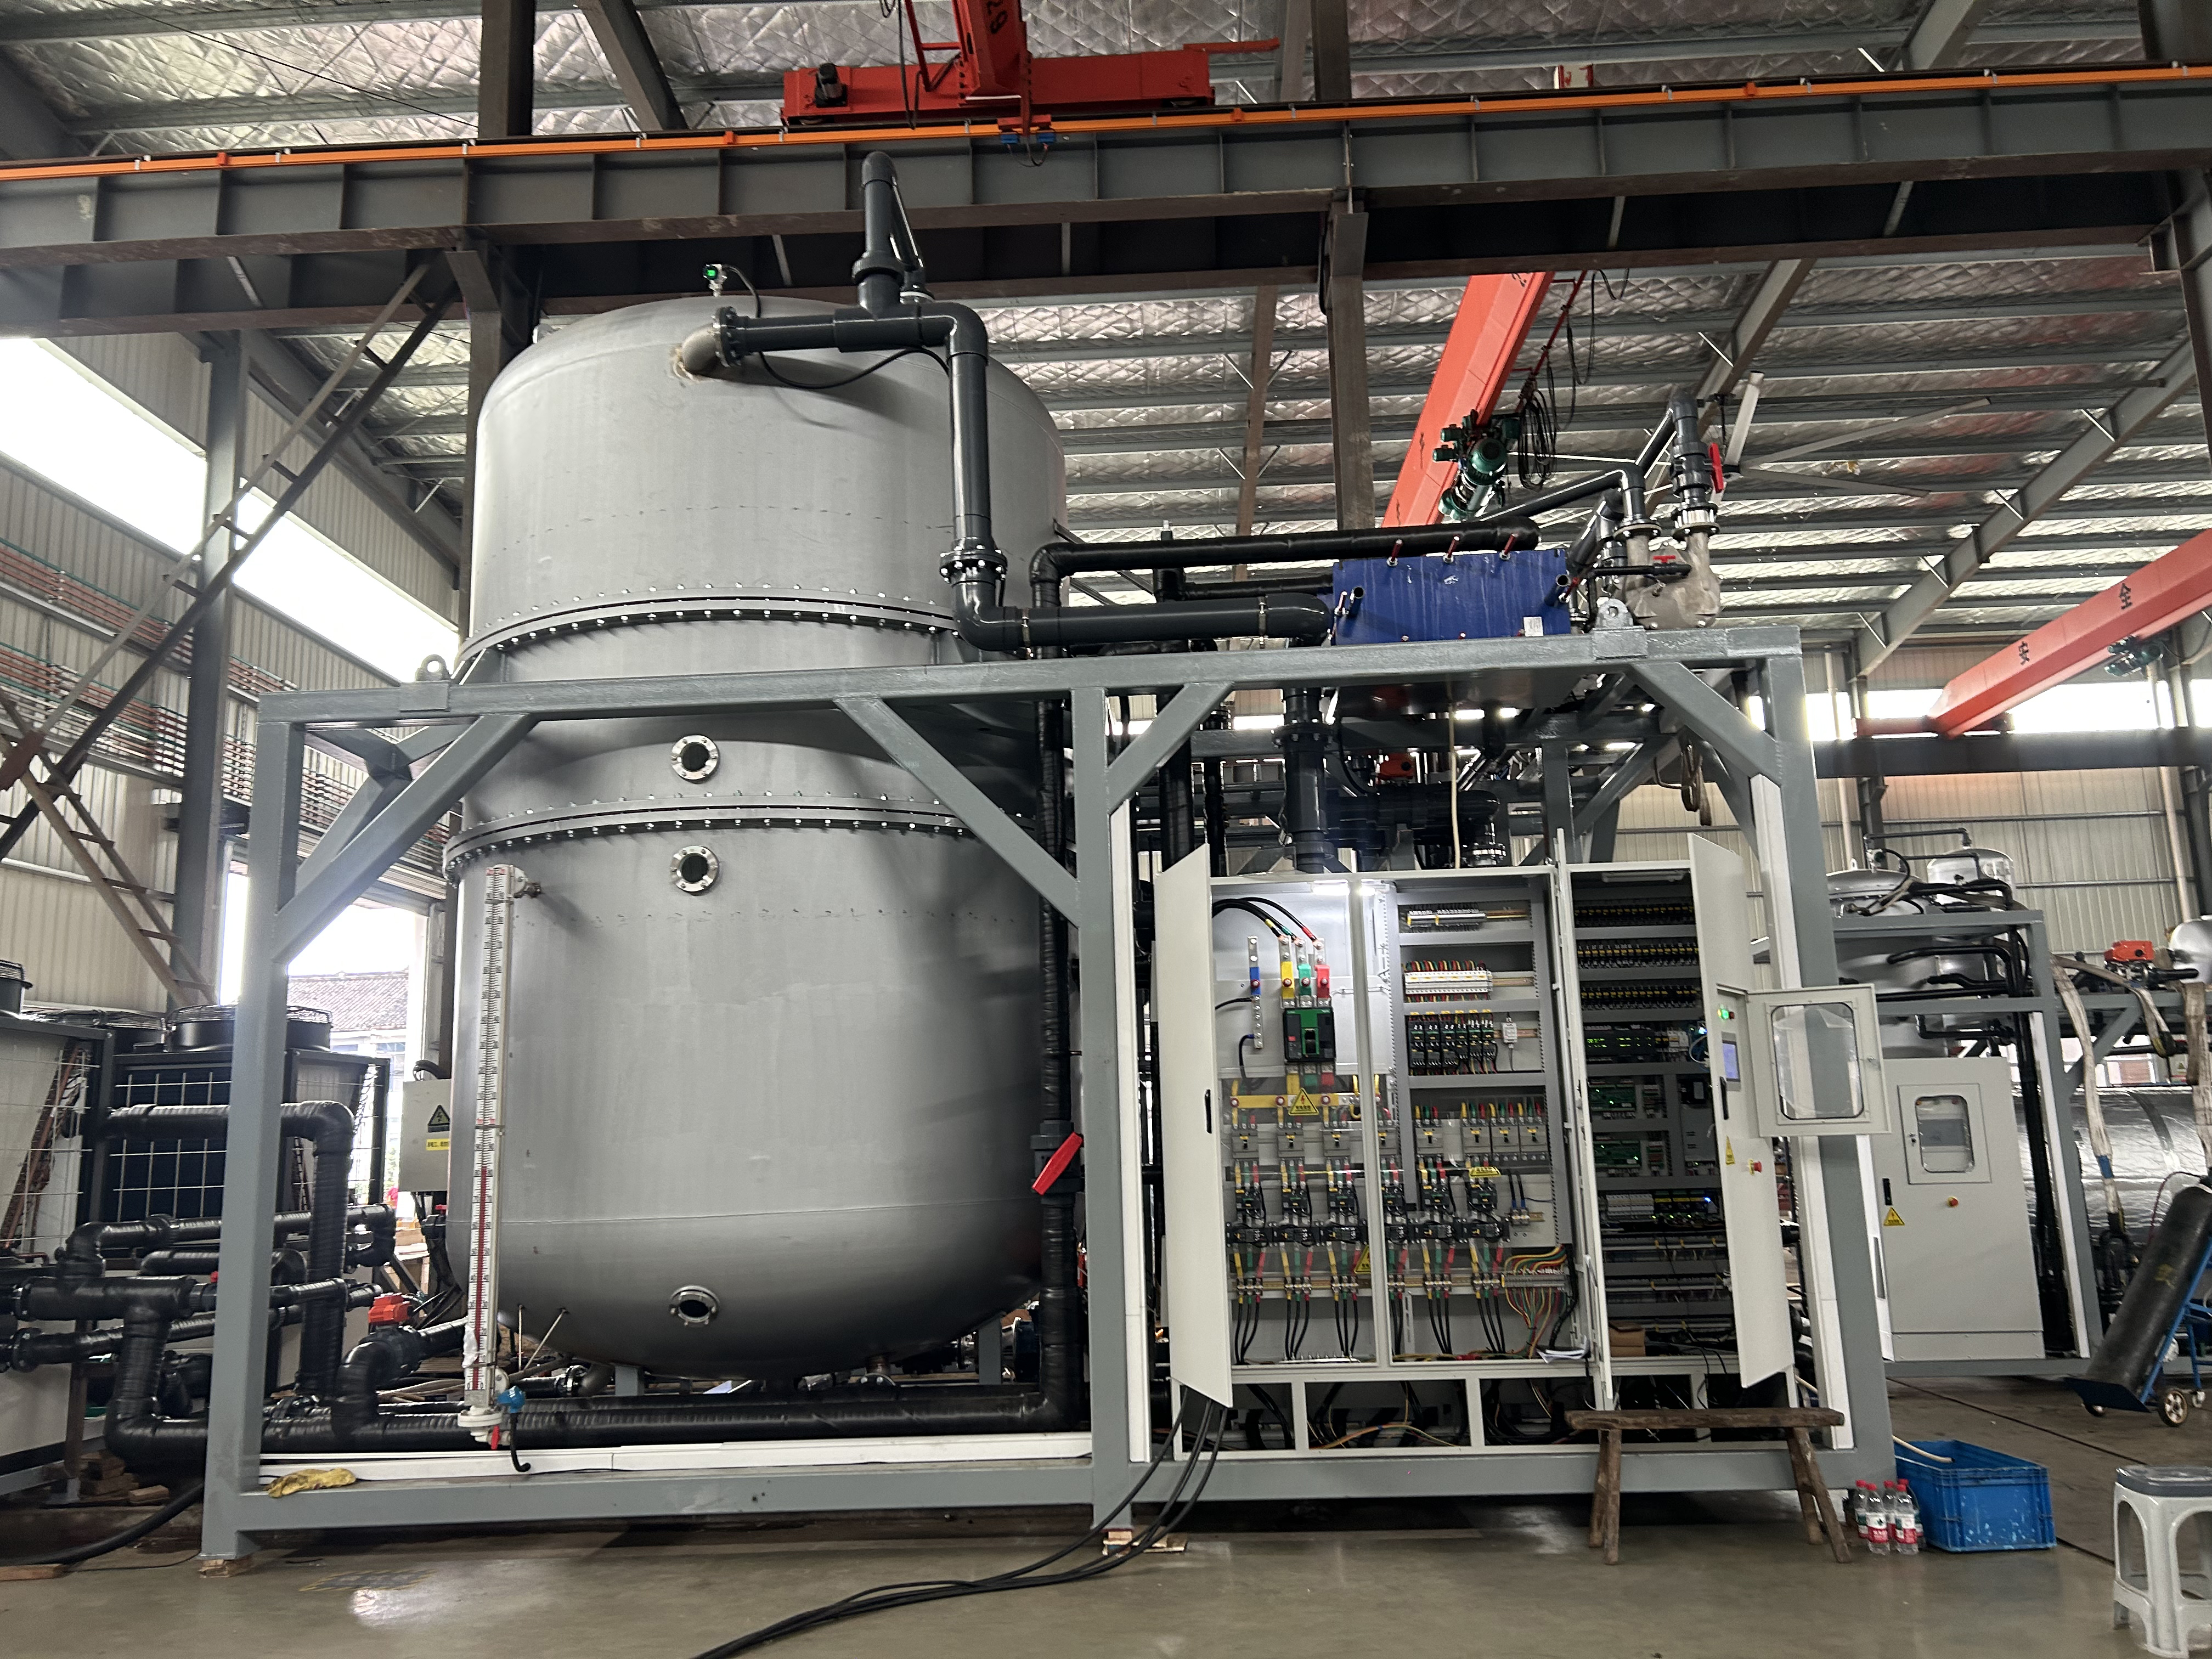
Un concentratore evaporatore industriale a vuoto rappresenta una soluzione di processo sofisticata progettata per ridurre in modo efficiente i volumi liquidi mediante evaporazione controllata in condizioni di pressione ridotta. Questo equipaggiamento specializzato è destinato a impianti produttivi, stabilimenti chimici, aziende farmaceutiche e operazioni di trasformazione alimentare che richiedono metodi di concentrazione affidabili. Il concentratore evaporatore industriale a vuoto opera abbassando la pressione atmosferica all’interno di una camera chiusa, riducendo così il punto di ebollizione dei liquidi da trattare. Questo principio fondamentale consente un’evaporazione delicata ma efficace, preservando i composti sensibili al calore e producendo soluzioni concentrate con degradazione termica minima. Le caratteristiche tecnologiche principali di un concentratore evaporatore industriale a vuoto includono sistemi di pompa a vuoto, elementi riscaldanti, unità di condensazione e meccanismi di controllo automatizzati. Diverse configurazioni di evaporatore — a film discendente, a film ascendente e a superficie raschiata — soddisfano esigenze applicative eterogenee. Il concentratore evaporatore industriale a vuoto integra regolazione della temperatura, monitoraggio della pressione e dispositivi di sicurezza interbloccati per garantire un funzionamento costante e controllato. Le applicazioni riguardano numerosi settori industriali: il concentratore evaporatore industriale a vuoto concentra succhi di frutta, prodotti lattiero-caseari e preparati farmaceutici; recupera solventi preziosi dai processi produttivi; riduce i volumi di acque reflue per rispettare i requisiti ambientali; e concentra soluzioni chimiche che richiedono specifiche precise. I vantaggi chiave comprendono efficienza energetica grazie a temperature operative più basse, preservazione della qualità del prodotto, ottimizzazione degli spazi grazie a design compatti e capacità di riduzione dei rifiuti. Il concentratore evaporatore industriale a vuoto garantisce prestazioni superiori rispetto ai tradizionali metodi di evaporazione a pressione atmosferica, rendendolo un investimento essenziale per le moderne operazioni industriali orientate all’efficienza e alla qualità.

Raccomandazioni su Nuovi Prodotti

Il concentratore evaporatore industriale sotto vuoto offre significativi vantaggi operativi e finanziari che incidono direttamente sull’efficienza produttiva e sul risultato economico finale. Operando a temperature sensibilmente inferiori rispetto ai metodi convenzionali di evaporazione, questa attrezzatura preserva i prodotti termosensibili, mantenendone il valore nutrizionale, il profilo aromatico e l’integrità molecolare. I vostri composti farmaceutici, gli estratti di frutta e le soluzioni chimiche rimangono inalterati durante la concentrazione. L’efficienza operativa rappresenta un altro vantaggio fondamentale. Il concentratore evaporatore industriale sotto vuoto riduce il consumo energetico minimizzando i requisiti di riscaldamento, con conseguente abbattimento dei costi di gestione e miglioramento degli indicatori di sostenibilità. I sistemi di monitoraggio automatizzati garantiscono una qualità costante dei lotti, riducendo la variabilità del prodotto e le percentuali di scarto che compromettono la redditività. L’ottimizzazione degli spazi è particolarmente rilevante per gli impianti con superfici disponibili limitate. Il concentratore evaporatore industriale sotto vuoto fornisce notevoli capacità di concentrazione all’interno di ingombri compatti, consentendo un utilizzo più efficiente degli spazi senza ricorrere a costose espansioni strutturali. L’integrazione con le linee di produzione esistenti avviene senza soluzione di continuità grazie a tubazioni flessibili e connessioni standardizzate. La conformità ambientale e normativa rafforza la vostra posizione operativa. Il concentratore evaporatore industriale sotto vuoto riduce la generazione di acque reflue attraverso un’efficace riduzione del volume liquido, supportando così le iniziative di sostenibilità e il rispetto delle normative ambientali. Le capacità di recupero dei solventi riducono i costi di smaltimento dei rifiuti pericolosi, recuperando al contempo materiali di valore. Le esigenze di manutenzione restano minime, grazie a progettazioni moderne che prevedono componenti facilmente accessibili e cicli di pulizia automatizzati. I vostri team produttivi richiedono minori interventi tecnici, riducendo i tempi di fermo macchina e le relative perdite. L’affidabilità del concentratore evaporatore industriale sotto vuoto si traduce in piani di produzione prevedibili e volumi di output costanti, in grado di soddisfare puntualmente gli impegni assunti verso i clienti.

Consigli e trucchi

Come il trattamento industriale delle acque consente di risparmiare costi e risorse

24

Jul

Come il trattamento industriale delle acque consente di risparmiare costi e risorse

Il trattamento industriale delle acque rappresenta una delle opportunità più significative per gli stabilimenti produttivi di ridurre le spese operative, proteggendo al contempo le risorse ambientali. Organizzazioni di settori diversi devono affrontare una pressione crescente per ridurre al minimo gli sprechi idrici, migliorare l’efficienza energetica e conformarsi a normative ambientali sempre più stringenti.
Visualizza di più
Scegliere il sistema evaporativo più adatto per il proprio impianto

24

Jul

Scegliere il sistema evaporativo più adatto per il proprio impianto

La scelta di un sistema evaporativo per il proprio impianto industriale è una delle decisioni più critiche da prendere nell’ambito della strategia operativa dell’impianto. Un sistema evaporativo influisce direttamente sui consumi energetici, sulla qualità del prodotto e sull’efficienza nella gestione dei rifiuti.
Visualizza di più
Come progettare un impianto di distillazione a vuoto efficiente

02

Sep

Come progettare un impianto di distillazione a vuoto efficiente

Progettare un impianto di distillazione a vuoto efficiente richiede attenzione accurata alla selezione delle apparecchiature, ai parametri operativi e alla disposizione del sistema. Un impianto di distillazione a vuoto progettato correttamente massimizza l’efficienza di separazione riducendo al minimo il consumo energetico...
Visualizza di più
Manutenzione dell’impianto di distillazione a vuoto per garantirne la longevità

02

Sep

Manutenzione dell’impianto di distillazione a vuoto per garantirne la longevità

Un impianto di distillazione a vuoto rappresenta un investimento significativo nella tecnologia industriale di separazione, e proteggere tale investimento richiede un approccio strutturato alla manutenzione. Che il vostro impianto di distillazione a vuoto operi in un laboratorio farmaceutico...
Visualizza di più

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Cellulare
Nome
Nome azienda
Messaggio
0/1000

concentratore industriale mediante evaporatore a vuoto

Tecnologia avanzata a vuoto per una concentrazione superiore

Tecnologia avanzata a vuoto per una concentrazione superiore

L’evaporatore concentratore industriale sotto vuoto impiega sistemi di vuoto all’avanguardia che creano ambienti di pressione controllati con precisione all’interno delle camere di processo. Questa tecnologia avanzata riduce drasticamente i punti di ebollizione, consentendo l’evaporazione a temperature inferiori di 20–40 gradi Celsius rispetto ai metodi atmosferici. Temperature operative più basse preservano direttamente la qualità del prodotto, proteggono i composti termolabili e mantengono le caratteristiche nutrizionali e sensoriali essenziali per un output di alta gamma. Il sistema sotto vuoto incorpora funzioni di sicurezza ridondanti, regolazione automatica della pressione e interfacce digitali di monitoraggio che forniscono una visibilità operativa in tempo reale. Questa sofisticazione tecnologica garantisce rapporti di concentrazione costanti, tempi di processo prevedibili e risultati riproducibili tra diversi lotti produttivi. Il vostro investimento in un evaporatore concentratore industriale sotto vuoto offre miglioramenti qualitativi misurabili, riducendo al contempo i rischi di danni termici intrinseci agli approcci tradizionali di evaporazione.
Vantaggi relativi all'efficienza energetica e alla riduzione dei costi

Vantaggi relativi all'efficienza energetica e alla riduzione dei costi

L’uso di un concentratore a evaporazione sotto vuoto industriale genera notevoli risparmi energetici grazie a un miglioramento fondamentale dell’efficienza termodinamica. La riduzione dei requisiti di temperatura comporta un consumo di energia sensibilmente inferiore da parte dei sistemi di riscaldamento, rispetto agli evaporatori convenzionali che operano alla pressione atmosferica. Le strutture industriali registrano tipicamente una riduzione dei costi energetici compresa tra il 30 e il 50 per cento passando dai metodi tradizionali di evaporazione a quelli basati sul vuoto. Il design efficiente del trasferimento di calore del concentratore a evaporazione sotto vuoto industriale massimizza l’utilizzo dell’energia, minimizzando al contempo la dispersione di calore residuo. I sistemi di condensazione integrati recuperano l’energia del vapore mediante meccanismi di riciclo, riducendo ulteriormente il fabbisogno termico complessivo. Un minore consumo energetico rafforza direttamente il vostro profilo ambientale, migliorando al contempo la redditività grazie alla riduzione delle spese operative, le quali si accumulano in modo significativo durante cicli produttivi continui nell’arco di interi esercizi finanziari.
Applicazioni flessibili in numerosi settori industriali

Applicazioni flessibili in numerosi settori industriali

L’evaporatore concentratore industriale sotto vuoto soddisfa diverse esigenze di concentrazione nei settori farmaceutico, alimentare, chimico e delle bevande con notevole versatilità. Che si tratti di concentrare succhi di frutta, soluzioni farmaceutiche, prodotti lattiero-caseari o prodotti chimici industriali, questa attrezzatura si adatta a diversi livelli di viscosità, a differenti esigenze di sensibilità al calore e a obiettivi specifici di concentrazione finale. La progettazione modulare dell’evaporatore concentratore industriale sotto vuoto consente la personalizzazione tramite componenti intercambiabili, diverse configurazioni di separazione del vapore e parametri operativi regolabili. Settori diversi traggono vantaggio dalla stessa funzionalità dell’attrezzatura, adattata mediante programmazione software e lievi modifiche hardware. I produttori alimentari concentrano i loro prodotti preservandone il sapore, i produttori farmaceutici proteggono composti sensibili alla temperatura, i processori chimici recuperano solventi di valore e i produttori di bevande raggiungono le specifiche desiderate di consistenza. Questa straordinaria flessibilità significa che il vostro investimento soddisfa più esigenze produttive, massimizzando i tassi di utilizzo delle risorse e generando ritorni su portafogli prodotto eterogenei in contemporanea.

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Cellulare
Nome
Nome azienda
Messaggio
0/1000