produttore di attrezzature per distillazione sotto vuoto
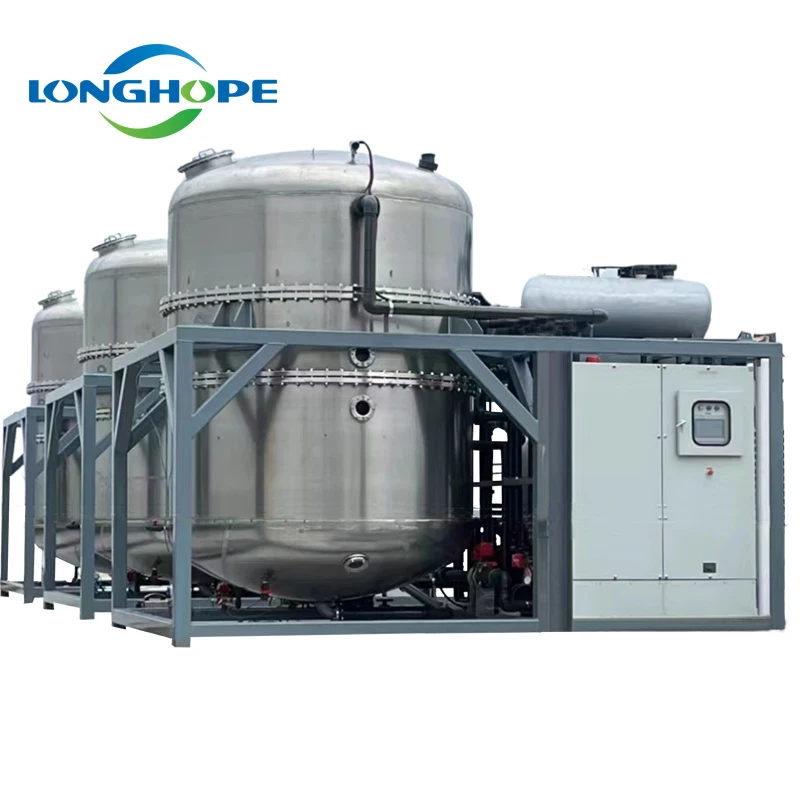
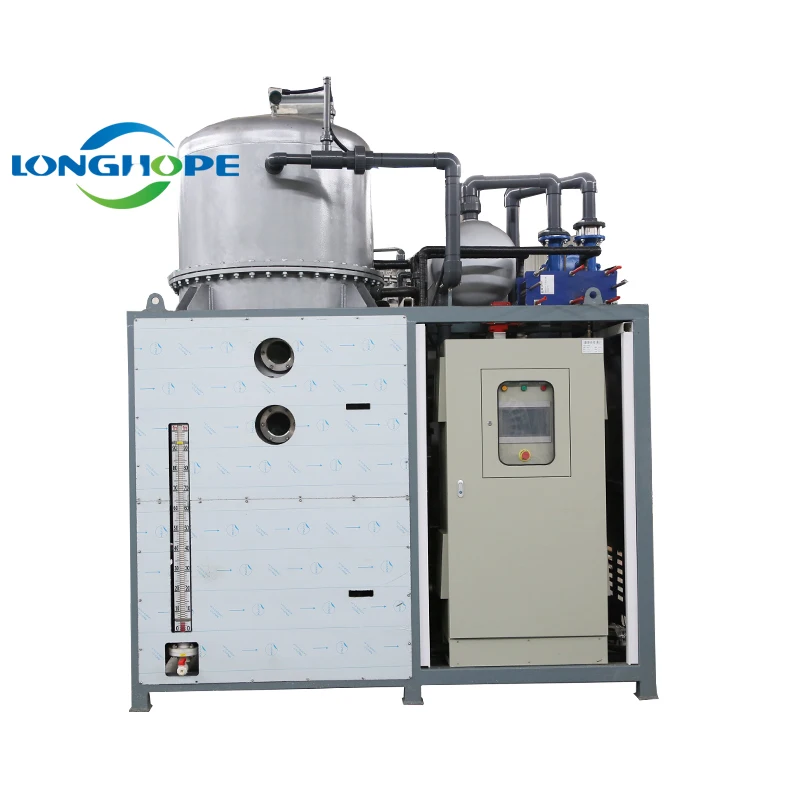
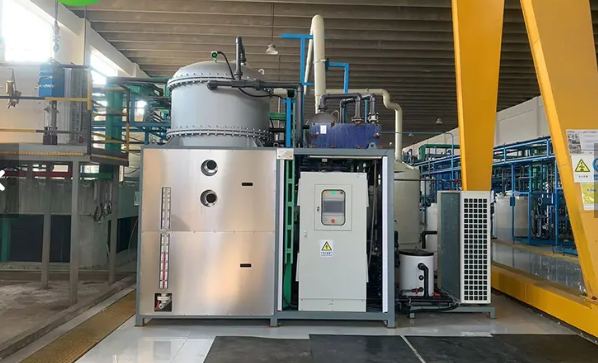
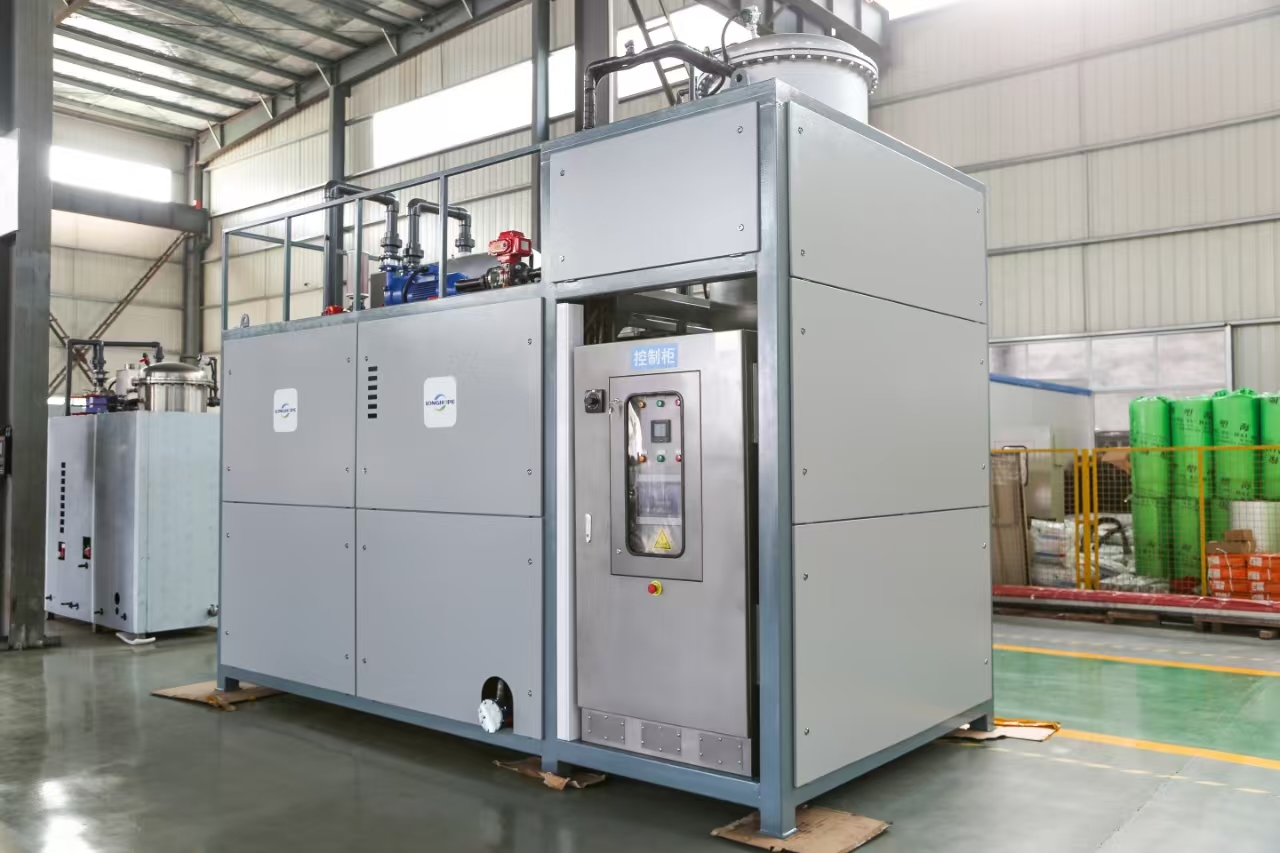
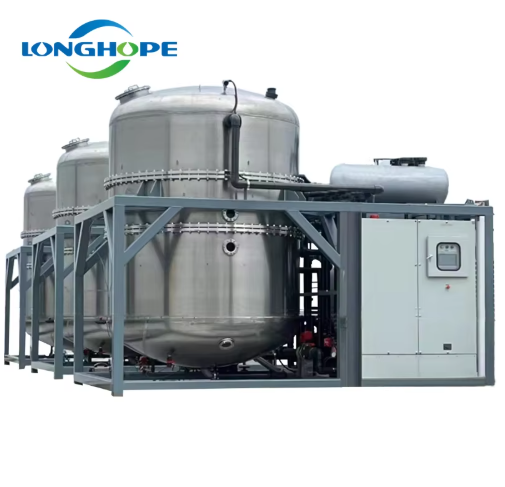
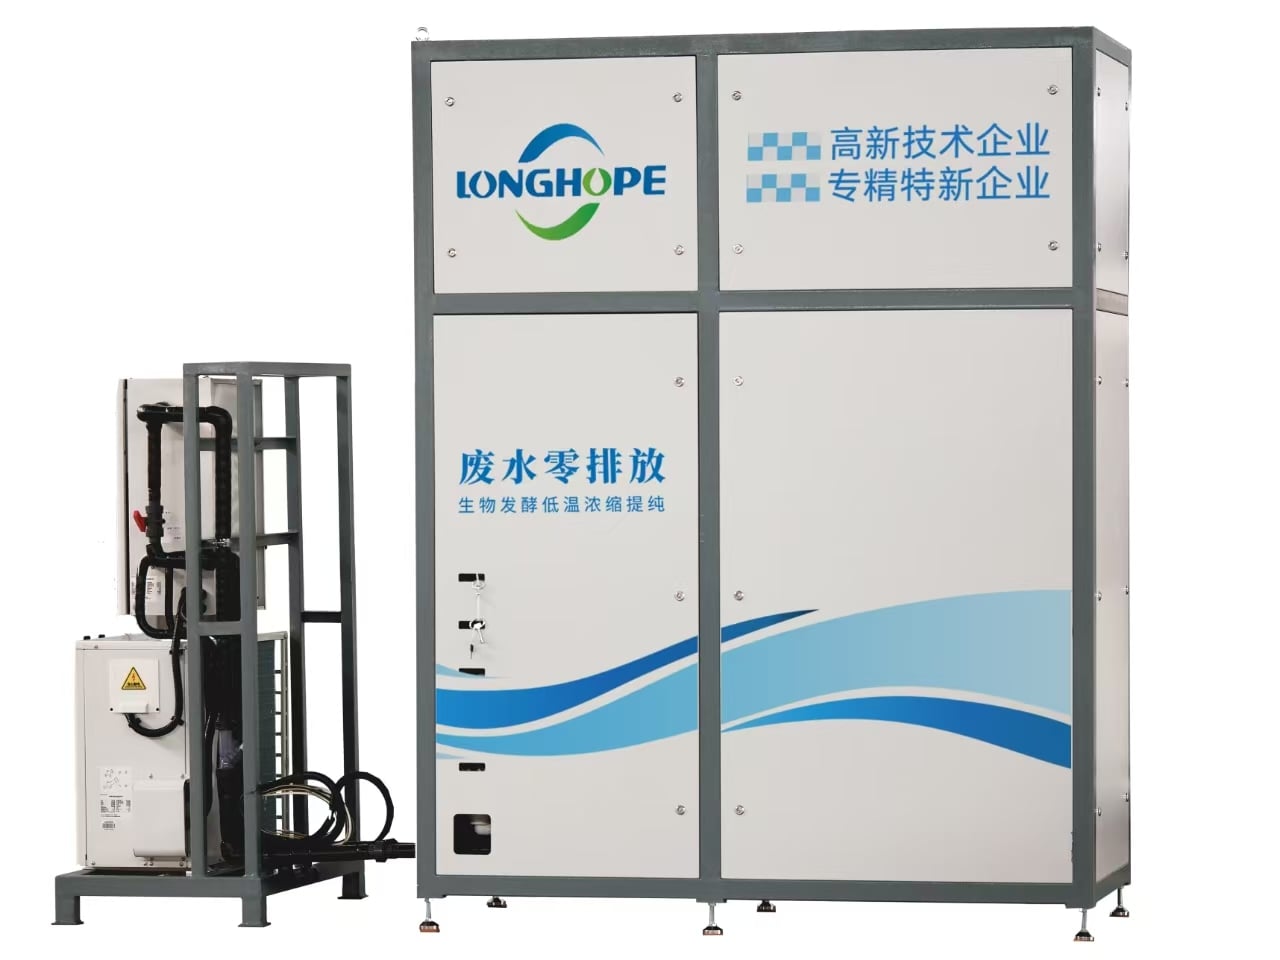
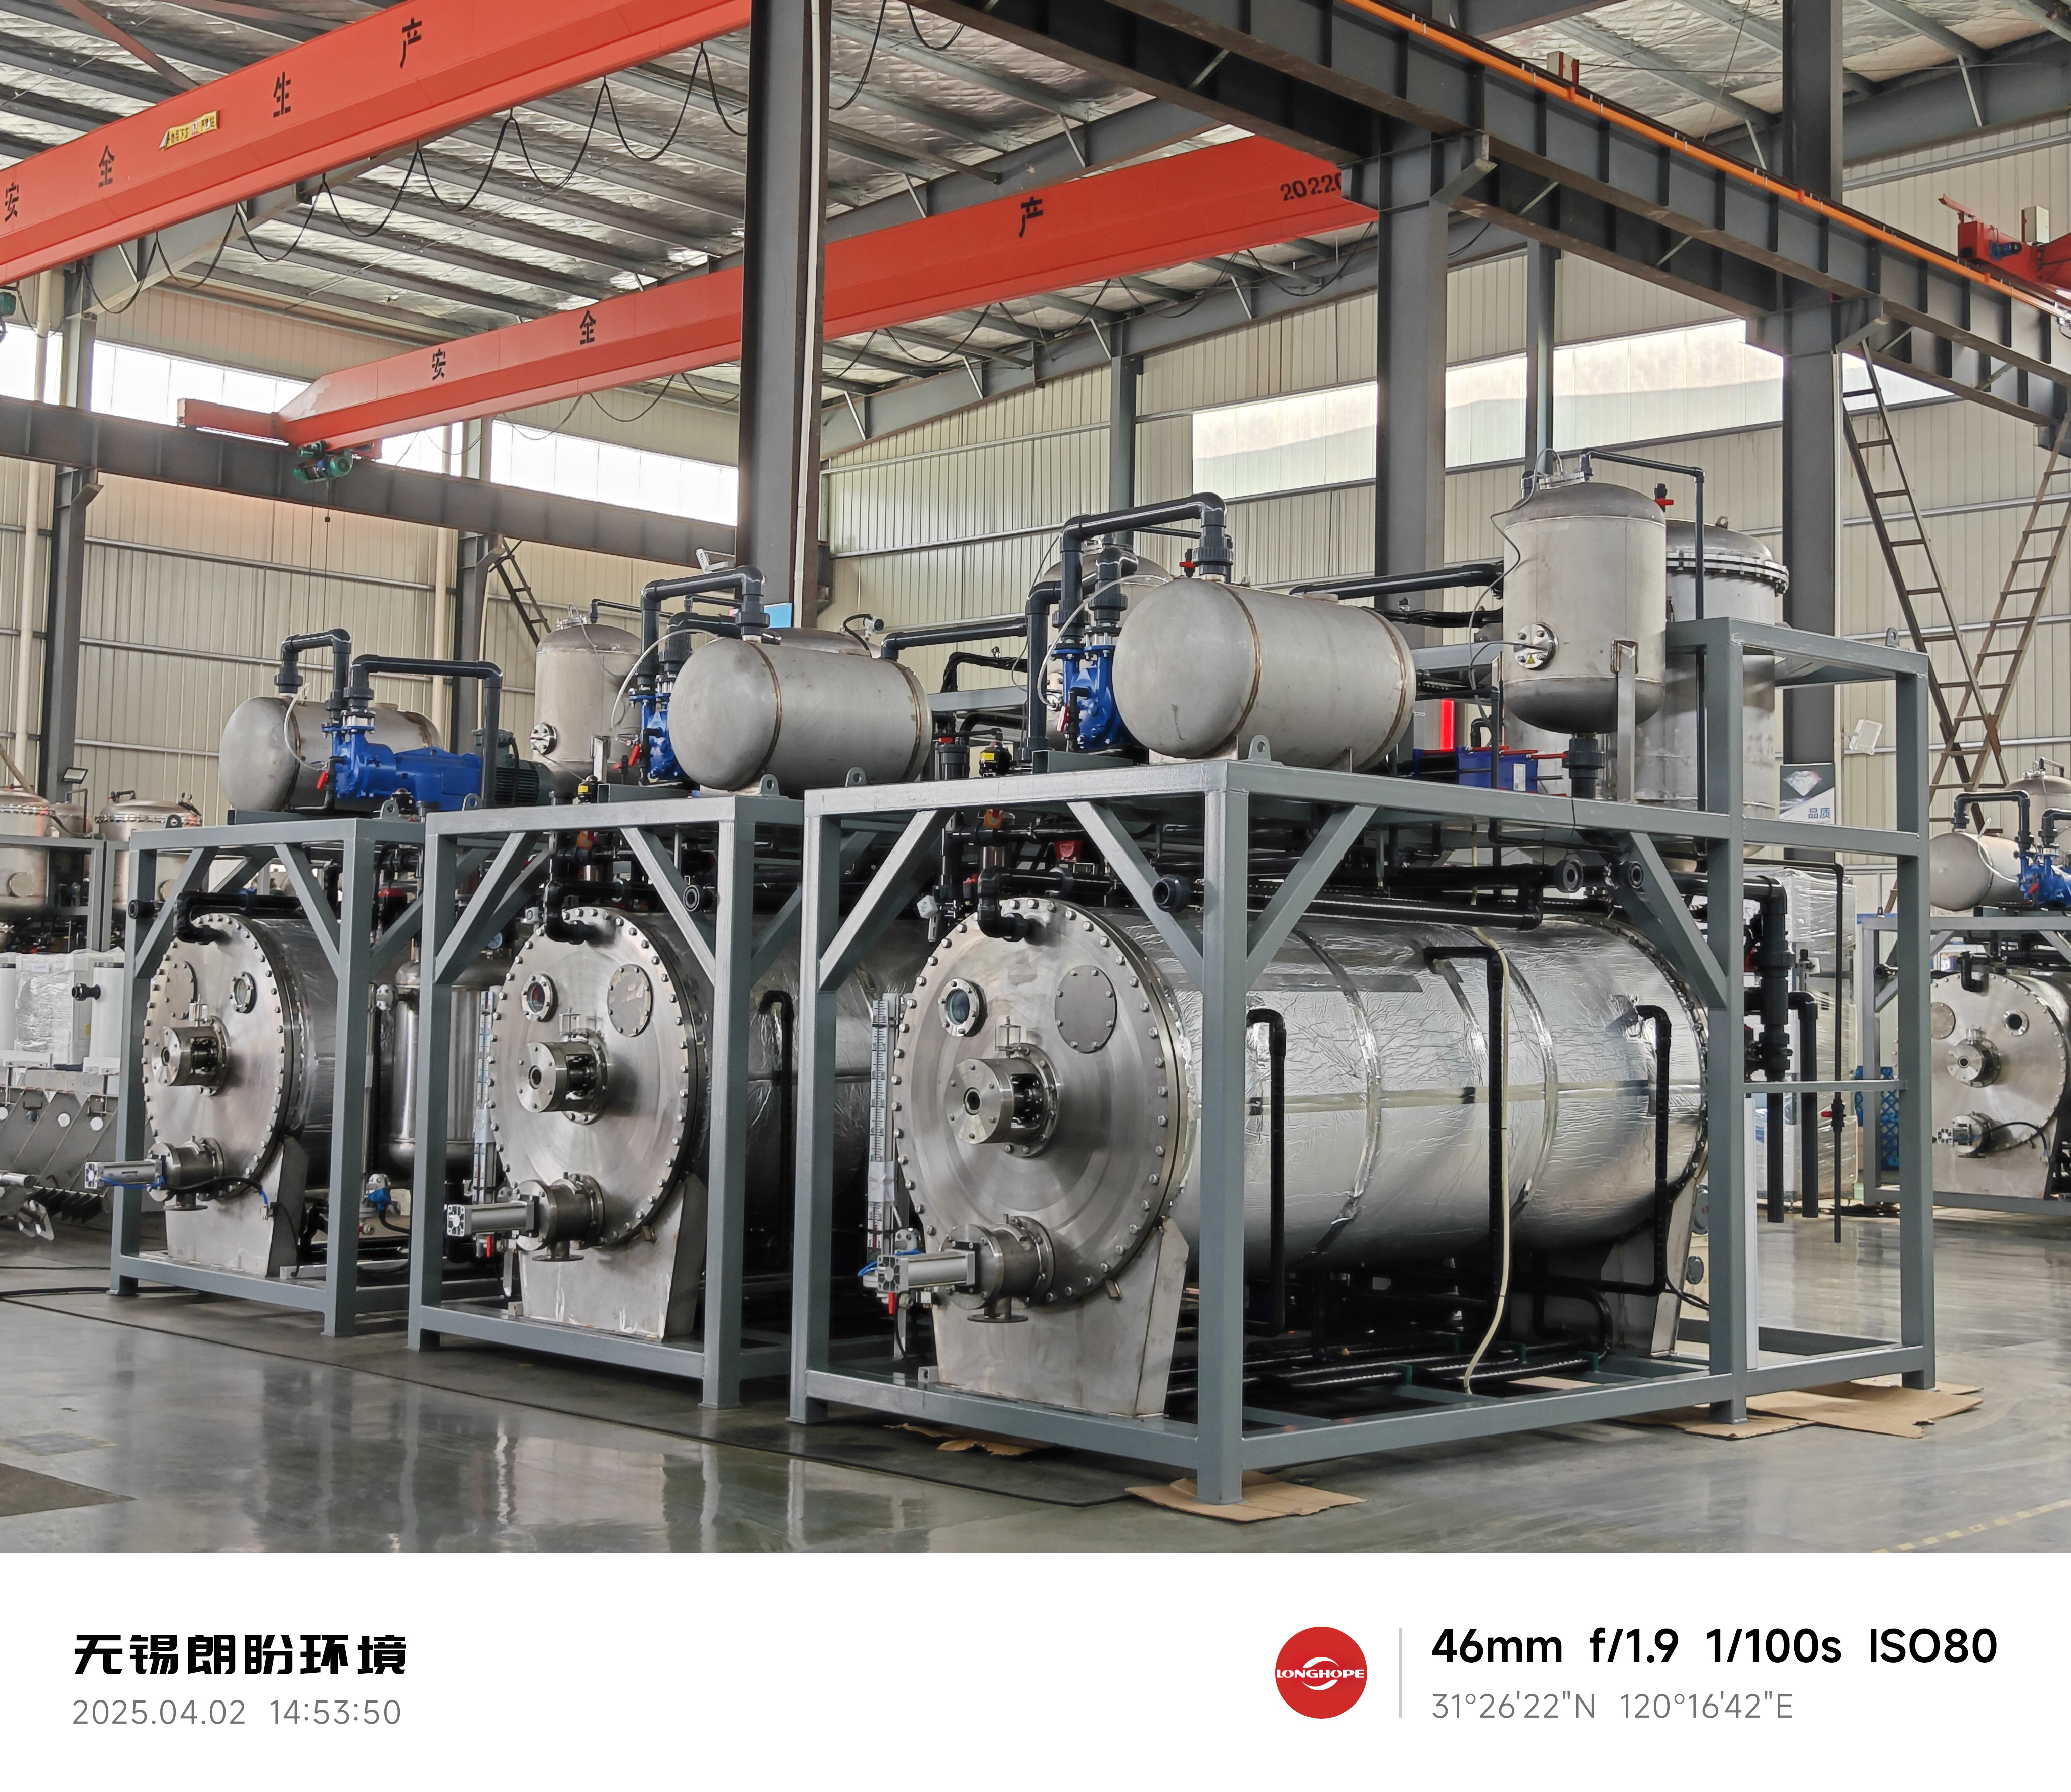
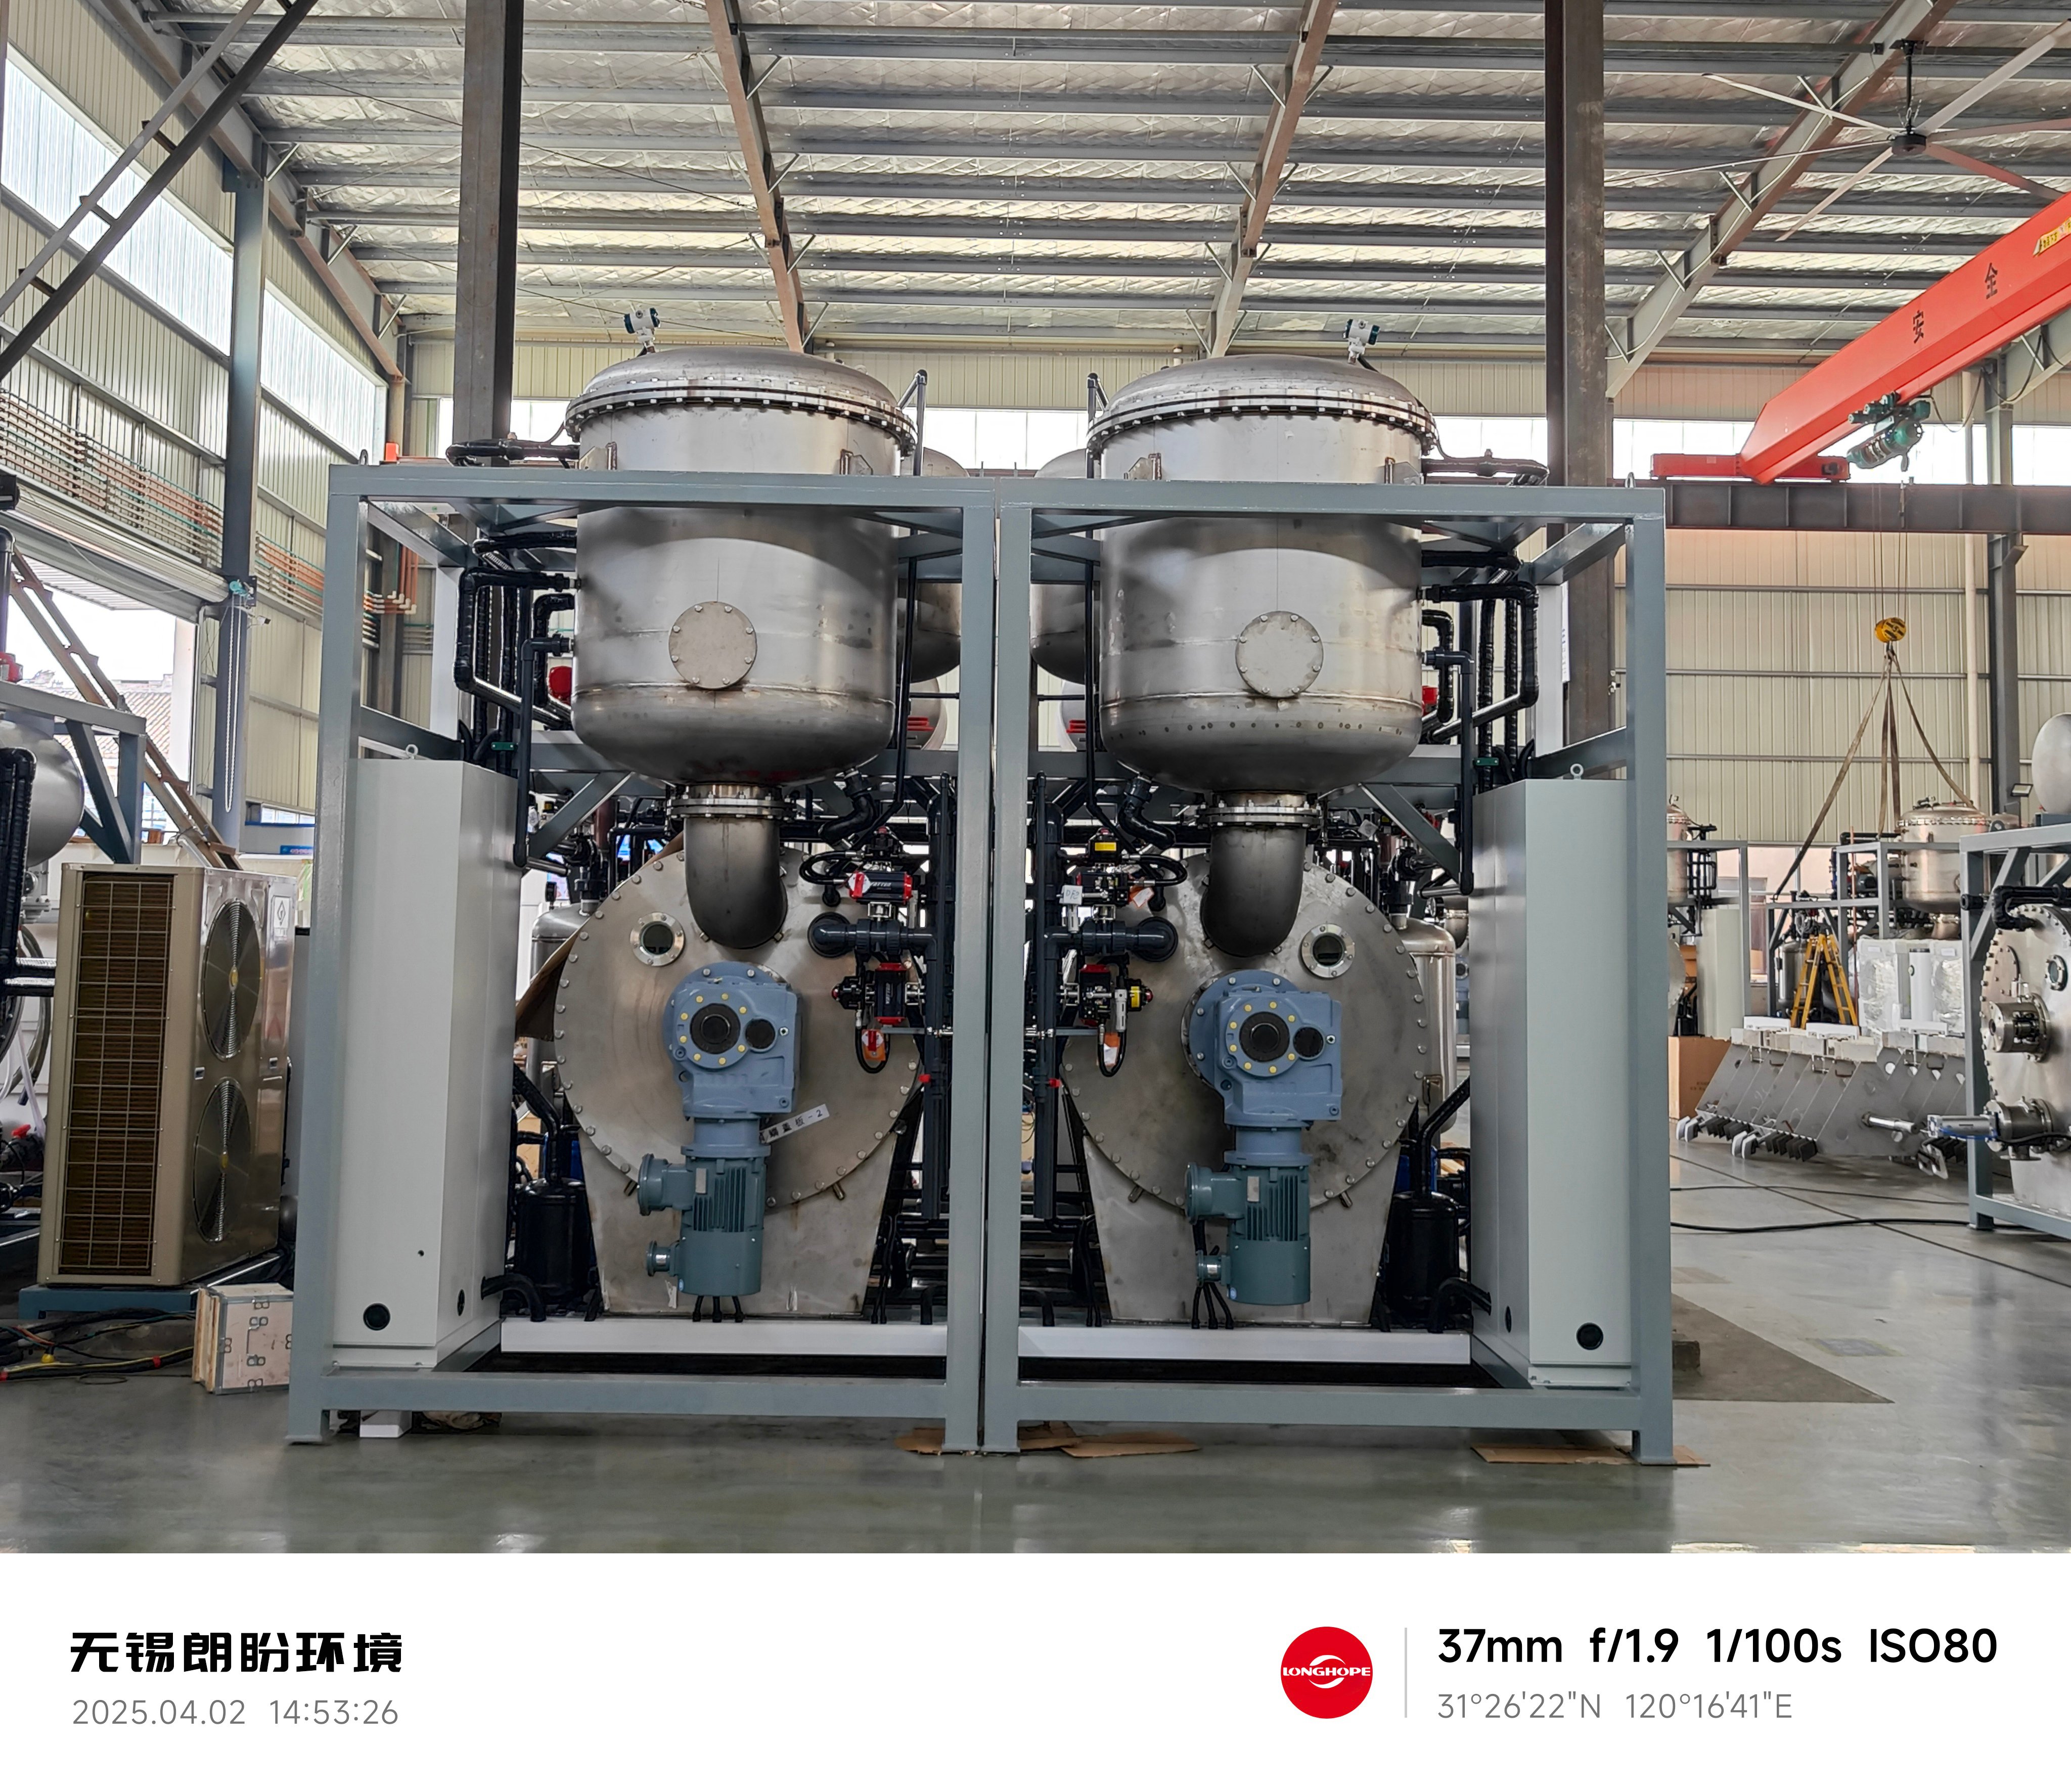
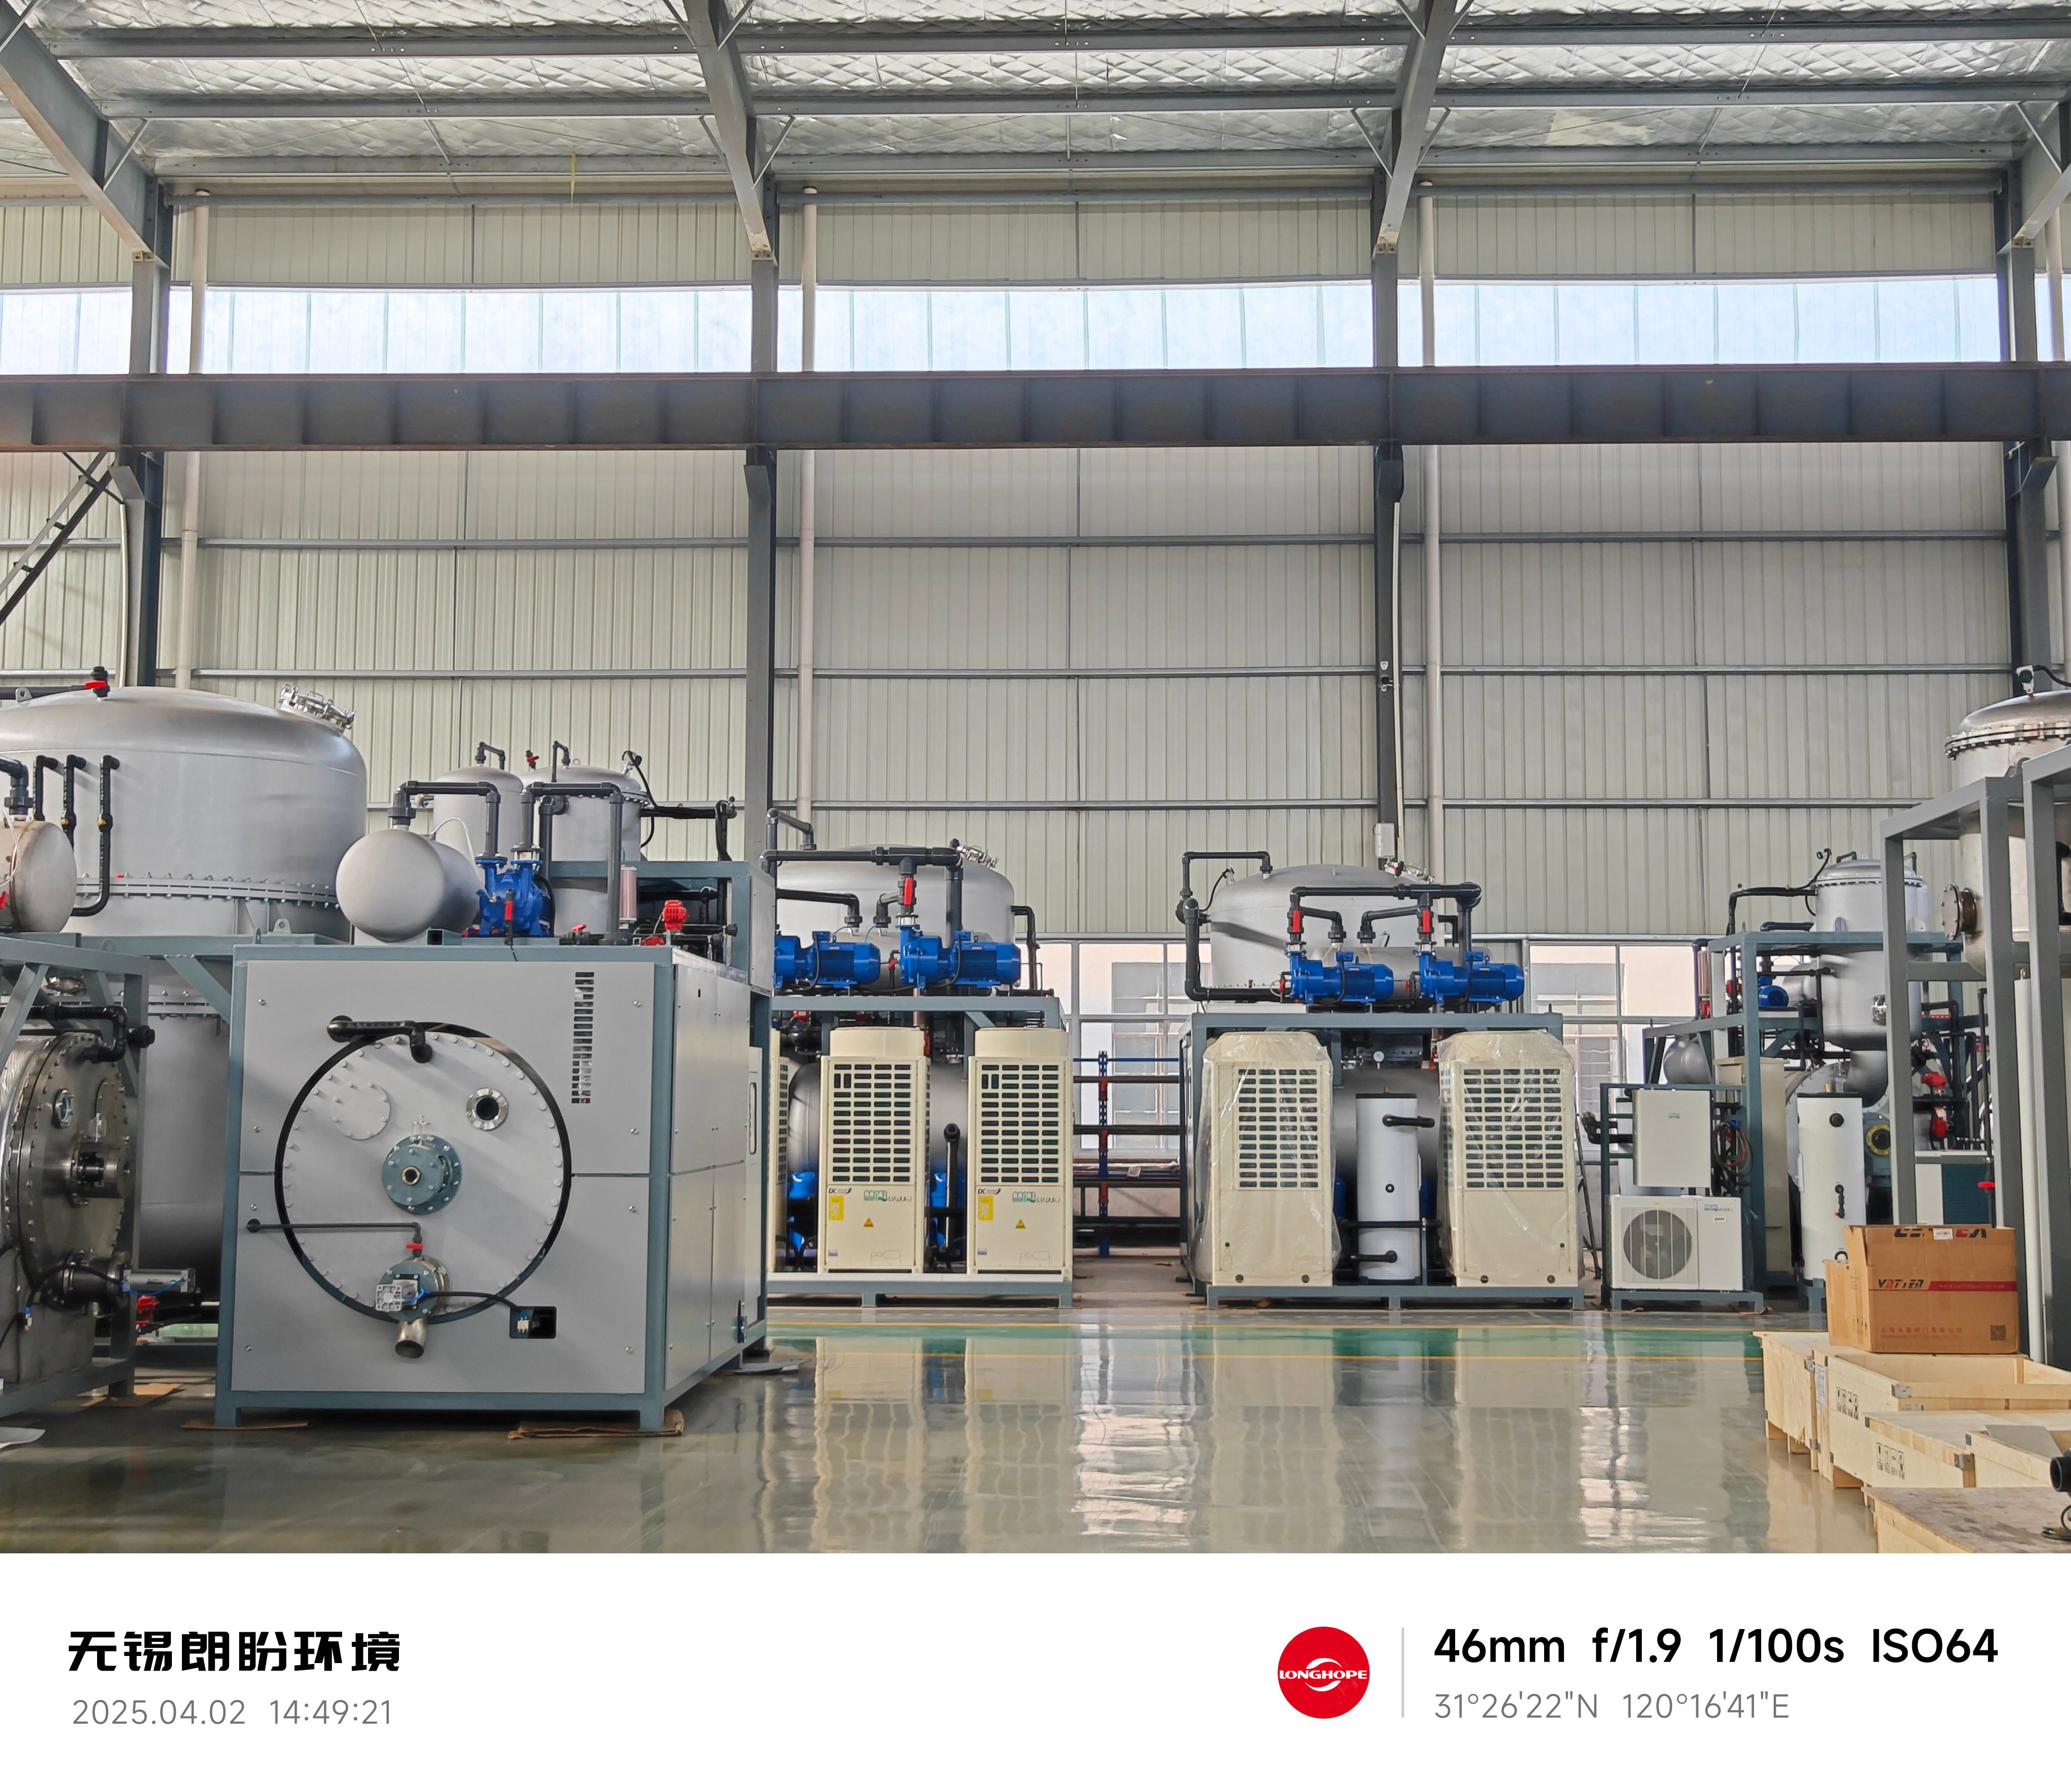
Un produttore di impianti per la distillazione sotto vuoto si specializza nella progettazione e nella produzione di sistemi avanzati di separazione che operano in condizioni di pressione ridotta. Queste macchine innovative consentono la distillazione di materiali termosensibili senza degradazione termica, rendendole essenziali nei settori farmaceutico, chimico e della trasformazione alimentare. Il produttore di impianti per la distillazione sotto vuoto realizza soluzioni per separare miscele liquide in base alle differenze di punto di ebollizione, preservando l’integrità del prodotto. La funzione principale di tali impianti consiste nel ridurre la pressione atmosferica per abbassare le temperature di ebollizione, permettendo così la separazione di composti termosensibili senza decomposizione. Questo produttore integra ingegneria di precisione e sistemi di controllo sofisticati per ottenere un’efficienza ottimale nella separazione. Tra le caratteristiche tecnologiche principali figurano pompe per vuoto, condensatori, recipienti di raccolta e sistemi automatizzati di monitoraggio della temperatura, tutti coordinati in modo armonioso. Le applicazioni spaziano in settori diversi in cui la sensibilità termica rappresenta una sfida significativa. I produttori farmaceutici fanno affidamento sulle soluzioni del produttore di impianti per la distillazione sotto vuoto per purificare i principi attivi farmaceutici ed estrarre oli essenziali. I processori chimici utilizzano questa tecnologia per il recupero dei solventi e il perfezionamento dei prodotti. I professionisti del settore alimentare impiegano tali sistemi per l’estrazione di aromi e la produzione di concentrati. Un produttore affidabile di impianti per la distillazione sotto vuoto offre configurazioni personalizzabili per soddisfare esigenze produttive specifiche. Che si tratti di piccoli lotti per la ricerca o di volumi industriali su larga scala, gli impianti moderni garantiscono risultati costanti. Questa tecnologia risponde alla necessità fondamentale di preservare la qualità del prodotto pur ottenendo una separazione efficiente, rendendola indispensabile per i produttori di tutto il mondo attenti alla qualità.

 EN