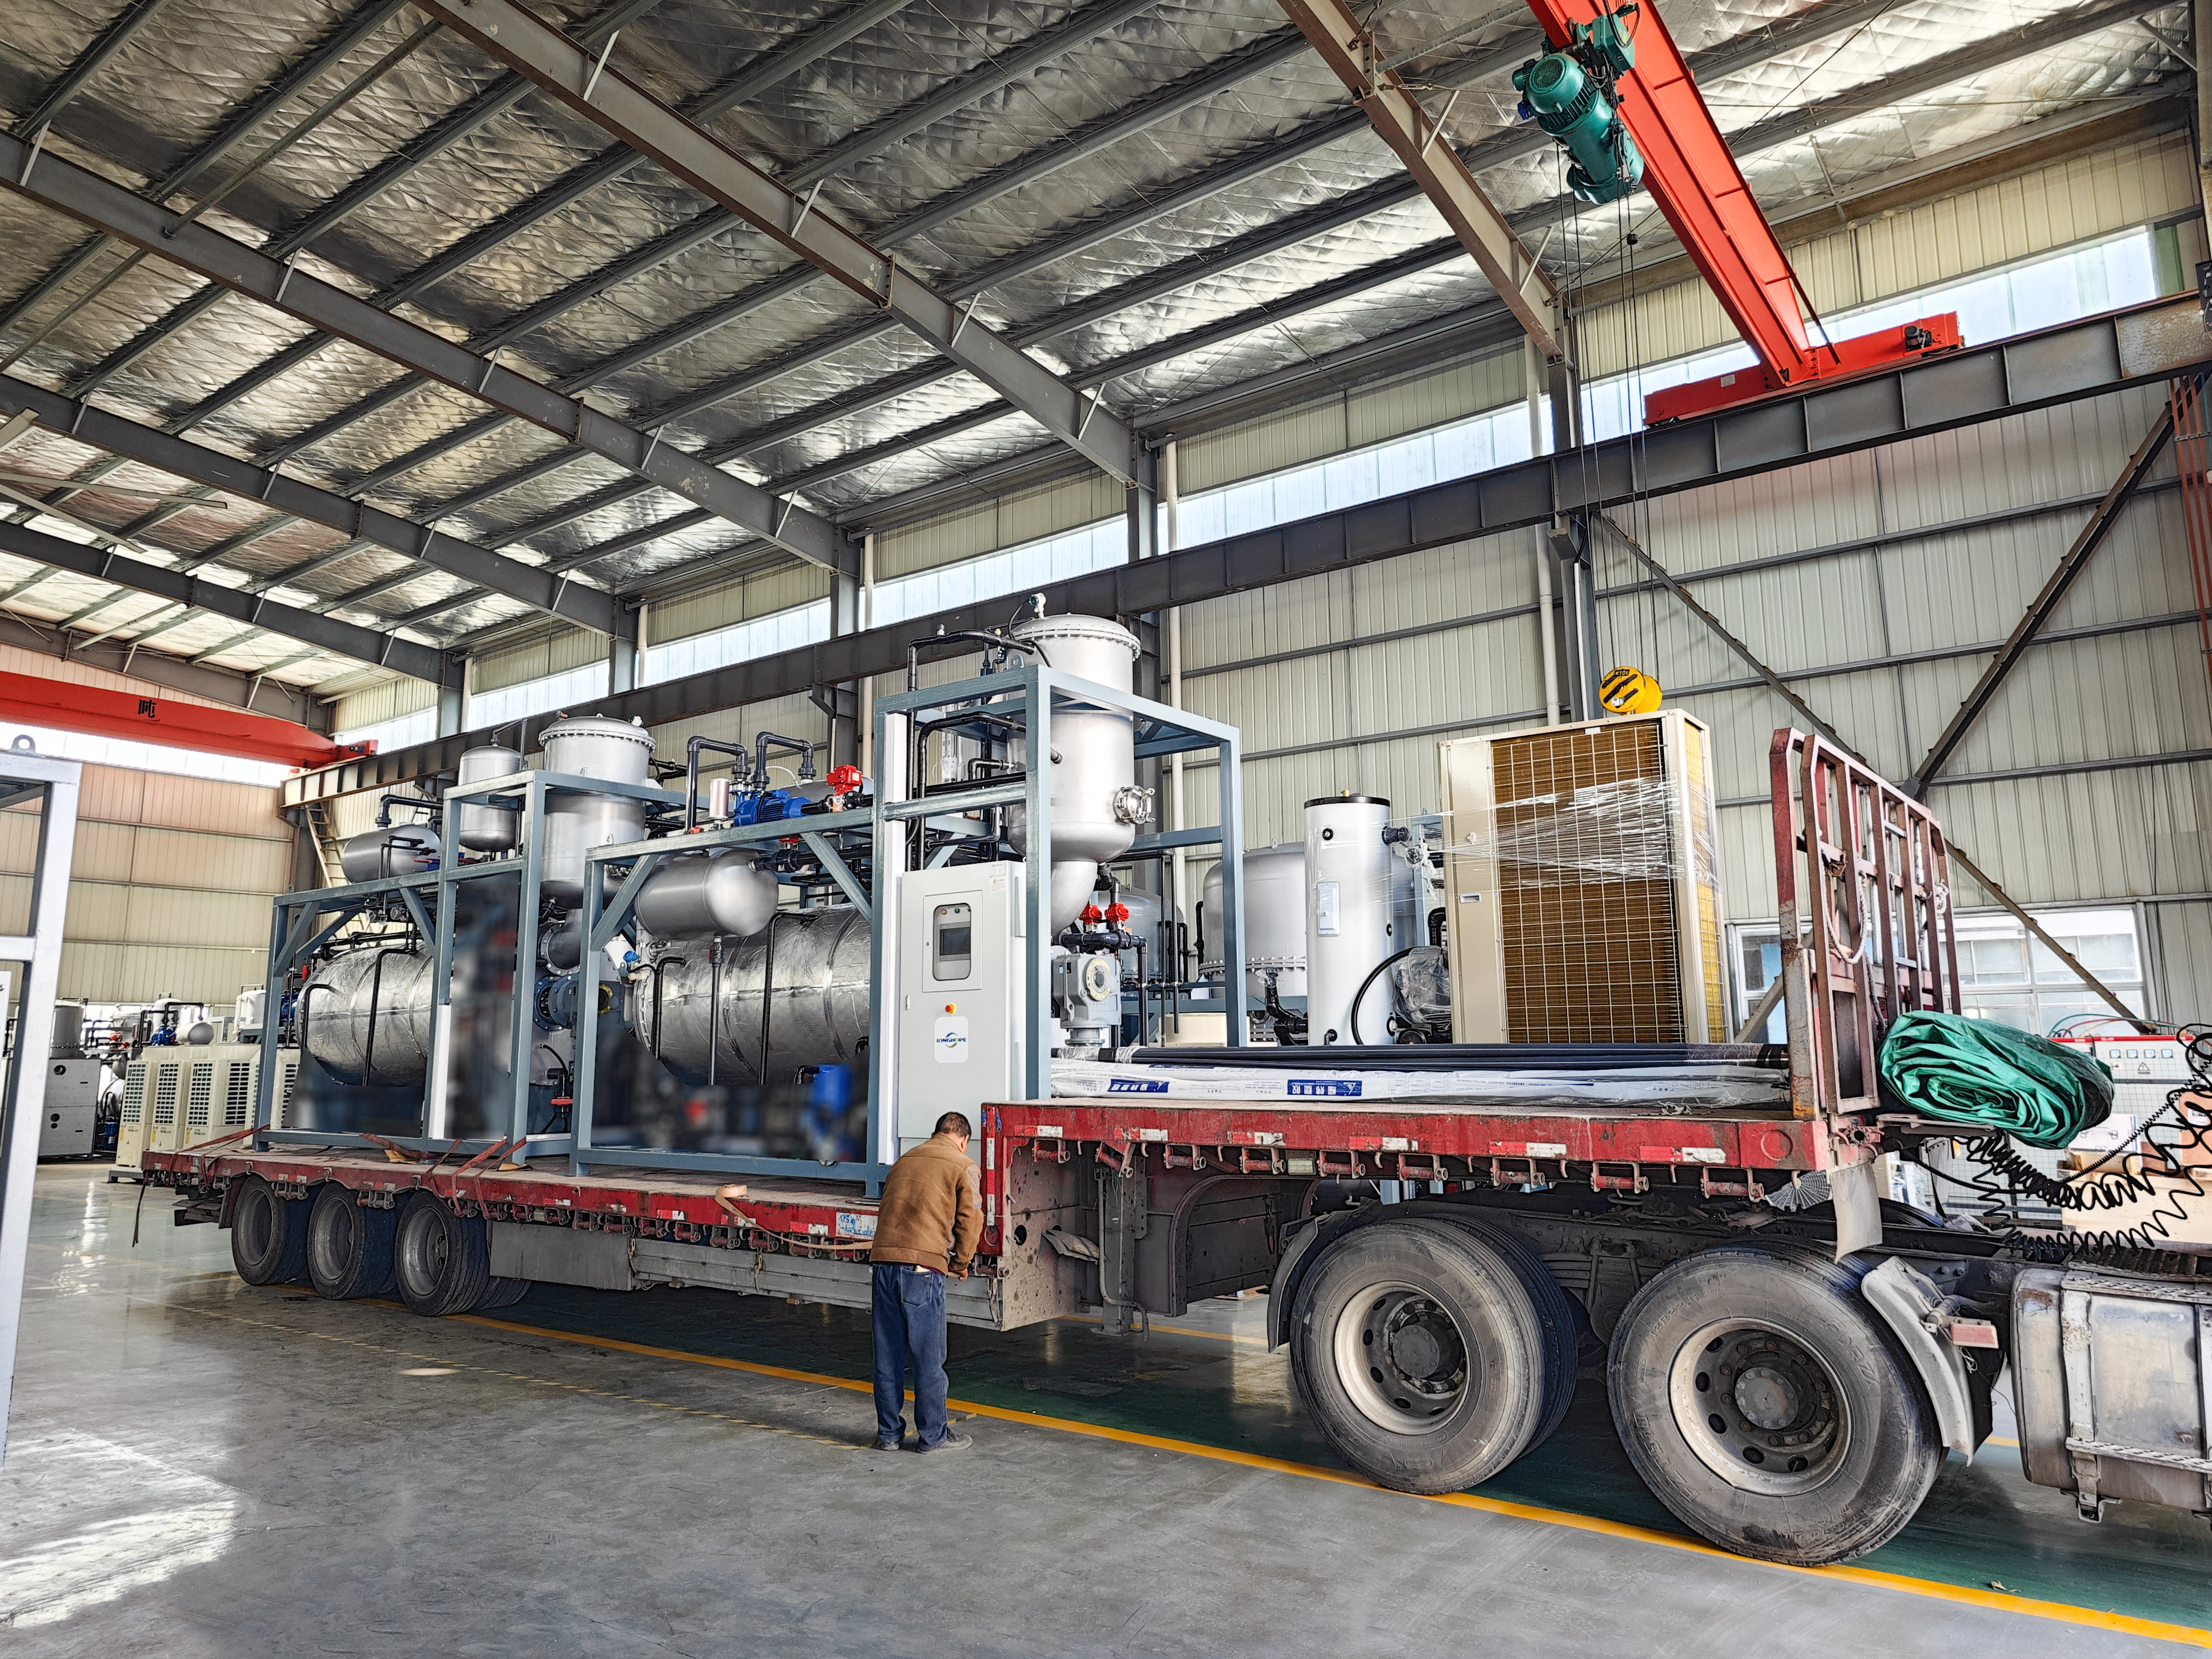
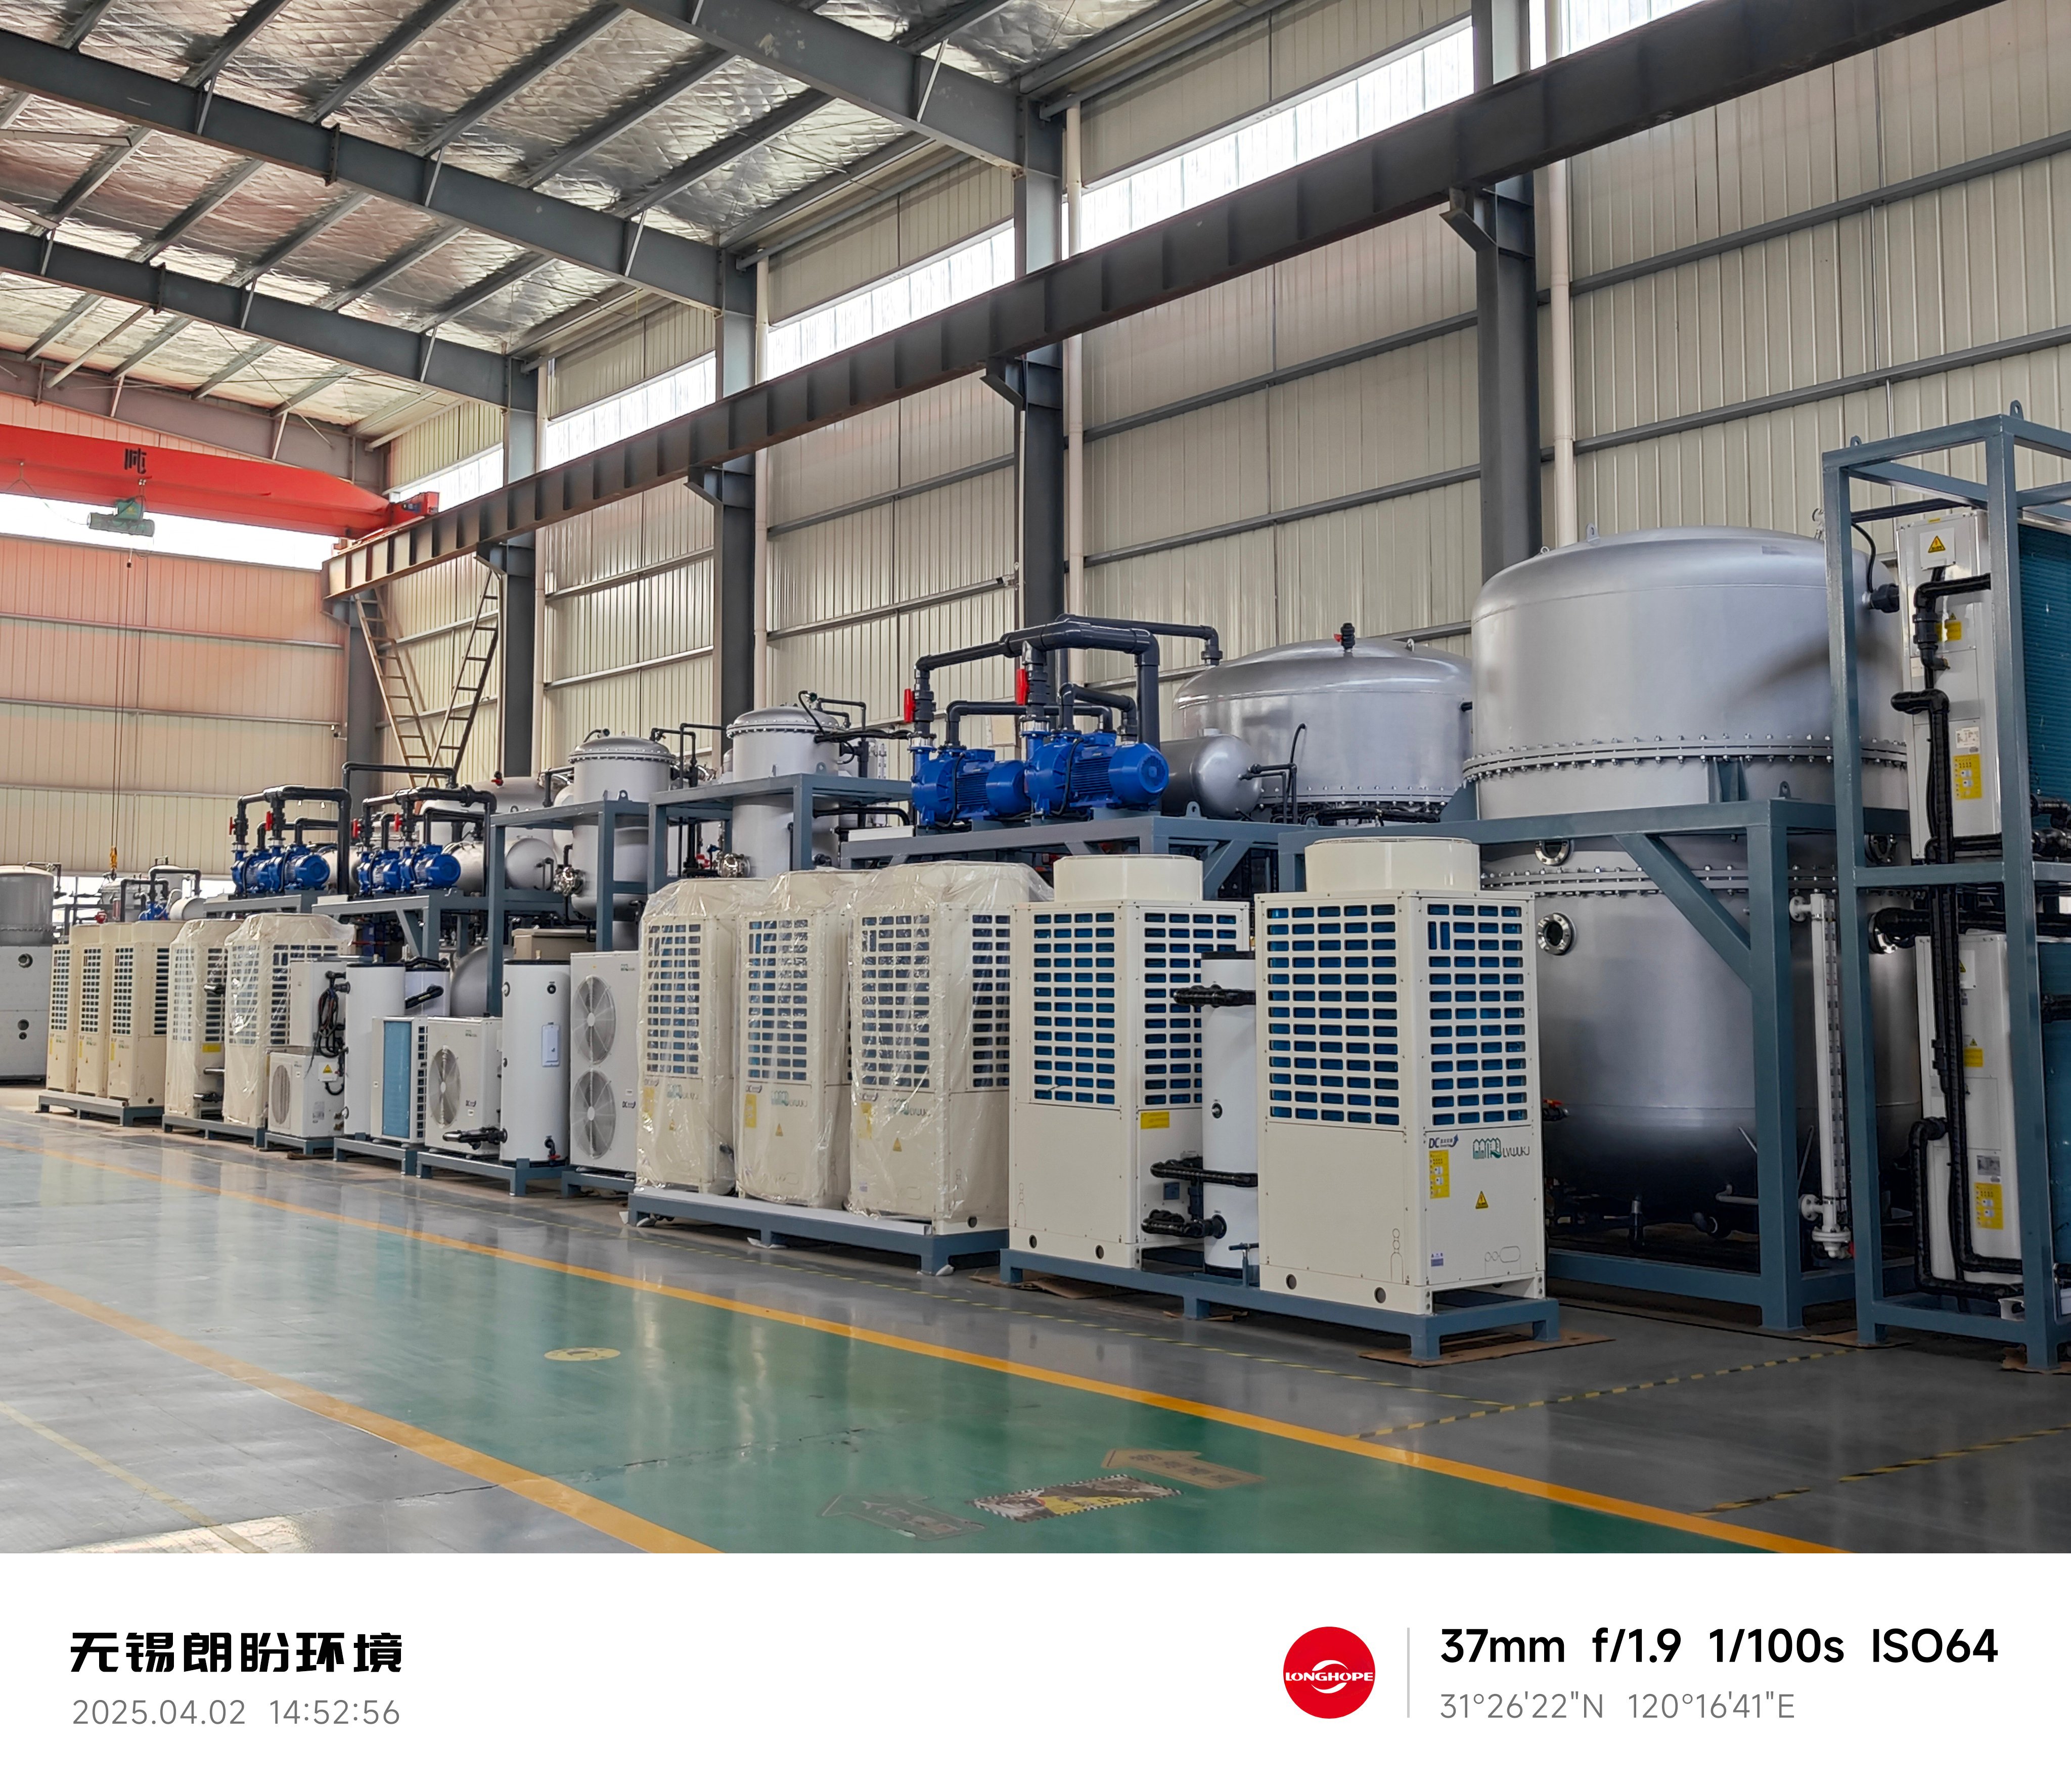
Produttore di impianti per distillazione sotto vuoto

Tutte le categorie

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Cellulare
Nome
Nome azienda
Messaggio
0/1000

produttore di impianti per distillazione sotto vuoto

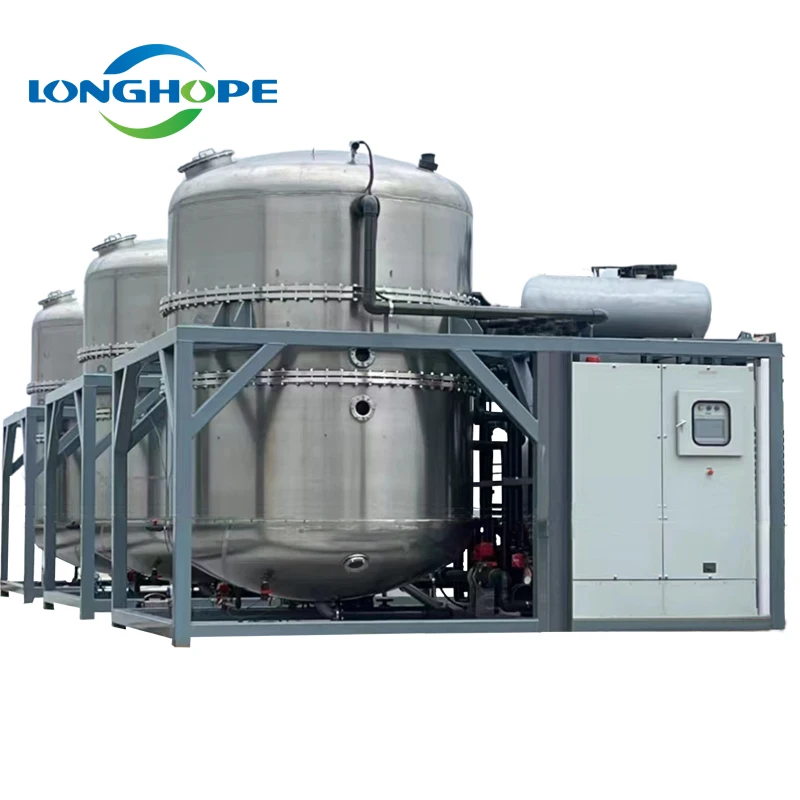
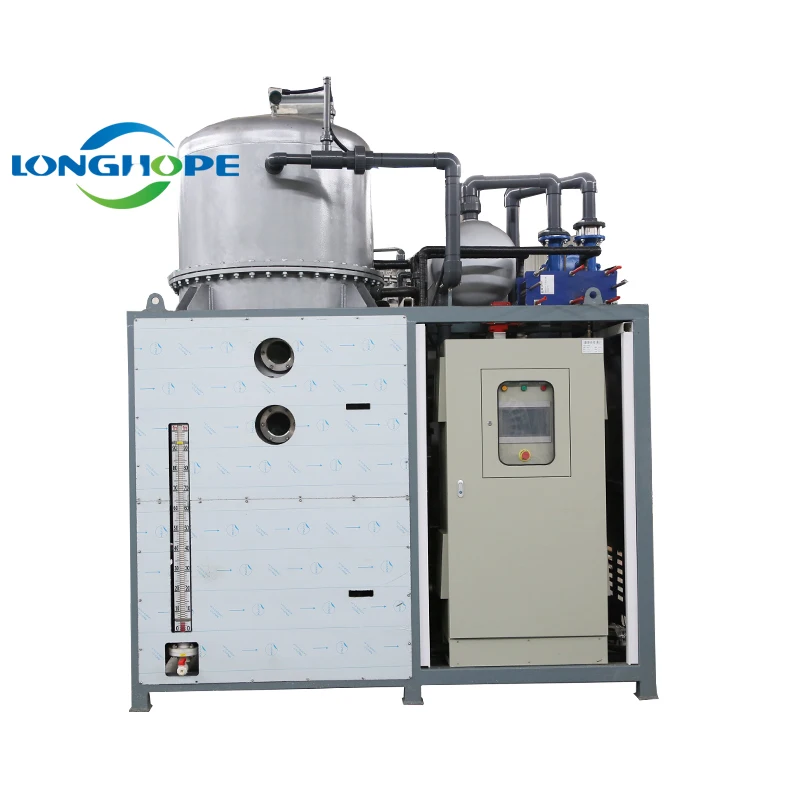
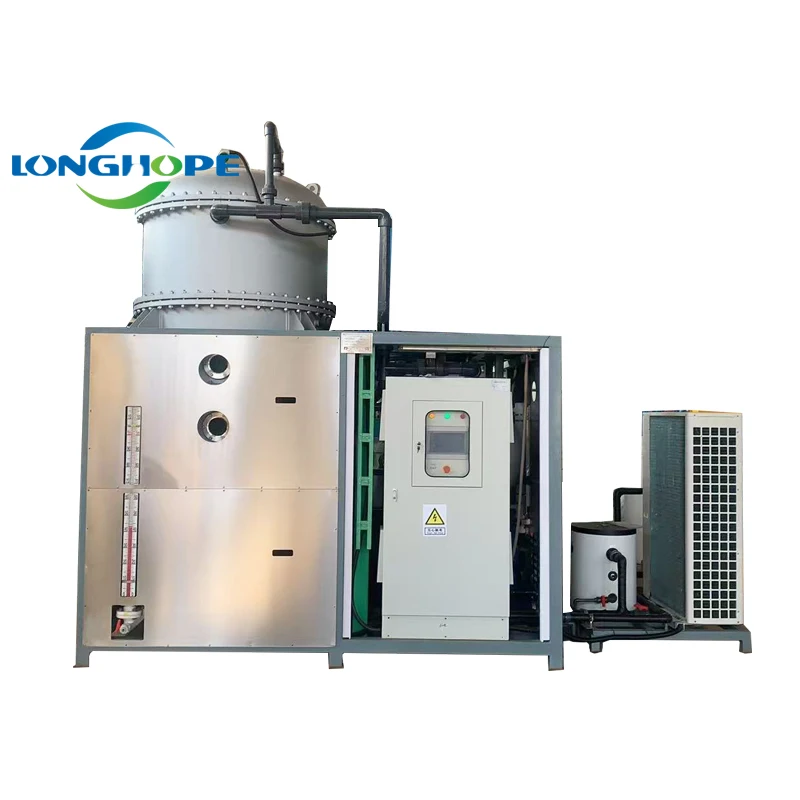
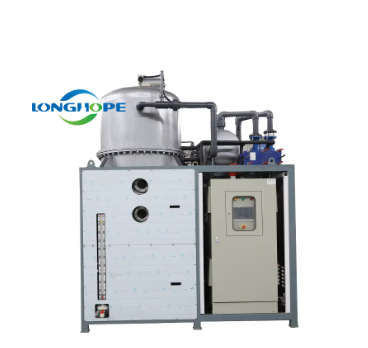
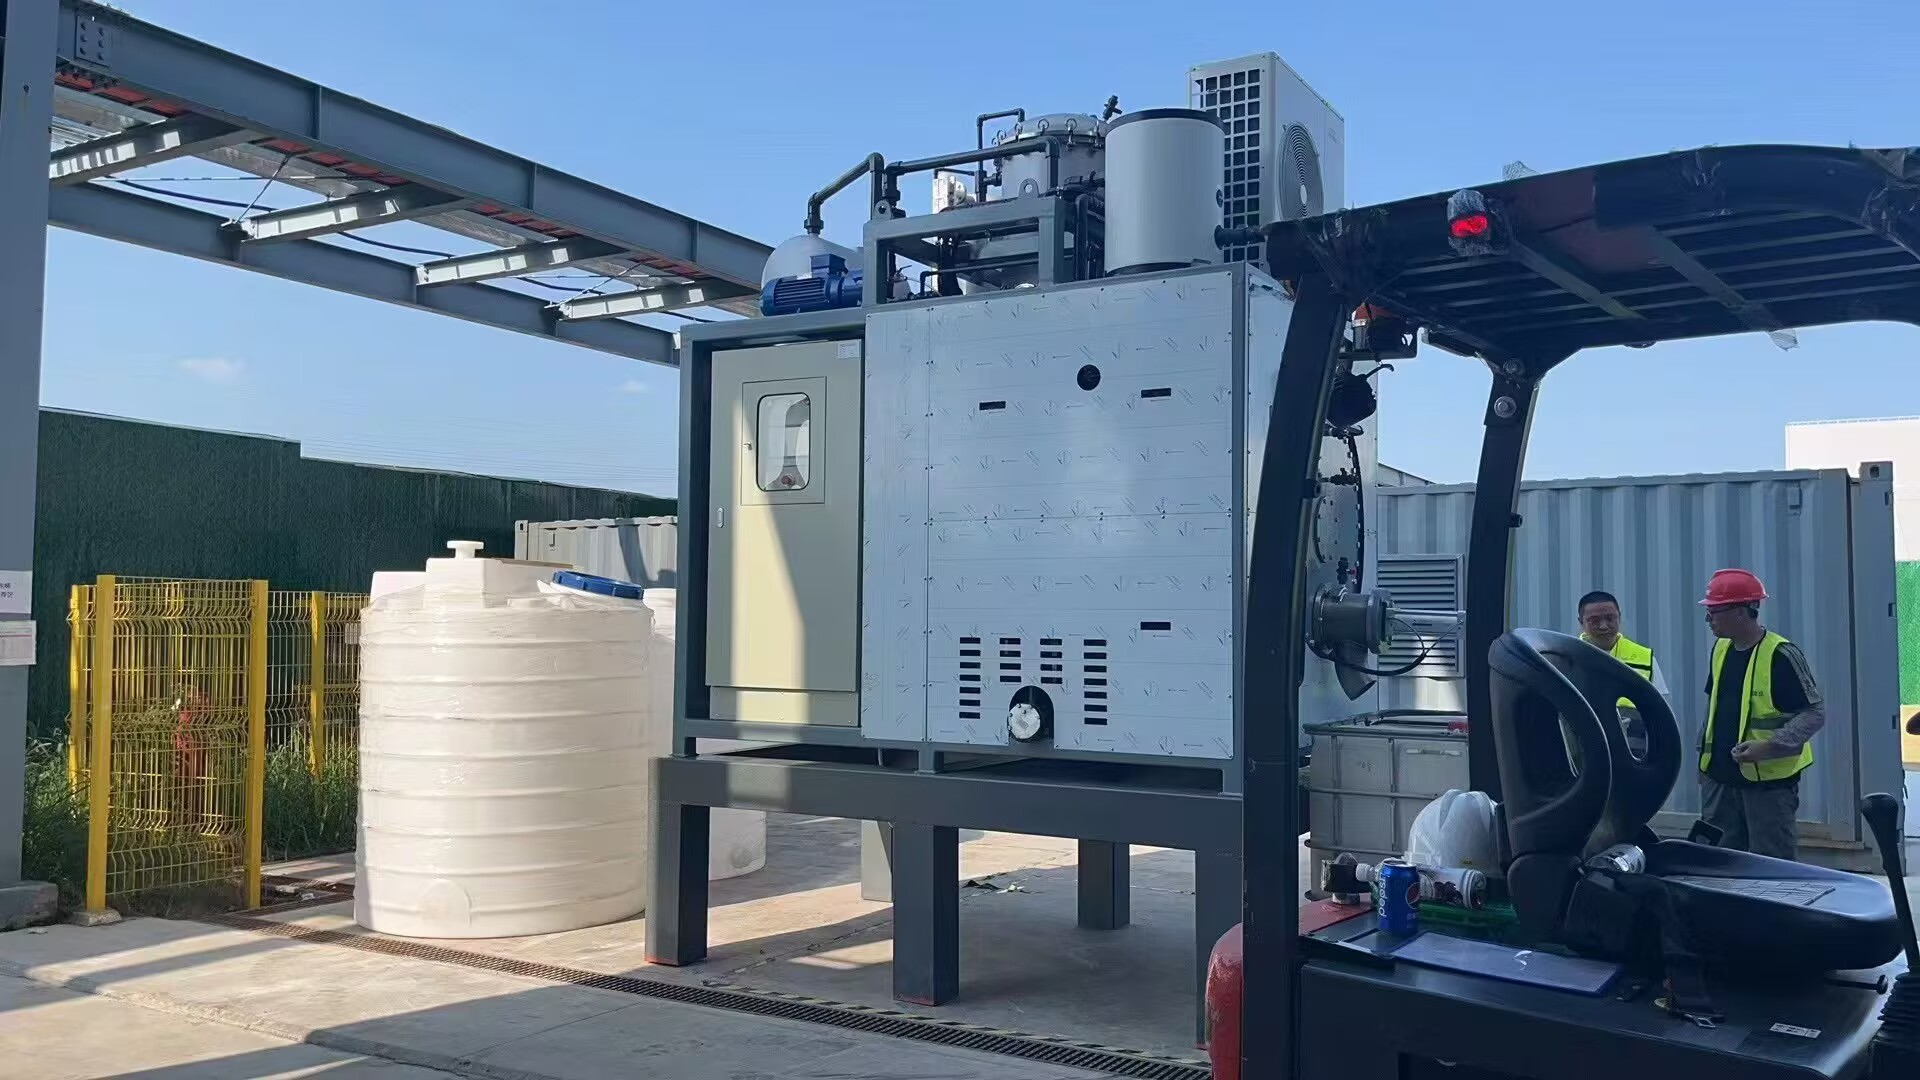
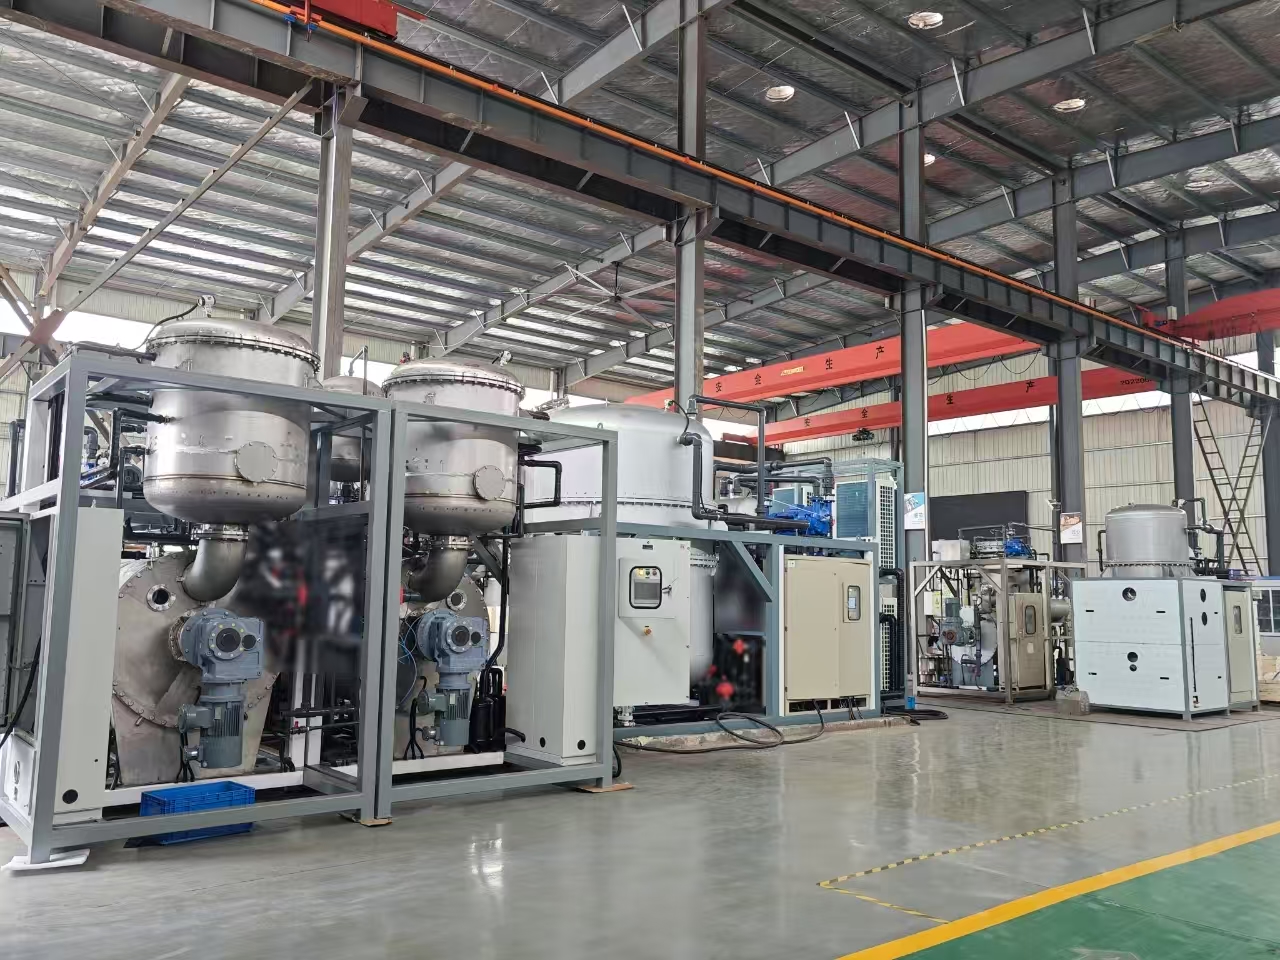
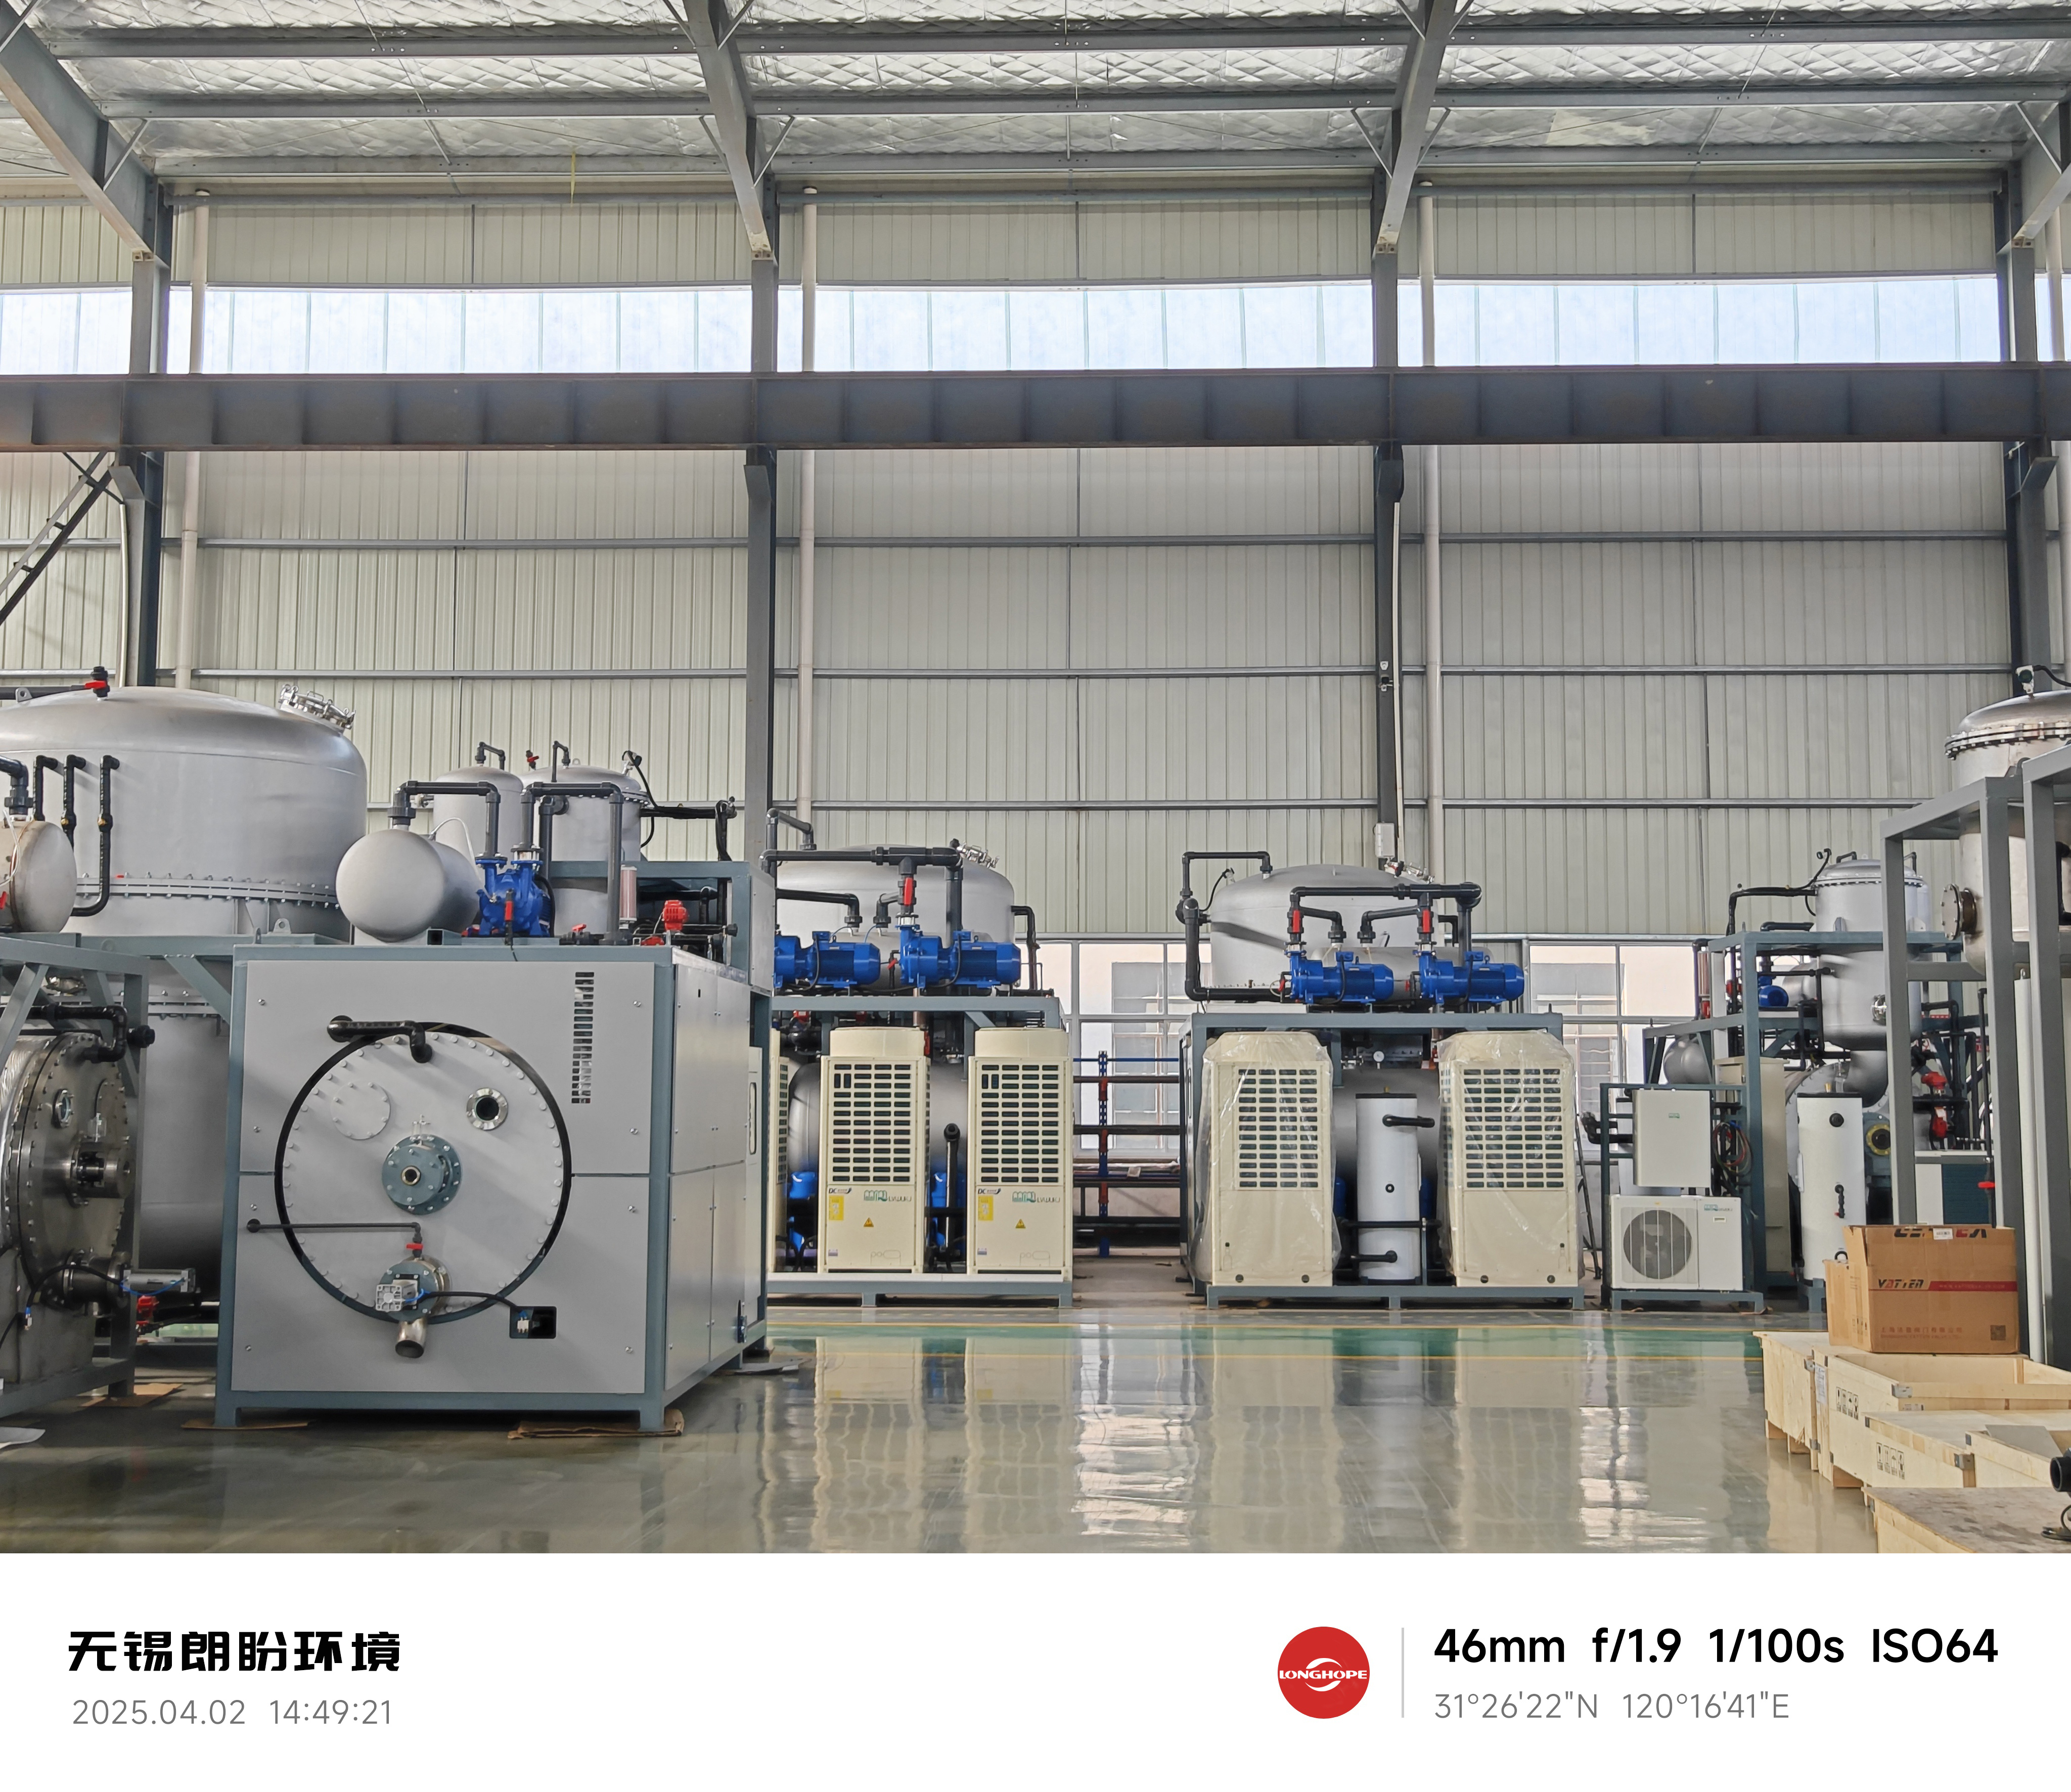
Un produttore di impianti di distillazione sotto vuoto si specializza nella progettazione e nella produzione di apparecchiature avanzate per la separazione di miscele liquide mediante distillazione in condizioni di pressione ridotta. Questo produttore di impianti di distillazione sotto vuoto realizza sistemi che consentono una separazione precisa dei componenti con un minimo degrado termico, rendendoli essenziali in numerosi settori industriali. Il produttore di impianti di distillazione sotto vuoto produce apparecchiature in grado di trattare greggio, oli esausti e altri liquidi complessi con efficienza superiore. Le principali funzioni di un produttore di impianti di distillazione sotto vuoto includono l’ingegnerizzazione di sistemi di separazione operanti a temperature e pressioni inferiori rispetto alla distillazione convenzionale. Tali sistemi evitano la decomposizione di materiali sensibili al calore durante il trattamento. Un produttore professionale di impianti di distillazione sotto vuoto fornisce apparecchiature dotate di tecnologia avanzata di condensazione, sistemi efficienti di scambio termico e meccanismi di controllo automatizzati. Tra le caratteristiche tecnologiche principali figurano l’integrazione di pompe da vuoto, capacità di separazione multistadio e sistemi di monitoraggio in tempo reale. Il produttore di impianti di distillazione sotto vuoto incorpora soluzioni progettuali ad alta efficienza energetica, che riducono i costi operativi mantenendo costante la qualità del prodotto finale. Strumentazione avanzata consente agli operatori di garantire condizioni ottimali di processo durante tutta l’operatività. Le applicazioni gestite da un produttore qualificato di impianti di distillazione sotto vuoto spaziano dalla raffinazione petrolifera, al trattamento chimico, alla produzione farmaceutica e al riciclo dei rifiuti. I settori industriali fanno affidamento sui prodotti del produttore di impianti di distillazione sotto vuoto per il recupero di materiali preziosi, la purificazione di composti e la gestione efficace dei flussi di rifiuto. L’apparecchiatura si rivela particolarmente preziosa nel trattamento di sostanze sensibili alla temperatura, che richiedono un trattamento delicato e un controllo preciso della separazione lungo tutto il processo di distillazione.

Raccomandazioni su Nuovi Prodotti

Scegliere il giusto produttore di impianti per la distillazione in vuoto offre notevoli vantaggi operativi e finanziari che incidono direttamente sulle prestazioni aziendali. Il vantaggio più significativo riguarda la riduzione della temperatura: operare in condizioni di vuoto consente di processare a temperature inferiori, proteggendo i materiali termosensibili e preservando la qualità del prodotto in modo che i metodi convenzionali non riescono a garantire. Questa capacità si rivela estremamente preziosa nel trattamento di composti farmaceutici, prodotti chimici speciali e oli di prima qualità. Un produttore affidabile di impianti per la distillazione in vuoto garantisce eccezionali vantaggi in termini di efficienza energetica. Temperature operative più basse comportano una riduzione significativa del consumo energetico rispetto alla distillazione atmosferica, abbattendo direttamente le spese operative e migliorando i margini di profitto. I clienti registrano risparmi misurabili sui costi di riscaldamento e raffreddamento ogni mese. La flessibilità operativa rappresenta un altro beneficio fondamentale offerto da un produttore di impianti per la distillazione in vuoto. L’equipaggiamento gestisce diversi tipi di materie prime e intervalli di viscosità, adattandosi alle esigenze produttive variabili senza richiedere sostituzioni complete del sistema. Questa adattabilità riduce le spese in conto capitale e semplifica la pianificazione produttiva. La coerenza qualitativa migliora in modo significativo grazie all’equipaggiamento fornito da un produttore esperto di impianti per la distillazione in vuoto. I sistemi di controllo automatico mantengono parametri di separazione precisi, assicurando specifiche produttive uniformi lotto dopo lotto. Questa affidabilità rafforza la soddisfazione della clientela e riduce i rifiuti legati a problemi di qualità. I vantaggi ambientali contraddistinguono un produttore responsabile di impianti per la distillazione in vuoto. Temperature operative più basse e un processo controllato riducono le emissioni e la generazione di rifiuti, sostenendo gli obiettivi di sostenibilità e migliorando la conformità normativa. L’equipaggiamento minimizza l’impatto ambientale senza compromettere l’efficacia del processo. Il recupero dei costi accelera utilizzando sistemi provenienti da un produttore reputato di impianti per la distillazione in vuoto. Un’efficienza superiore nella separazione permette di recuperare una maggiore quantità di prodotti di valore dalle materie prime, incrementando i ricavi per ogni ciclo di lavorazione. Una maggiore durata dell’equipaggiamento e minori esigenze di manutenzione rafforzano ulteriormente il ritorno economico sull’investimento, rendendo questa scelta di equipaggiamento economicamente prudente per le aziende con una visione strategica.

Ultime notizie

Distillazione a vuoto: i principali vantaggi per l’uso industriale

24

Jul

Distillazione a vuoto: i principali vantaggi per l’uso industriale

La distillazione a vuoto è diventata una tecnologia di separazione essenziale in numerosi settori industriali, offrendo prestazioni superiori rispetto ai metodi convenzionali di distillazione a pressione atmosferica. Operando in condizioni di pressione ridotta, la distillazione a vuoto...
Visualizza di più
I 5 principali elementi di progettazione del sistema evaporatore per l’industria

24

Jul

I 5 principali elementi di progettazione del sistema evaporatore per l’industria

La scelta del giusto sistema evaporatore è fondamentale per le operazioni industriali che gestiscono il trattamento delle acque reflue, la lavorazione chimica e le sfide legate alla concentrazione di liquidi. Un design efficace del sistema evaporatore determina non solo l’efficienza operativa...
Visualizza di più
Vantaggi di un sistema evaporativo moderno per le acque reflue

24

Jul

Vantaggi di un sistema evaporativo moderno per le acque reflue

Gli impianti industriali moderni devono far fronte a una pressione crescente per ridurre i costi di smaltimento delle acque reflue, nel rispetto di rigorose normative ambientali. Un sistema evaporativo per acque reflue rappresenta una soluzione trasformativa che coniuga contenimento delle spese operative e conformità regolamentare.
Visualizza di più
Manutenzione dell’impianto di distillazione a vuoto per garantirne la longevità

02

Sep

Manutenzione dell’impianto di distillazione a vuoto per garantirne la longevità

Un impianto di distillazione a vuoto rappresenta un investimento significativo nella tecnologia industriale di separazione, e proteggere tale investimento richiede un approccio strutturato alla manutenzione. Che il vostro impianto di distillazione a vuoto operi in un laboratorio farmaceutico...
Visualizza di più

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Cellulare
Nome
Nome azienda
Messaggio
0/1000

produttore di impianti per distillazione sotto vuoto

Tecnologia Avanzata di Protezione Termica

Tecnologia Avanzata di Protezione Termica

Un importante produttore di impianti per la distillazione sotto vuoto integra sistemi avanzati di protezione termica che tutelano i materiali sensibili alla temperatura durante l’intero processo. Questa tecnologia specializzata per impianti di distillazione sotto vuoto opera a temperature e pressioni notevolmente ridotte, prevenendo la degradazione termica che distrugge composti preziosi nei processi convenzionali di distillazione. L’apparecchiatura è dotata di sistemi di controllo preciso della temperatura, in grado di mantenere condizioni ottimali entro intervalli ristretti, garantendo qualità costante del prodotto e recupero massimo del rendimento. L’approccio termico adottato dal produttore di impianti per la distillazione sotto vuoto si rivela particolarmente utile nelle applicazioni farmaceutiche, nella produzione di prodotti chimici speciali e nella raffinazione di oli di alta gamma, dove l’integrità dei componenti influisce direttamente sul valore commerciale. I settori industriali fanno affidamento sull’esperienza di questo produttore di impianti per la distillazione sotto vuoto per trattare sostanze vulnerabili al calore, preservandone le proprietà benefiche e le specifiche commerciali. Il design avanzato elimina i rischi di surriscaldamento che normalmente compromettono il valore del prodotto.
Prestazioni operative energeticamente efficienti

Prestazioni operative energeticamente efficienti

Un innovativo produttore di impianti di distillazione a vuoto progetta sistemi che riducono in modo significativo il consumo energetico grazie a un’ingegneria intelligente e a una gestione avanzata del vuoto. Questo produttore di impianti di distillazione a vuoto ottiene notevoli riduzioni dei costi operativi eliminando i requisiti eccessivi di riscaldamento associati ai metodi tradizionali di distillazione. L’attrezzatura integra condensatori ad alta efficienza, sistemi ottimizzati di recupero termico e controlli di pressione automatizzati che minimizzano lo spreco energetico durante tutti i cicli di processo. Le aziende che scelgono questo produttore di impianti di distillazione a vuoto registrano miglioramenti misurabili nelle spese operative e nell’impronta di carbonio. La progettazione energeticamente efficiente del produttore di impianti di distillazione a vuoto si traduce direttamente in bollette energetiche più basse, maggiore redditività e impatto ambientale ridotto. Questi sistemi garantiscono un rapido ritorno dell’investimento grazie a risparmi operativi costanti che si accumulano per tutta la durata utile dell’attrezzatura.
Qualità affidabile di separazione e controllo di precisione

Qualità affidabile di separazione e controllo di precisione

Un produttore professionale di impianti di distillazione sotto vuoto fornisce sistemi di separazione all'avanguardia, dotati di tecnologie sofisticate per l'automazione e il monitoraggio. Questo produttore di impianti di distillazione sotto vuoto integra sistemi di controllo qualità in tempo reale che rilevano continuamente i parametri di separazione, garantendo che ogni ciclo produttivo rispetti esattamente le specifiche richieste e i requisiti normativi. L’equipaggiamento mantiene un’efficienza di separazione costante, indipendentemente dalle variazioni della materia prima o dalle condizioni di processo. L’ingegneria di precisione di questo produttore di impianti di distillazione sotto vuoto consente agli operatori di raggiungere livelli di purezza superiori e tassi di recupero dei componenti che migliorano direttamente la commercializzabilità e la redditività del prodotto. Strumentazione avanzata offre una visibilità dettagliata del processo, permettendo aggiustamenti rapidi e prevenendo deviazioni qualitative prima che si verifichino. L’impegno di questo produttore di impianti di distillazione sotto vuoto verso l'affidabilità rende l’equipaggiamento di fiducia presso aziende leader nei settori petrolifero, chimico e farmaceutico.

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Cellulare
Nome
Nome azienda
Messaggio
0/1000