distillazione a membrana sotto vuoto
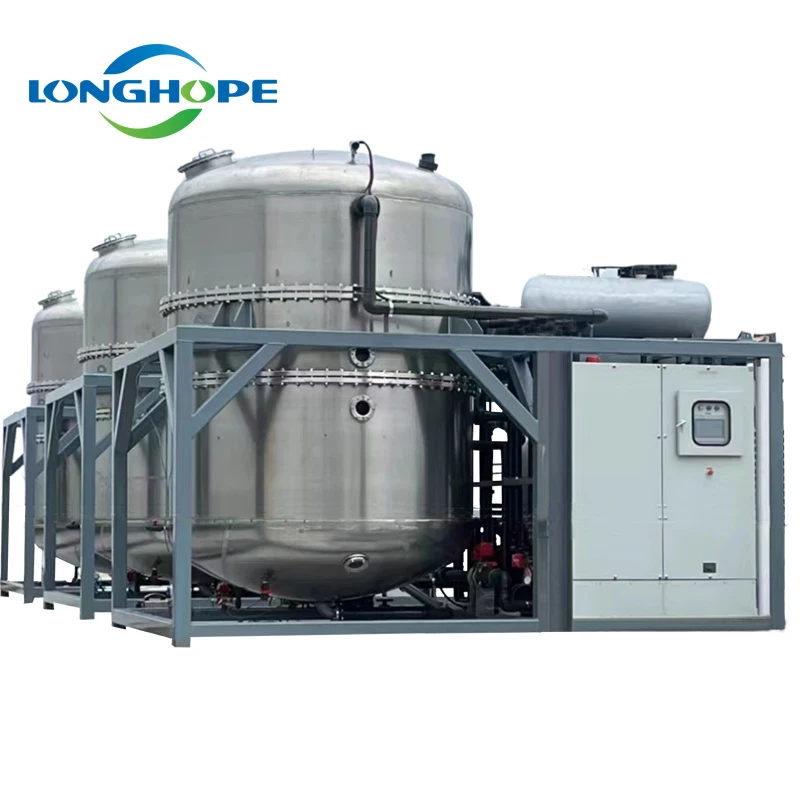
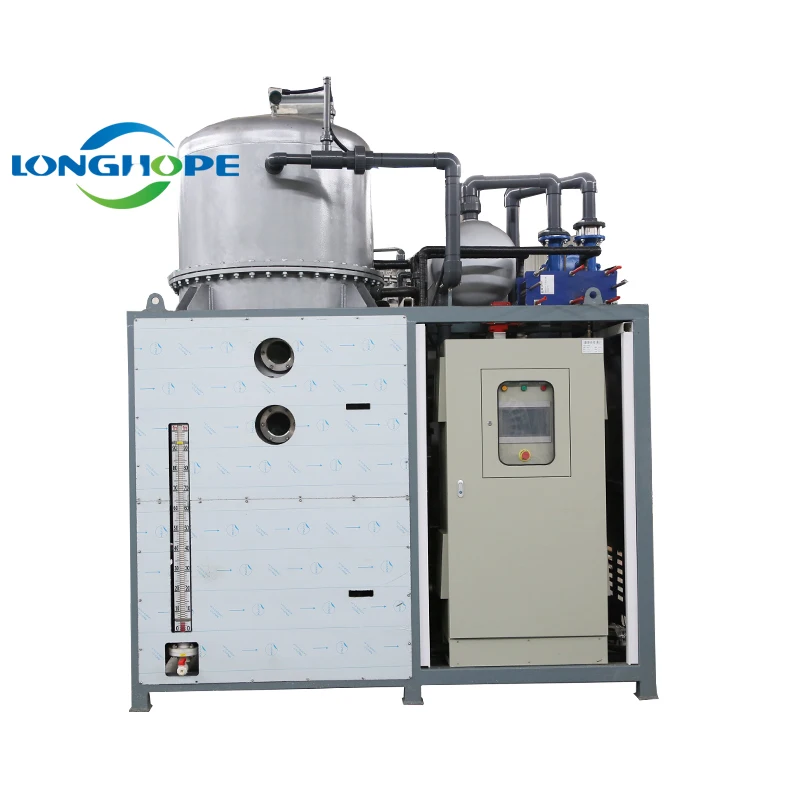
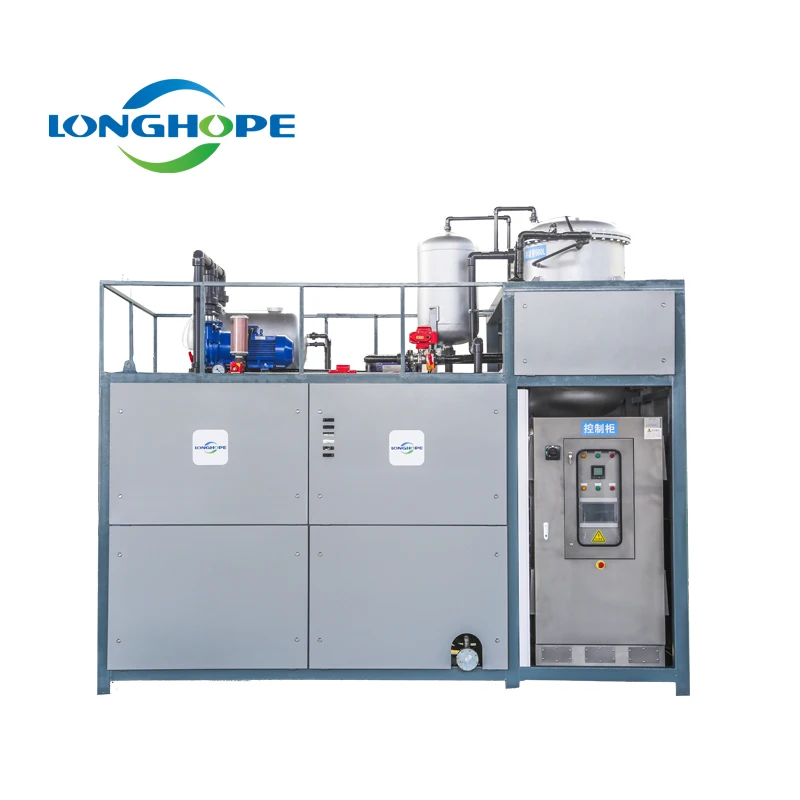
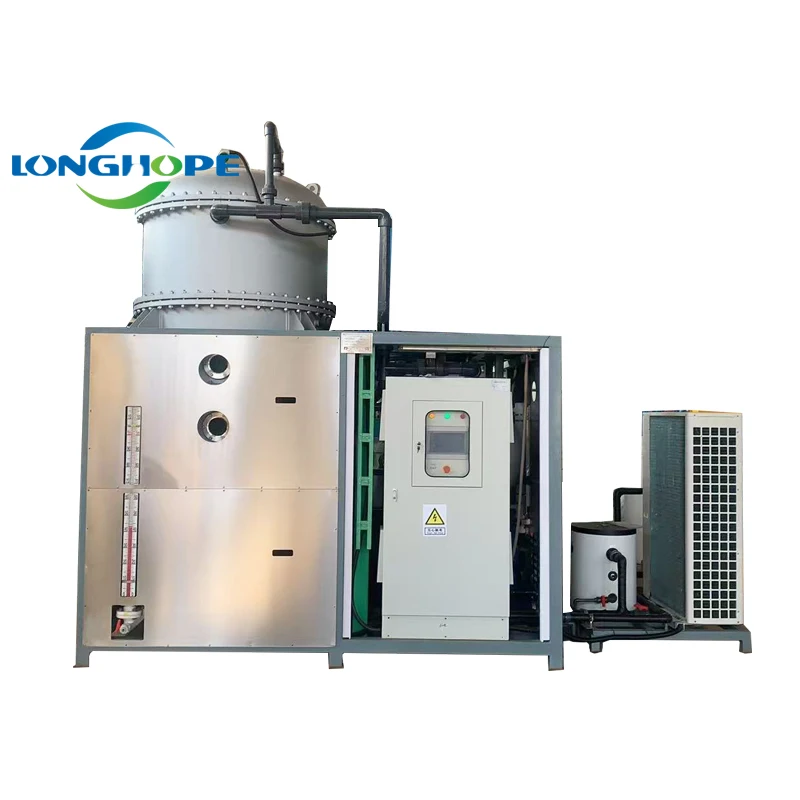
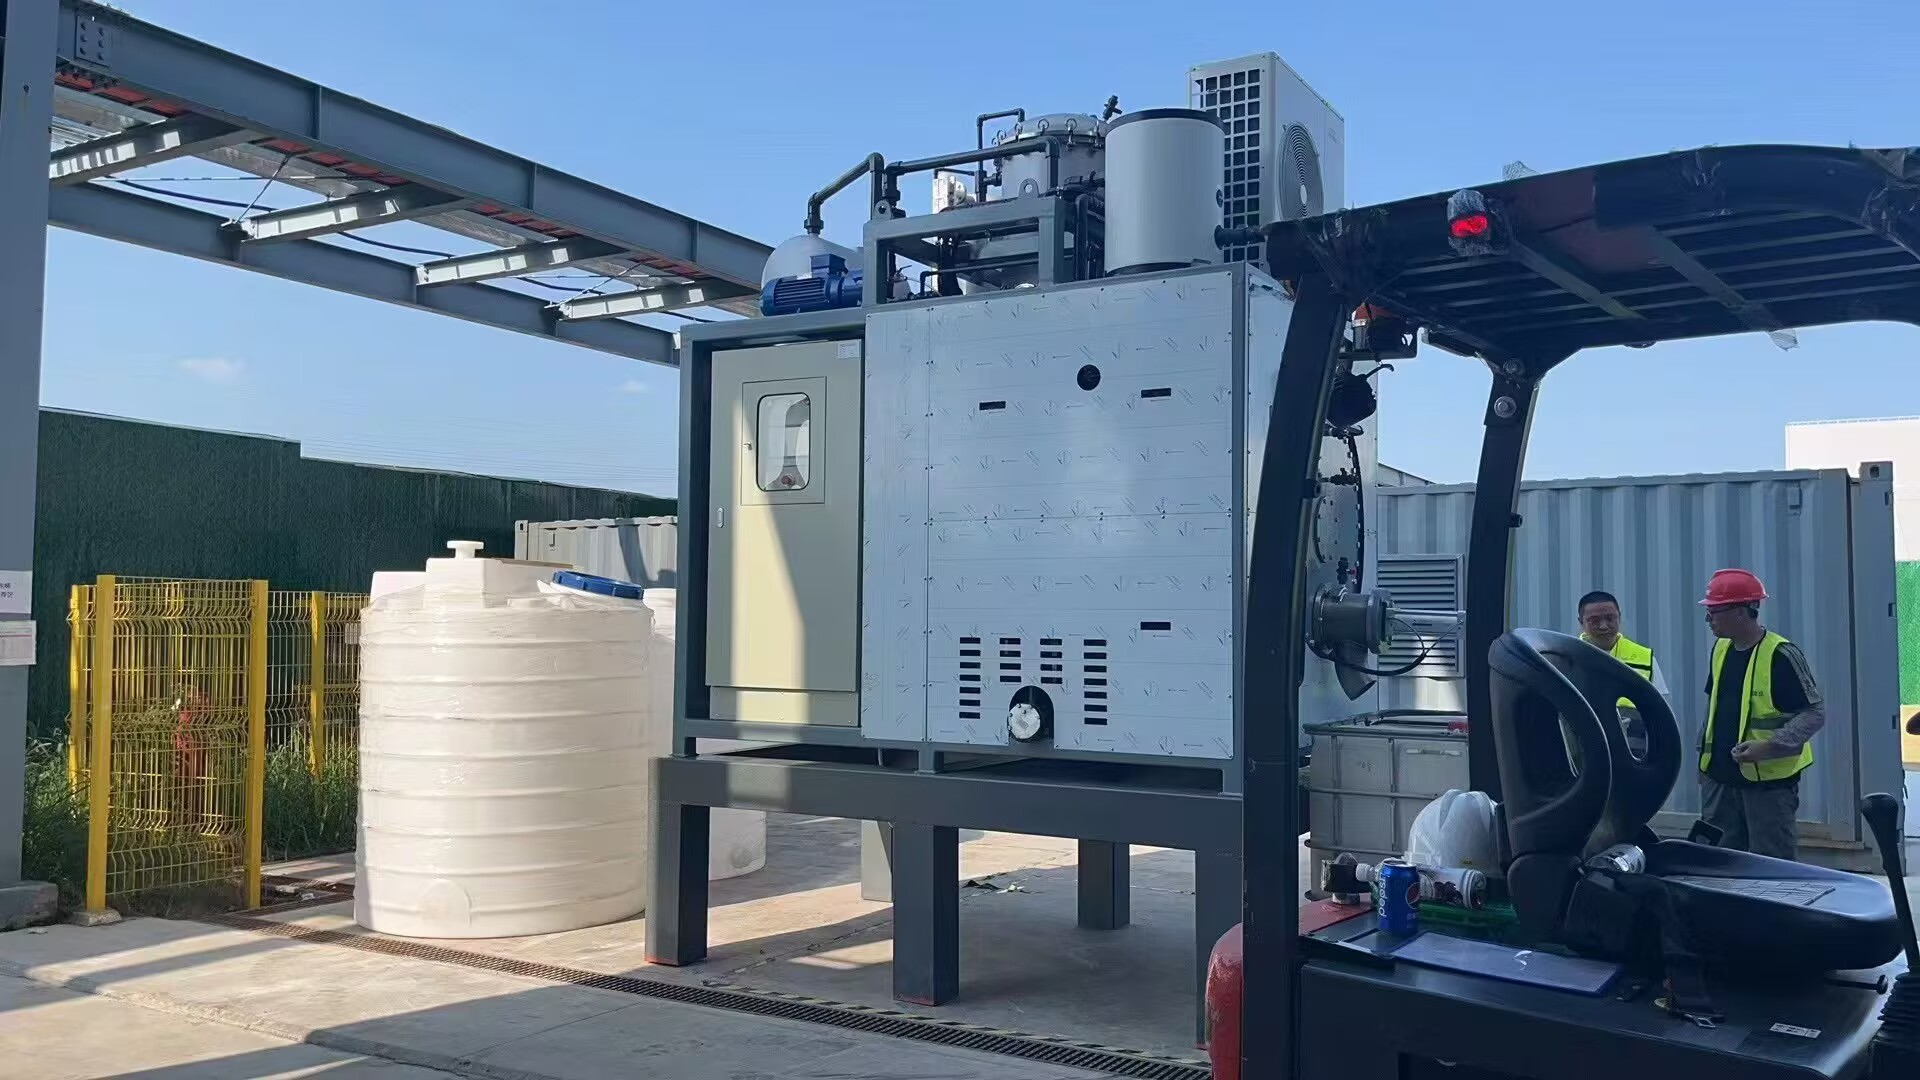
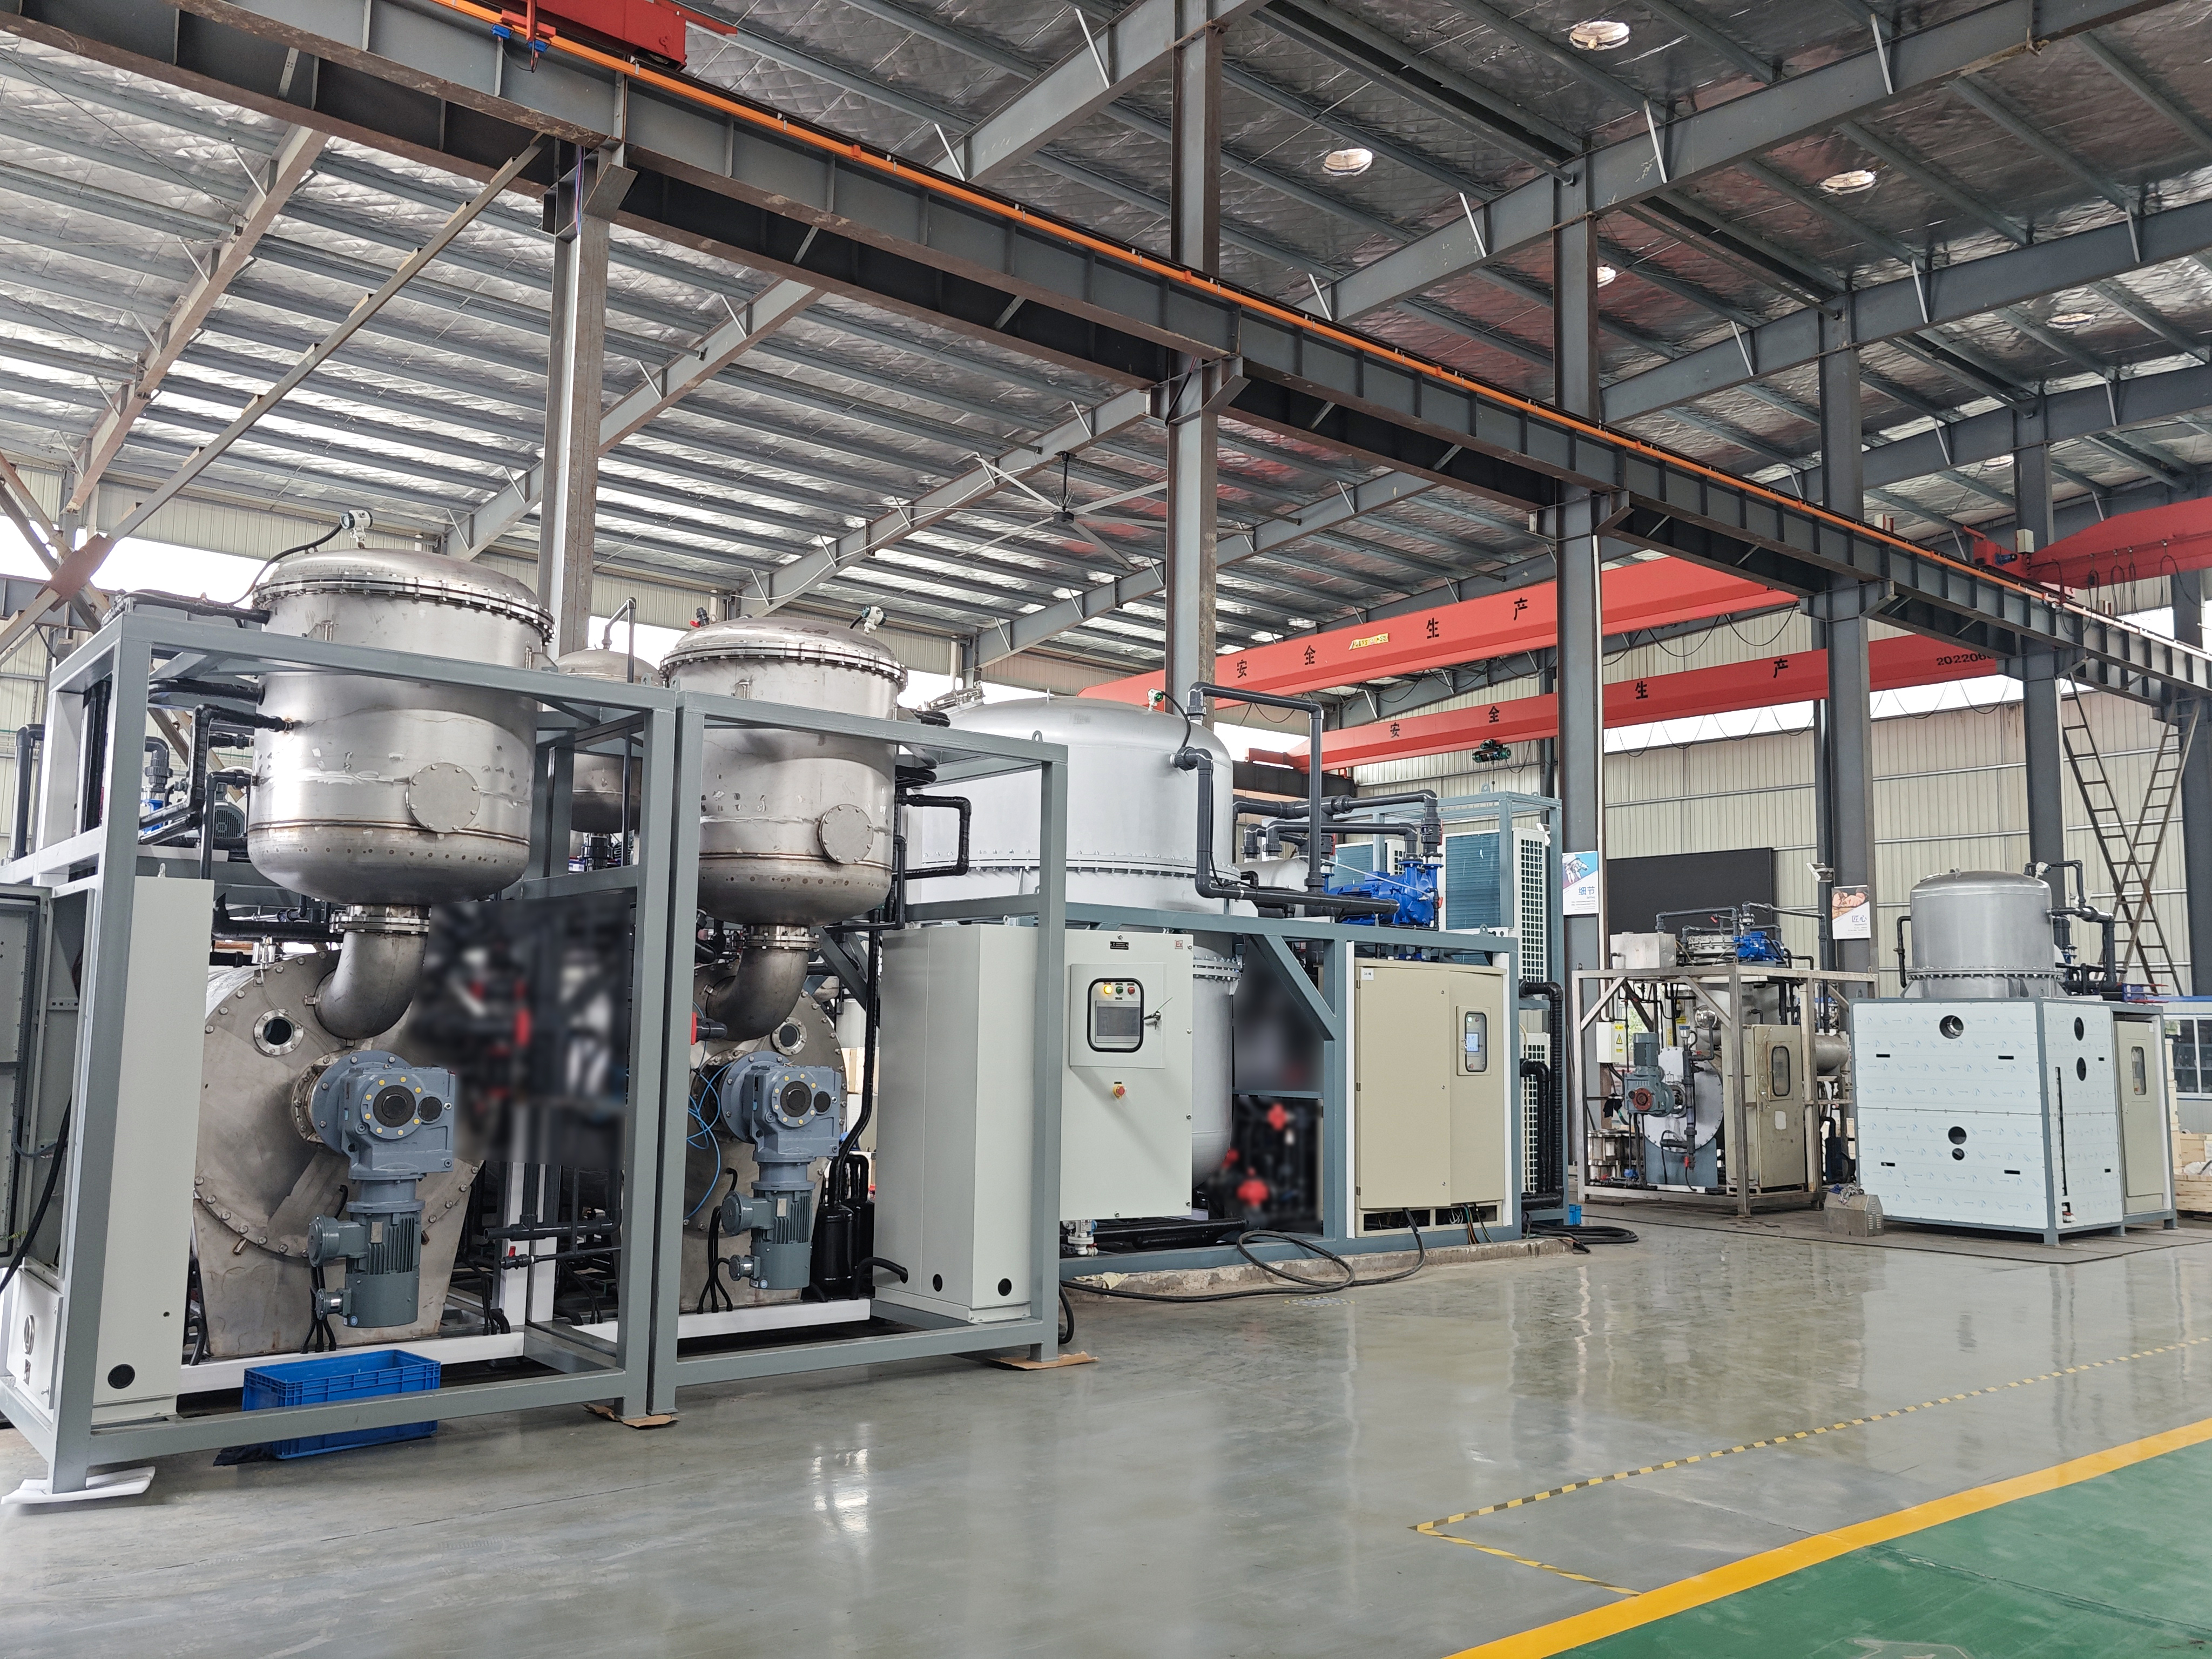
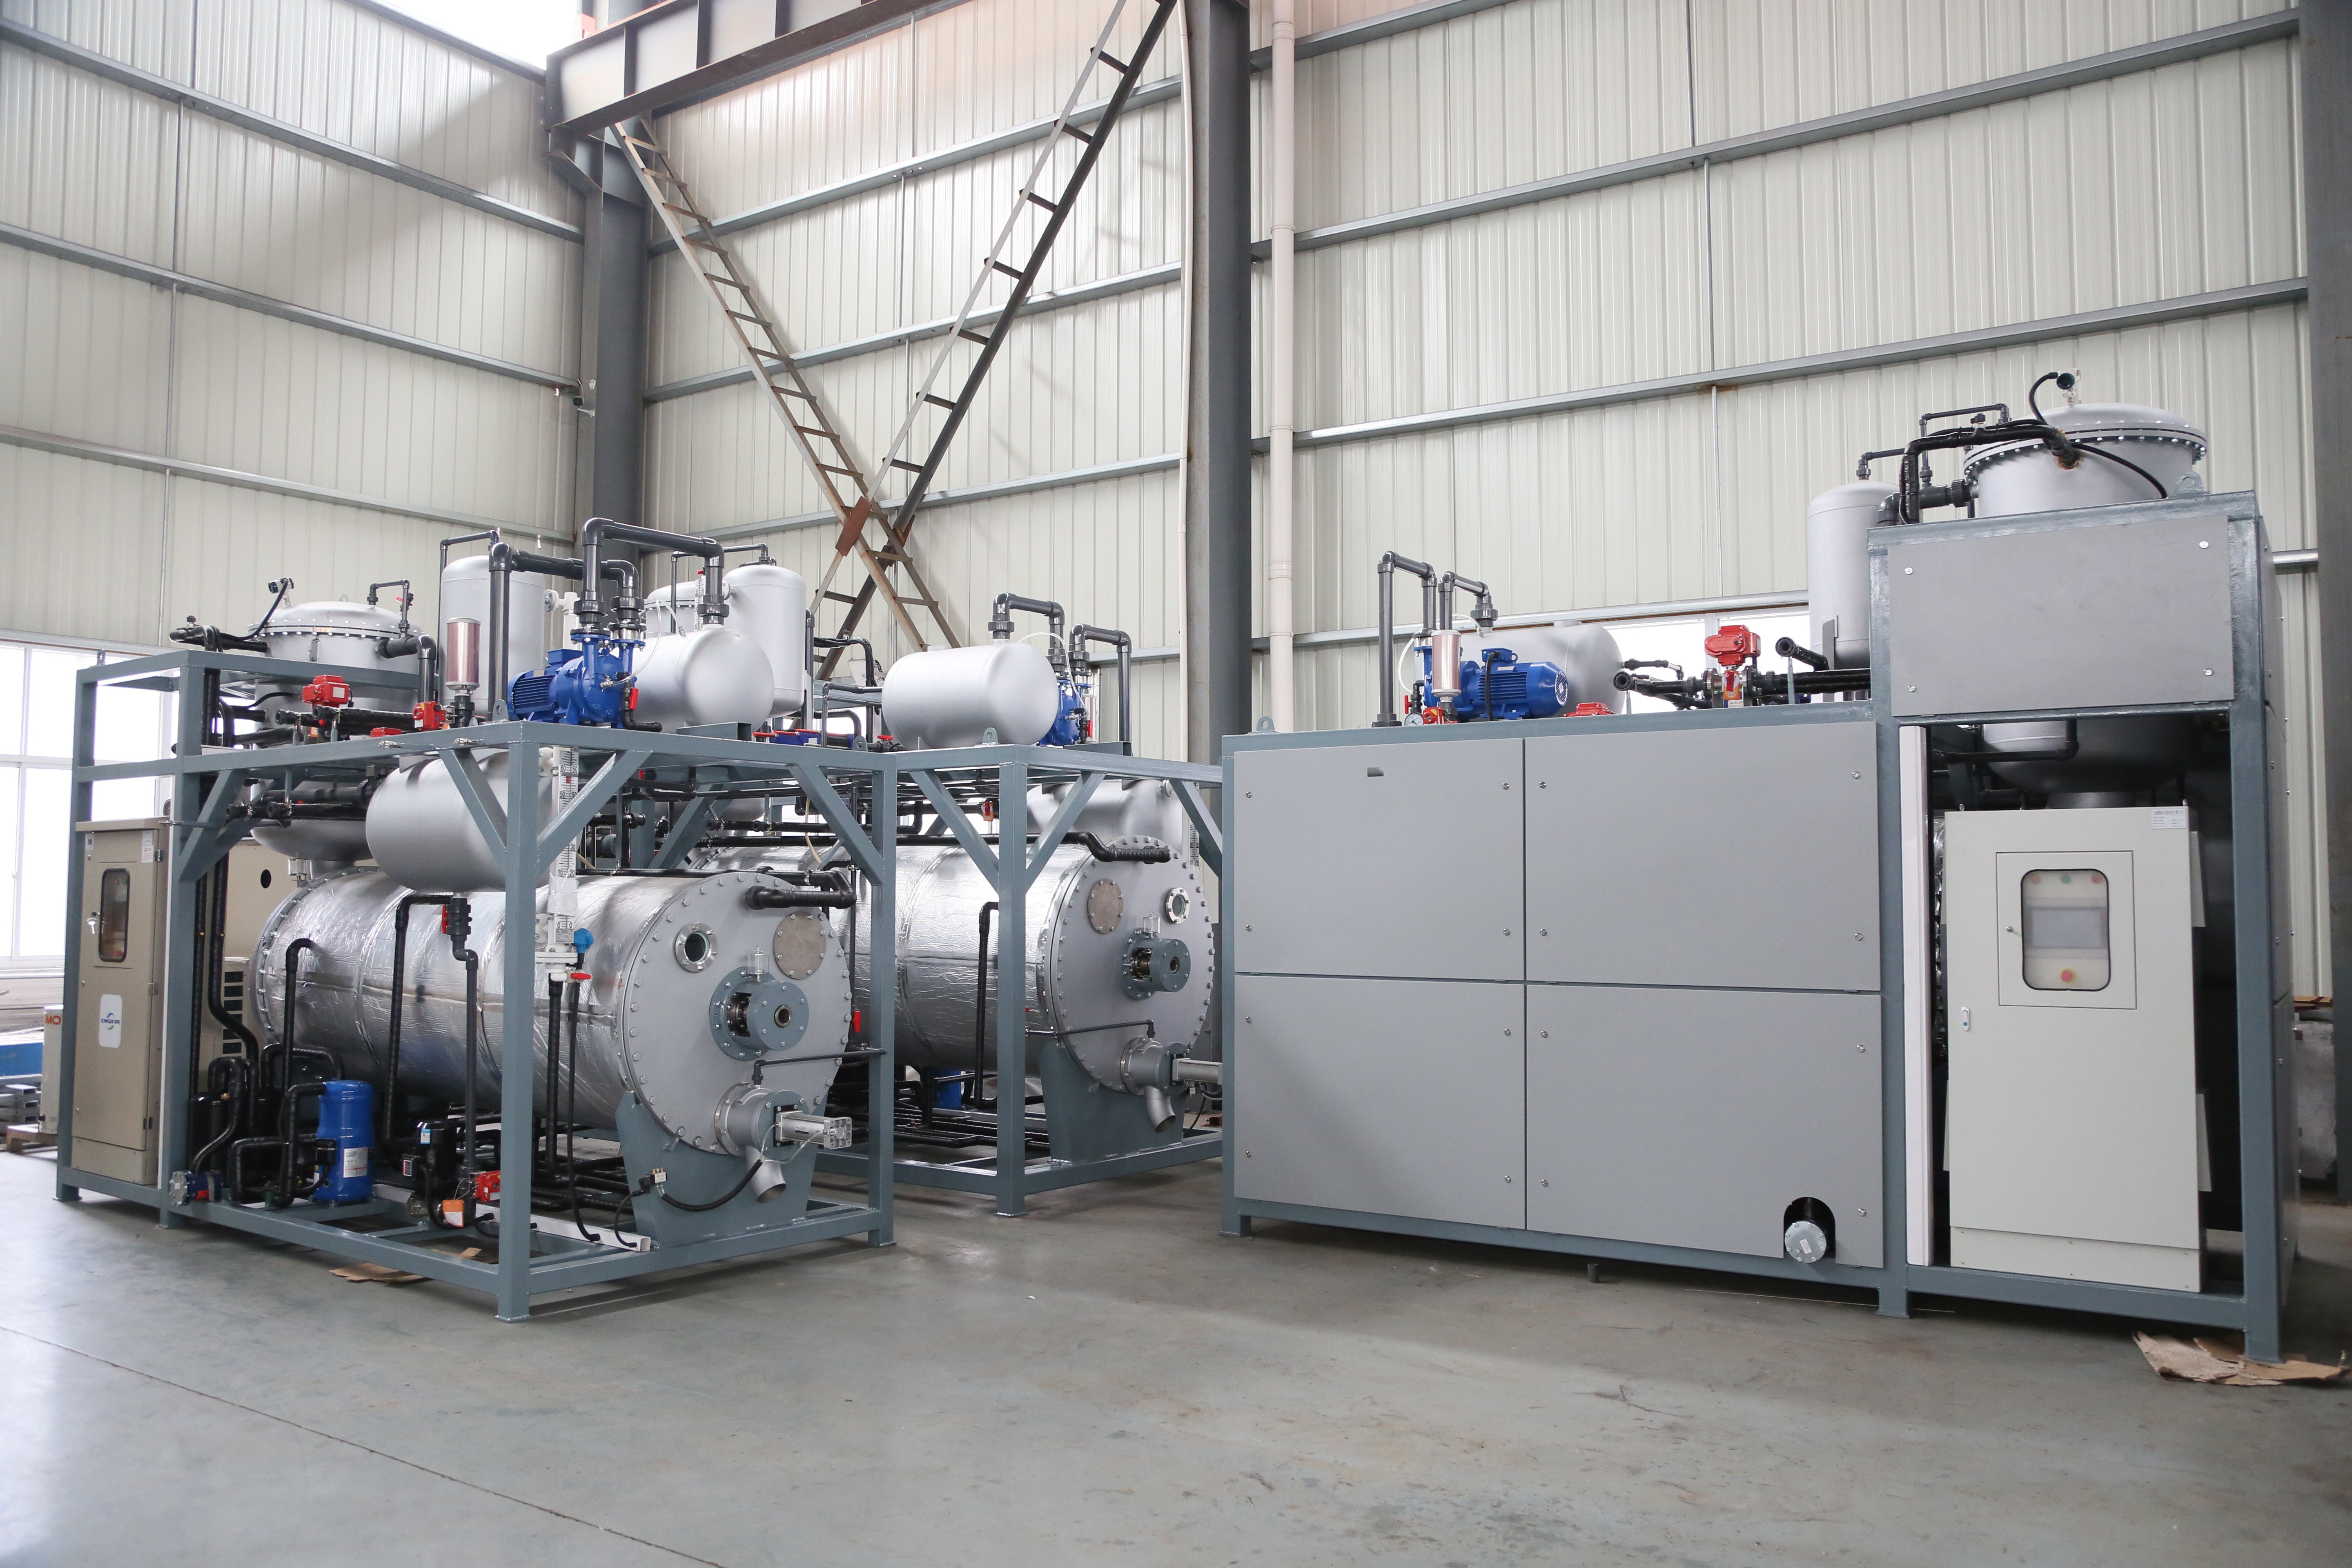
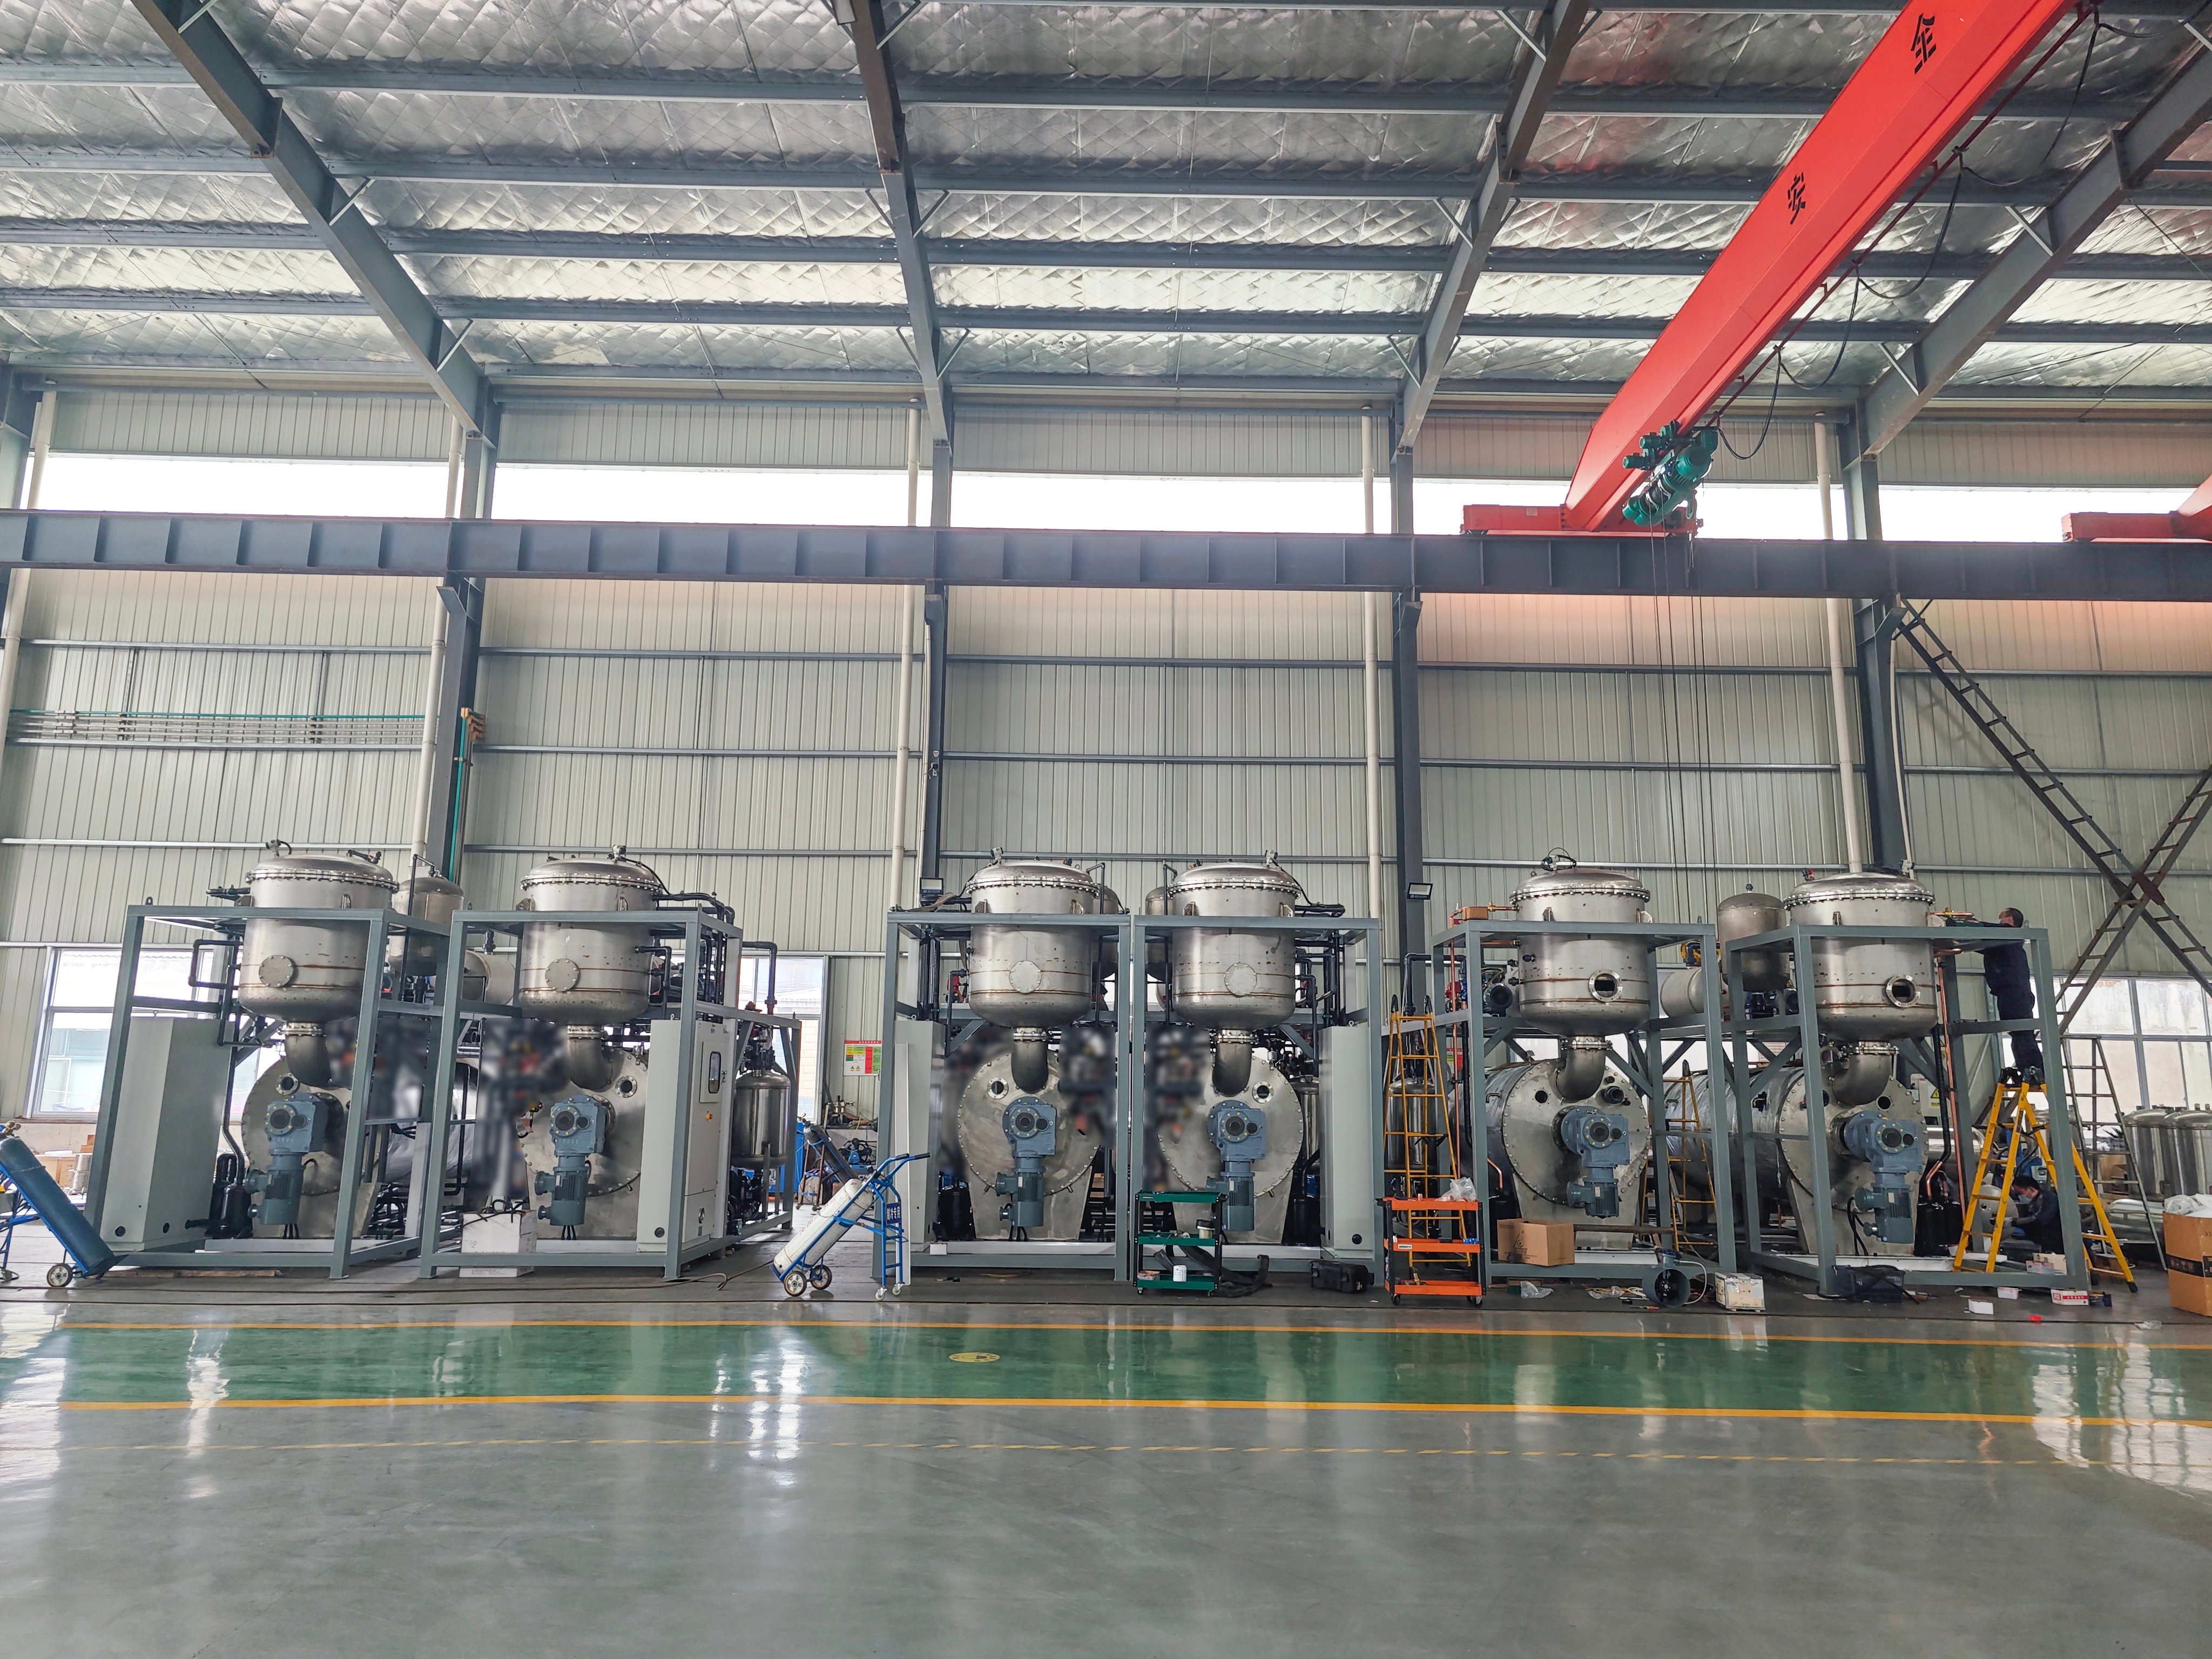
La distillazione a membrana sotto vuoto rappresenta una tecnologia di separazione all’avanguardia che combina la filtrazione tramite membrana con la pressione sotto vuoto per purificare efficacemente i liquidi. Questo processo avanzato funziona creando un gradiente di pressione attraverso una membrana microporosa, consentendo l’evaporazione dei componenti volatili mentre le sostanze non volatili rimangono trattenute. La distillazione a membrana sotto vuoto opera a temperature inferiori rispetto ai metodi convenzionali di distillazione, rendendola ideale per materiali sensibili al calore. La funzione principale di questa tecnologia è separare e concentrare i liquidi rimuovendo acqua, sali e impurità, preservando al contempo l’integrità di composti pregiati. La tecnologia impiega una membrana idrofobica che impedisce il passaggio del liquido ma consente il trasporto del vapore. Questa permeabilità selettiva rende la distillazione a membrana sotto vuoto particolarmente efficace per la dissalazione, il trattamento delle acque reflue e le applicazioni farmaceutiche. La distillazione a membrana sotto vuoto opera mediante diversi meccanismi chiave: mantiene livelli di pressione costanti e regola la temperatura per ottimizzare l’efficienza della separazione. Le applicazioni spaziano tra vari settori industriali, tra cui la lavorazione alimentare, la produzione chimica, il ripristino ambientale e il settore medico. Il design compatto e la costruzione modulare del sistema ne consentono un’installazione flessibile in diversi ambienti operativi. La distillazione a membrana sotto vuoto continua a diffondersi grazie ai suoi benefici ambientali e alle sue eccezionali capacità di purificazione. La tecnologia genera rifiuti minimi e fornisce acqua purificata di elevata qualità, adatta a esigenze industriali rigorose e ad applicazioni particolarmente sensibili.

 EN