Tecnologia de Destilação por Membrana a Vácuo

Todas as Categorias

Solicite um orçamento gratuito

Nosso representante entrará em contato com você em breve.
E-mail
Móvel
Nome
Nome da empresa
Mensagem
0/1000

destilação por membrana a vácuo

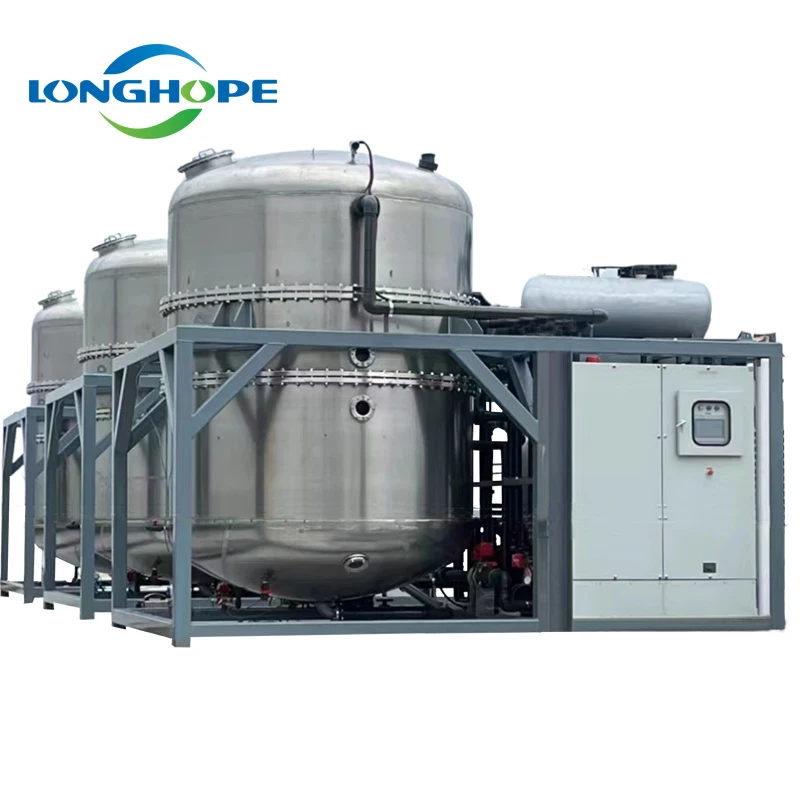
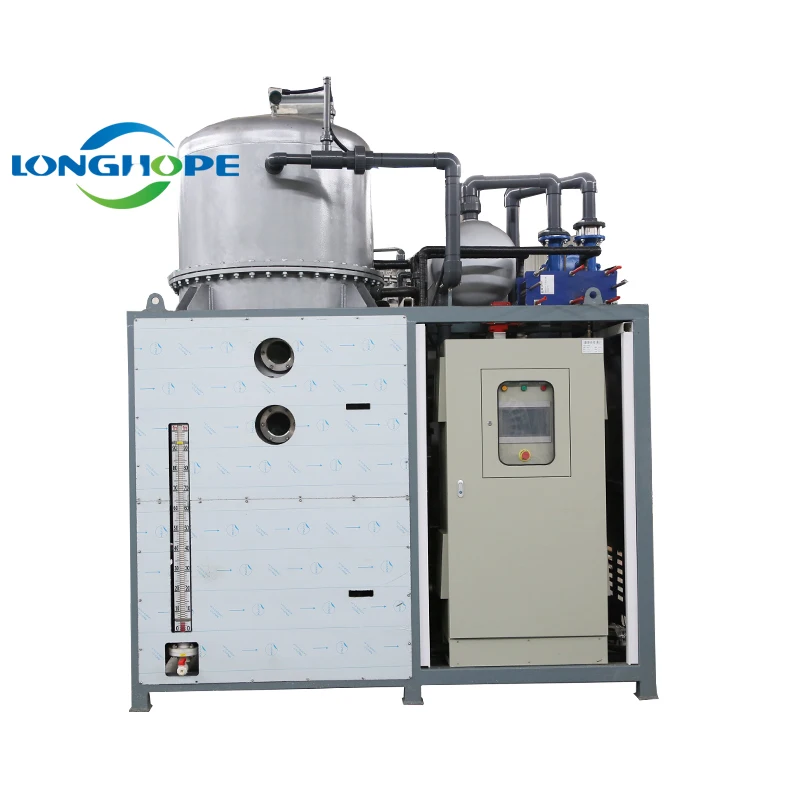
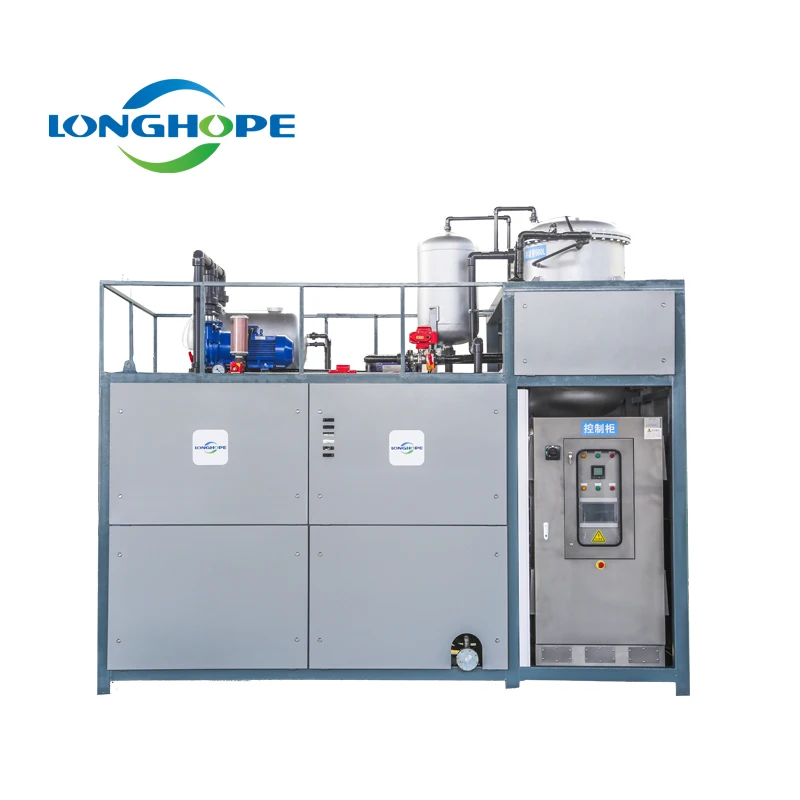
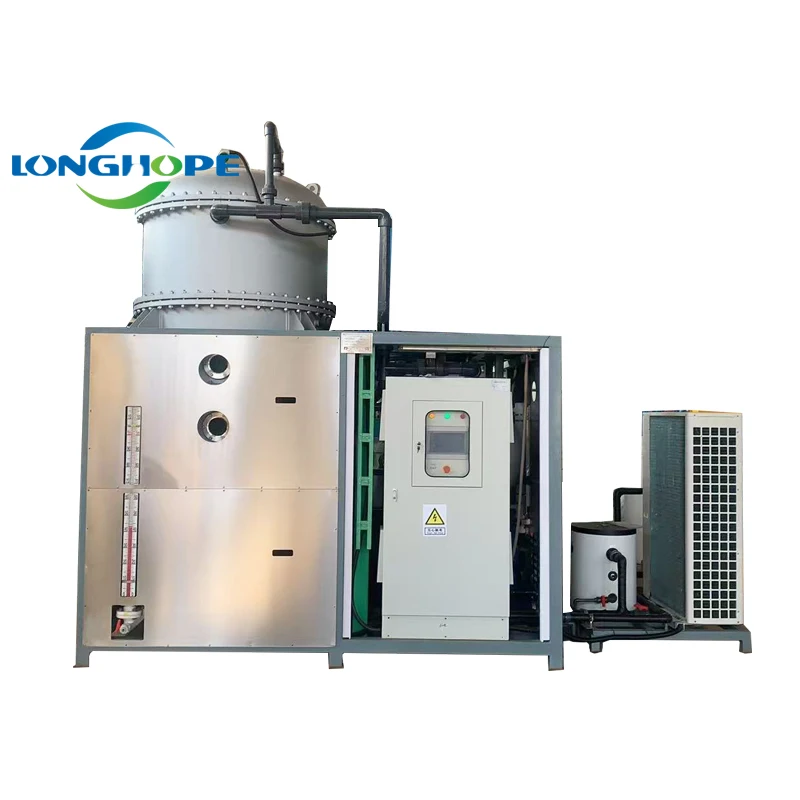
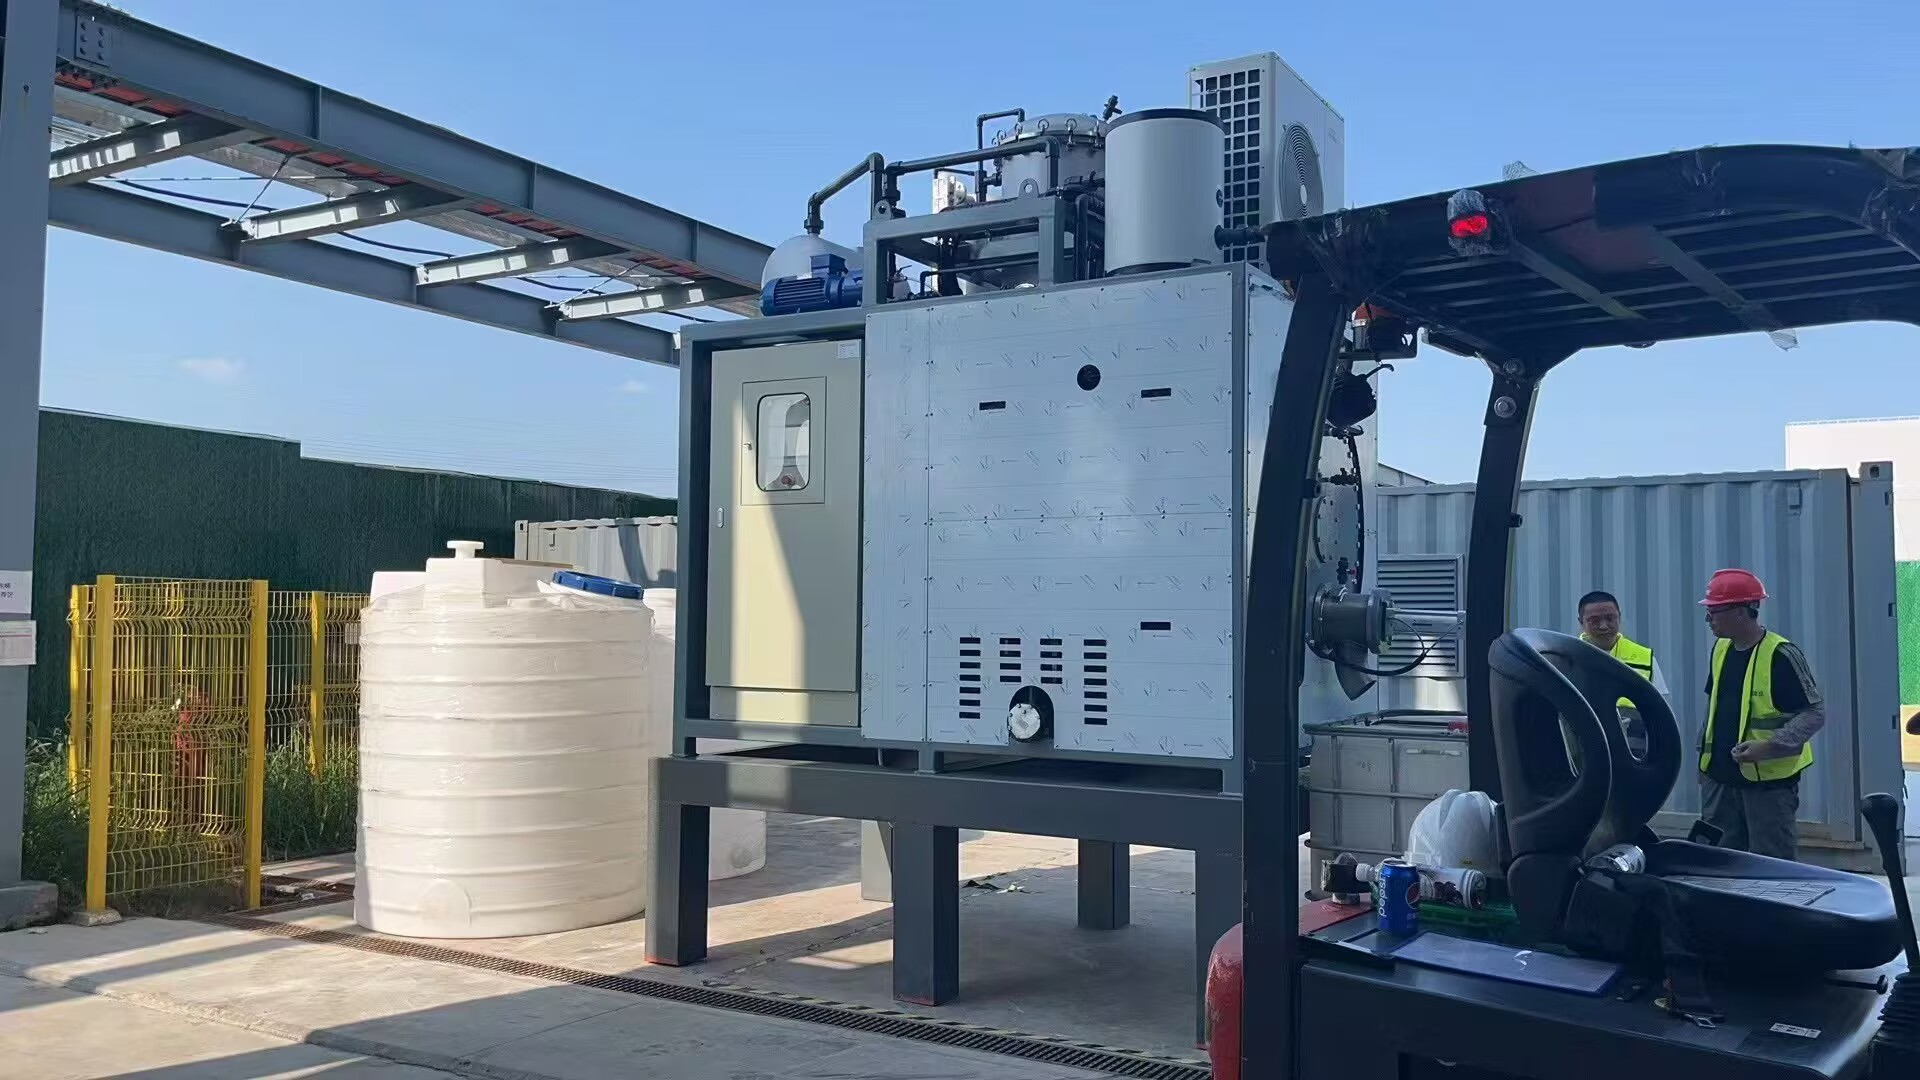
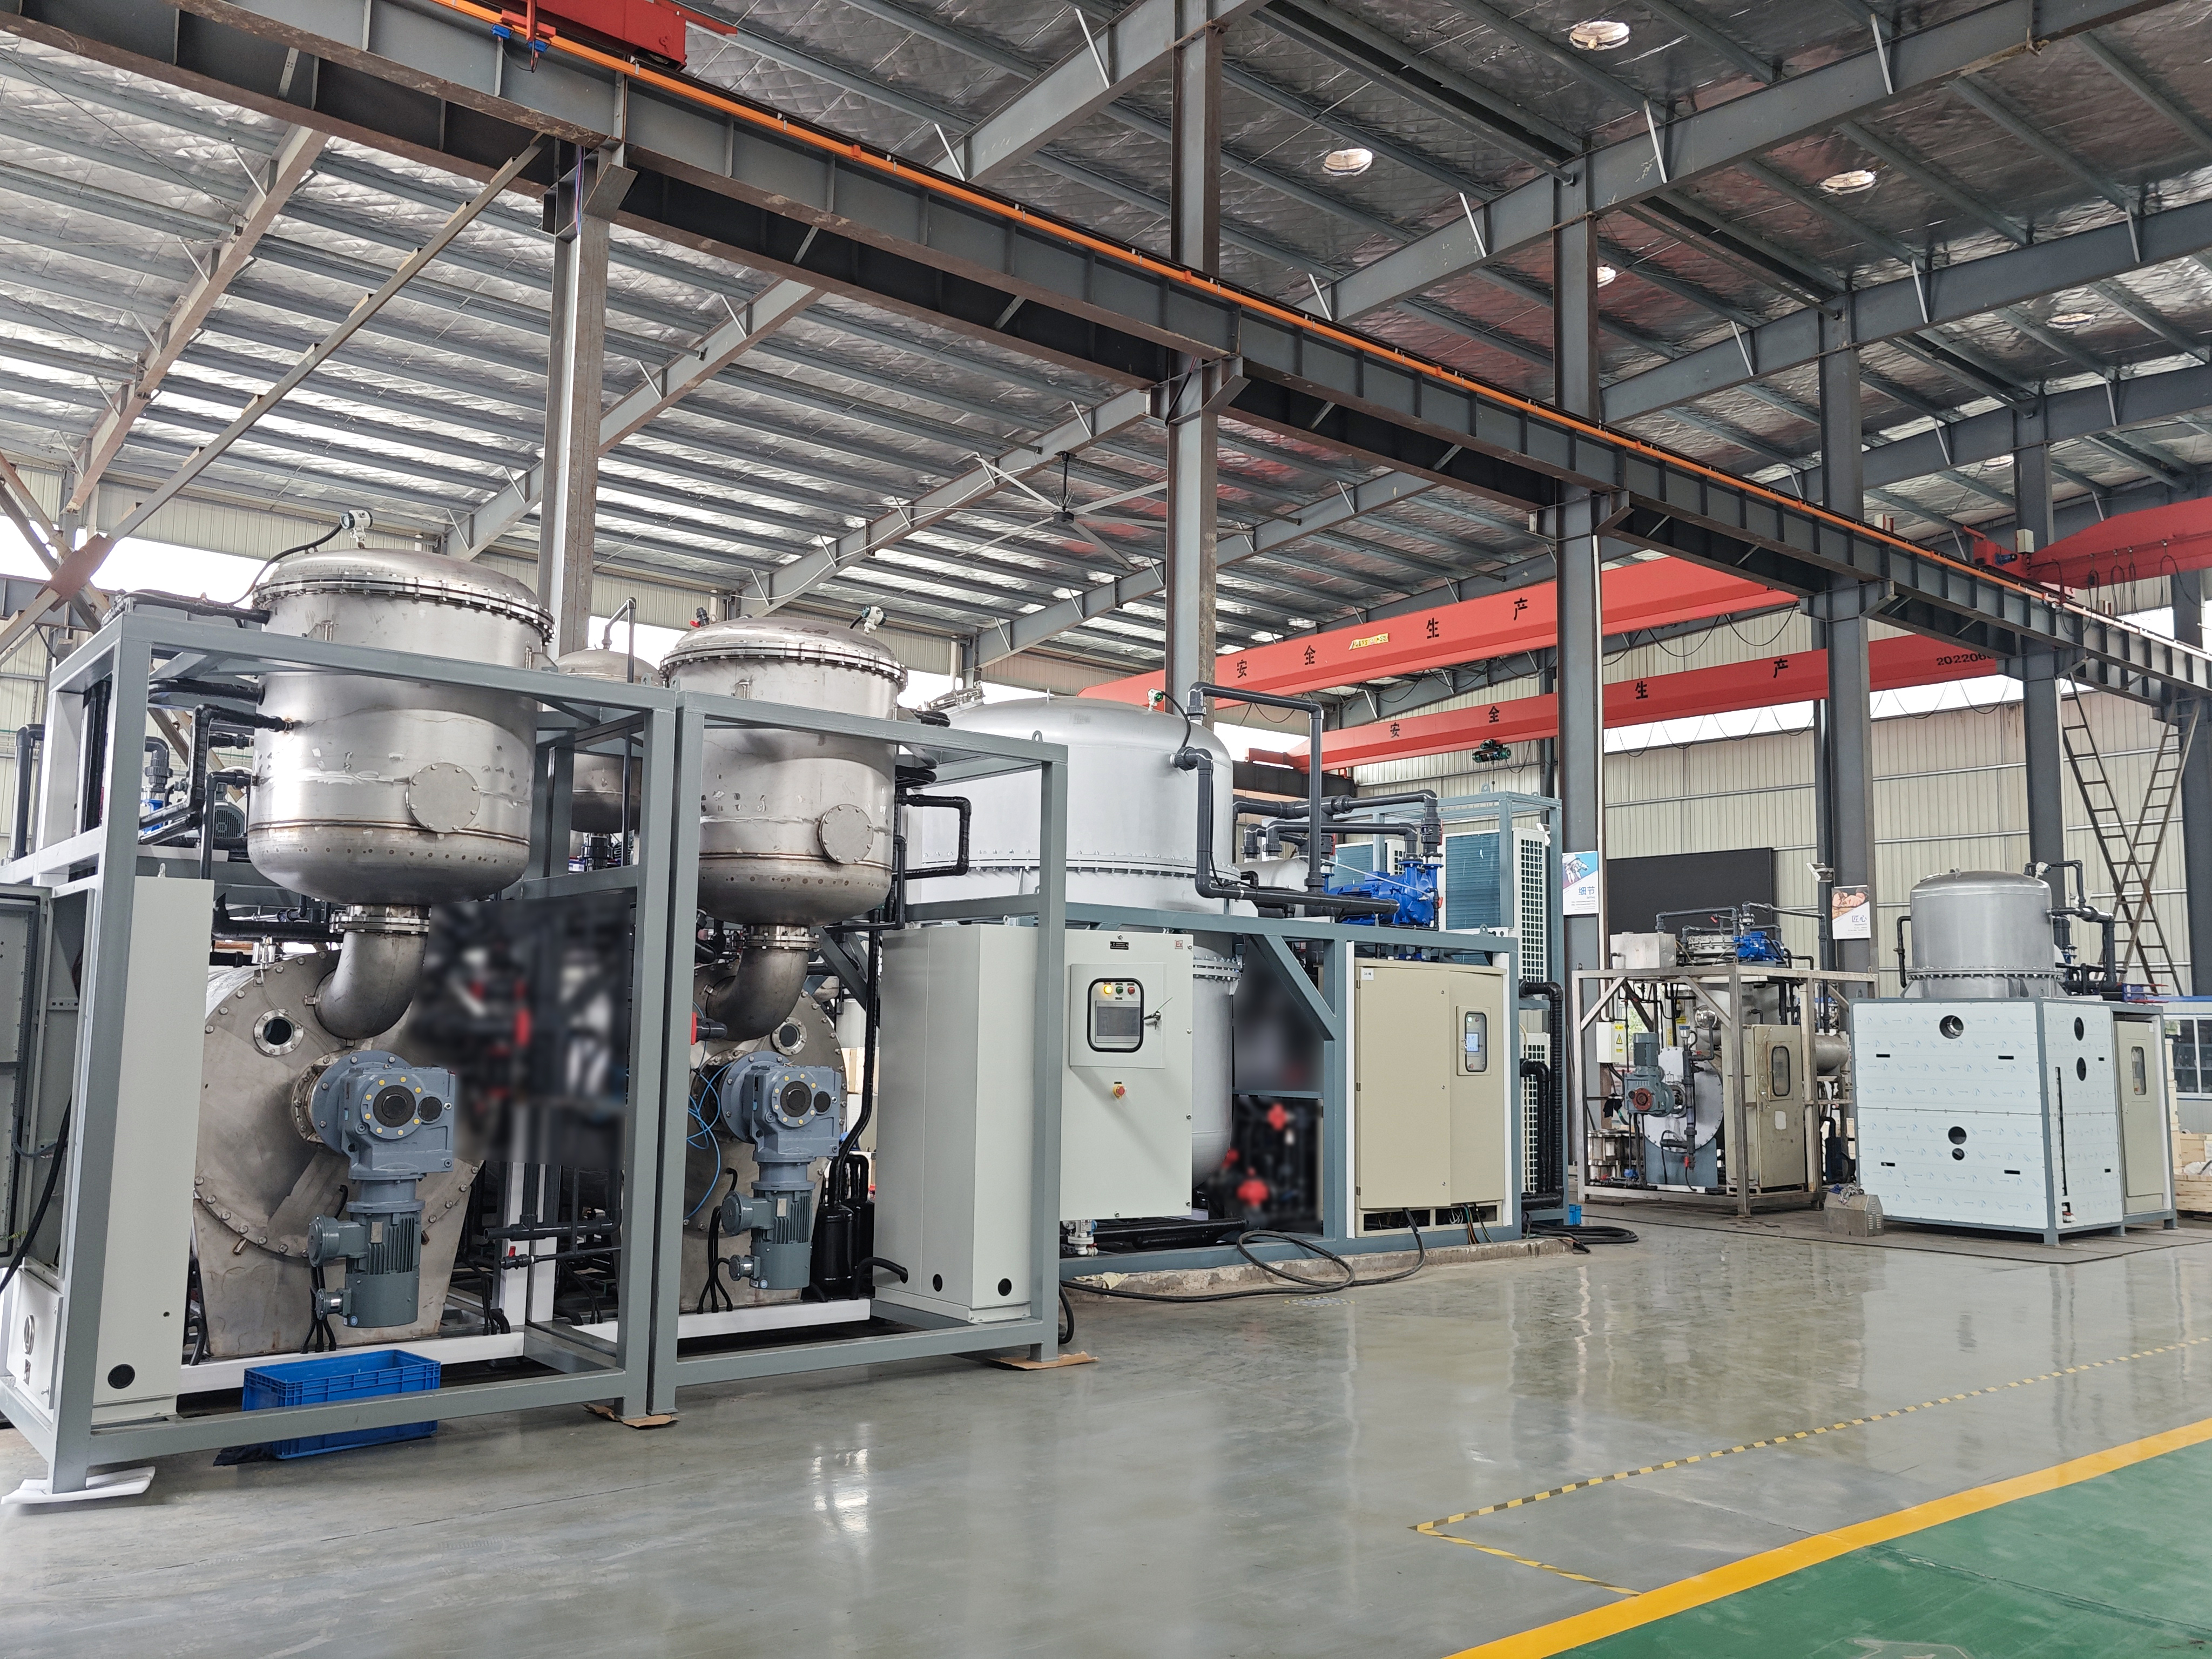
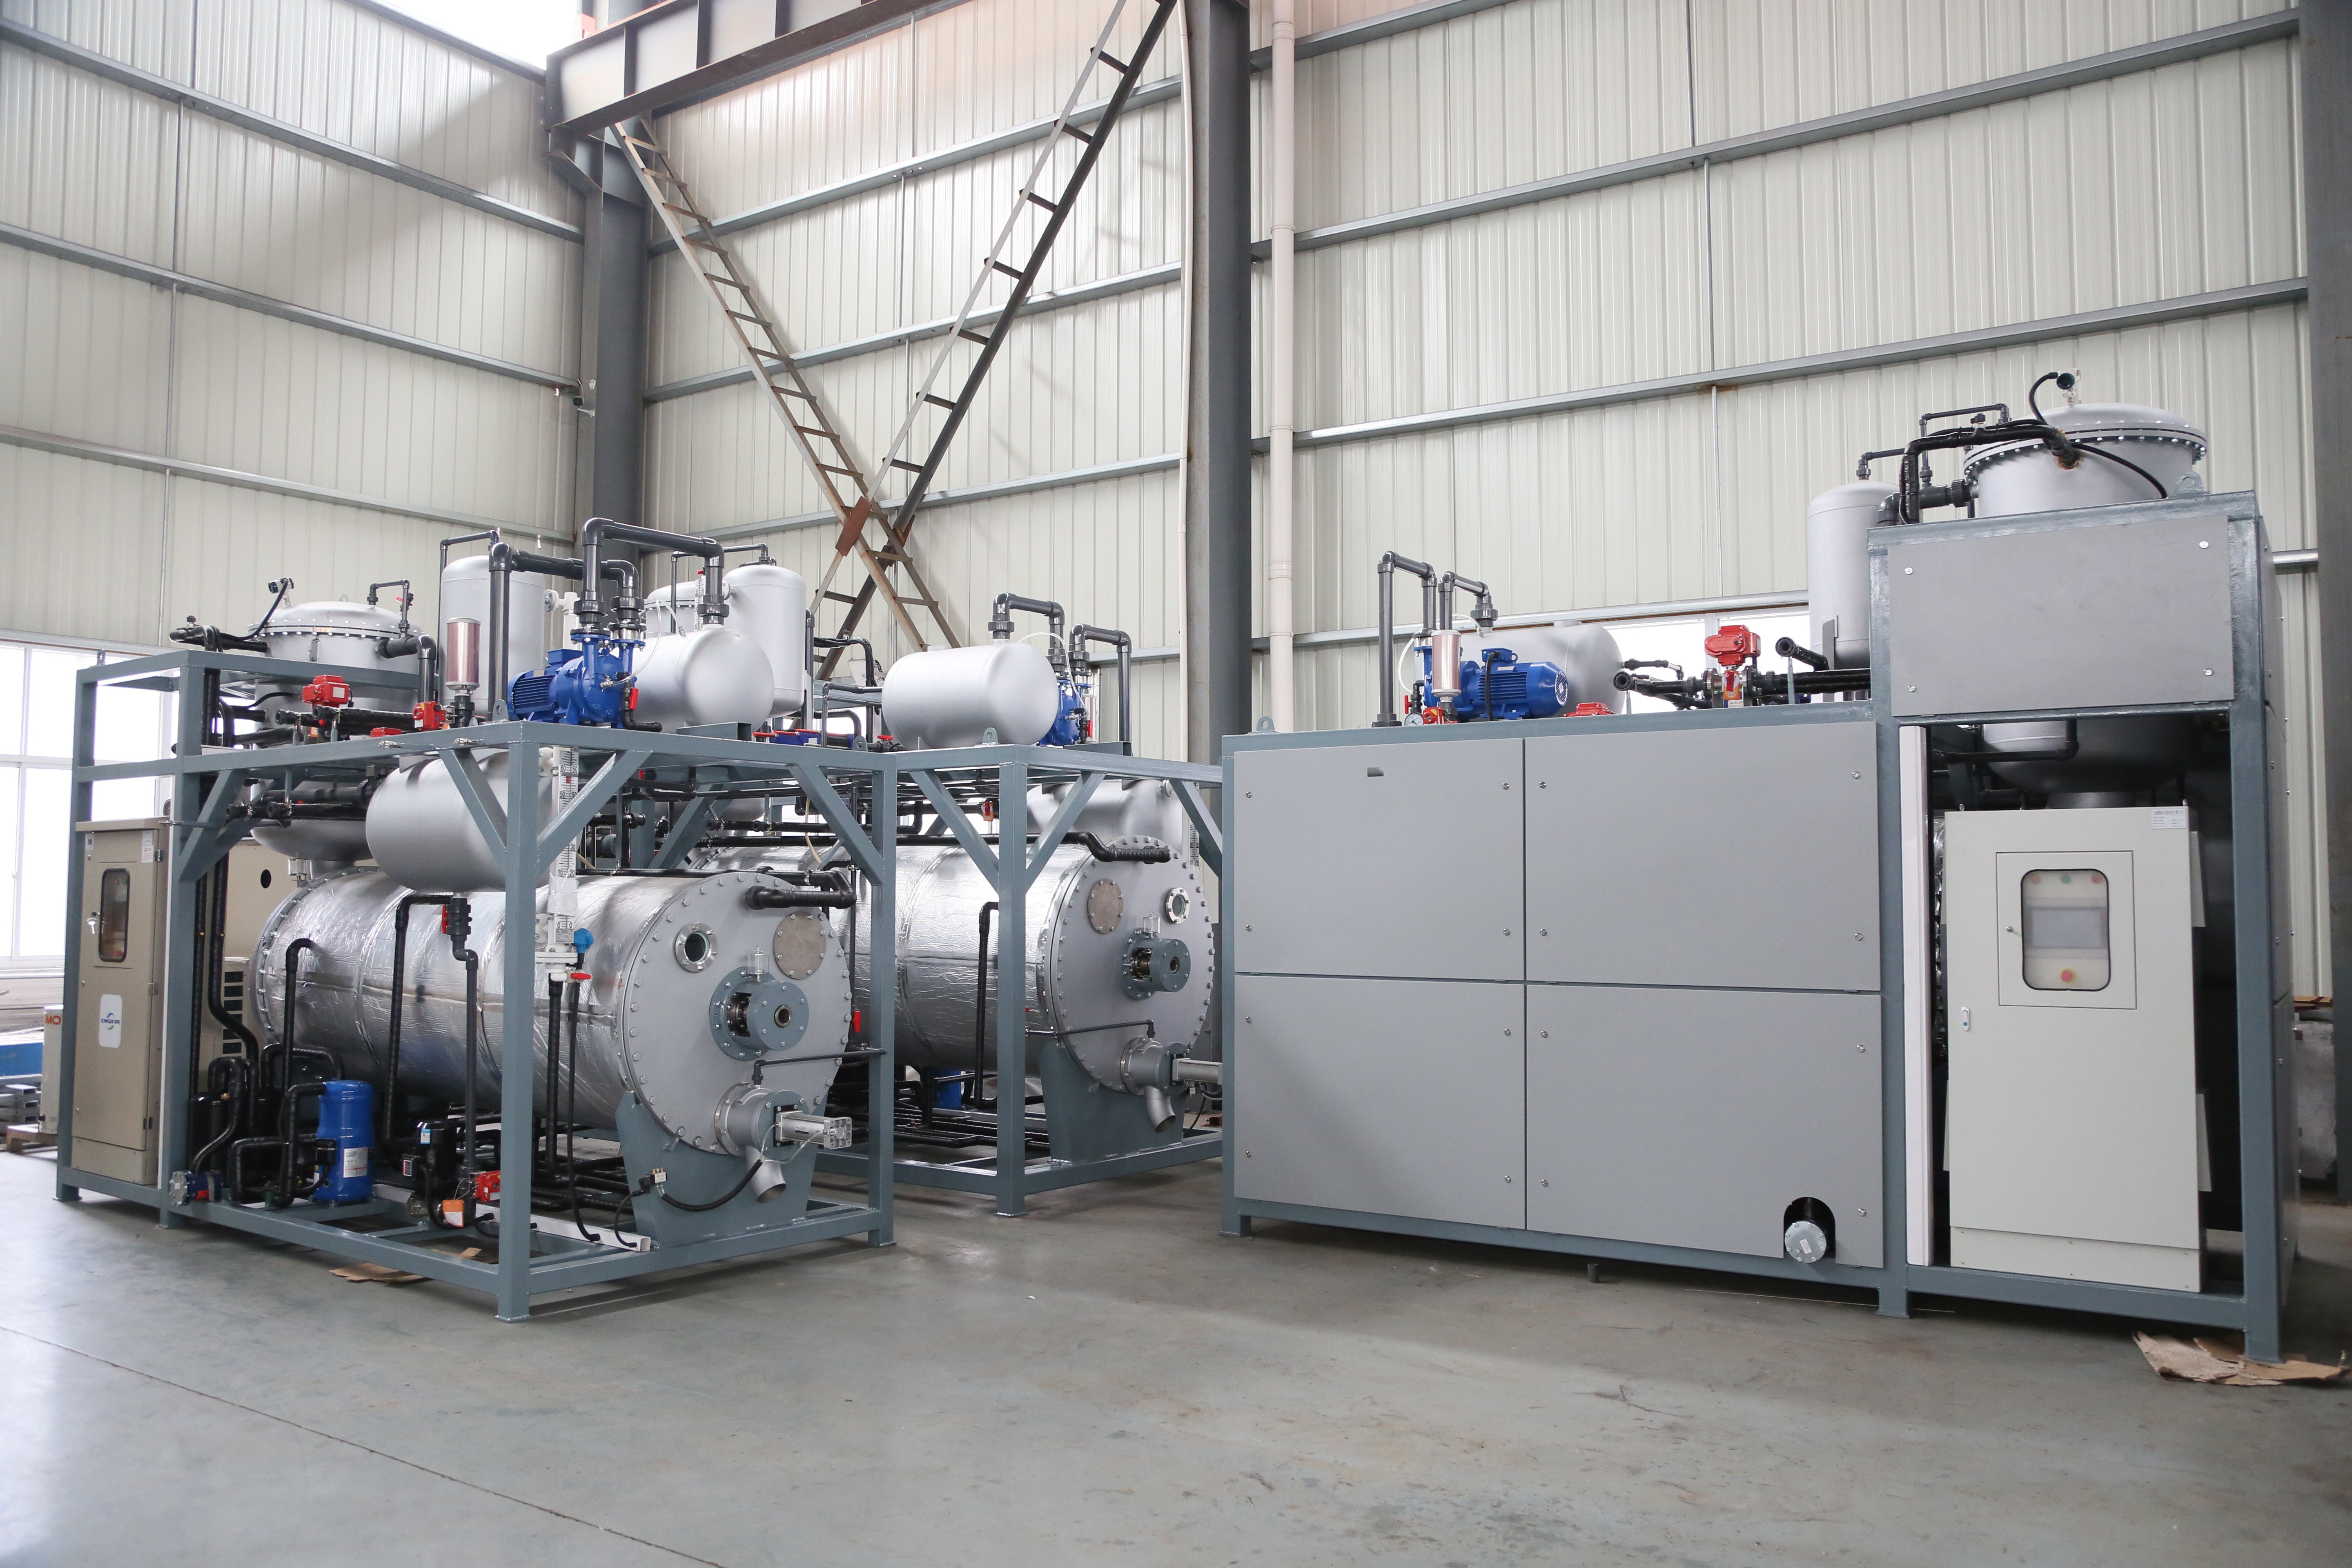
A destilação por membrana a vácuo representa uma tecnologia de separação de ponta que combina filtração por membrana com pressão a vácuo para purificar líquidos de forma eficaz. Esse processo avançado funciona criando um gradiente de pressão através de uma membrana microporosa, permitindo que componentes voláteis evaporem enquanto substâncias não voláteis permanecem retidas. A técnica de destilação por membrana a vácuo opera em temperaturas mais baixas comparadas aos métodos convencionais de destilação, tornando-a ideal para materiais sensíveis ao calor. A função principal da destilação por membrana a vácuo é separar e concentrar líquidos removendo água, sais e impurezas, ao mesmo tempo que preserva a integridade de compostos valiosos. A tecnologia emprega uma membrana hidrofóbica que impede a passagem de líquido, mas permite o transporte de vapor. Essa permeabilidade seletiva torna a destilação por membrana a vácuo particularmente eficaz em dessalinização, tratamento de águas residuais e aplicações farmacêuticas. A tecnologia de destilação por membrana a vácuo opera por meio de diversos mecanismos-chave. O processo mantém níveis constantes de pressão enquanto regula a temperatura para otimizar a eficiência de separação. As aplicações abrangem setores industriais como processamento de alimentos, fabricação química, remediação ambiental e áreas médicas. O design compacto e a construção modular do sistema permitem implantação flexível em diversos ambientes operacionais. A destilação por membrana a vácuo continua ganhando adoção devido aos seus benefícios ambientais e capacidades superiores de purificação. A tecnologia gera resíduos mínimos e fornece água purificada de alta qualidade, adequada para exigências industriais rigorosas e aplicações sensíveis.

Lançamentos de Novos Produtos

A destilação por membrana a vácuo oferece valor excepcional a clientes que buscam soluções confiáveis de purificação sem comprometer a qualidade do produto. A vantagem mais significativa é a eficiência energética — esta tecnologia opera em temperaturas substancialmente mais baixas do que os métodos tradicionais de destilação, reduzindo custos operacionais e prolongando a vida útil dos equipamentos. Sua instalação obtém economias imediatas nos requisitos de aquecimento e nas despesas com manutenção. Os benefícios operacionais são consideráveis e mensuráveis. A destilação por membrana a vácuo opera continuamente com tempo de inatividade mínimo, garantindo produção consistente e cronogramas previsíveis. O equipamento exige rotinas simples de manutenção, e os módulos de membrana de substituição são fáceis de instalar, sem procedimentos complexos. Essa simplicidade se traduz em menores custos trabalhistas e resolução mais rápida de problemas, quando necessário. A adequação à aplicação distingue a destilação por membrana a vácuo das tecnologias concorrentes. O processo lida eficazmente com compostos sensíveis ao calor, tornando-se indispensável para empresas farmacêuticas, produtores de bebidas e fabricantes de produtos químicos especializados. Ao contrário dos métodos tradicionais, que degradam ingredientes sensíveis à temperatura, a destilação por membrana a vácuo preserva as propriedades nutricionais e químicas, alcançando níveis superiores de pureza. As vantagens ambientais são convincentes para organizações voltadas à sustentabilidade. A destilação por membrana a vácuo gera muito menos resíduos químicos e não requer produtos químicos agressivos para tratamento, alinhando-se às regulamentações ambientais modernas e às iniciativas corporativas de responsabilidade social. As taxas de recuperação de água superam as de tecnologias convencionais, reduzindo o consumo de água potável e os custos com descarte de efluentes. O contexto útil para tomada de decisão demonstra por que a destilação por membrana a vácuo representa um investimento inteligente. Sua escalabilidade acomoda o crescimento desde operações-piloto até produção em escala total, sem modificações no processo. Os prazos de implementação são mais curtos do que os de outros sistemas de purificação, permitindo entrada mais rápida no mercado. O histórico comprovado dessa tecnologia em diversos setores fornece confiança quanto à sua confiabilidade e desempenho, atendendo consistentemente a rigorosos padrões de qualidade.

Últimas Notícias

Como Otimizar seu Sistema de Evaporador para Maior Eficiência

24

Jul

Como Otimizar seu Sistema de Evaporador para Maior Eficiência

A eficiência de um sistema de evaporador afeta diretamente seus custos operacionais, capacidade produtiva e pegada ambiental nos processos industriais. Seja na fabricação química, processamento de alimentos, produção farmacêutica ou gestão de resíduos...
Ver mais
Tecnologias de Tratamento de Água Industrial para 2026

02

Sep

Tecnologias de Tratamento de Água Industrial para 2026

O tratamento de água industrial continua sendo uma das prioridades operacionais mais críticas nos setores de manufatura, processamento químico, produção alimentar e energia. À medida que as instalações enfrentam regulamentações ambientais cada vez mais rigorosas e custos operacionais crescentes...
Ver mais
Desafios Comuns no Tratamento Industrial de Águas Residuais — Soluções

02

Sep

Desafios Comuns no Tratamento Industrial de Águas Residuais — Soluções

Instalações industriais, fábricas químicas e operações de processamento enfrentam crescente pressão para gerenciar águas residuais de forma eficiente, ao mesmo tempo que cumprem normas regulatórias. O tratamento industrial de águas residuais continua sendo uma das funções operacionais mais críticas em diversos setores...
Ver mais
Principais 5 Características de Projeto de Sistema de Evaporador para a Indústria

24

Jul

Principais 5 Características de Projeto de Sistema de Evaporador para a Indústria

Selecionar o projeto certo de sistema de evaporador é fundamental para operações industriais que lidam com tratamento de águas residuais, processamento químico e desafios de concentração líquida. Um projeto eficaz de sistema de evaporador determina não apenas a eficiência operacional...
Ver mais

Solicite um orçamento gratuito

Nosso representante entrará em contato com você em breve.
E-mail
Móvel
Nome
Nome da empresa
Mensagem
0/1000

destilação por membrana a vácuo

Eficiência Energética Superior e Redução de Custos

Eficiência Energética Superior e Redução de Custos

A destilação por membrana a vácuo opera em temperaturas significativamente mais baixas—tipicamente entre 30 e 60 °C—em comparação com a destilação convencional, que exige 100 °C ou mais. Essa vantagem térmica traduz-se diretamente em menor consumo de energia, reduzindo substancialmente as contas de serviços públicos. Os custos operacionais diminuem à medida que as necessidades de aquecimento se reduzem, e os equipamentos sofrem menos estresse térmico, prolongando consideravelmente sua vida útil. A destilação por membrana a vácuo alcança uma eficiência térmica notável, mantendo um desempenho excepcional de separação. As temperaturas operacionais mais baixas também reduzem as emissões de carbono associadas à geração de energia, apoiando objetivos de sustentabilidade. Para instalações que processam grandes volumes líquidos continuamente, as economias acumuladas de energia ao longo de meses e anos tornam-se benefícios financeiros substanciais. Empresas que implementam a destilação por membrana a vácuo relatam tipicamente reduções de 40 a 60 % nos requisitos de energia térmica em comparação com métodos tradicionais. A vantagem econômica dessa tecnologia vai além dos custos diretos de energia, pois a menor geração de calor reduz as demandas dos sistemas de refrigeração. O investimento em equipamentos de destilação por membrana a vácuo gera retornos por meio de economias operacionais consistentes durante toda a vida útil do sistema.
Processamento suave para materiais sensíveis ao calor

Processamento suave para materiais sensíveis ao calor

A destilação por membrana a vácuo destaca-se no tratamento de compostos sensíveis à temperatura, que seriam danificados ou degradados pela destilação convencional. A operação em baixa temperatura preserva compostos farmacêuticos delicados, óleos essenciais, vitaminas e produtos químicos especializados que exigem manuseio suave. Essa capacidade torna a destilação por membrana a vácuo indispensável para indústrias nas quais a integridade do produto afeta diretamente o valor de mercado e a conformidade regulatória. Aplicações termossensíveis beneficiam-se enormemente das condições protetoras de processamento oferecidas por essa tecnologia. Compostos aromáticos voláteis permanecem intactos, componentes nutricionais não sofrem degradação e estruturas moleculares mantêm-se inalteradas durante toda a purificação. A tecnologia processa misturas complexas contendo múltiplos componentes sensíveis sem comprometer qualquer ingrediente individual. Fabricantes farmacêuticos valorizam particularmente a destilação por membrana a vácuo para o processamento de produtos biotecnológicos que exigem preservação absoluta da eficácia. Empresas de bebidas utilizam essa tecnologia para concentração de sucos, mantendo perfis de sabor frescos. Processadores de alimentos aplicam a destilação por membrana a vácuo na extração de componentes valiosos sem alterar sabor ou conteúdo nutricional. A técnica representa a solução ideal quando a sensibilidade do material prevalece sobre considerações de velocidade nas decisões de processamento.
Design Compacto com Escalabilidade Modular

Design Compacto com Escalabilidade Modular

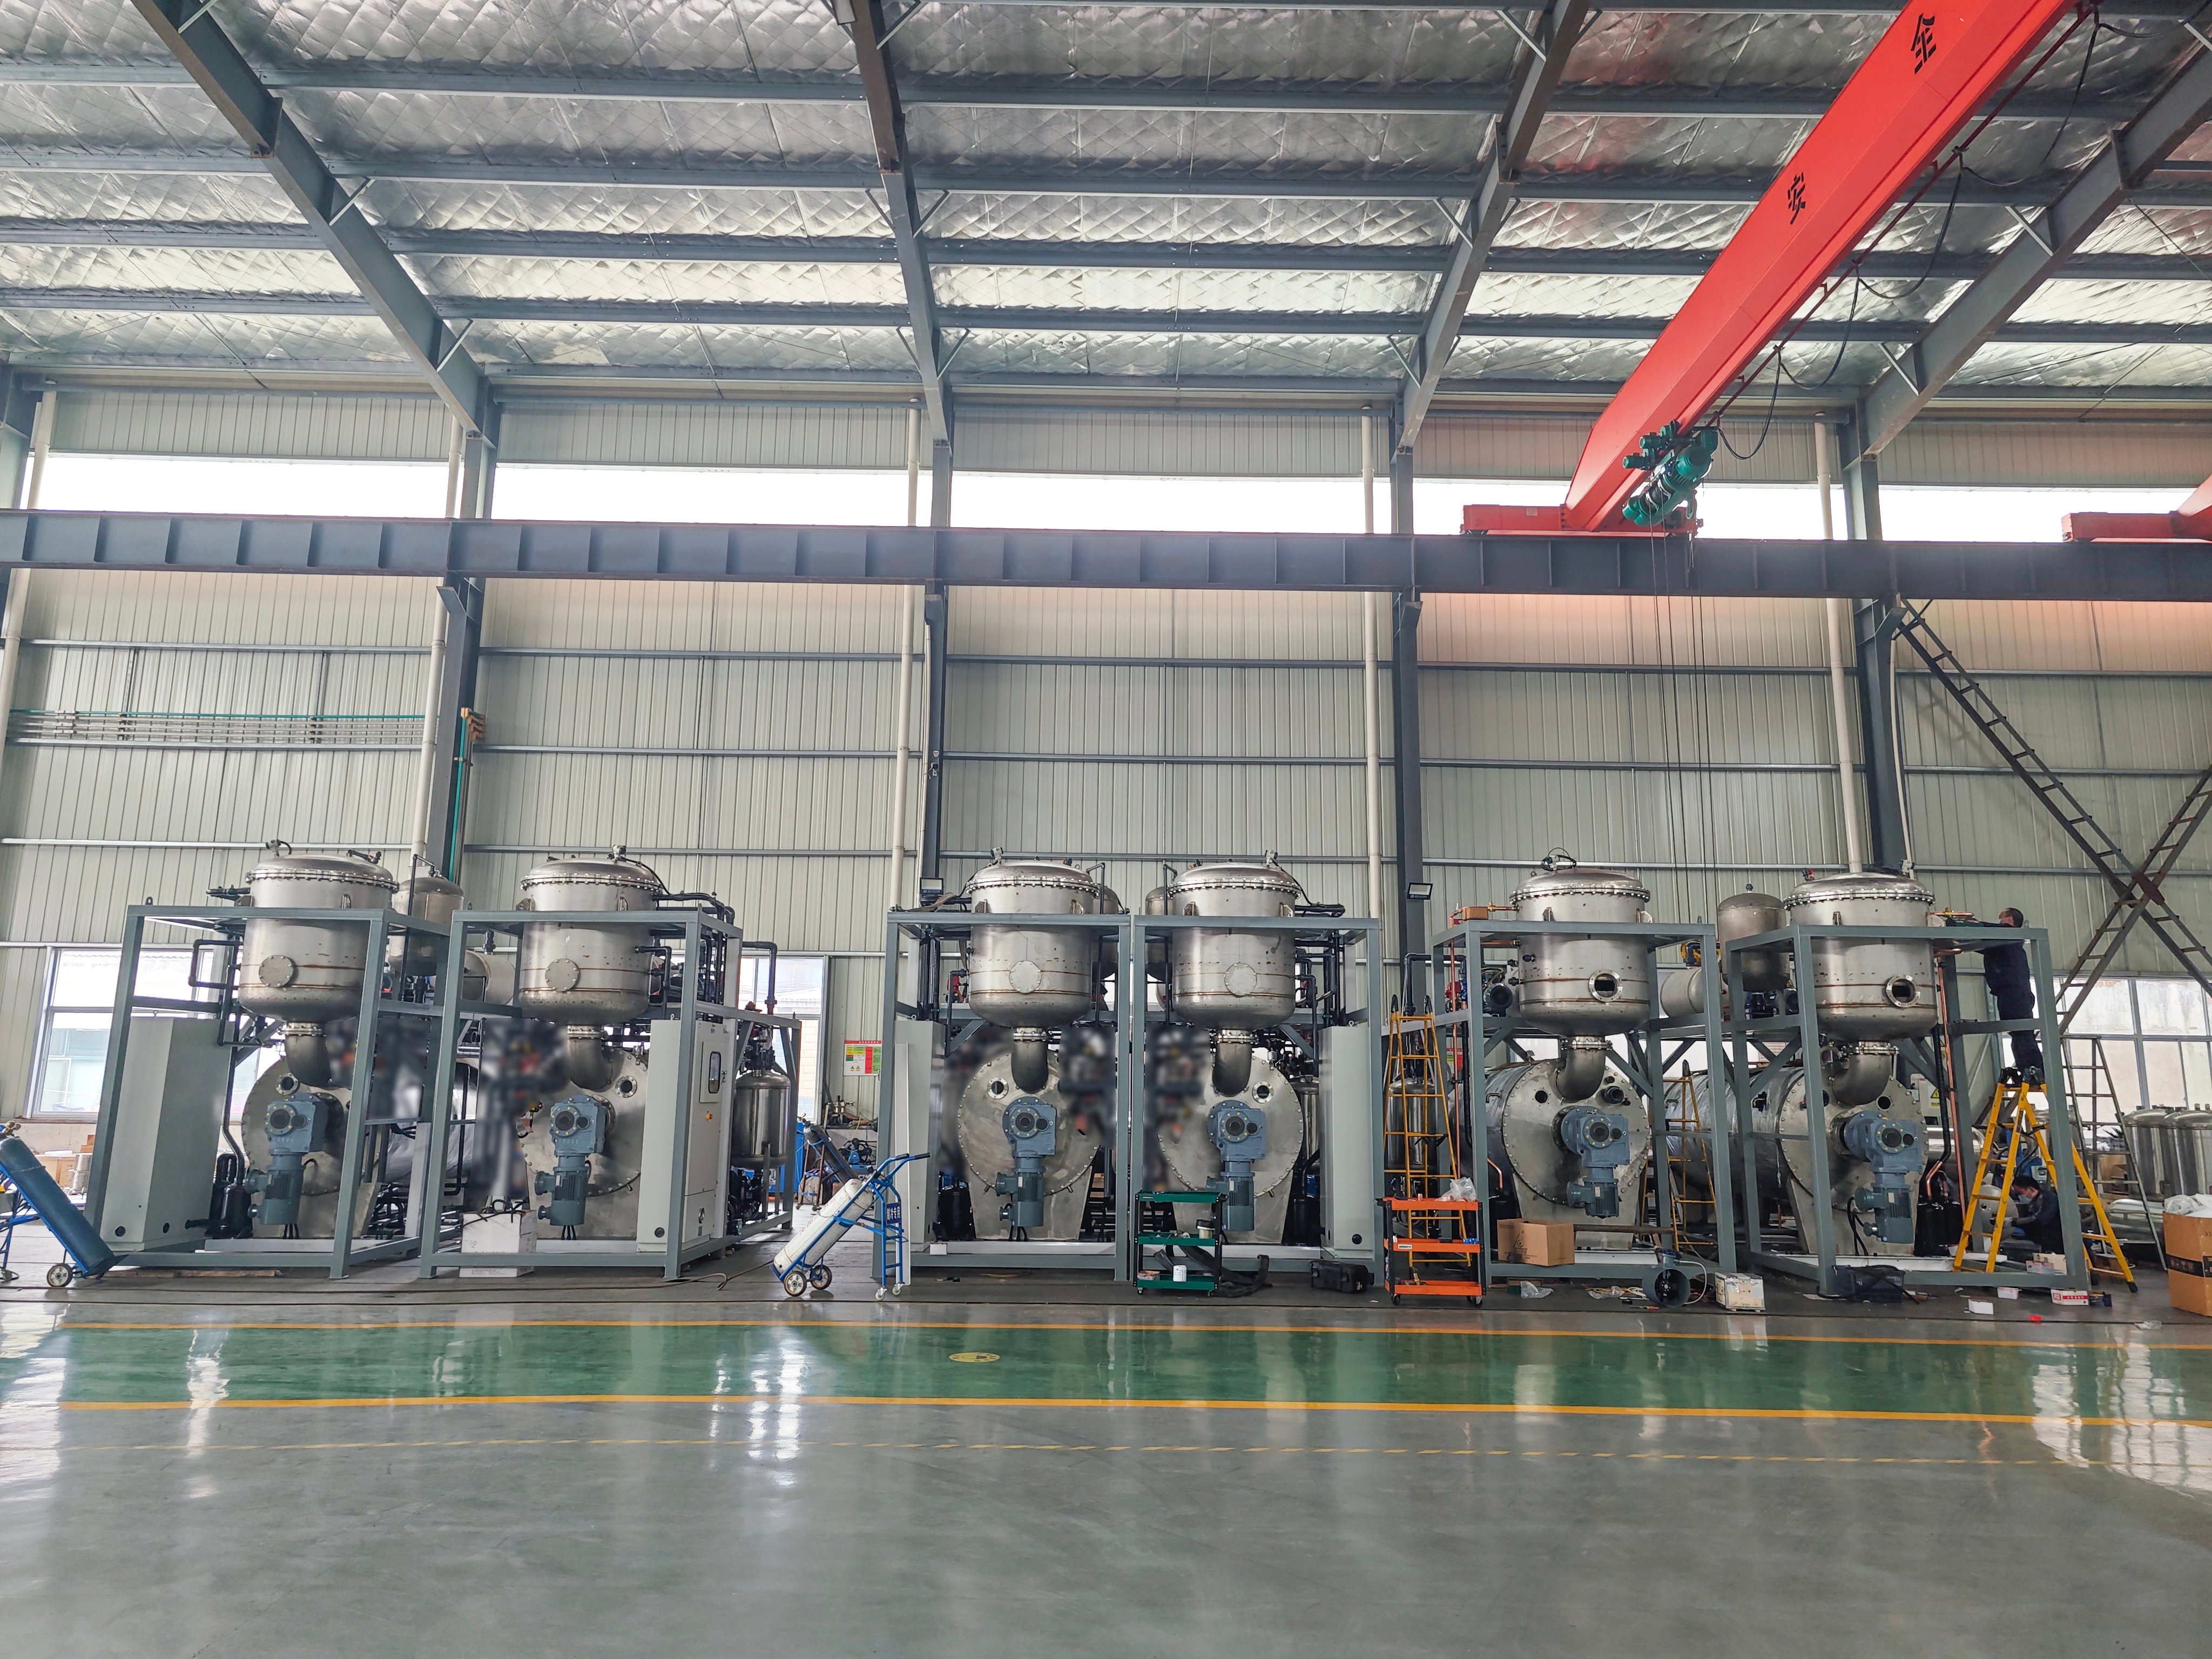
Os sistemas de destilação por membrana a vácuo apresentam uma pegada notavelmente compacta, ocupando espaço mínimo nas instalações em comparação com as torres de destilação tradicionais, que exigem áreas de piso extensas. O design modular permite que as empresas iniciem com instalações de unidade única e ampliem sua capacidade de forma contínua, adicionando módulos adicionais sem necessidade de reformas completas do sistema. Essa escalabilidade oferece flexibilidade extraordinária para operações em expansão ou com demandas produtivas variáveis. A arquitetura modular da destilação por membrana a vácuo possibilita a personalização conforme requisitos específicos de aplicação. Módulos adicionais integram-se facilmente aos sistemas existentes, aumentando proporcionalmente a capacidade produtiva sem introduzir complexidade operacional. Essa abordagem revela-se particularmente valiosa para fabricantes sob contrato e processadores sazonais, que necessitam de gestão flexível de capacidade. A simplicidade de instalação acelera significativamente os prazos de implantação — os sistemas de destilação por membrana a vácuo integram-se às instalações existentes em semanas, e não em meses. A modernização de linhas de produção já estabelecidas torna-se viável graças às dimensões compactas e aos requisitos diretos de integração. As vantagens de economia de espaço permitem que as instalações mantenham múltiplos processos de separação simultaneamente dentro dos edifícios já existentes. Os sistemas modulares de destilação por membrana a vácuo proporcionam vantagens de proteção futura, acomodando atualizações tecnológicas e expansões de capacidade sem modificações dispendiosas nas instalações ou interrupções na produção.

Solicite um orçamento gratuito

Nosso representante entrará em contato com você em breve.
E-mail
Móvel
Nome
Nome da empresa
Mensagem
0/1000