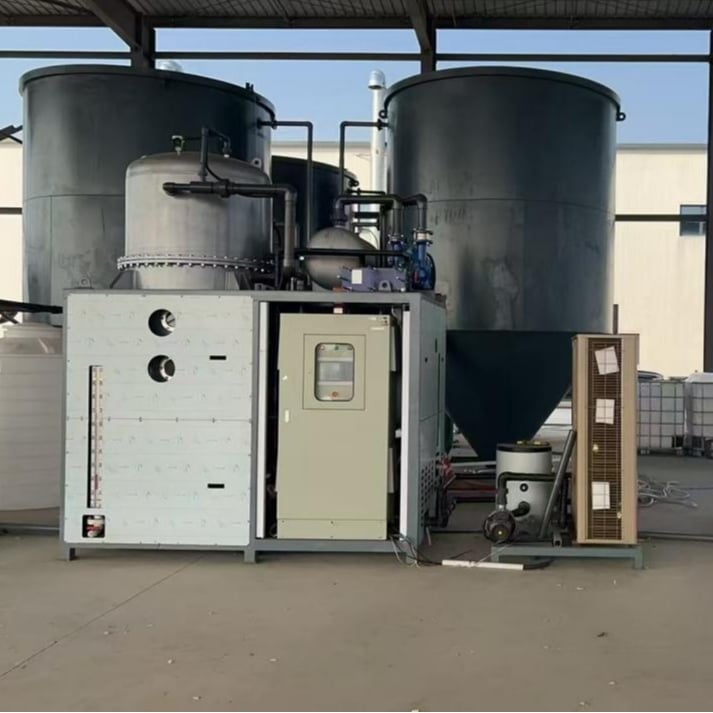
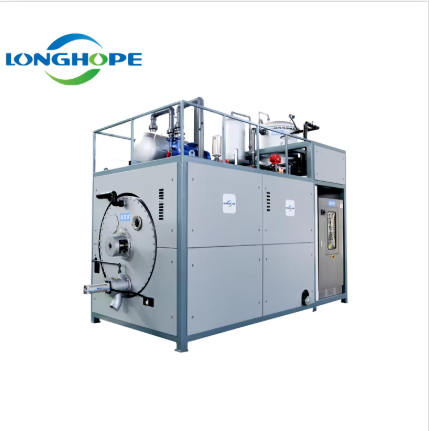
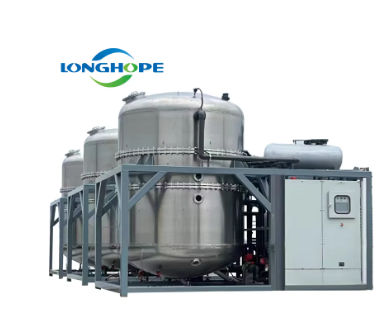
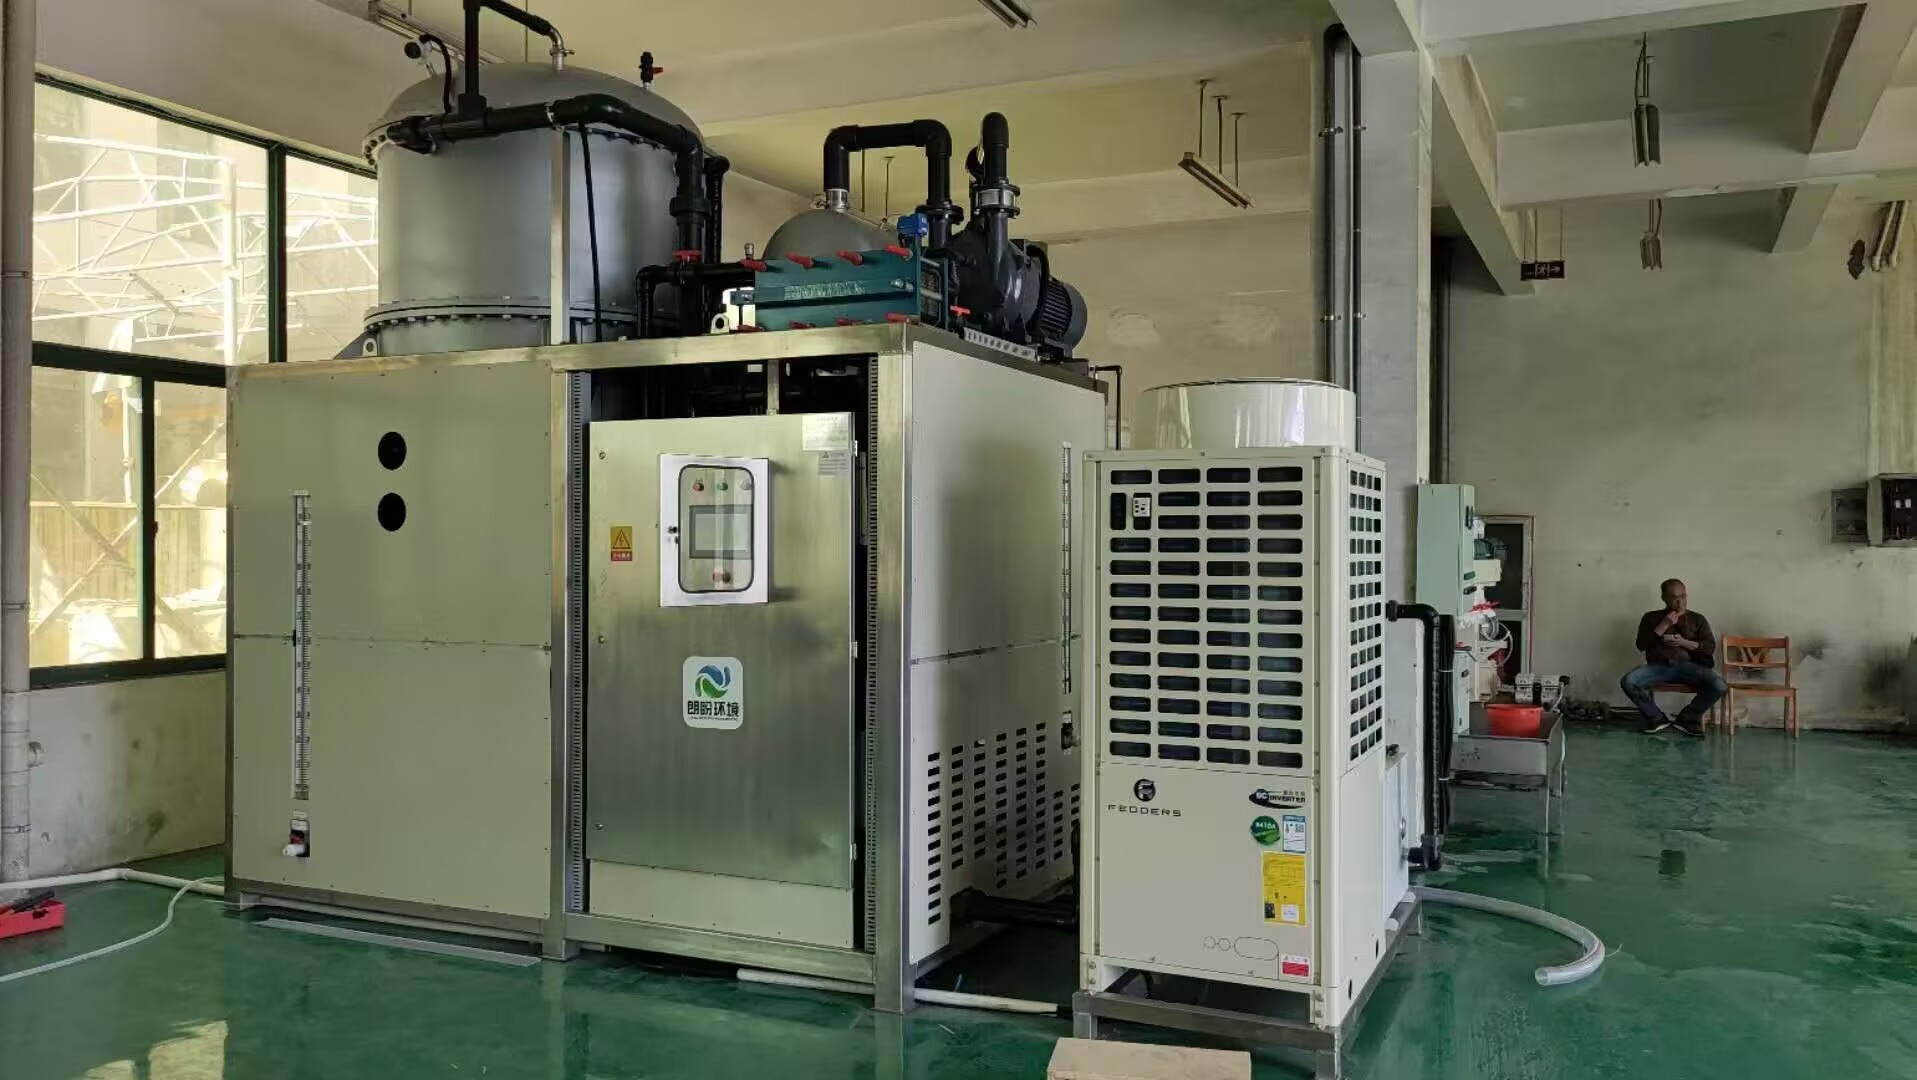
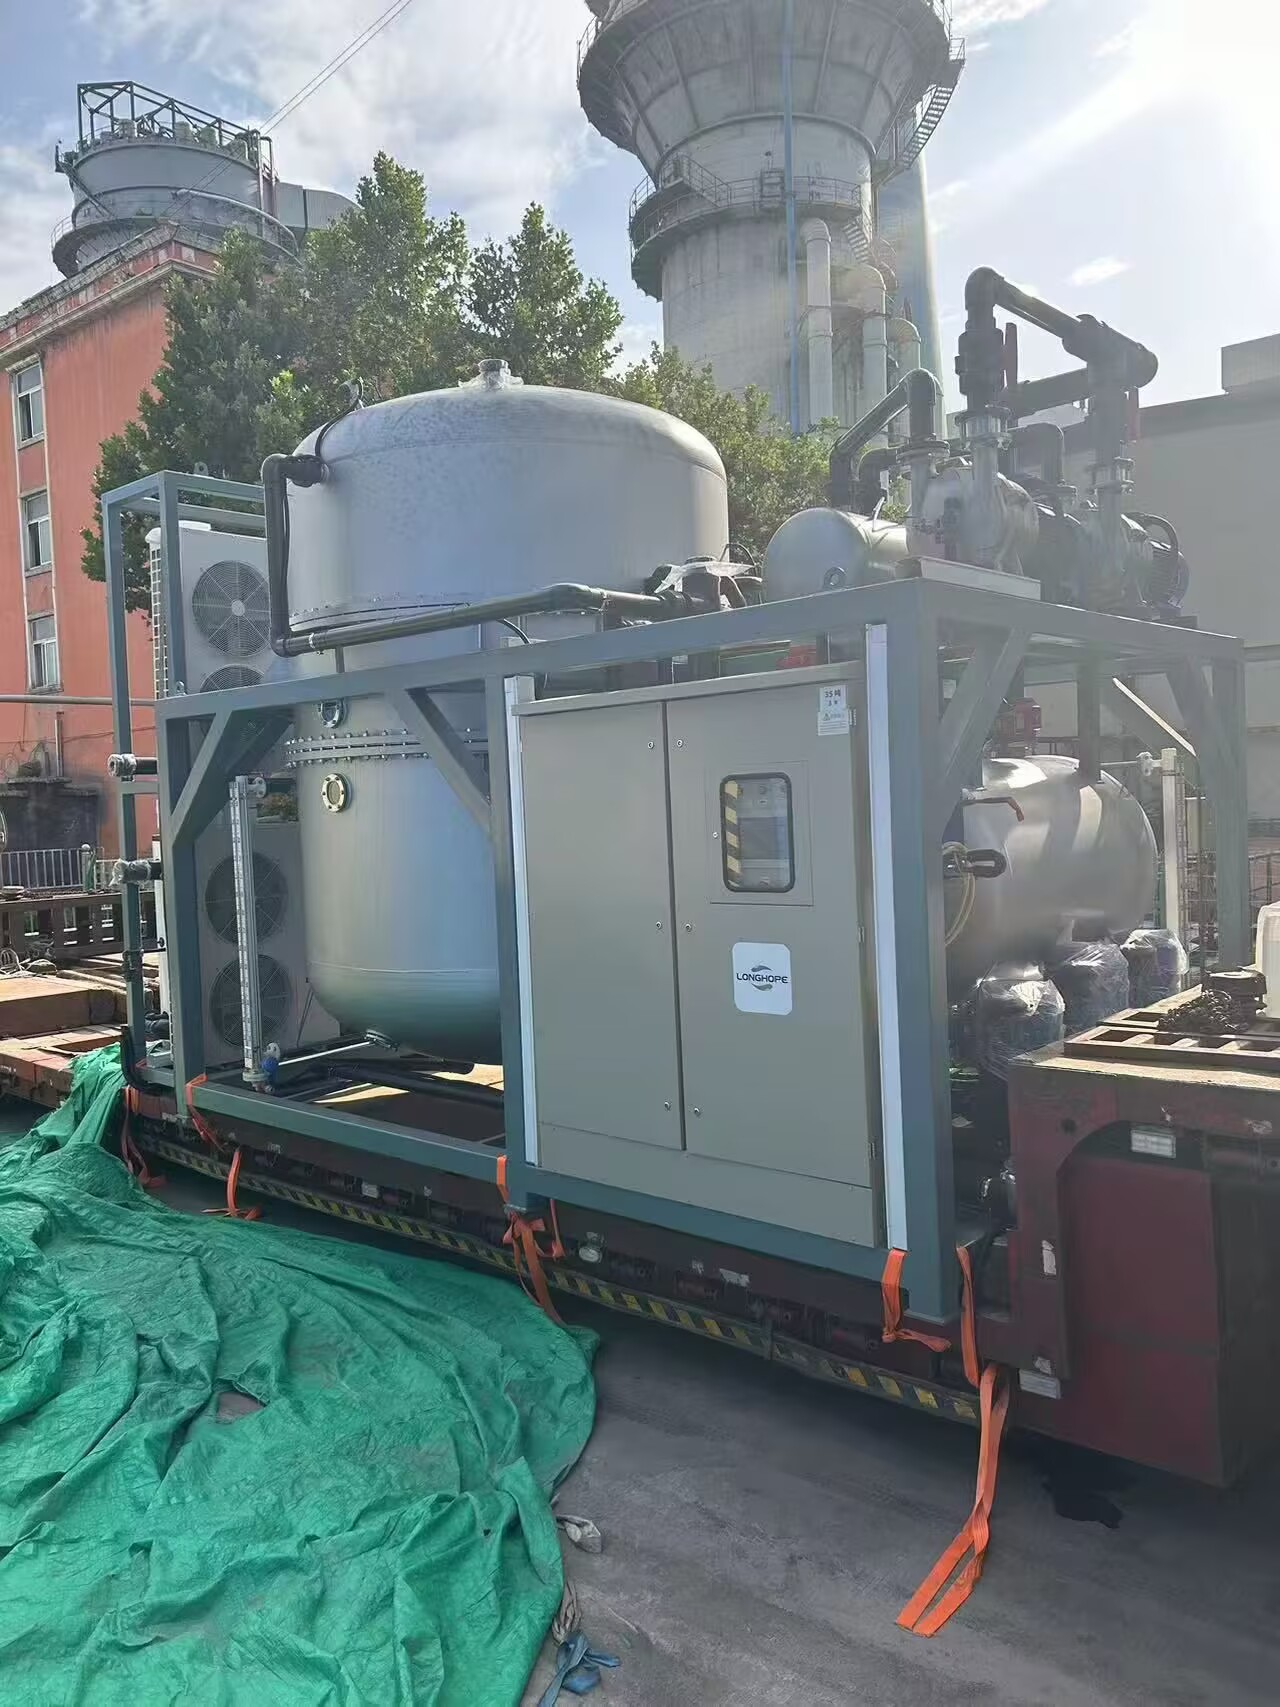
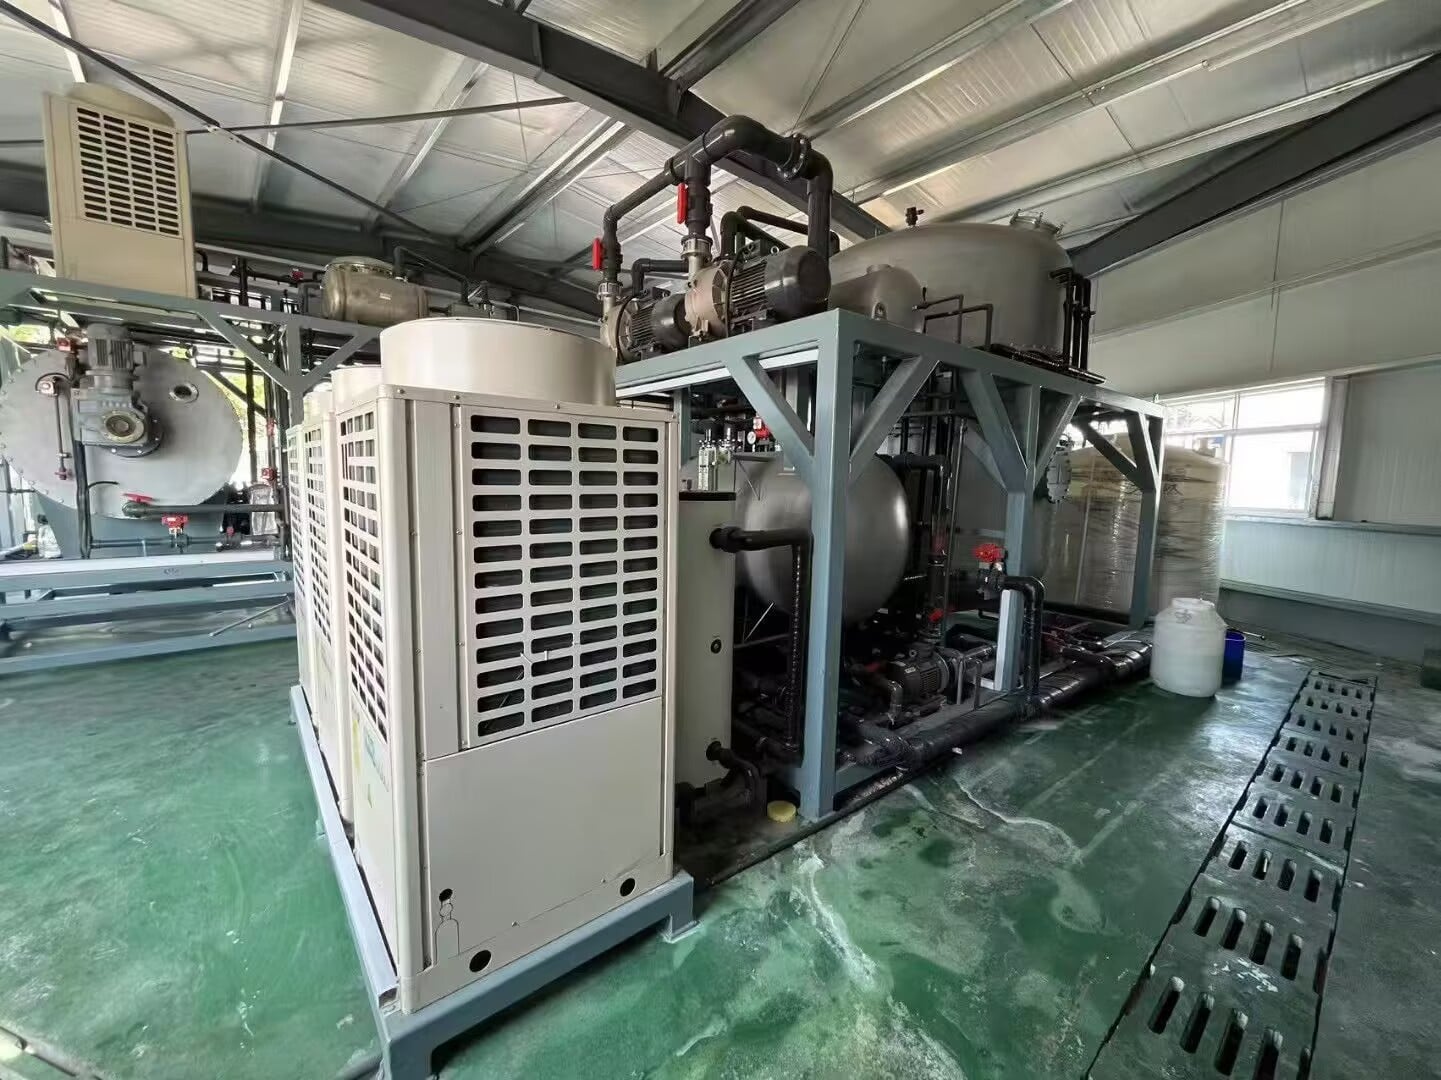
industrial concentration equipment
Industrial concentration equipment represents a critical technology for businesses seeking to optimize material processing and resource efficiency. This specialized machinery is designed to reduce the volume of materials while maintaining or enhancing their quality and potency. Industrial concentration equipment operates by removing unwanted elements such as water, impurities, or diluting agents from raw materials, resulting in a more concentrated final product.
The primary function of industrial concentration equipment includes separating solids from liquids, reducing moisture content, and increasing the density of target compounds. These machines employ advanced technological features such as centrifugal force, vacuum processing, and thermal control systems to achieve precise concentration levels. Modern industrial concentration equipment utilizes automated monitoring systems and adjustable parameters to ensure consistent output quality.
Applications for industrial concentration equipment span multiple industries, including pharmaceuticals, food and beverage processing, chemical manufacturing, and mining operations. In the pharmaceutical sector, industrial concentration equipment extracts active ingredients from plant materials. The food industry relies on this equipment to produce concentrated juices, extracts, and flavor compounds. Mining operations use industrial concentration equipment to separate valuable minerals from ore deposits efficiently.
The technological advancement in industrial concentration equipment has introduced energy-efficient designs that reduce operational costs while maintaining performance standards. These innovations enable businesses to process larger volumes with minimal environmental impact, making industrial concentration equipment an essential investment for modern manufacturing facilities.

 EN