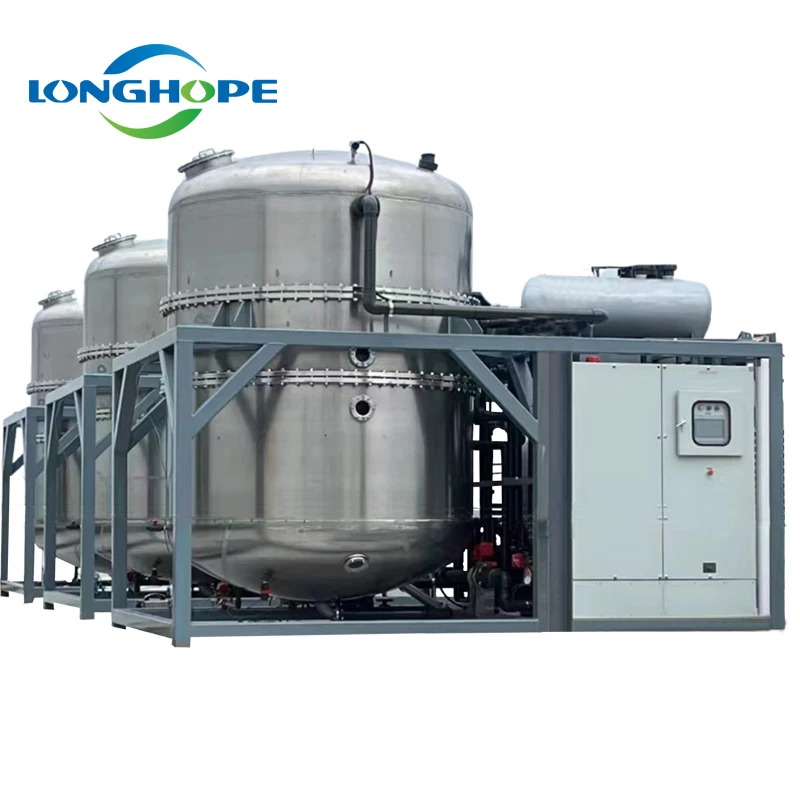
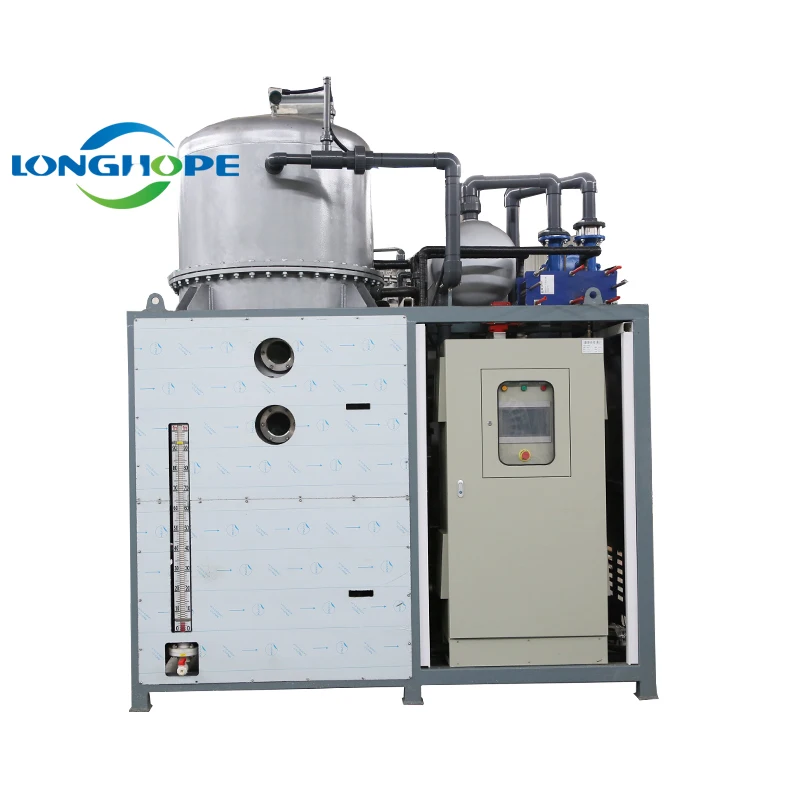
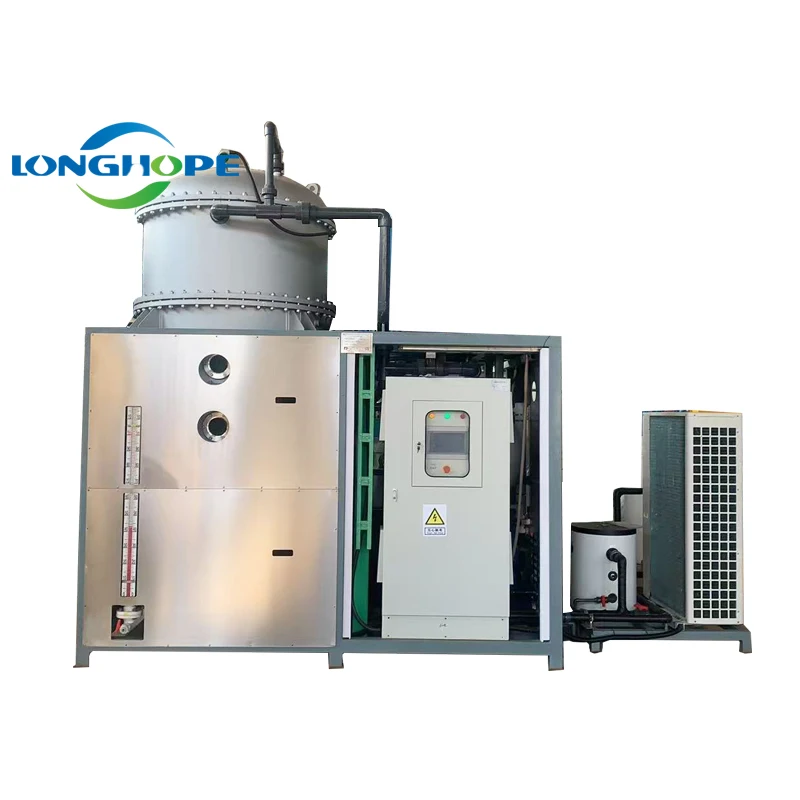
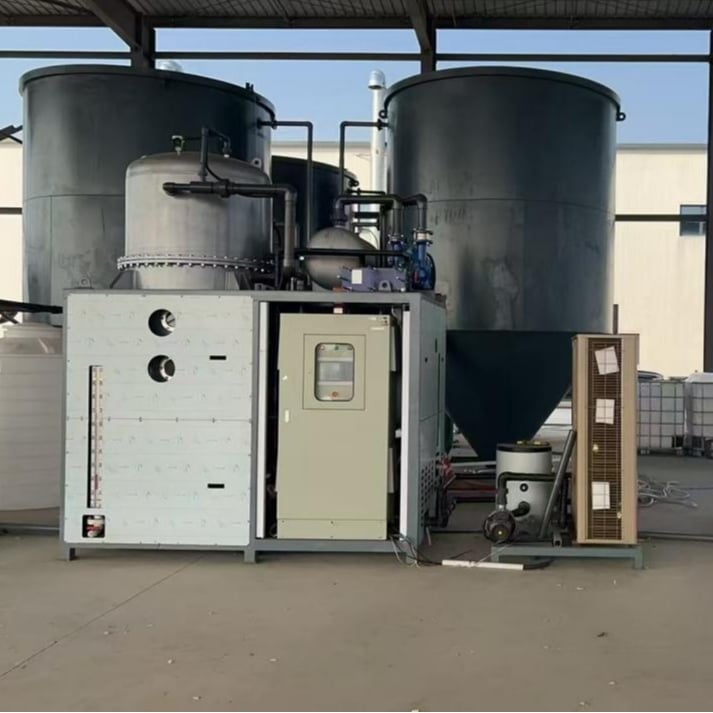
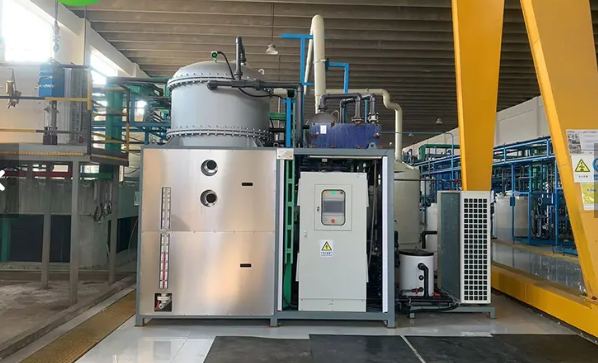
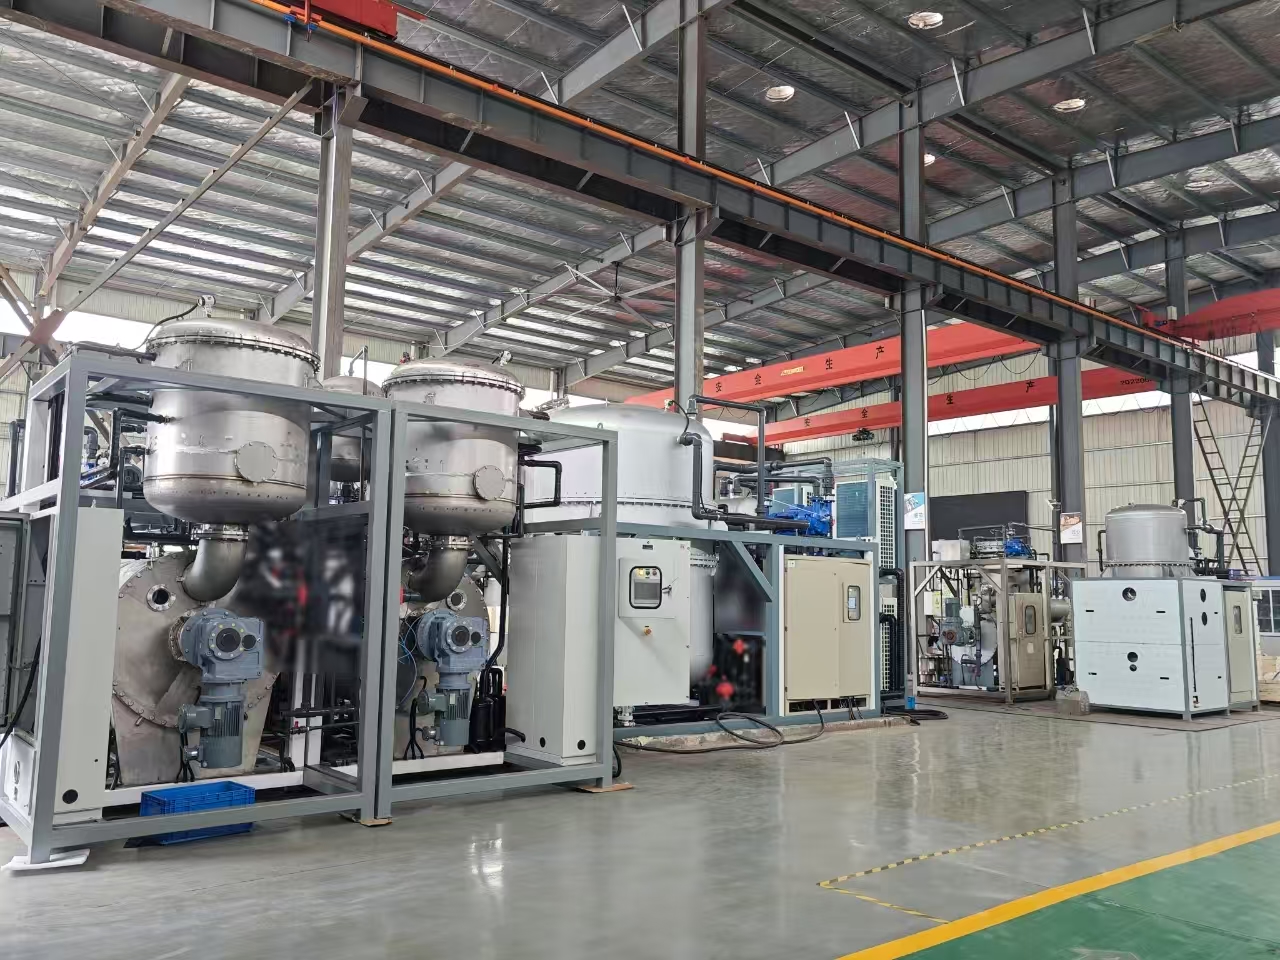
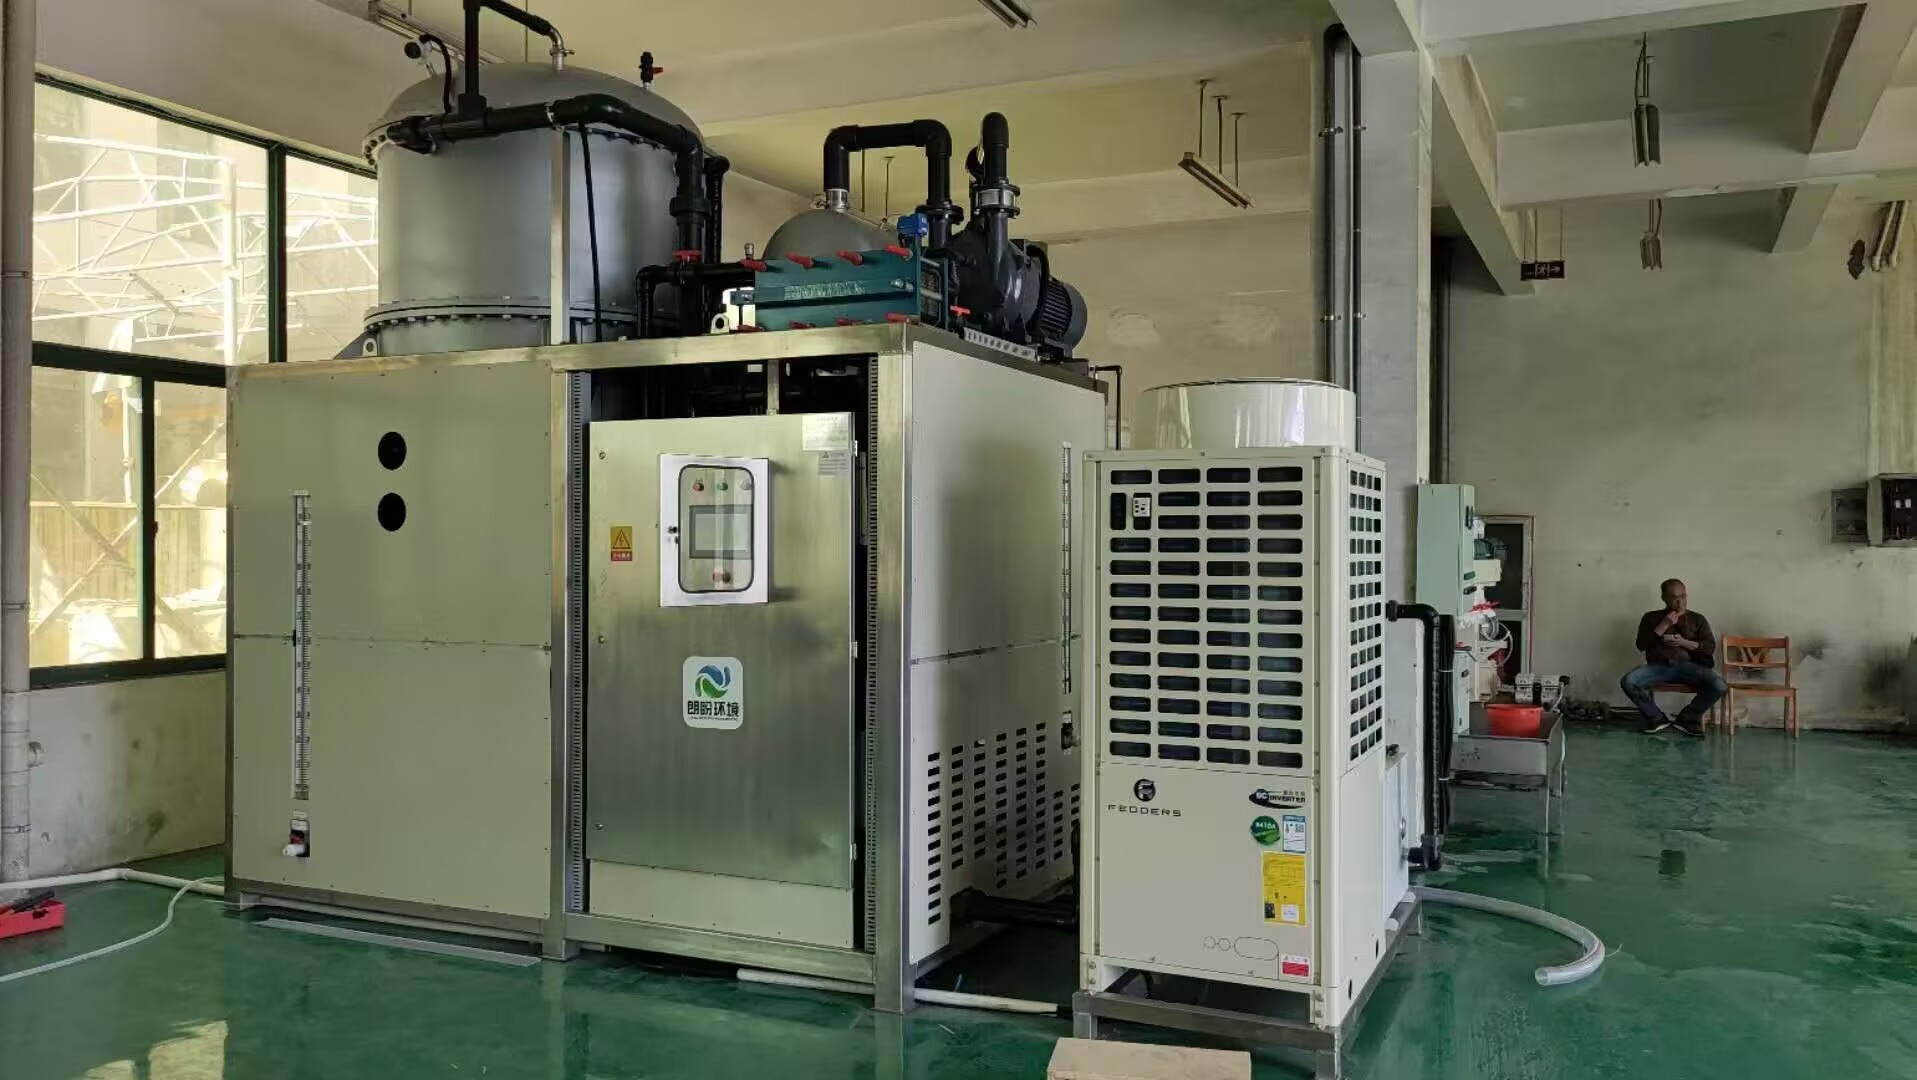
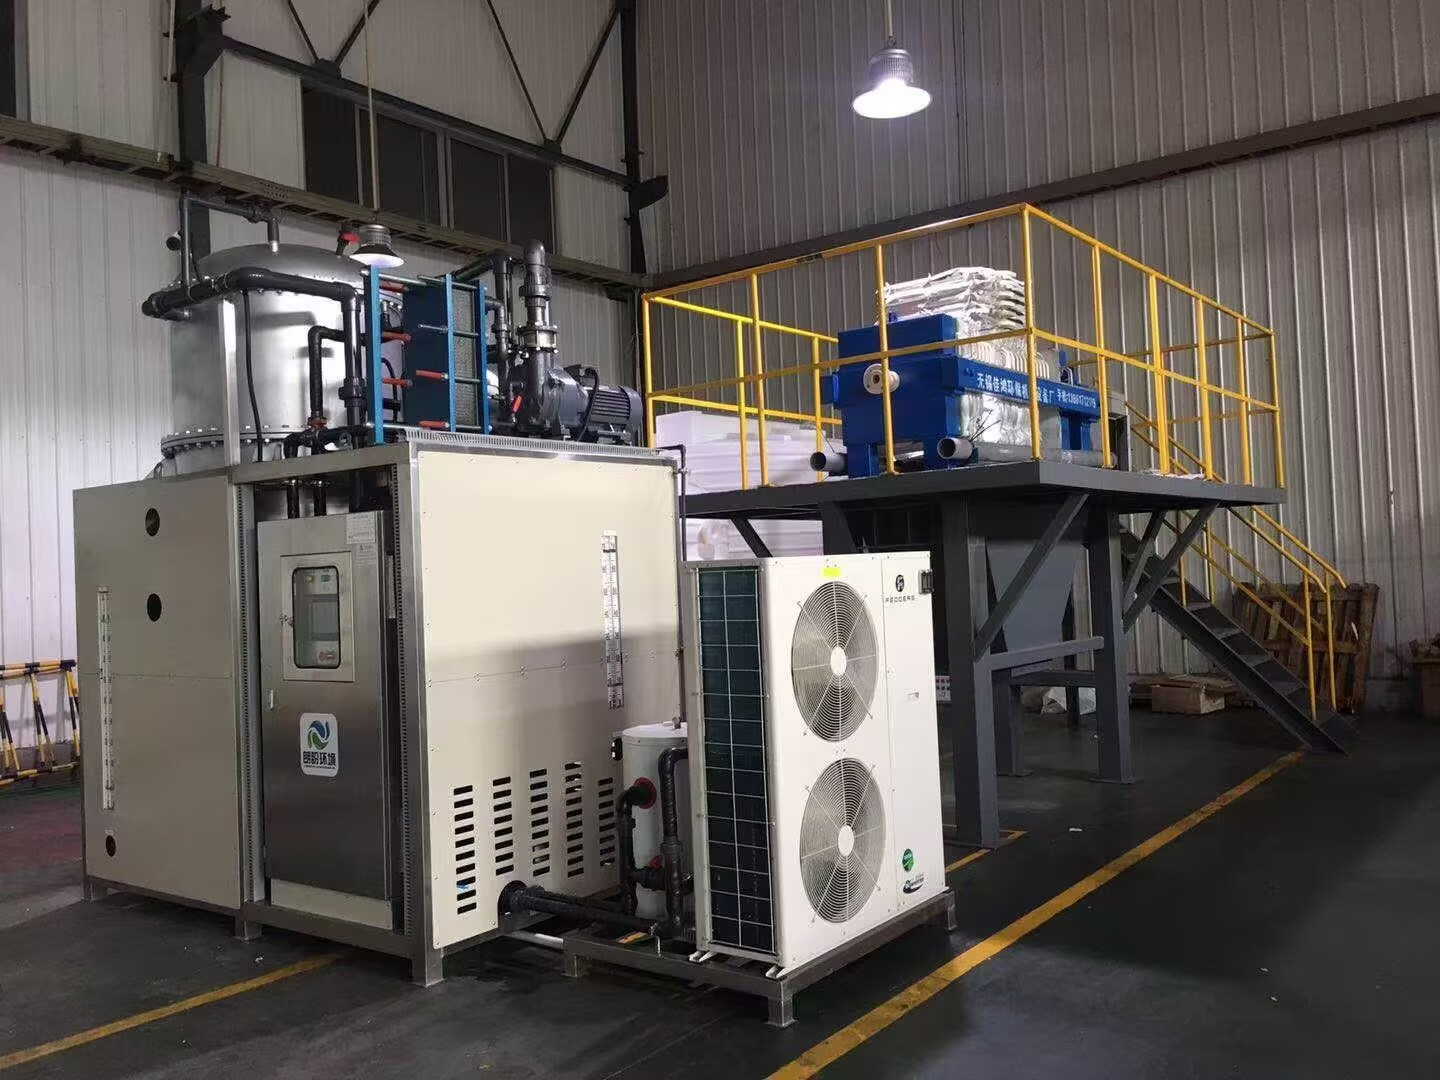
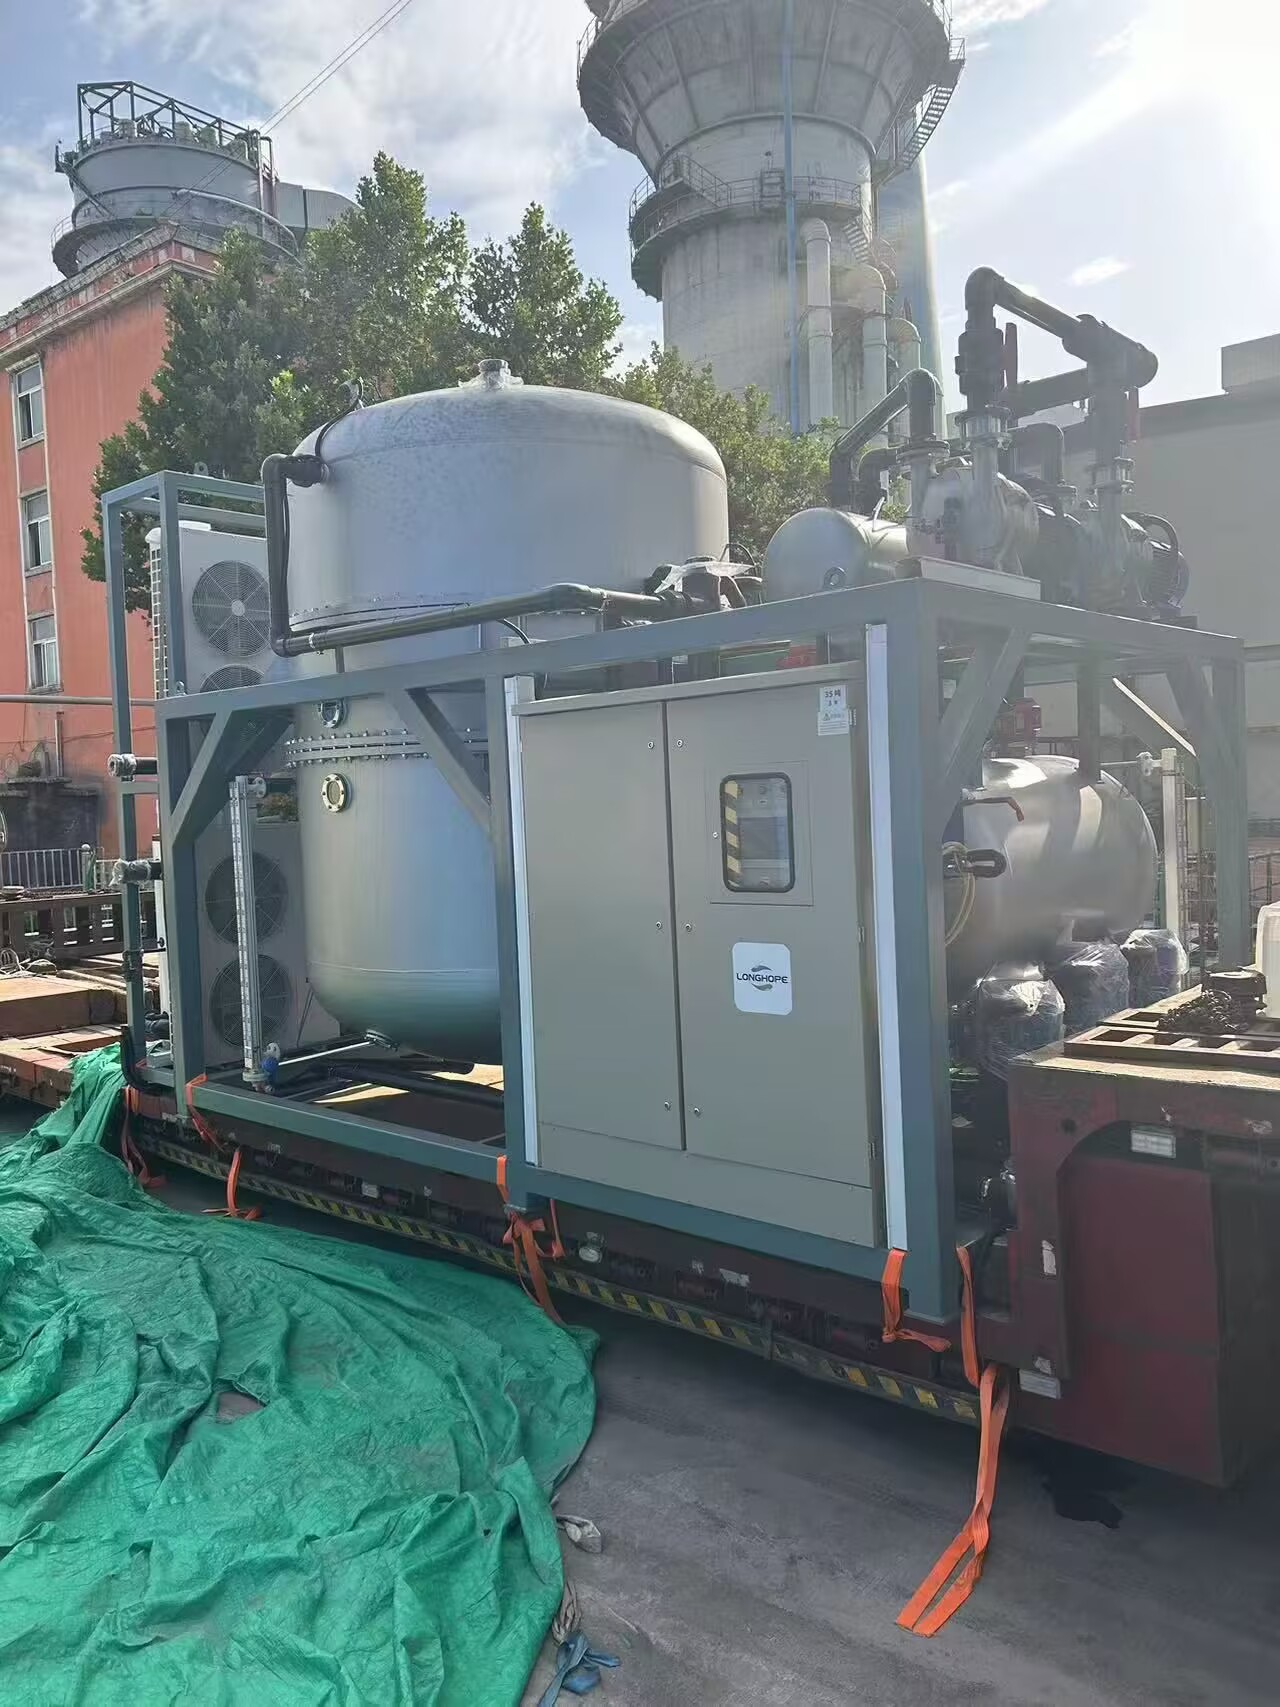
industrial vacuum evaporator equipment
Industrial vacuum evaporator equipment represents a sophisticated solution for liquid separation and concentration across diverse manufacturing sectors. This advanced technology utilizes controlled vacuum conditions to lower boiling points, enabling efficient evaporation of liquids at reduced temperatures. Industrial vacuum evaporator equipment operates by creating a partial vacuum environment within a sealed chamber, allowing water and volatile compounds to evaporate without exposing products to excessive heat damage.
The primary function of industrial vacuum evaporator equipment involves concentrating solutions, recovering valuable solvents, and reducing waste volumes in chemical processing, pharmaceutical production, and food manufacturing applications. The system comprises a heating chamber, condenser, vacuum pump, and collection reservoir working in integrated harmony.
Technological features of modern industrial vacuum evaporator equipment include precise temperature controls, automated pressure regulation, energy-efficient heat recovery systems, and stainless steel construction for corrosion resistance. Multiple evaporation stages can be configured for increased efficiency. The equipment accommodates various viscosity levels and heat-sensitive materials, making it versatile across industries.
Applications of industrial vacuum evaporator equipment span pharmaceutical concentrate production, wastewater treatment, chemical solvent recovery, dairy product concentration, and environmental remediation. Facilities benefit from reduced processing times, improved product quality, and enhanced operational safety. Industries increasingly adopt industrial vacuum evaporator equipment to meet stringent regulatory standards while optimizing production economics and sustainability objectives.

 EN