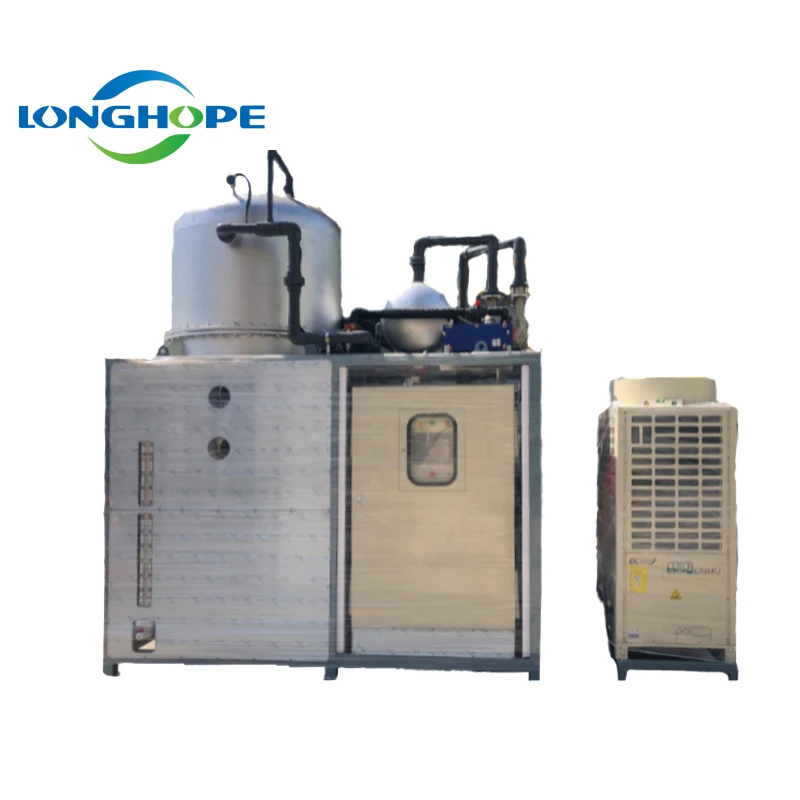
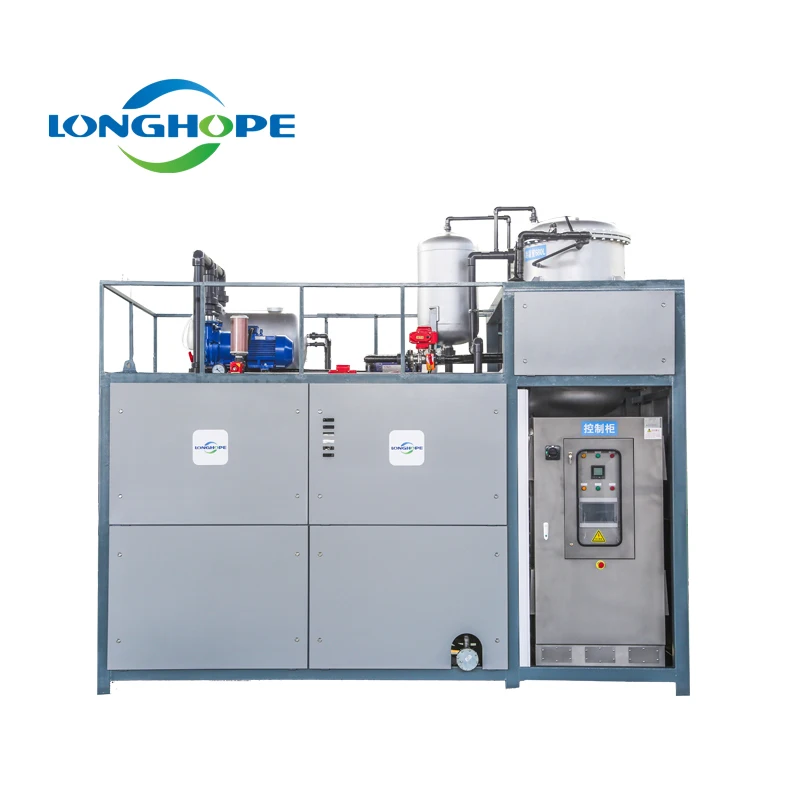
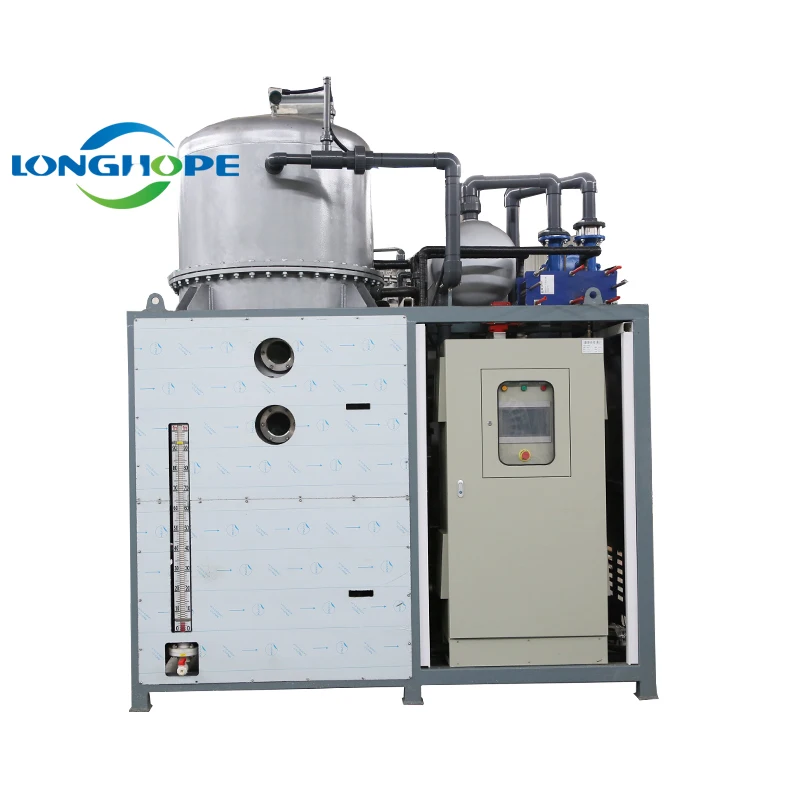
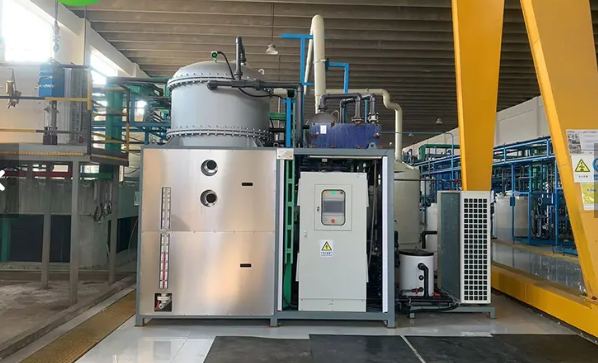
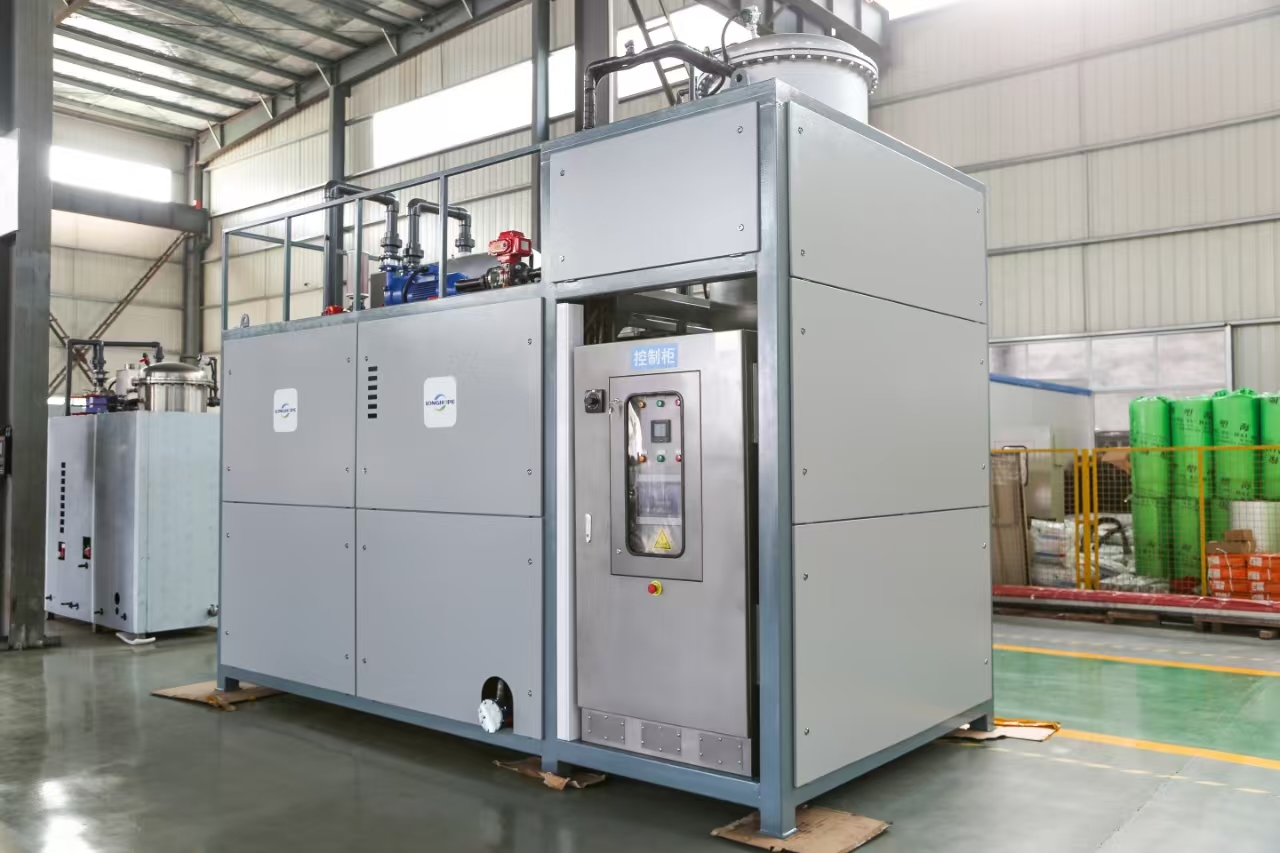
industrial vacuum concentration equipment
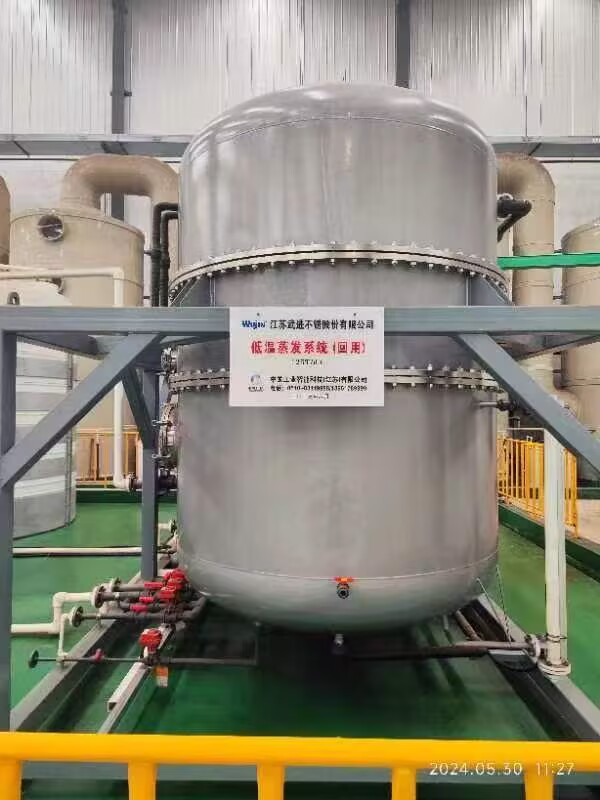
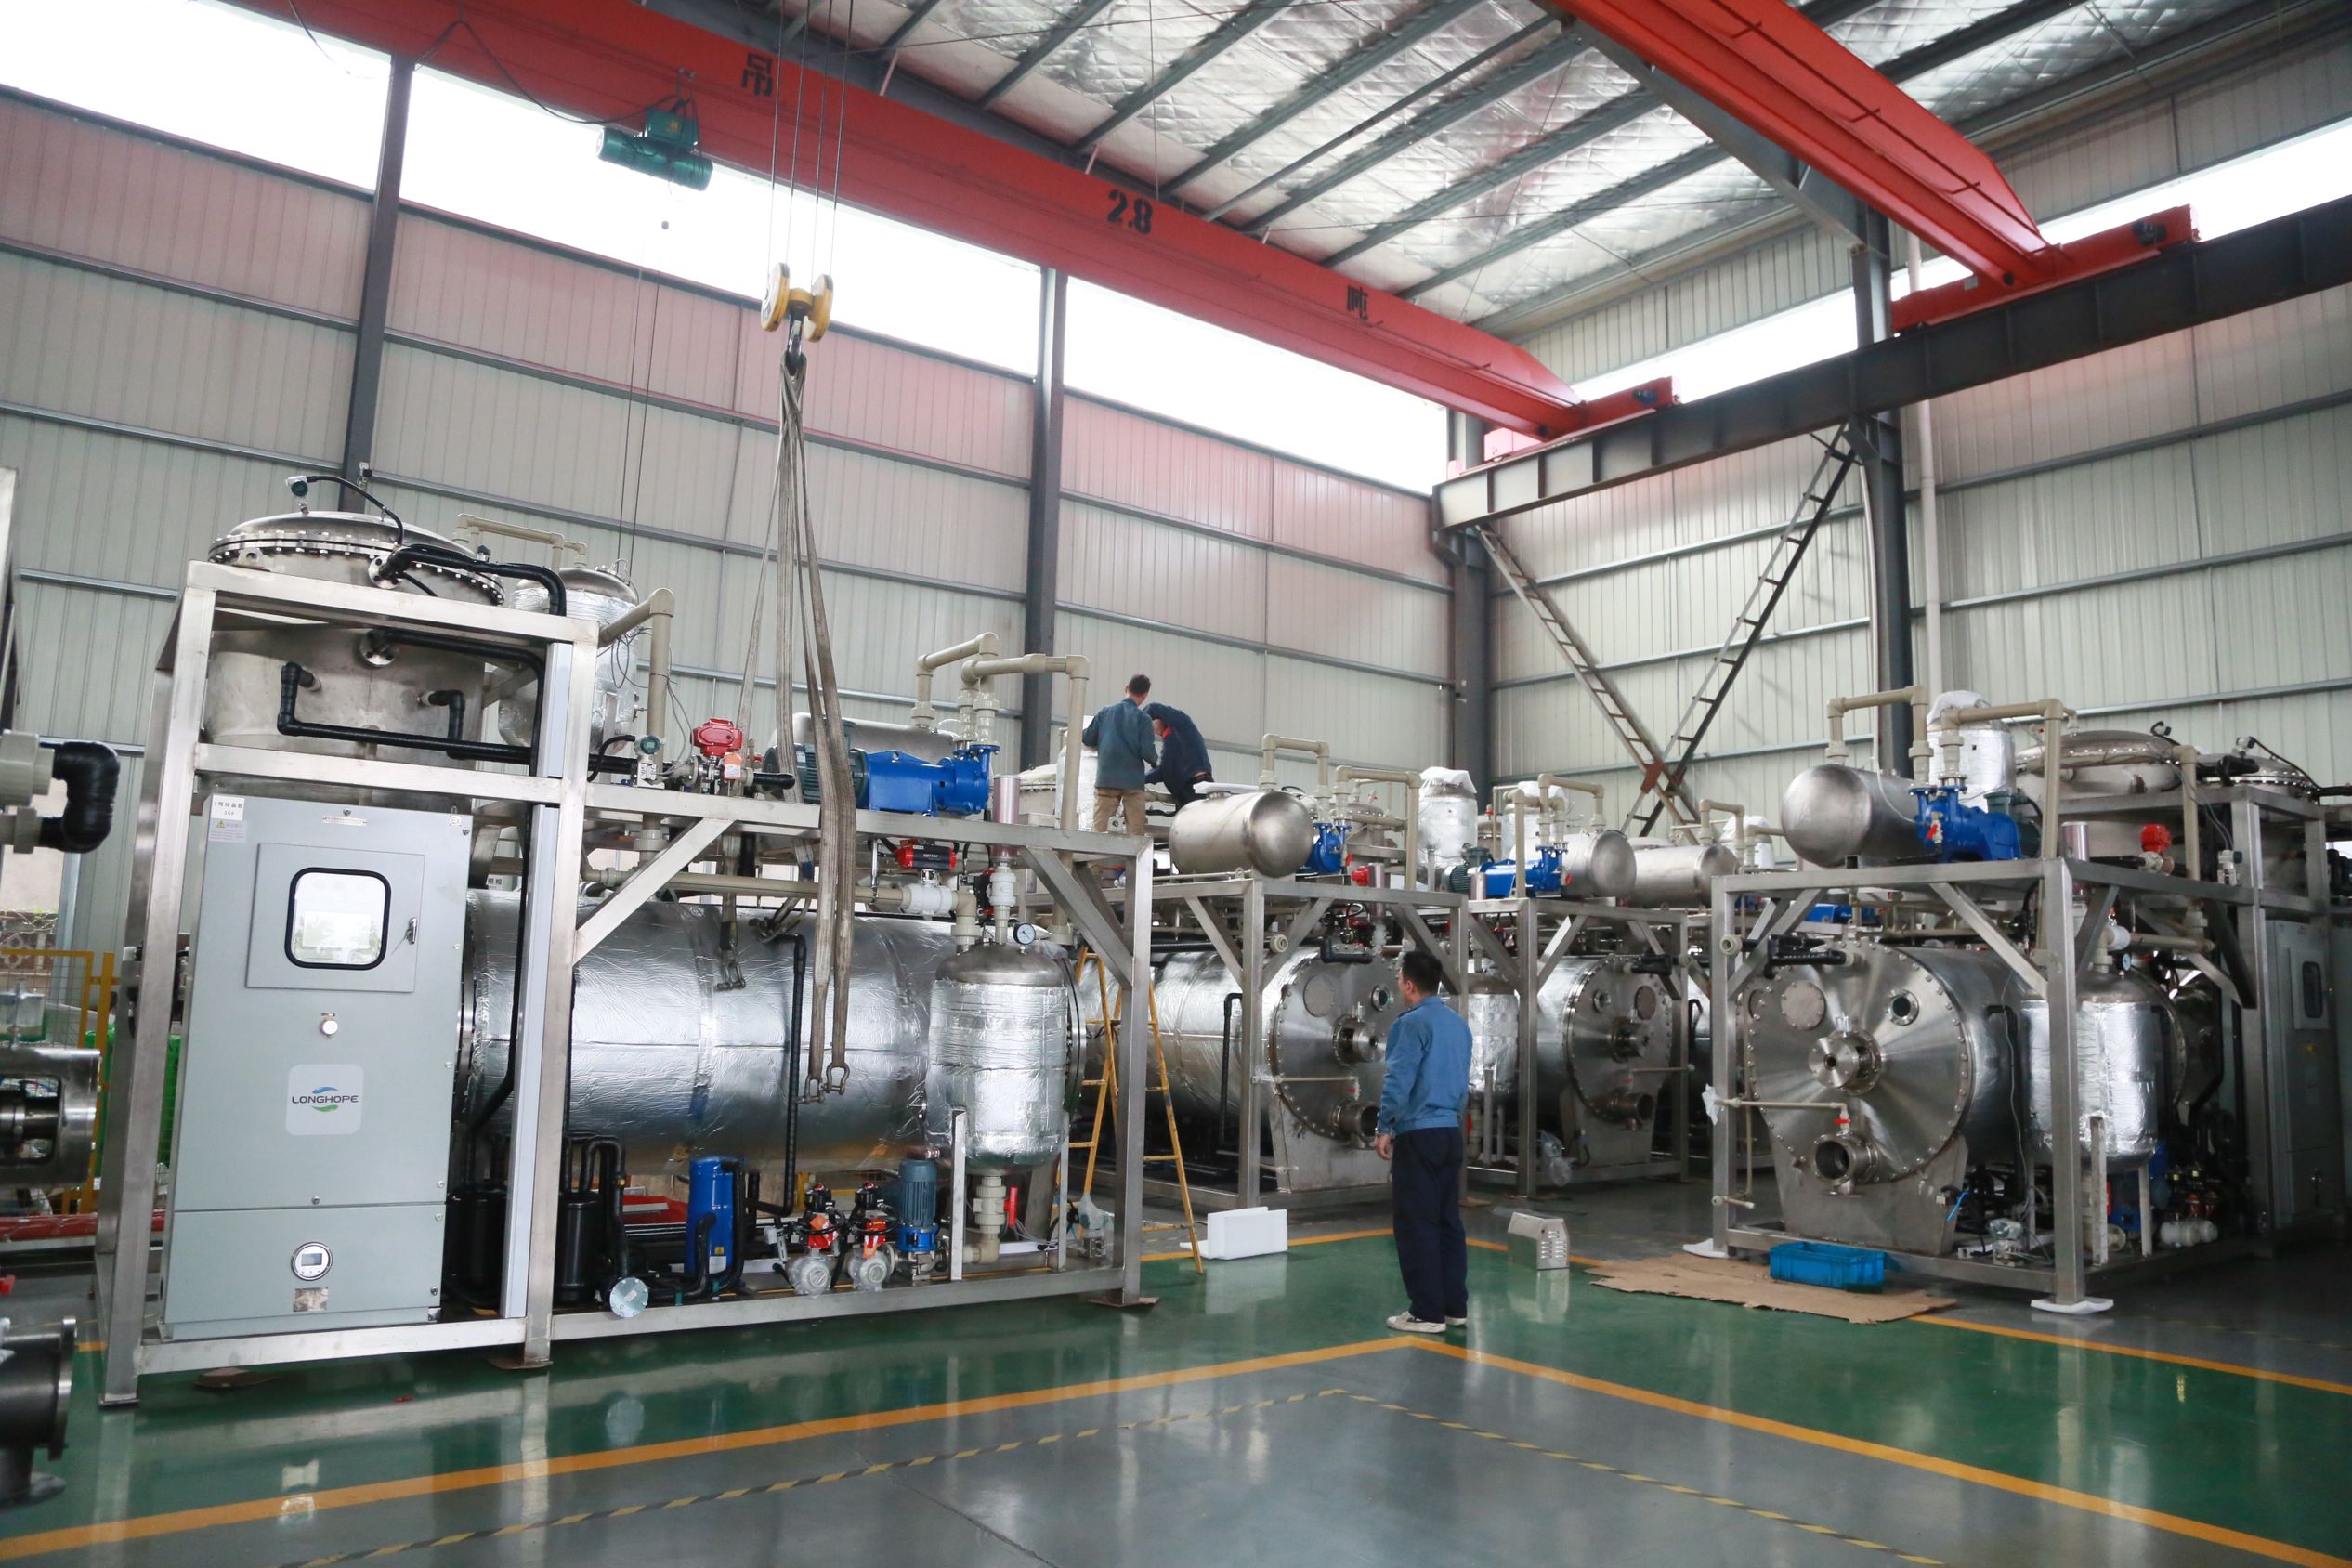
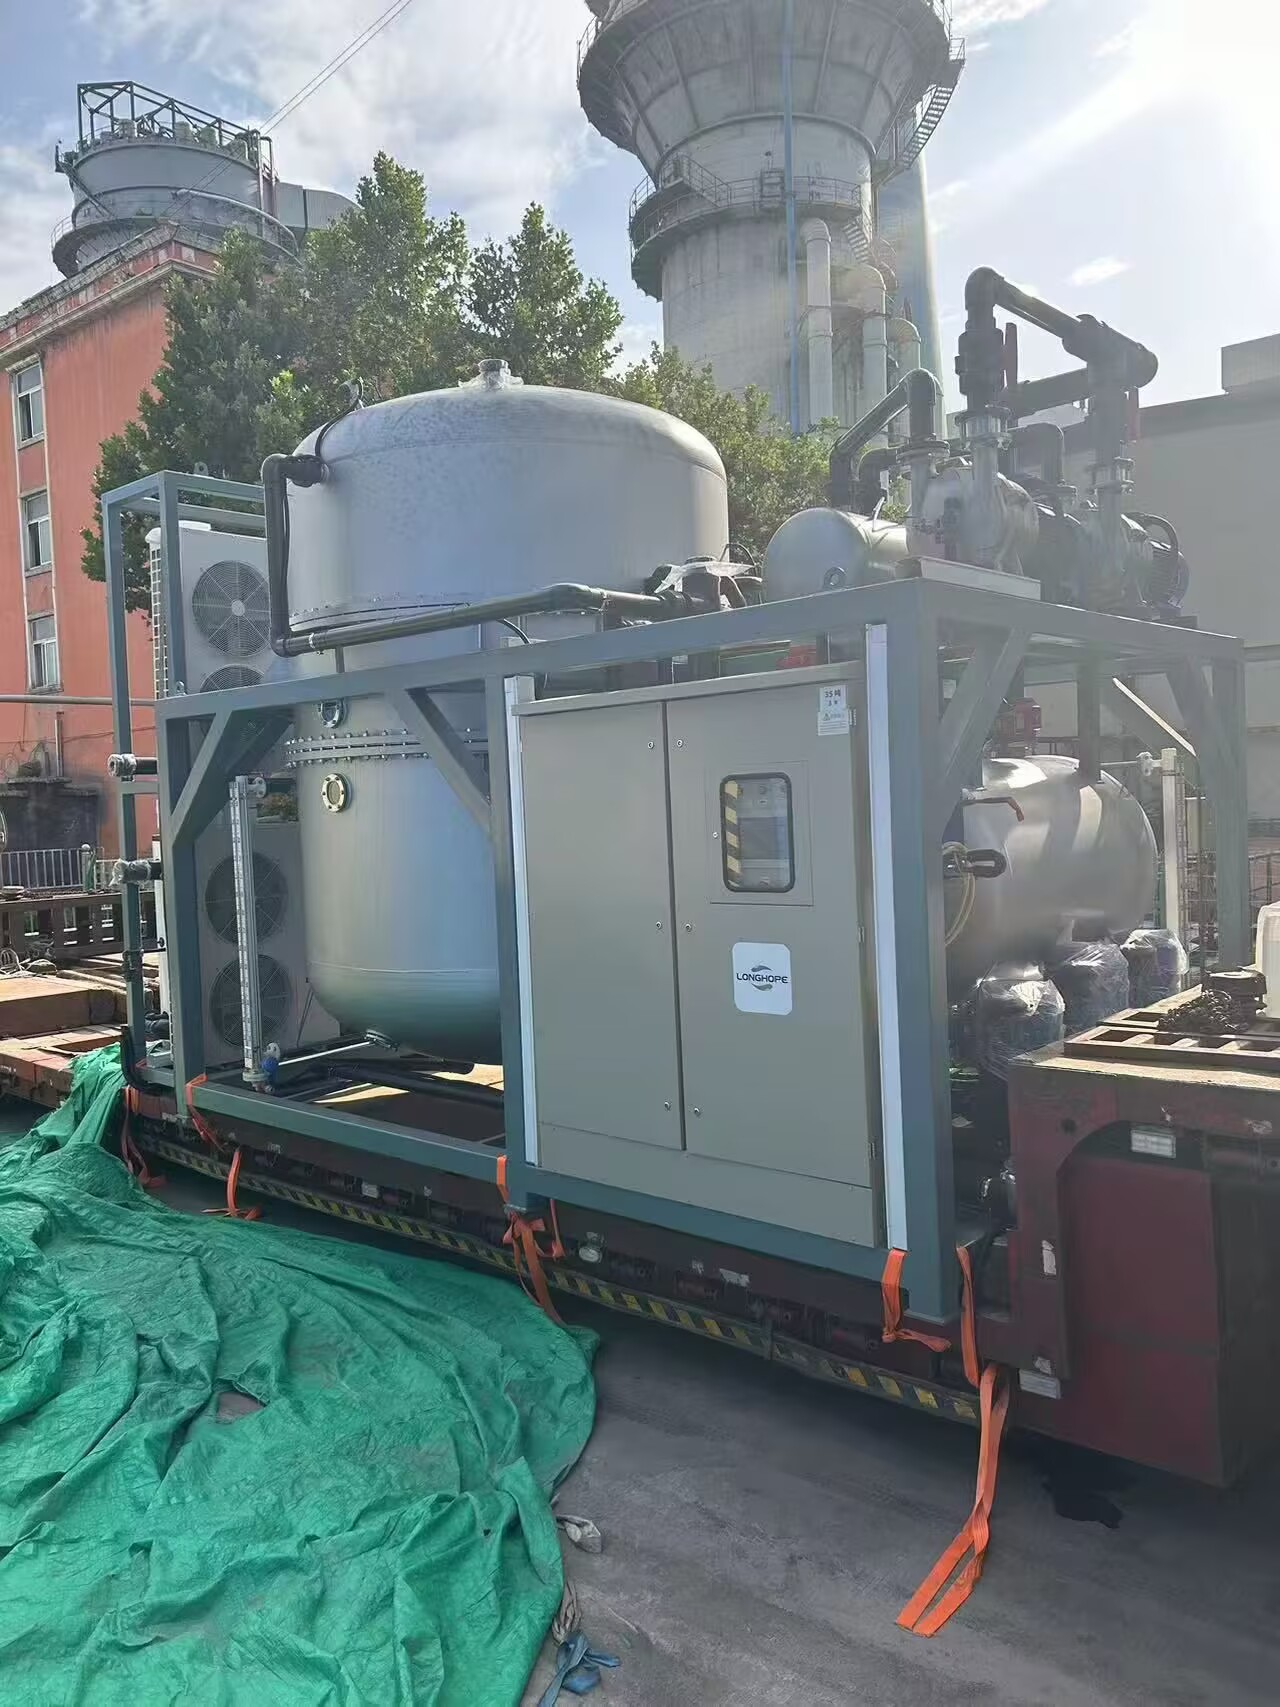
Industrial vacuum concentration equipment represents a sophisticated solution for separating liquid from solids through advanced evaporation processes. This industrial vacuum concentration equipment operates by reducing atmospheric pressure within a sealed chamber, enabling liquids to evaporate at significantly lower temperatures than conventional methods. The technology proves particularly valuable in processing heat-sensitive materials that would otherwise degrade under high-temperature conditions.
The primary function of industrial vacuum concentration equipment involves concentrating solutions by removing excess moisture while preserving product quality and integrity. This equipment utilizes vacuum chambers combined with heating systems to create optimal evaporation conditions. The technological features of industrial vacuum concentration equipment include automated temperature controls, precise pressure regulation, and continuous monitoring systems that ensure consistent results.
Applications for industrial vacuum concentration equipment span across multiple industries including pharmaceutical production, food processing, chemical manufacturing, and waste treatment facilities. The equipment efficiently handles viscous liquids, delicate compounds, and challenging material combinations. Industrial vacuum concentration equipment proves especially useful for processing valuable materials where product loss or degradation cannot be tolerated.
The design incorporates stainless steel construction, advanced sealing mechanisms, and robust pumping systems. These components work together to maintain stable vacuum conditions throughout the concentration cycle. Modern industrial vacuum concentration equipment features digital controls, automated safety shutdowns, and energy-efficient operation modes. The equipment's versatility makes it indispensable across industries requiring precise liquid concentration without thermal damage.

 EN