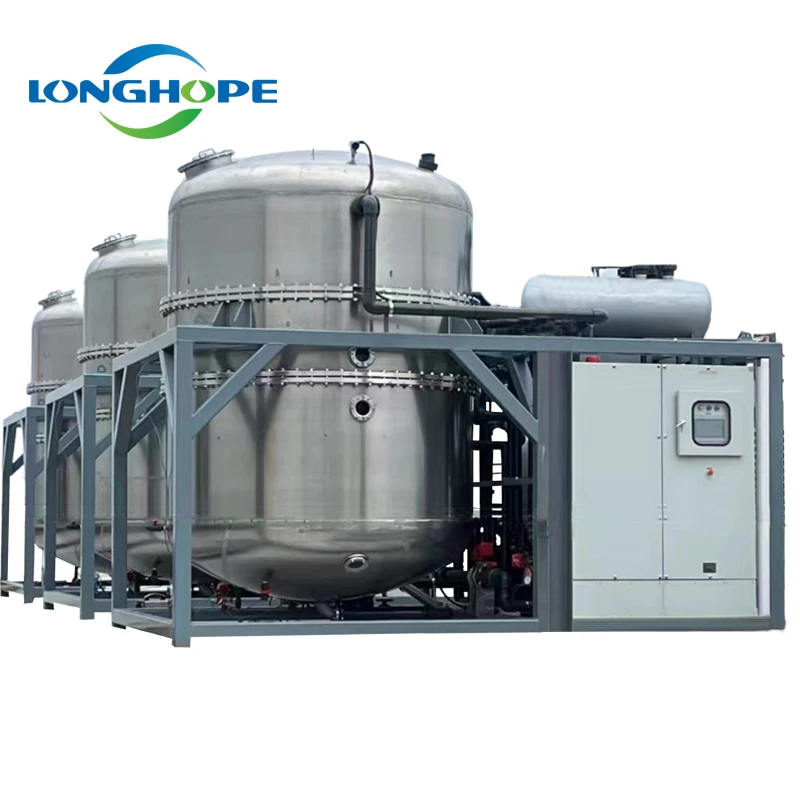
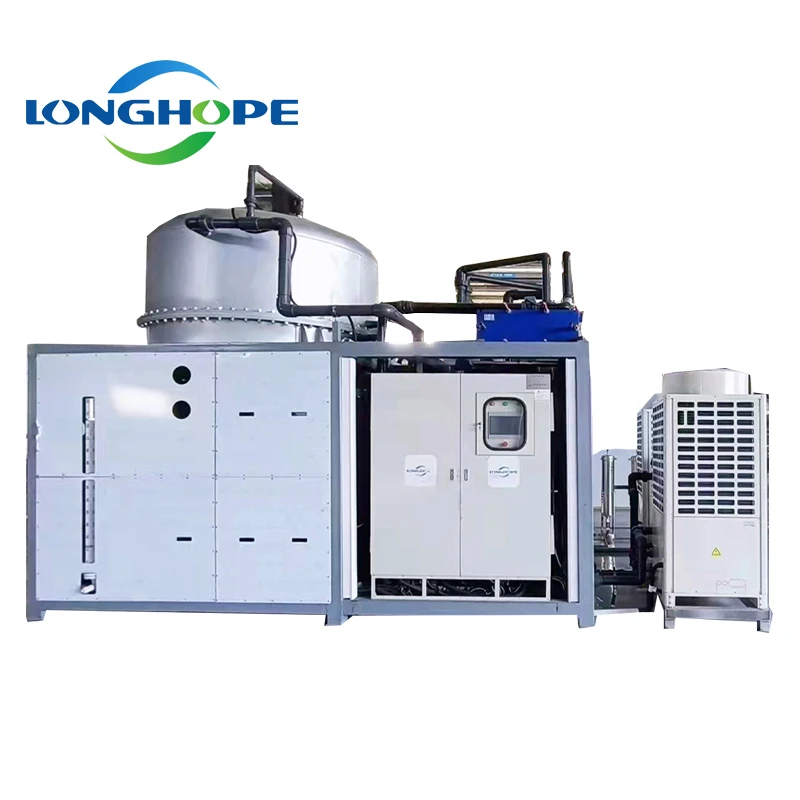
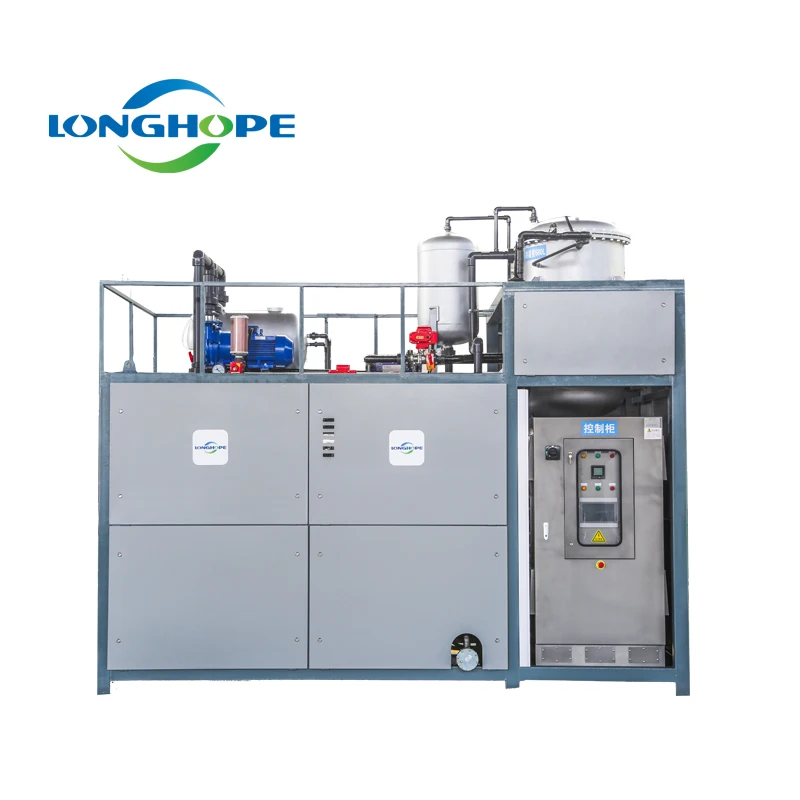
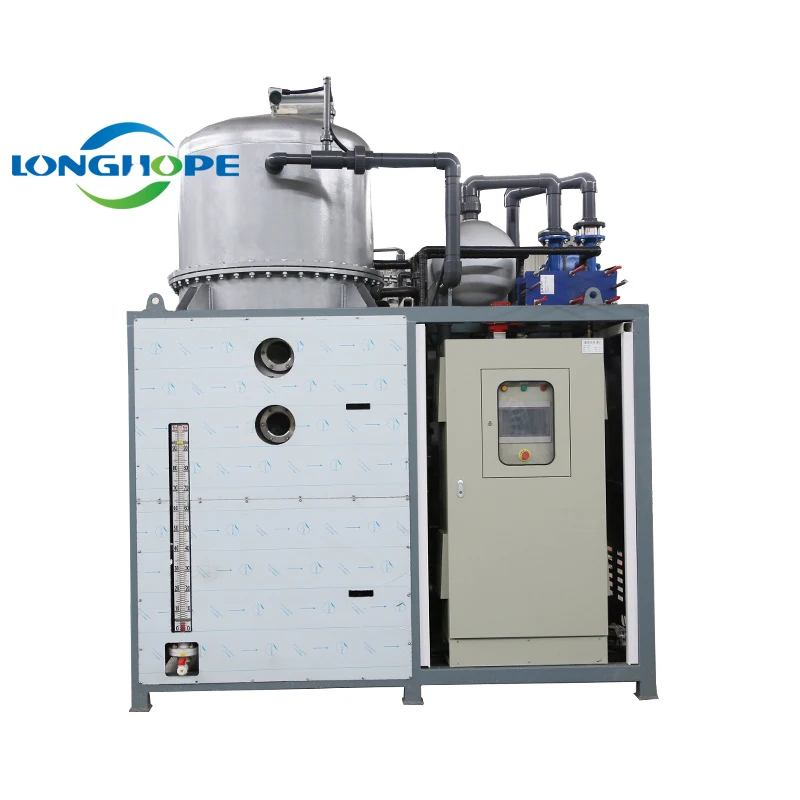
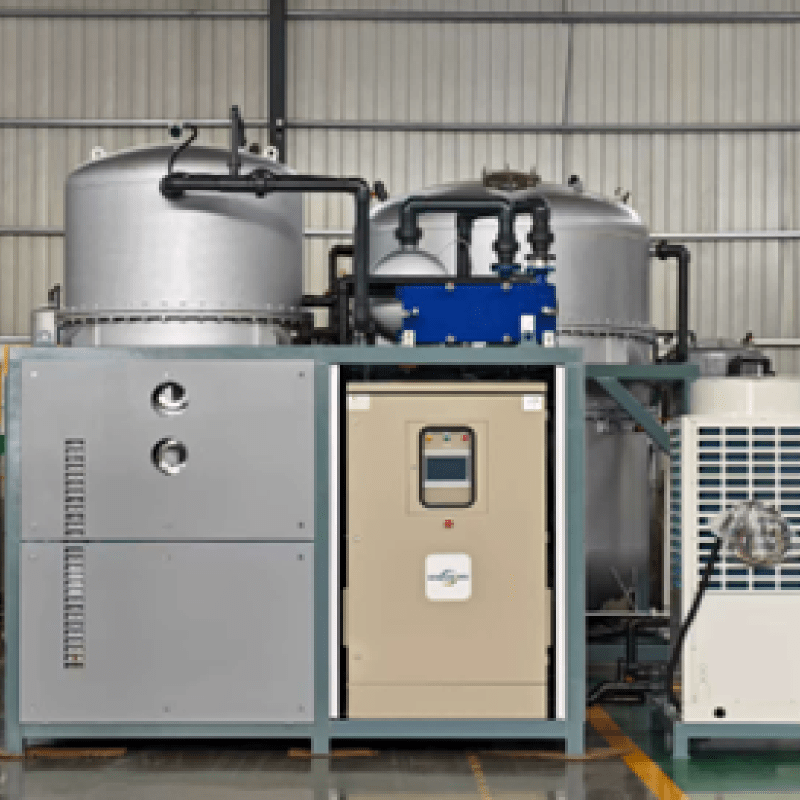
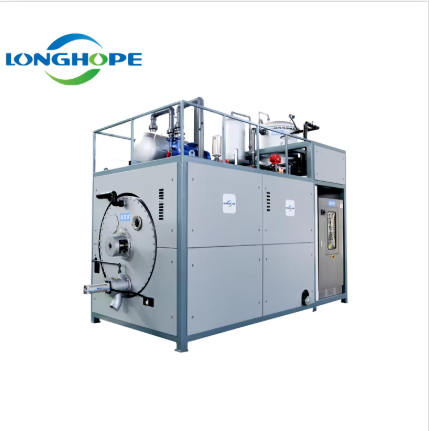
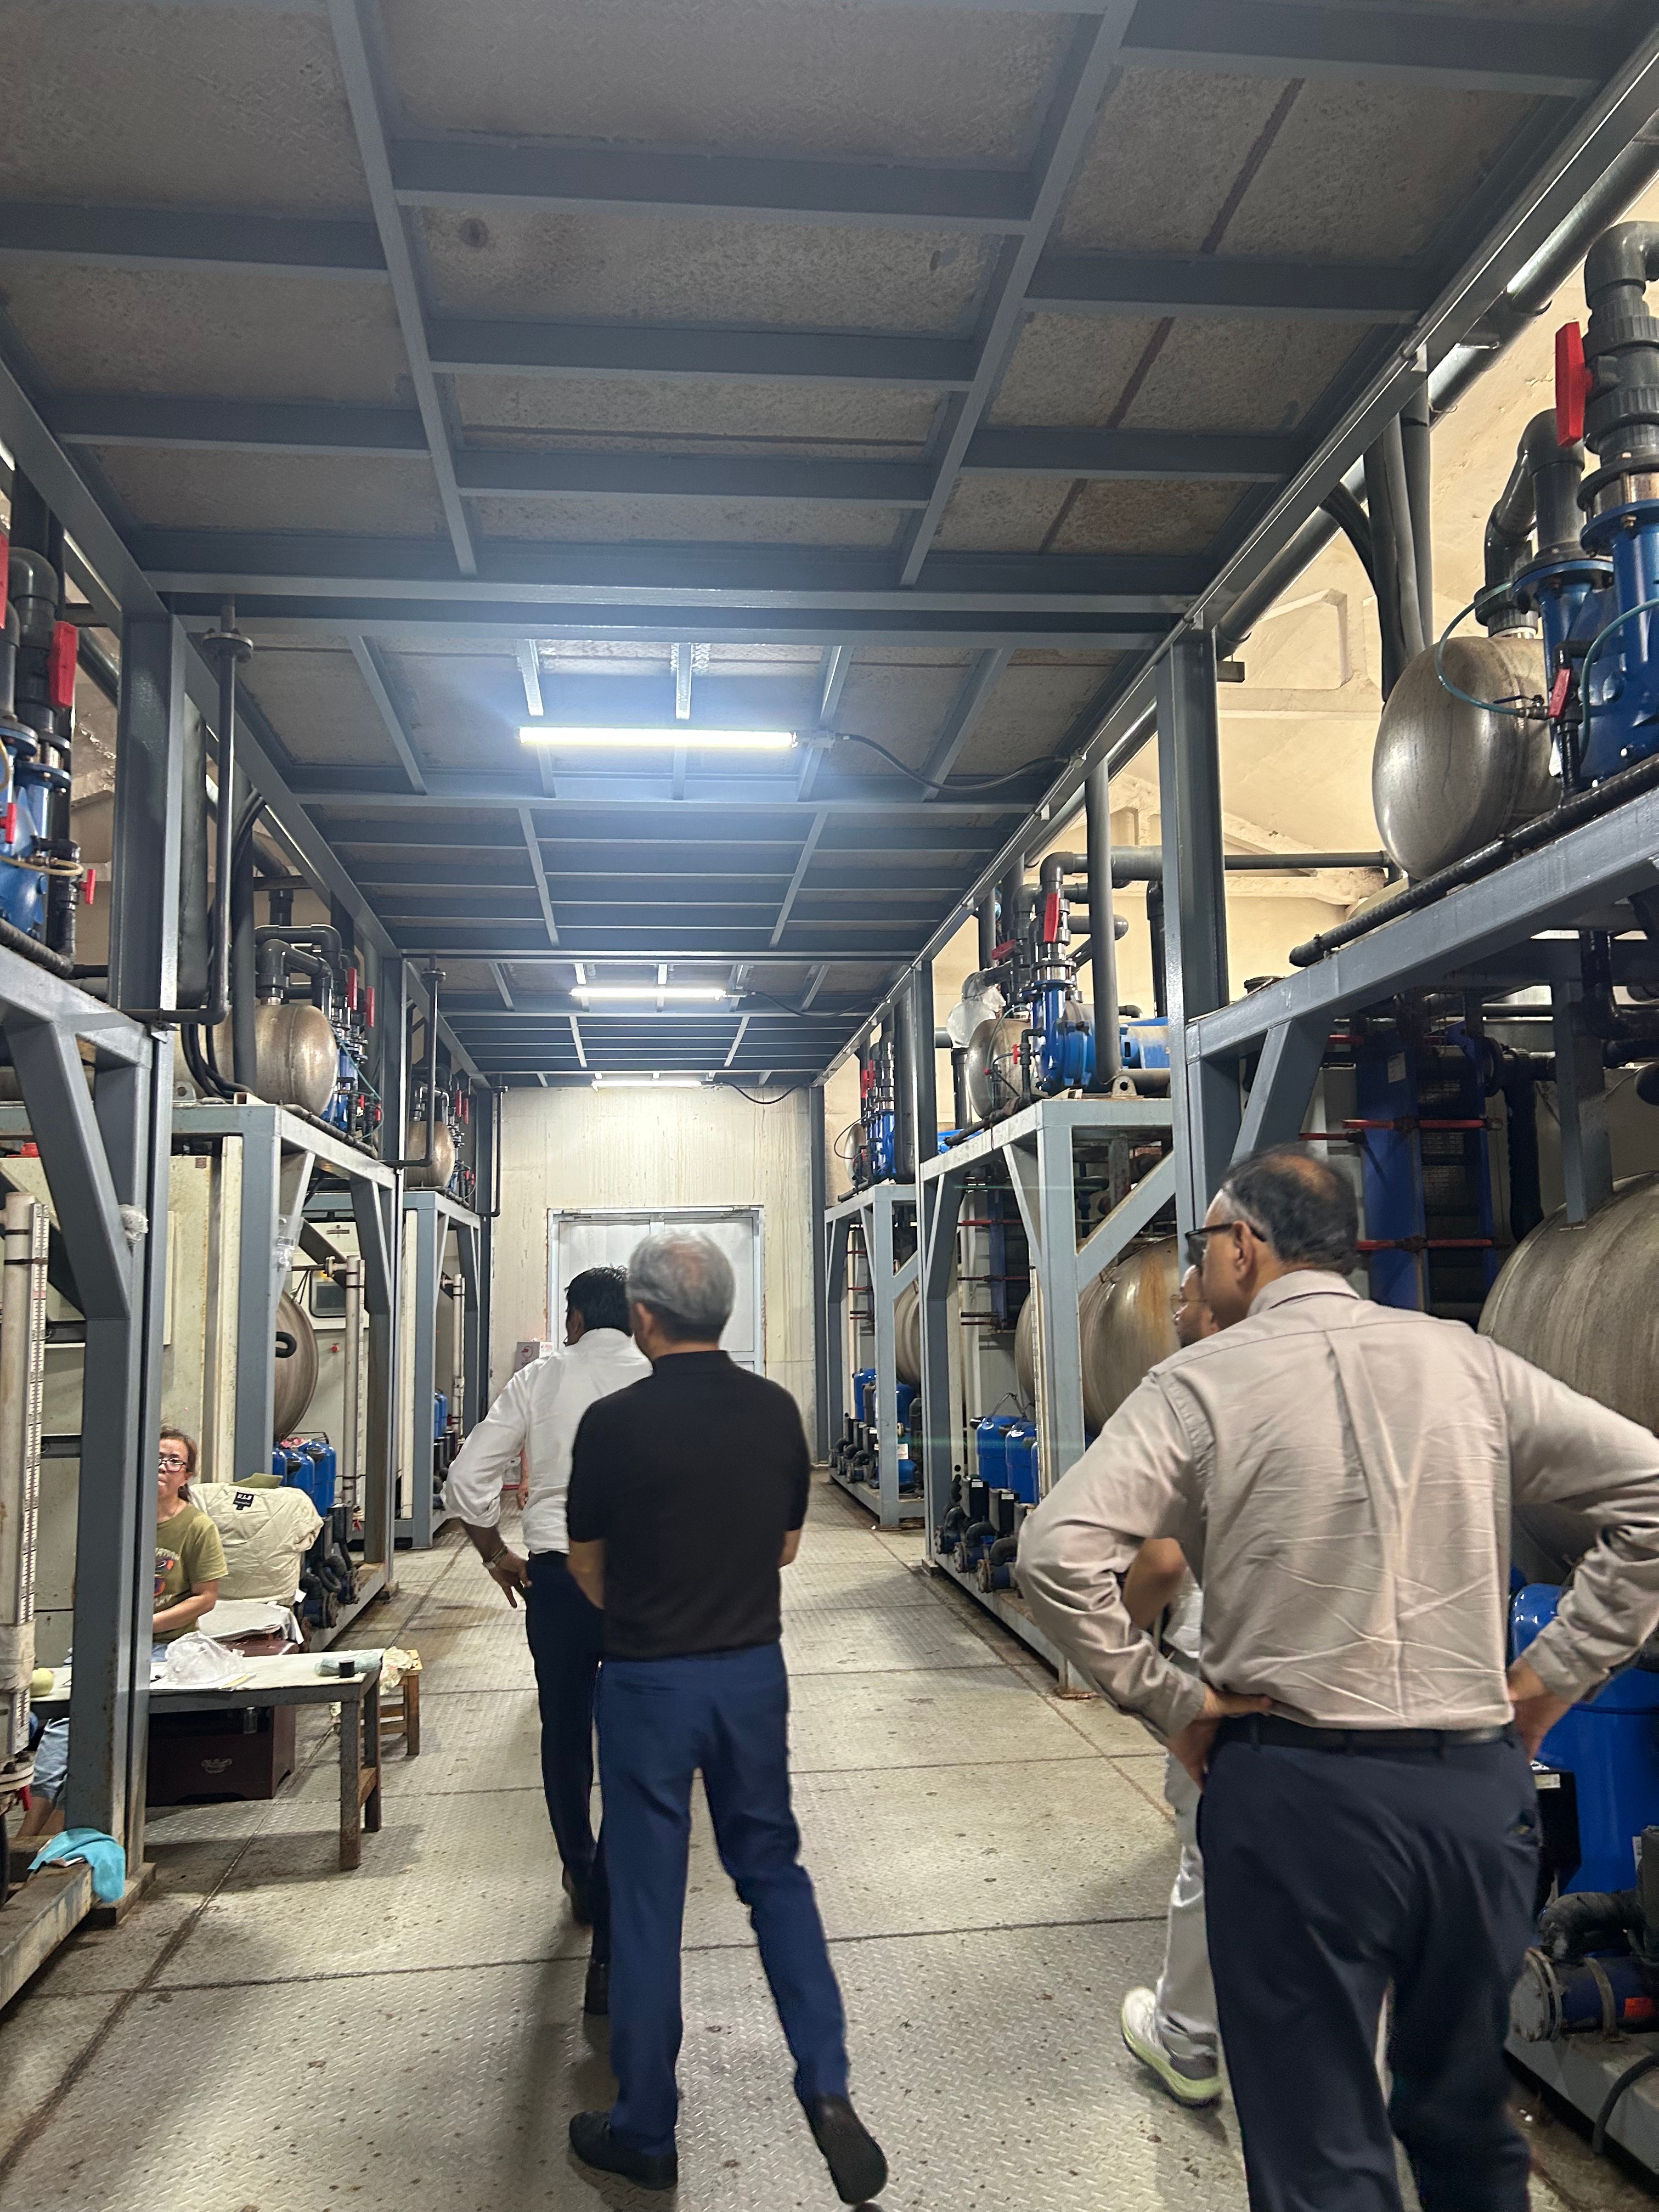
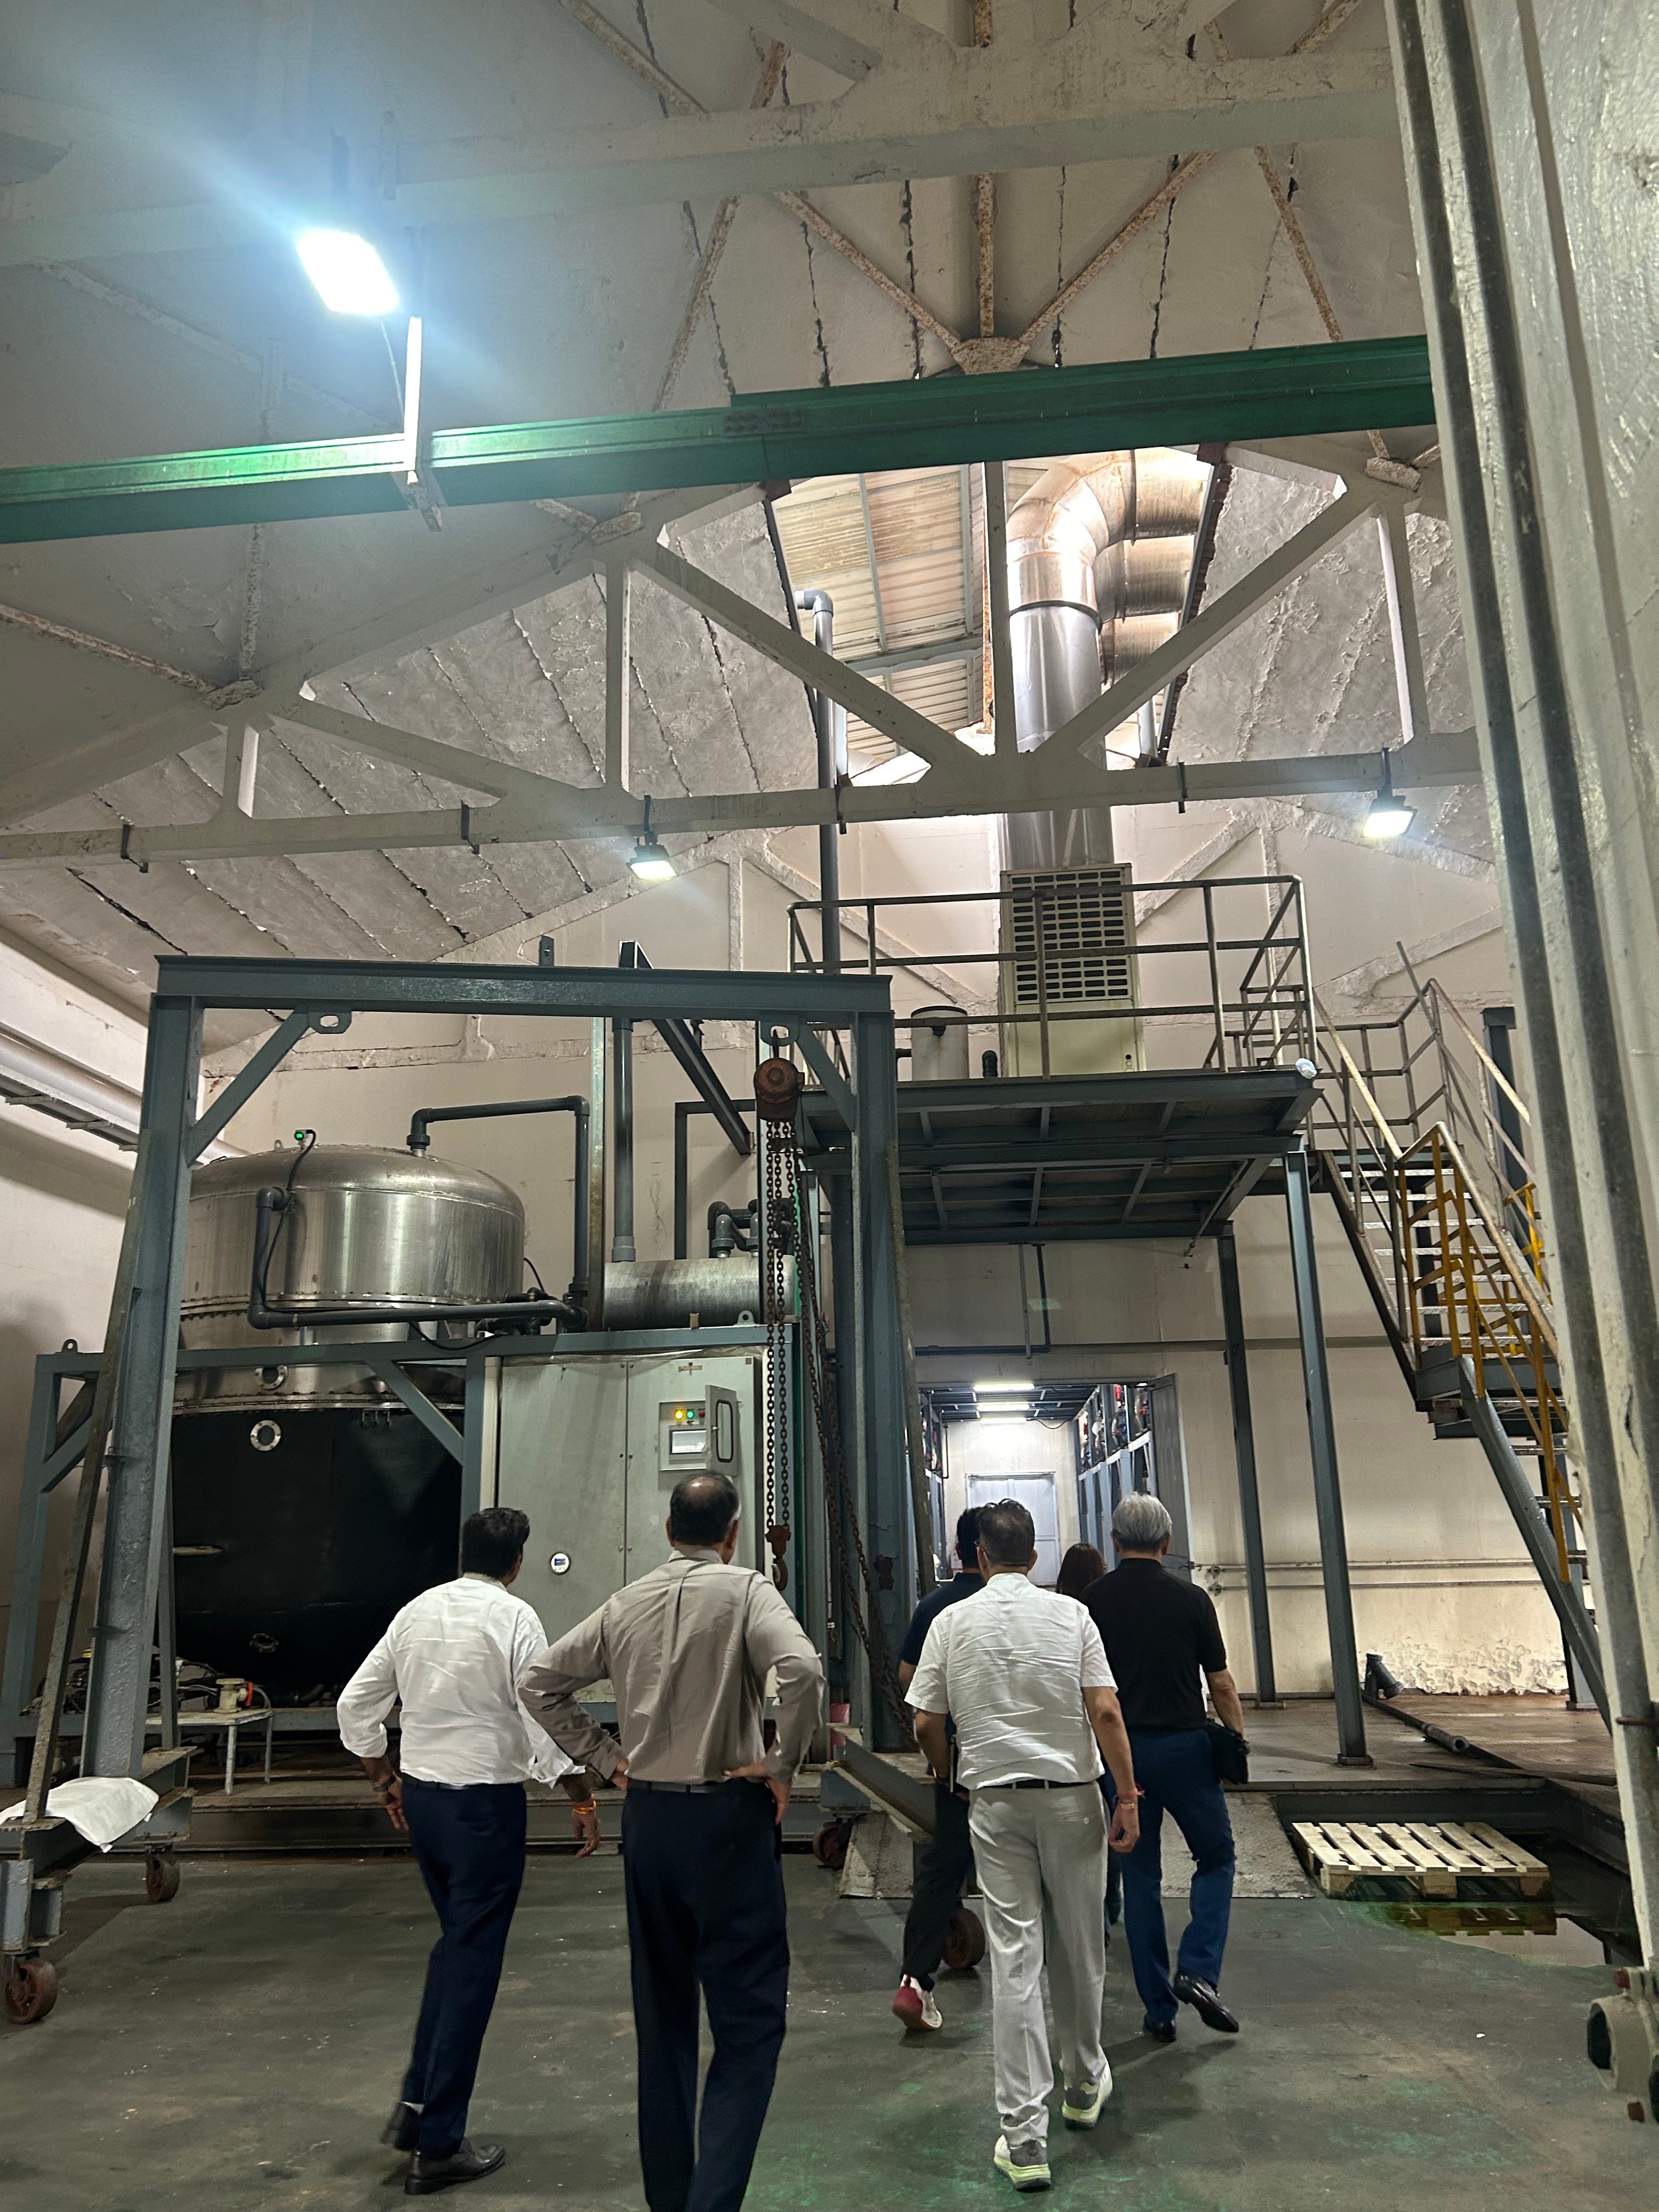
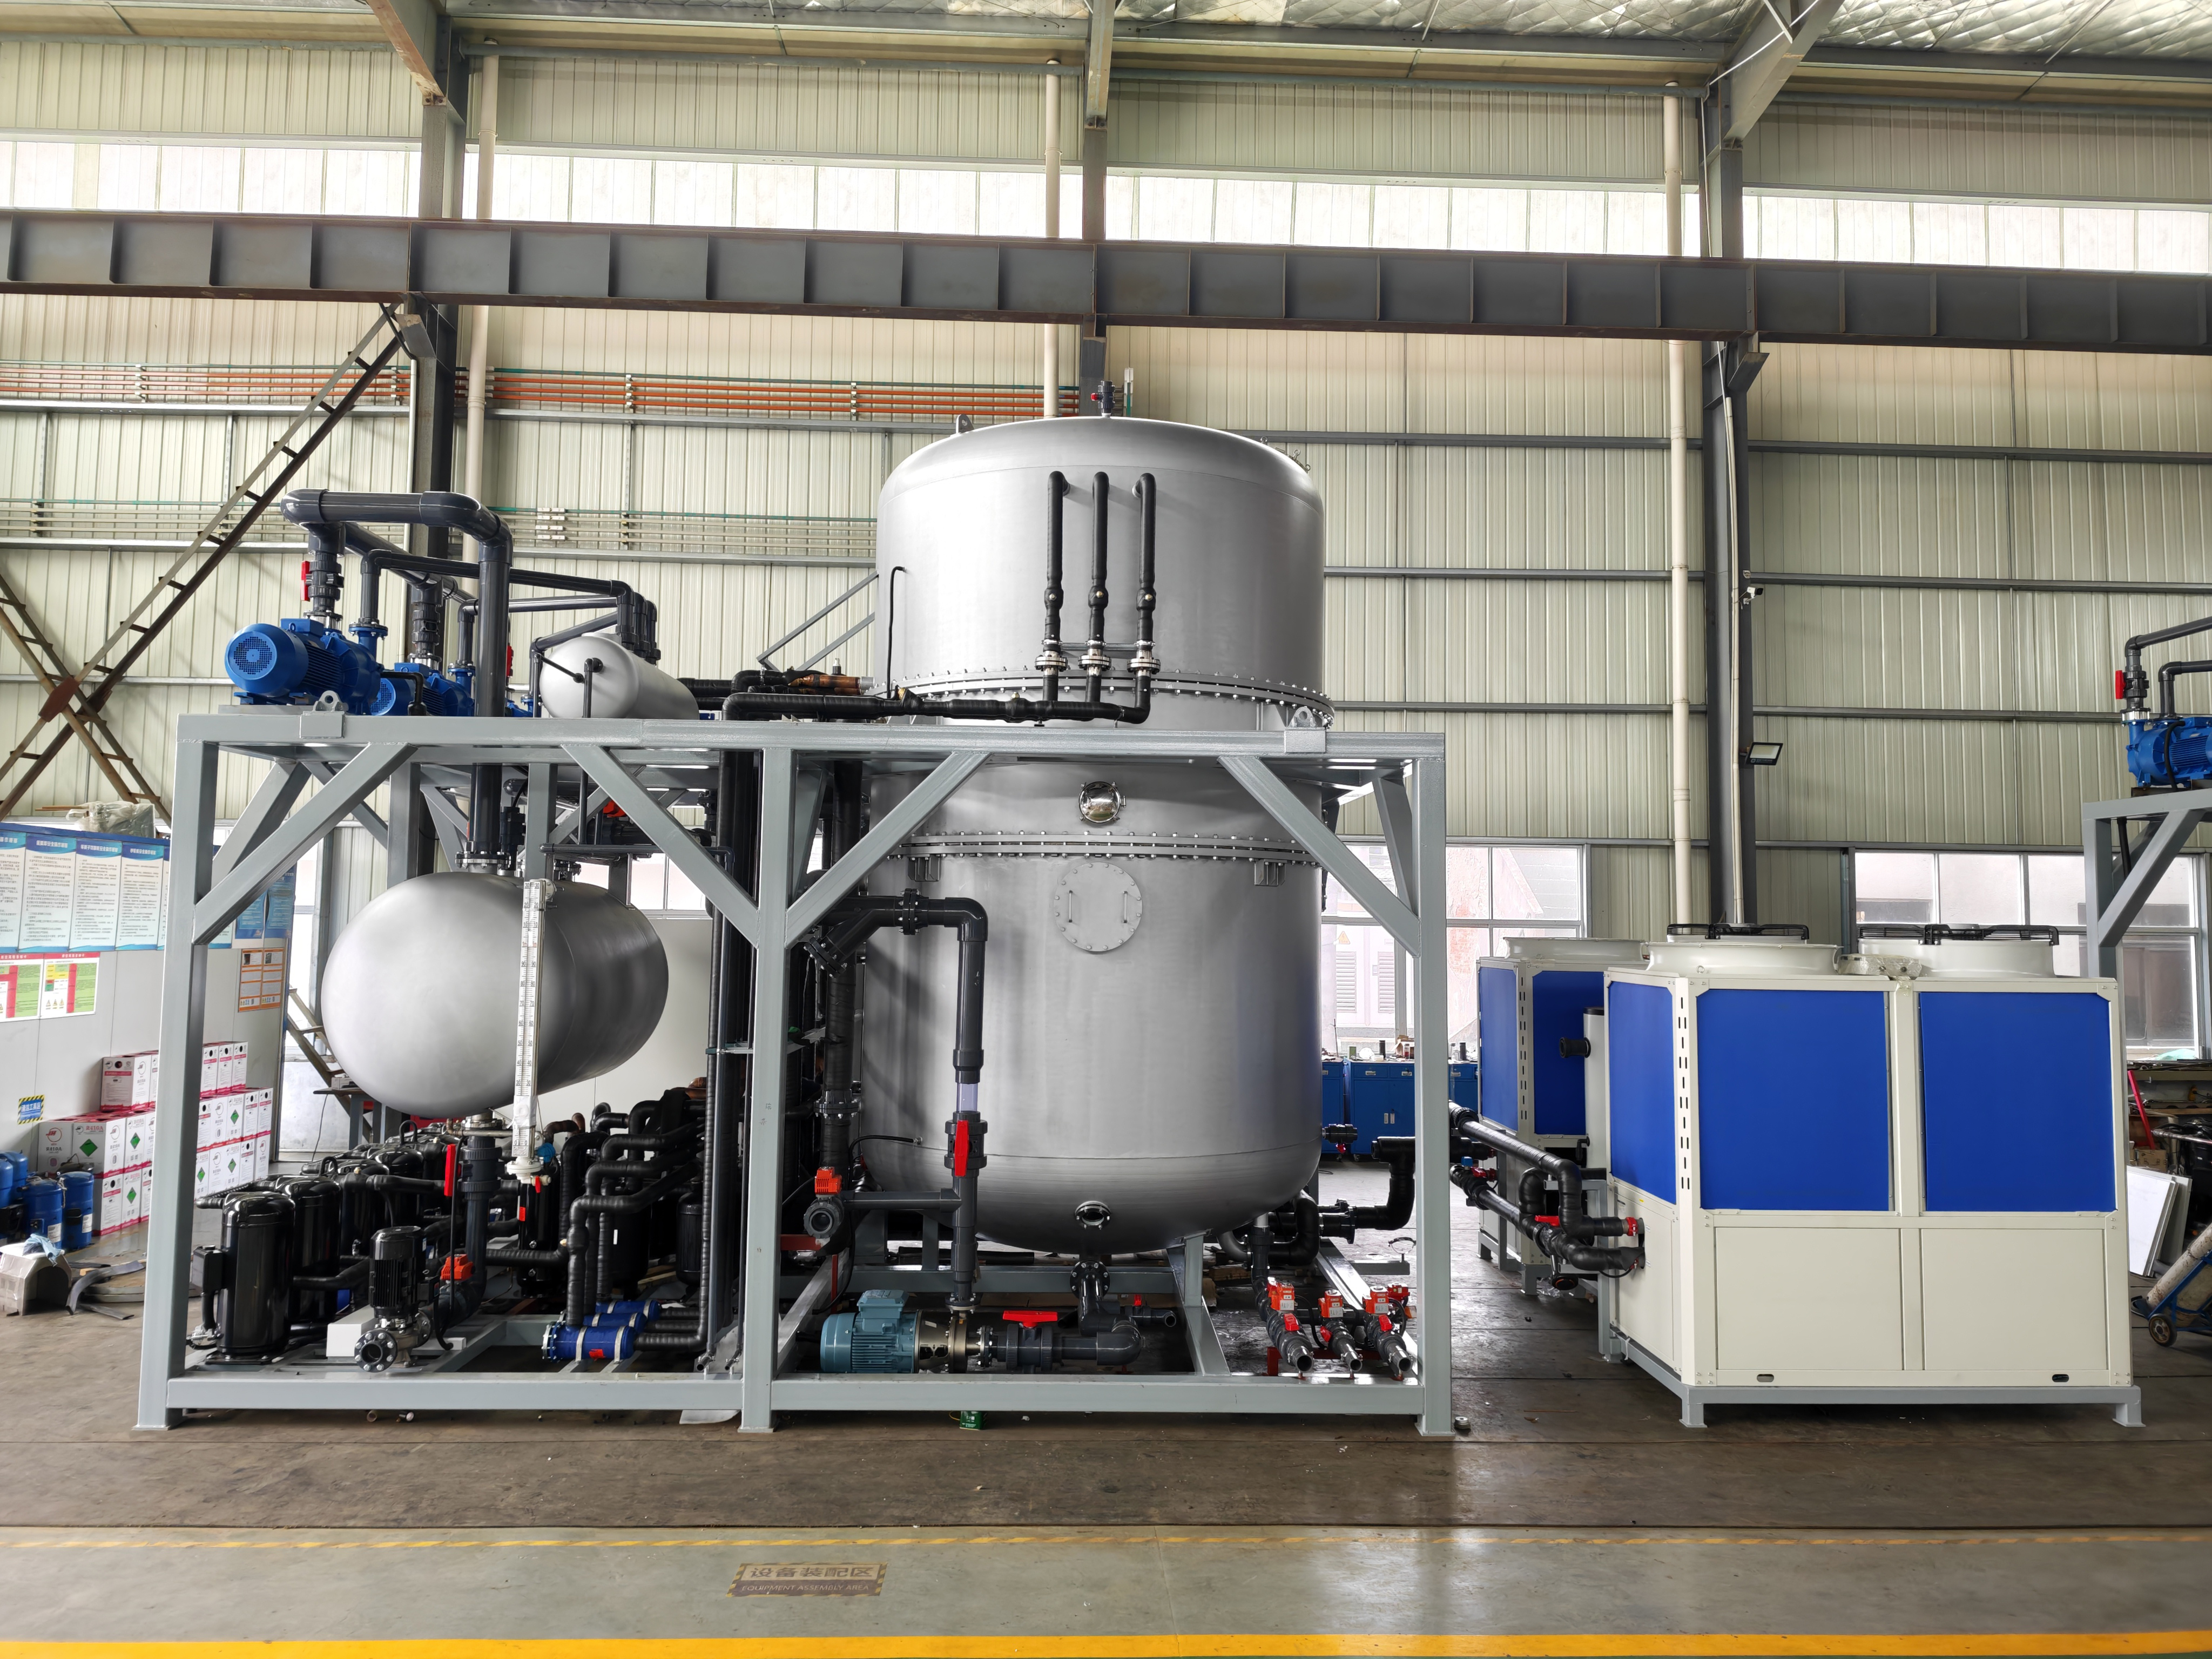
vacuum concentration system
A vacuum concentration system represents a sophisticated technology designed to efficiently remove liquids from solutions through controlled evaporation under reduced pressure conditions. This innovative vacuum concentration system operates by lowering atmospheric pressure within a sealed chamber, allowing liquids to evaporate at significantly lower temperatures than conventional methods. The primary function of a vacuum concentration system involves separating target compounds from solvents while preserving heat-sensitive materials that might otherwise degrade under standard heating processes.
The technological features of a modern vacuum concentration system include precision temperature controls, automated pressure regulation, and advanced condensation mechanisms that capture and recycle evaporated solvents. These components work together to create an efficient vacuum concentration system that minimizes energy consumption while maximizing product recovery rates. The system typically incorporates specialized condenser units, vacuum pumps, and digital monitoring equipment to ensure consistent, reliable operation.
Applications for a vacuum concentration system span across multiple industries including pharmaceutical manufacturing, chemical processing, food production, and laboratory research environments. Laboratories utilize the vacuum concentration system for concentrating biological samples, purifying extracts, and preparing solutions for analytical testing. The pharmaceutical industry relies on vacuum concentration systems to produce concentrated drug formulations while maintaining ingredient integrity. Food manufacturers employ this technology to concentrate flavor compounds and nutritional elements without compromising product quality, making the vacuum concentration system an indispensable tool across diverse sectors.

 EN