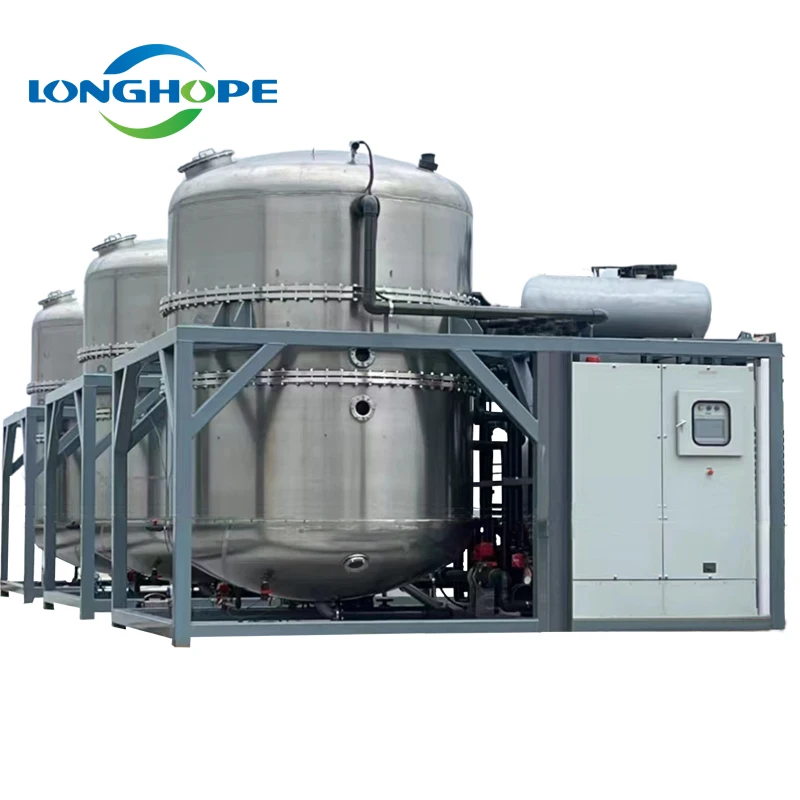
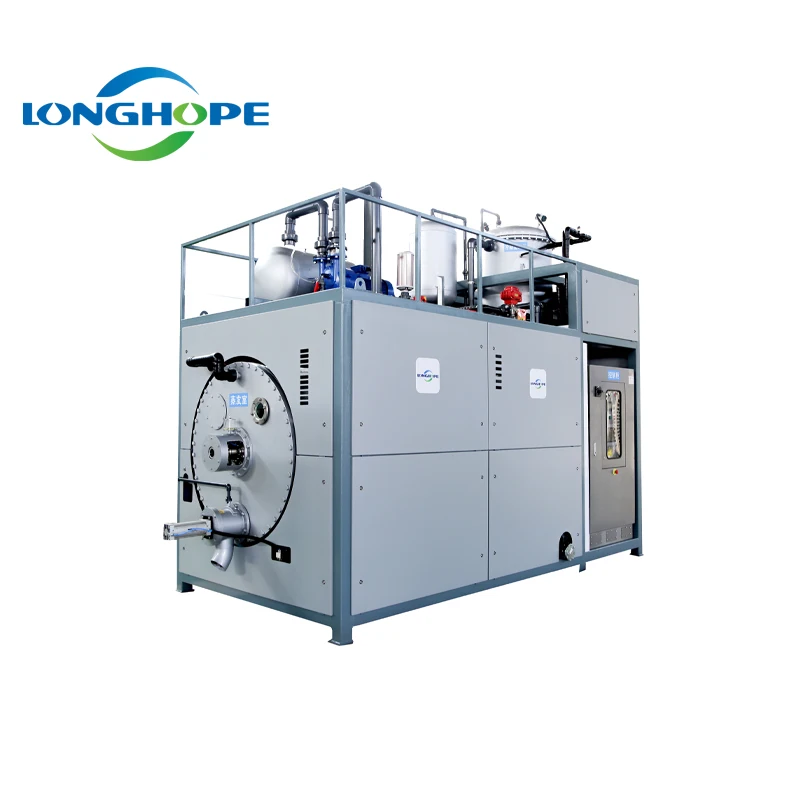
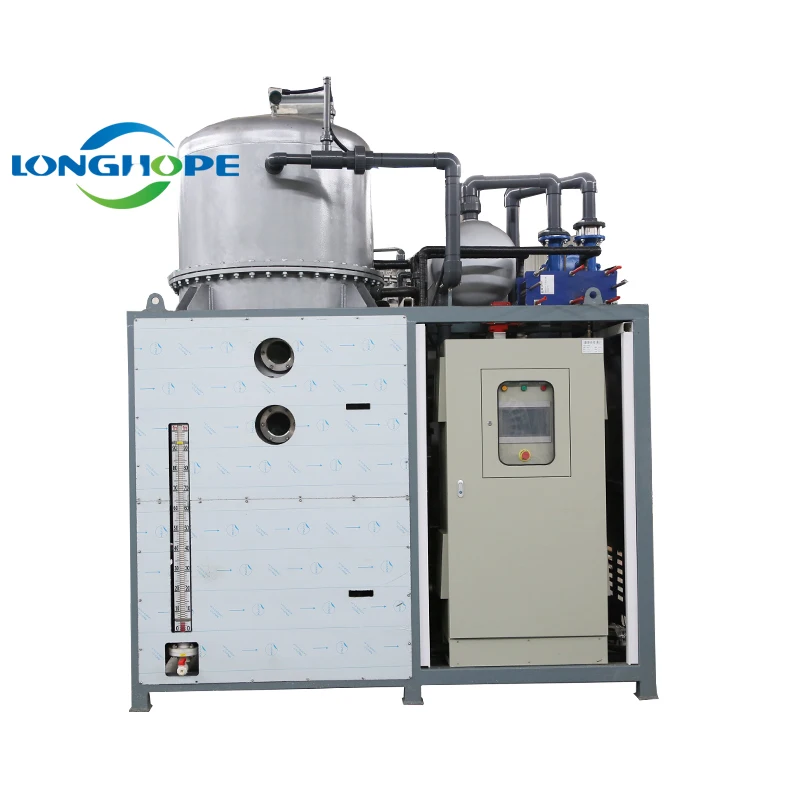
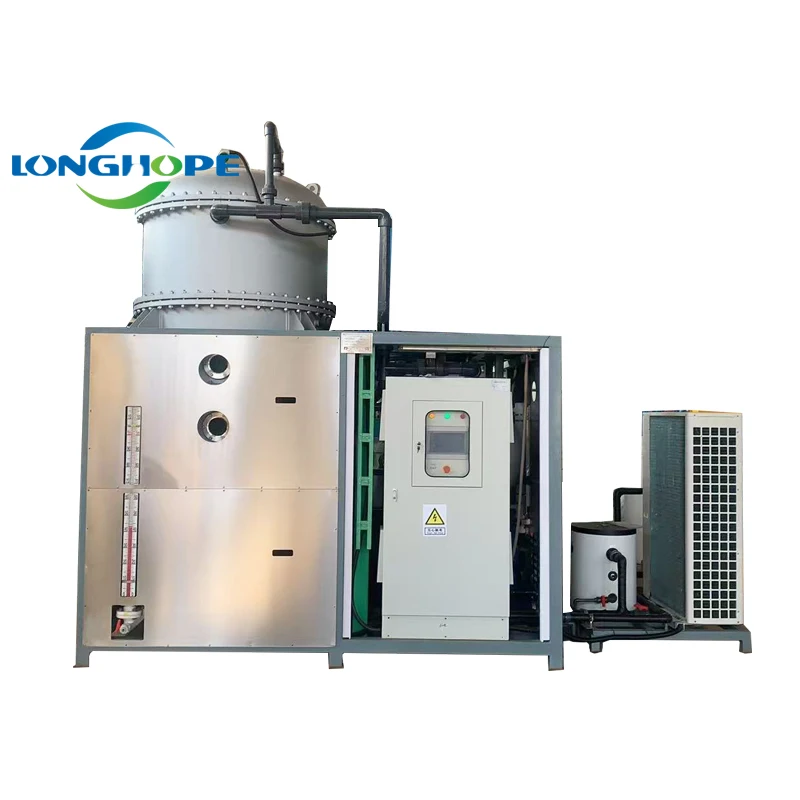
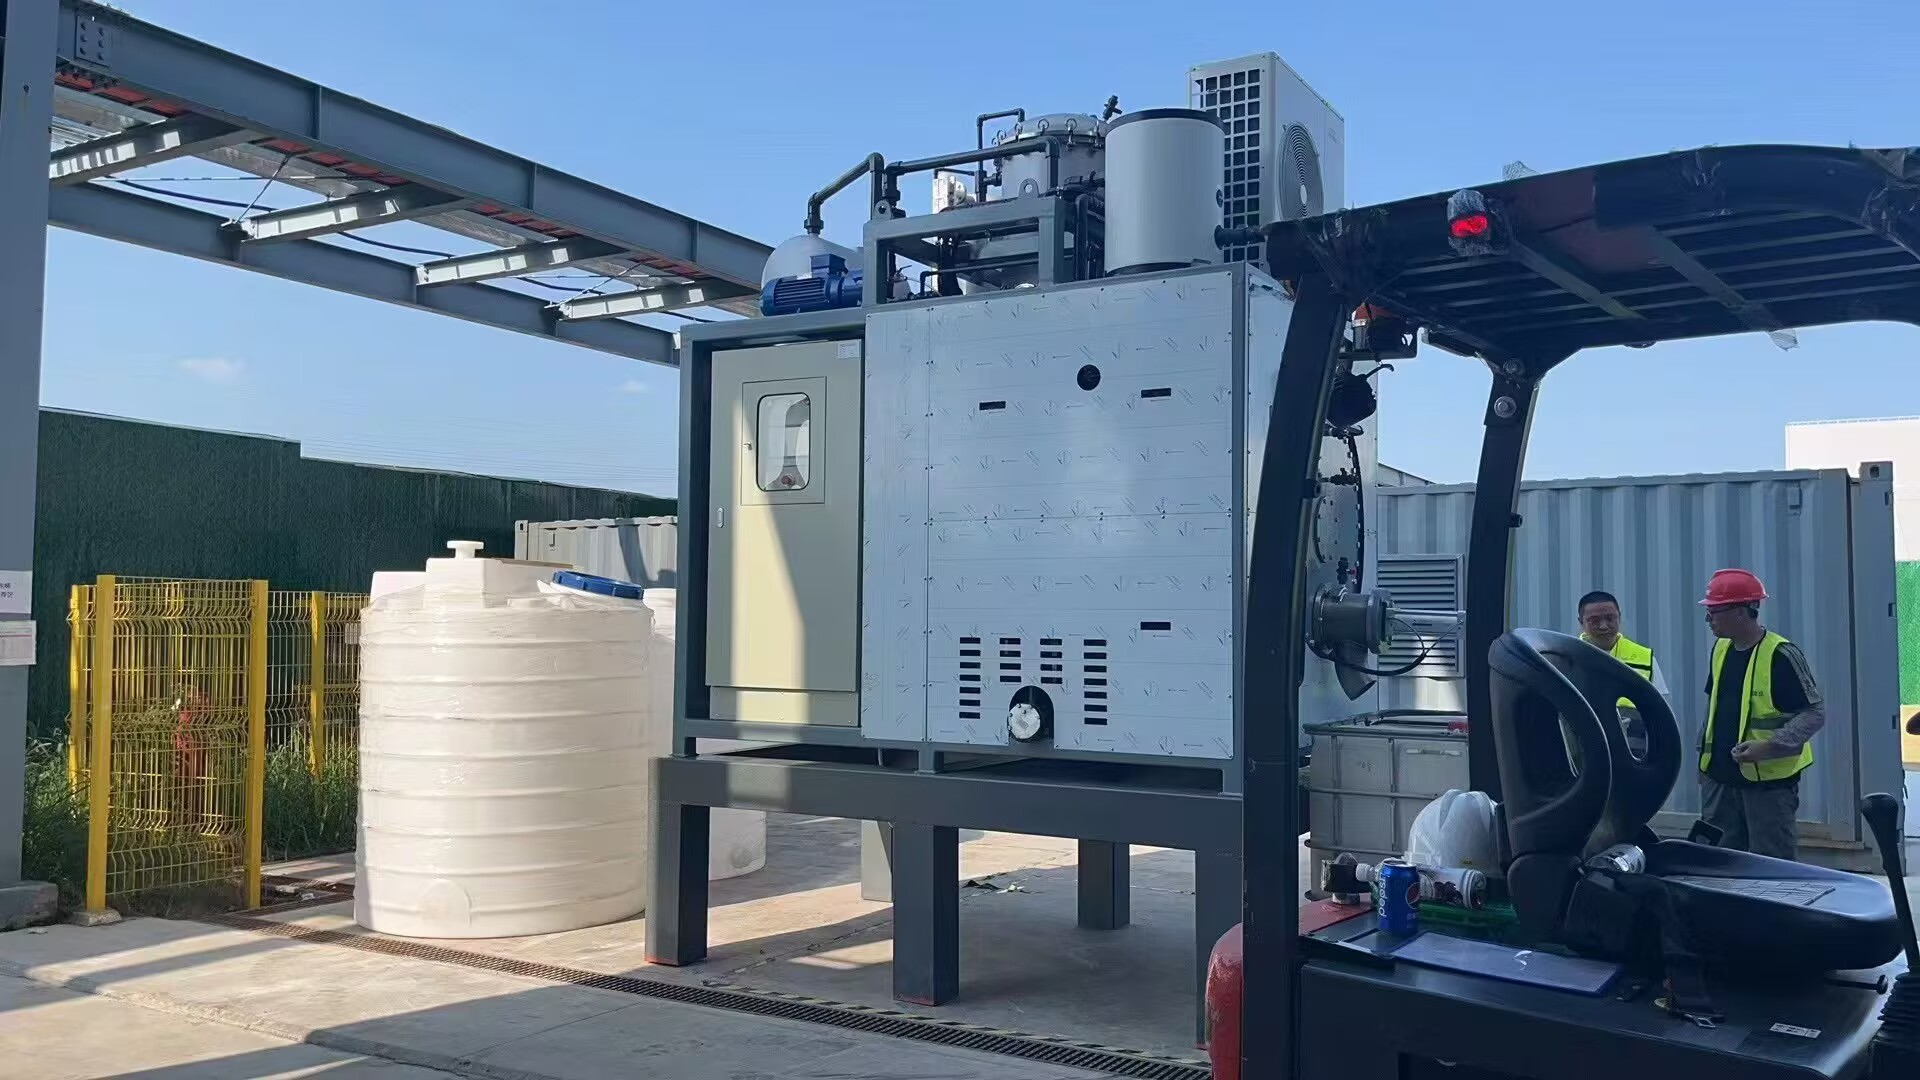
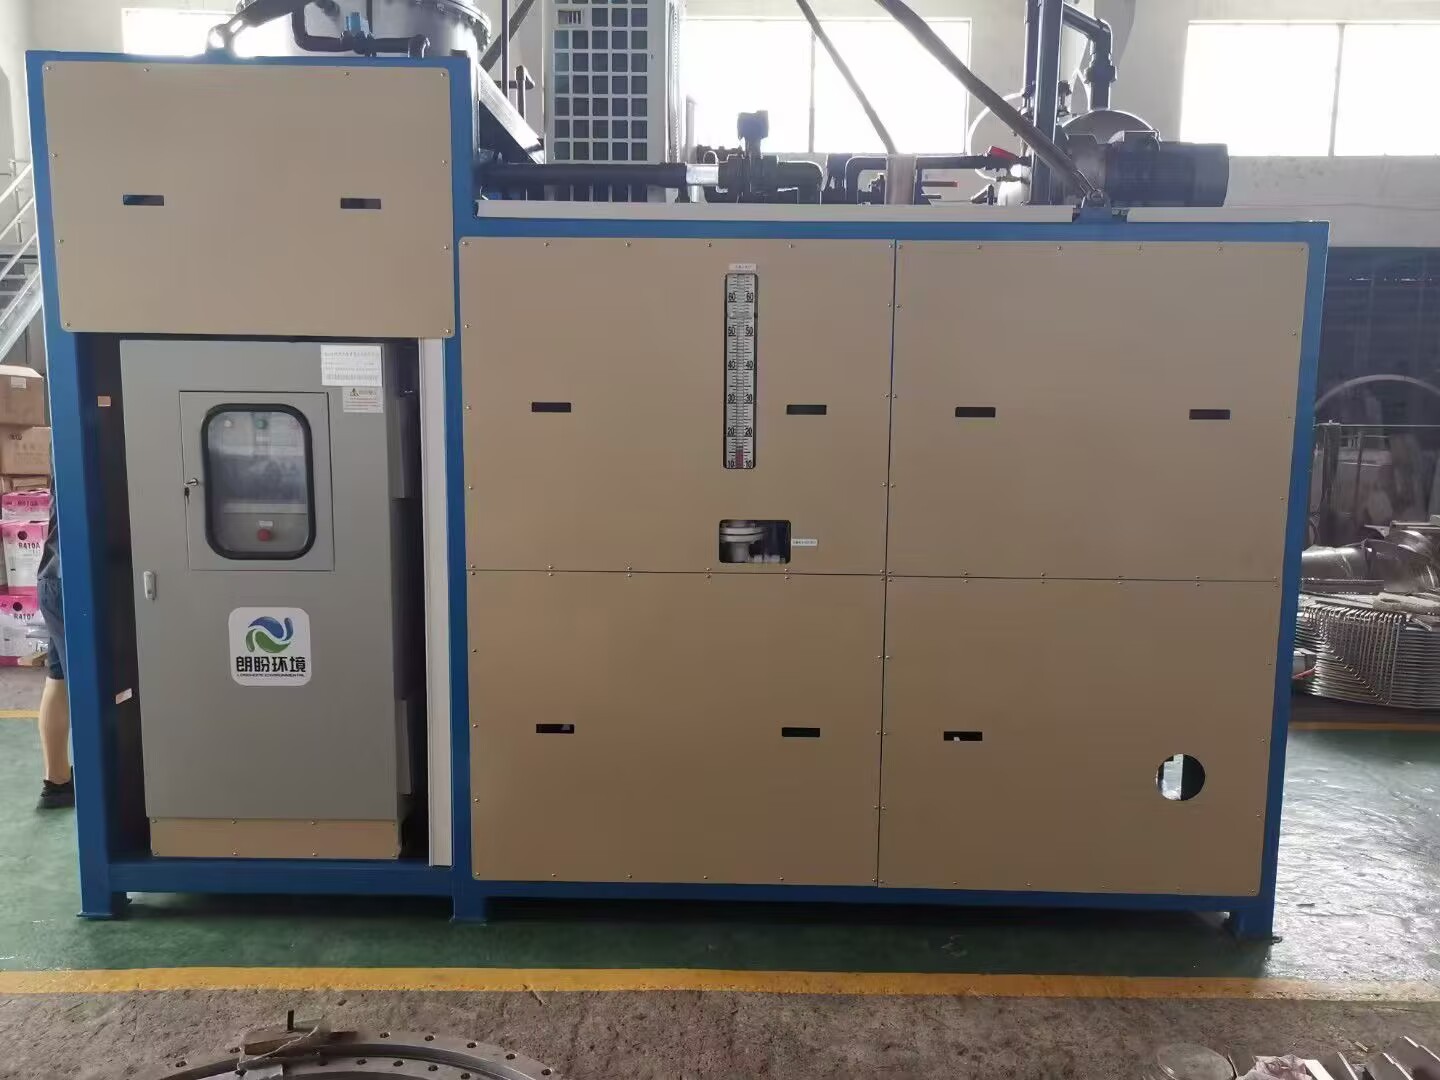
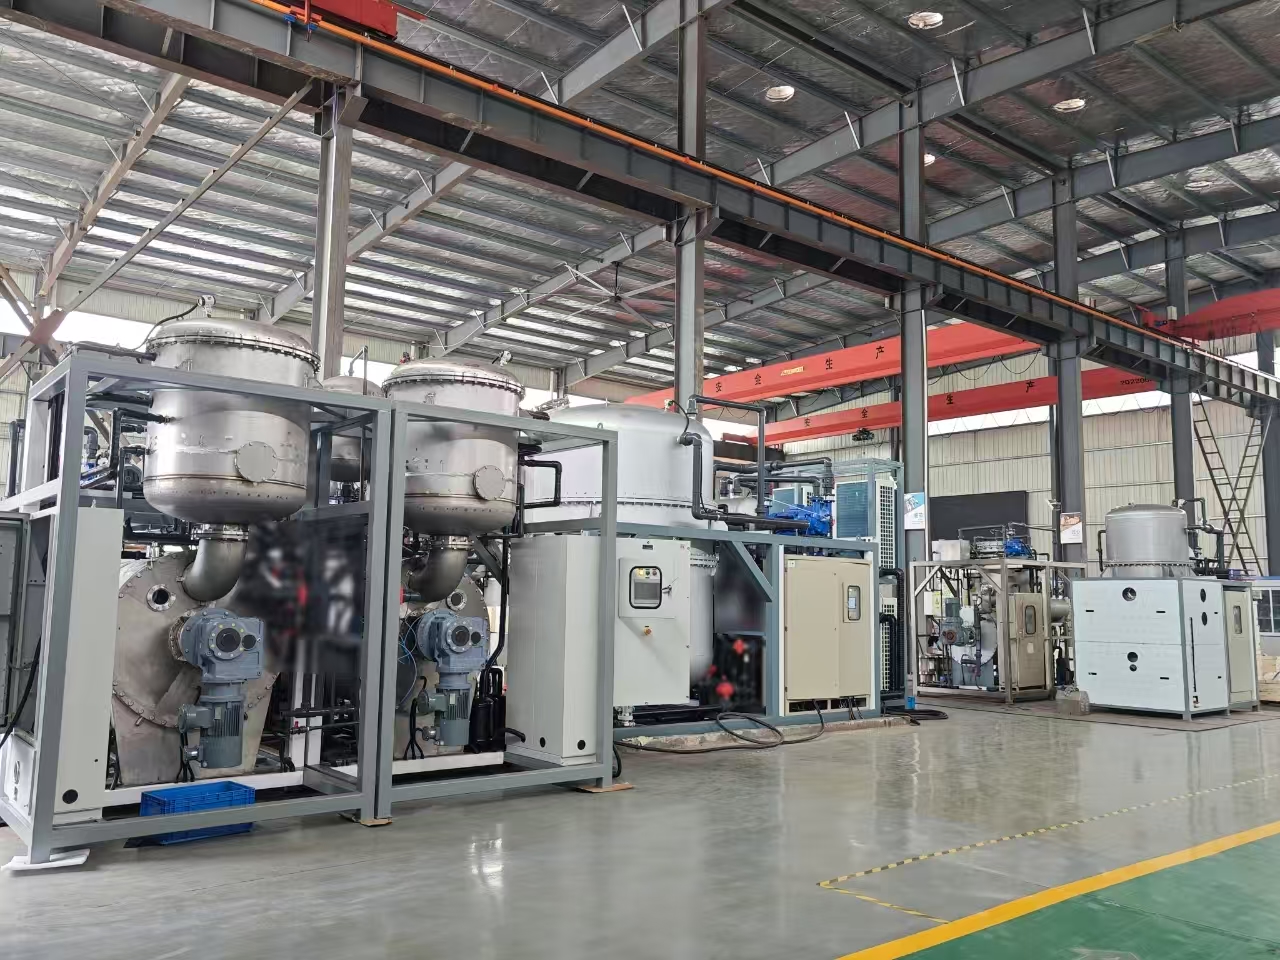
water treatment plant in pharmaceutical industry
A water treatment plant in pharmaceutical industry represents a critical infrastructure system designed to purify and prepare water for drug manufacturing processes. This specialized water treatment plant in pharmaceutical industry ensures that all water used in pharmaceutical production meets stringent regulatory standards and quality requirements mandated by regulatory bodies worldwide.
The primary function of a water treatment plant in pharmaceutical industry involves removing contaminants, microorganisms, and dissolved substances that could compromise medication safety and efficacy. The system employs multiple purification stages including pretreatment, filtration, activated carbon adsorption, reverse osmosis, and deionization to achieve pharmaceutical-grade water quality.
Key technological features of a water treatment plant in pharmaceutical industry include advanced membrane technology, multi-stage filtration systems, real-time monitoring equipment, and automated quality control mechanisms. These systems maintain consistent water conductivity, pH levels, and microbial limits throughout production cycles.
Applications of a water treatment plant in pharmaceutical industry extend across various manufacturing operations, including tablet and capsule production, injectable solutions, topical formulations, and active pharmaceutical ingredient synthesis. The system also supports cleaning operations, equipment sterilization, and laboratory processes.
Compliance with international standards such as USP, EP, and BP regulations makes a water treatment plant in pharmaceutical industry indispensable for manufacturers seeking market access and maintaining product quality consistency. The investment in such systems protects brand reputation and ensures patient safety through reliable water purification.

 EN