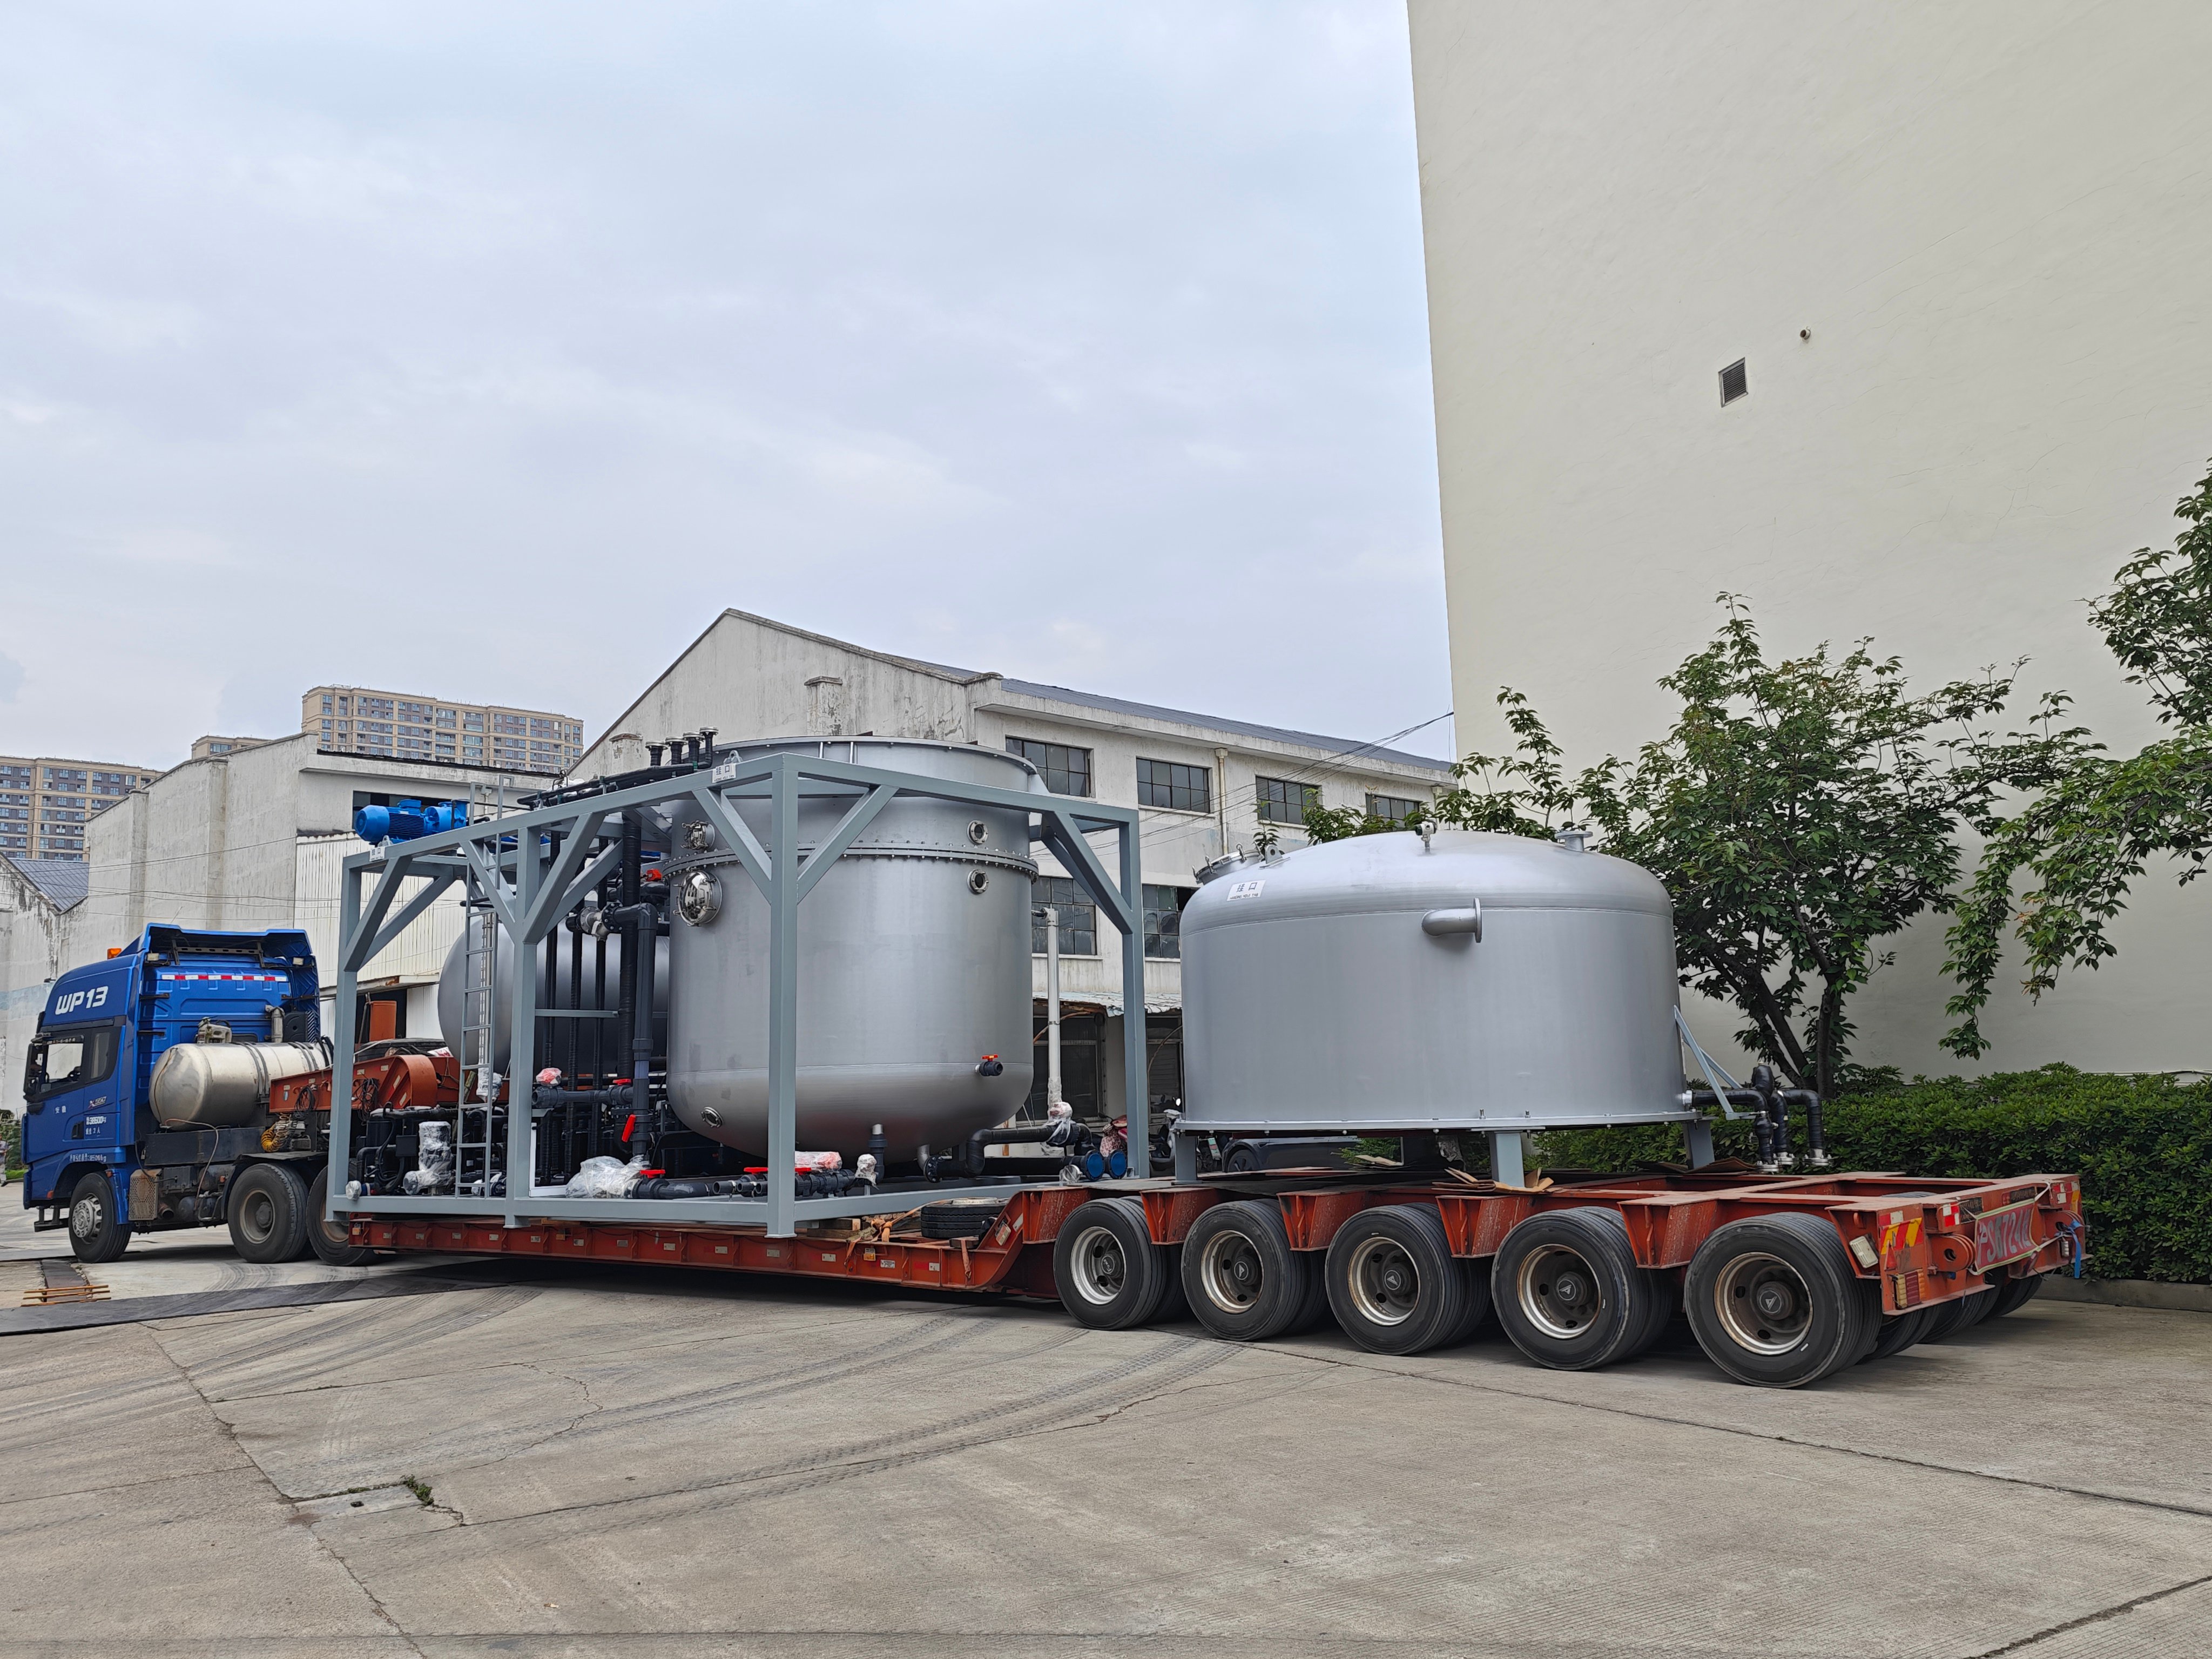
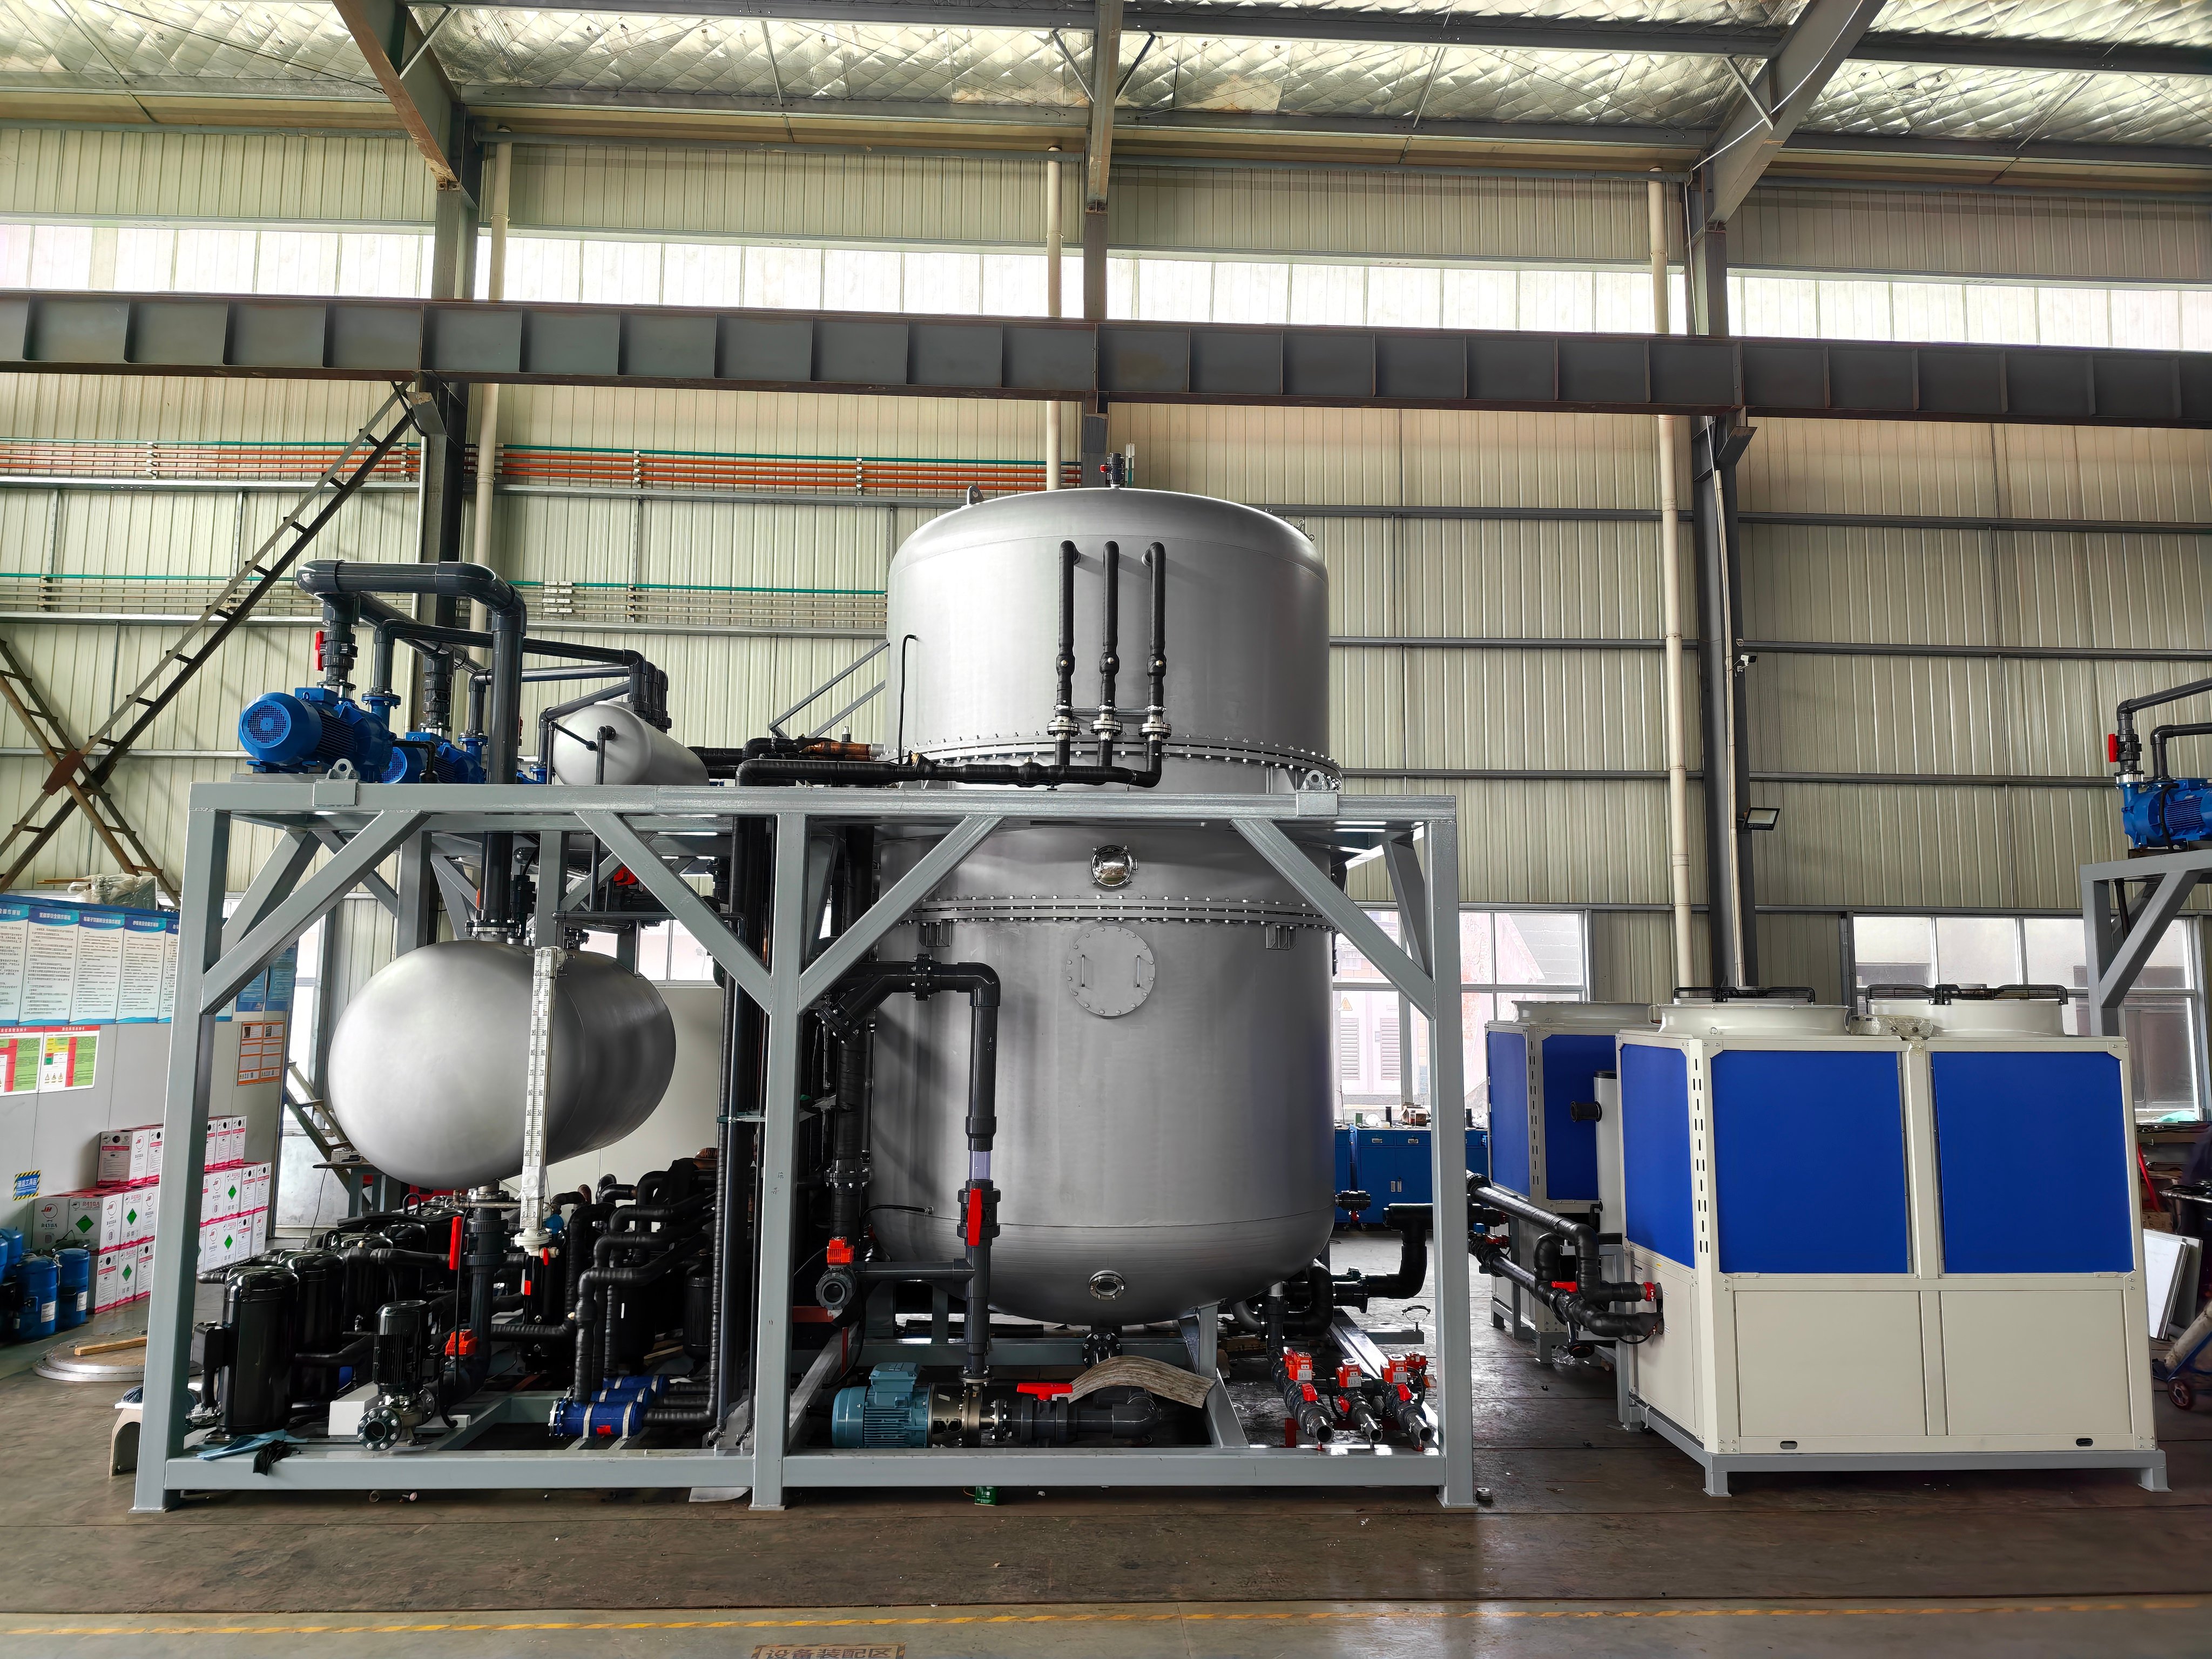
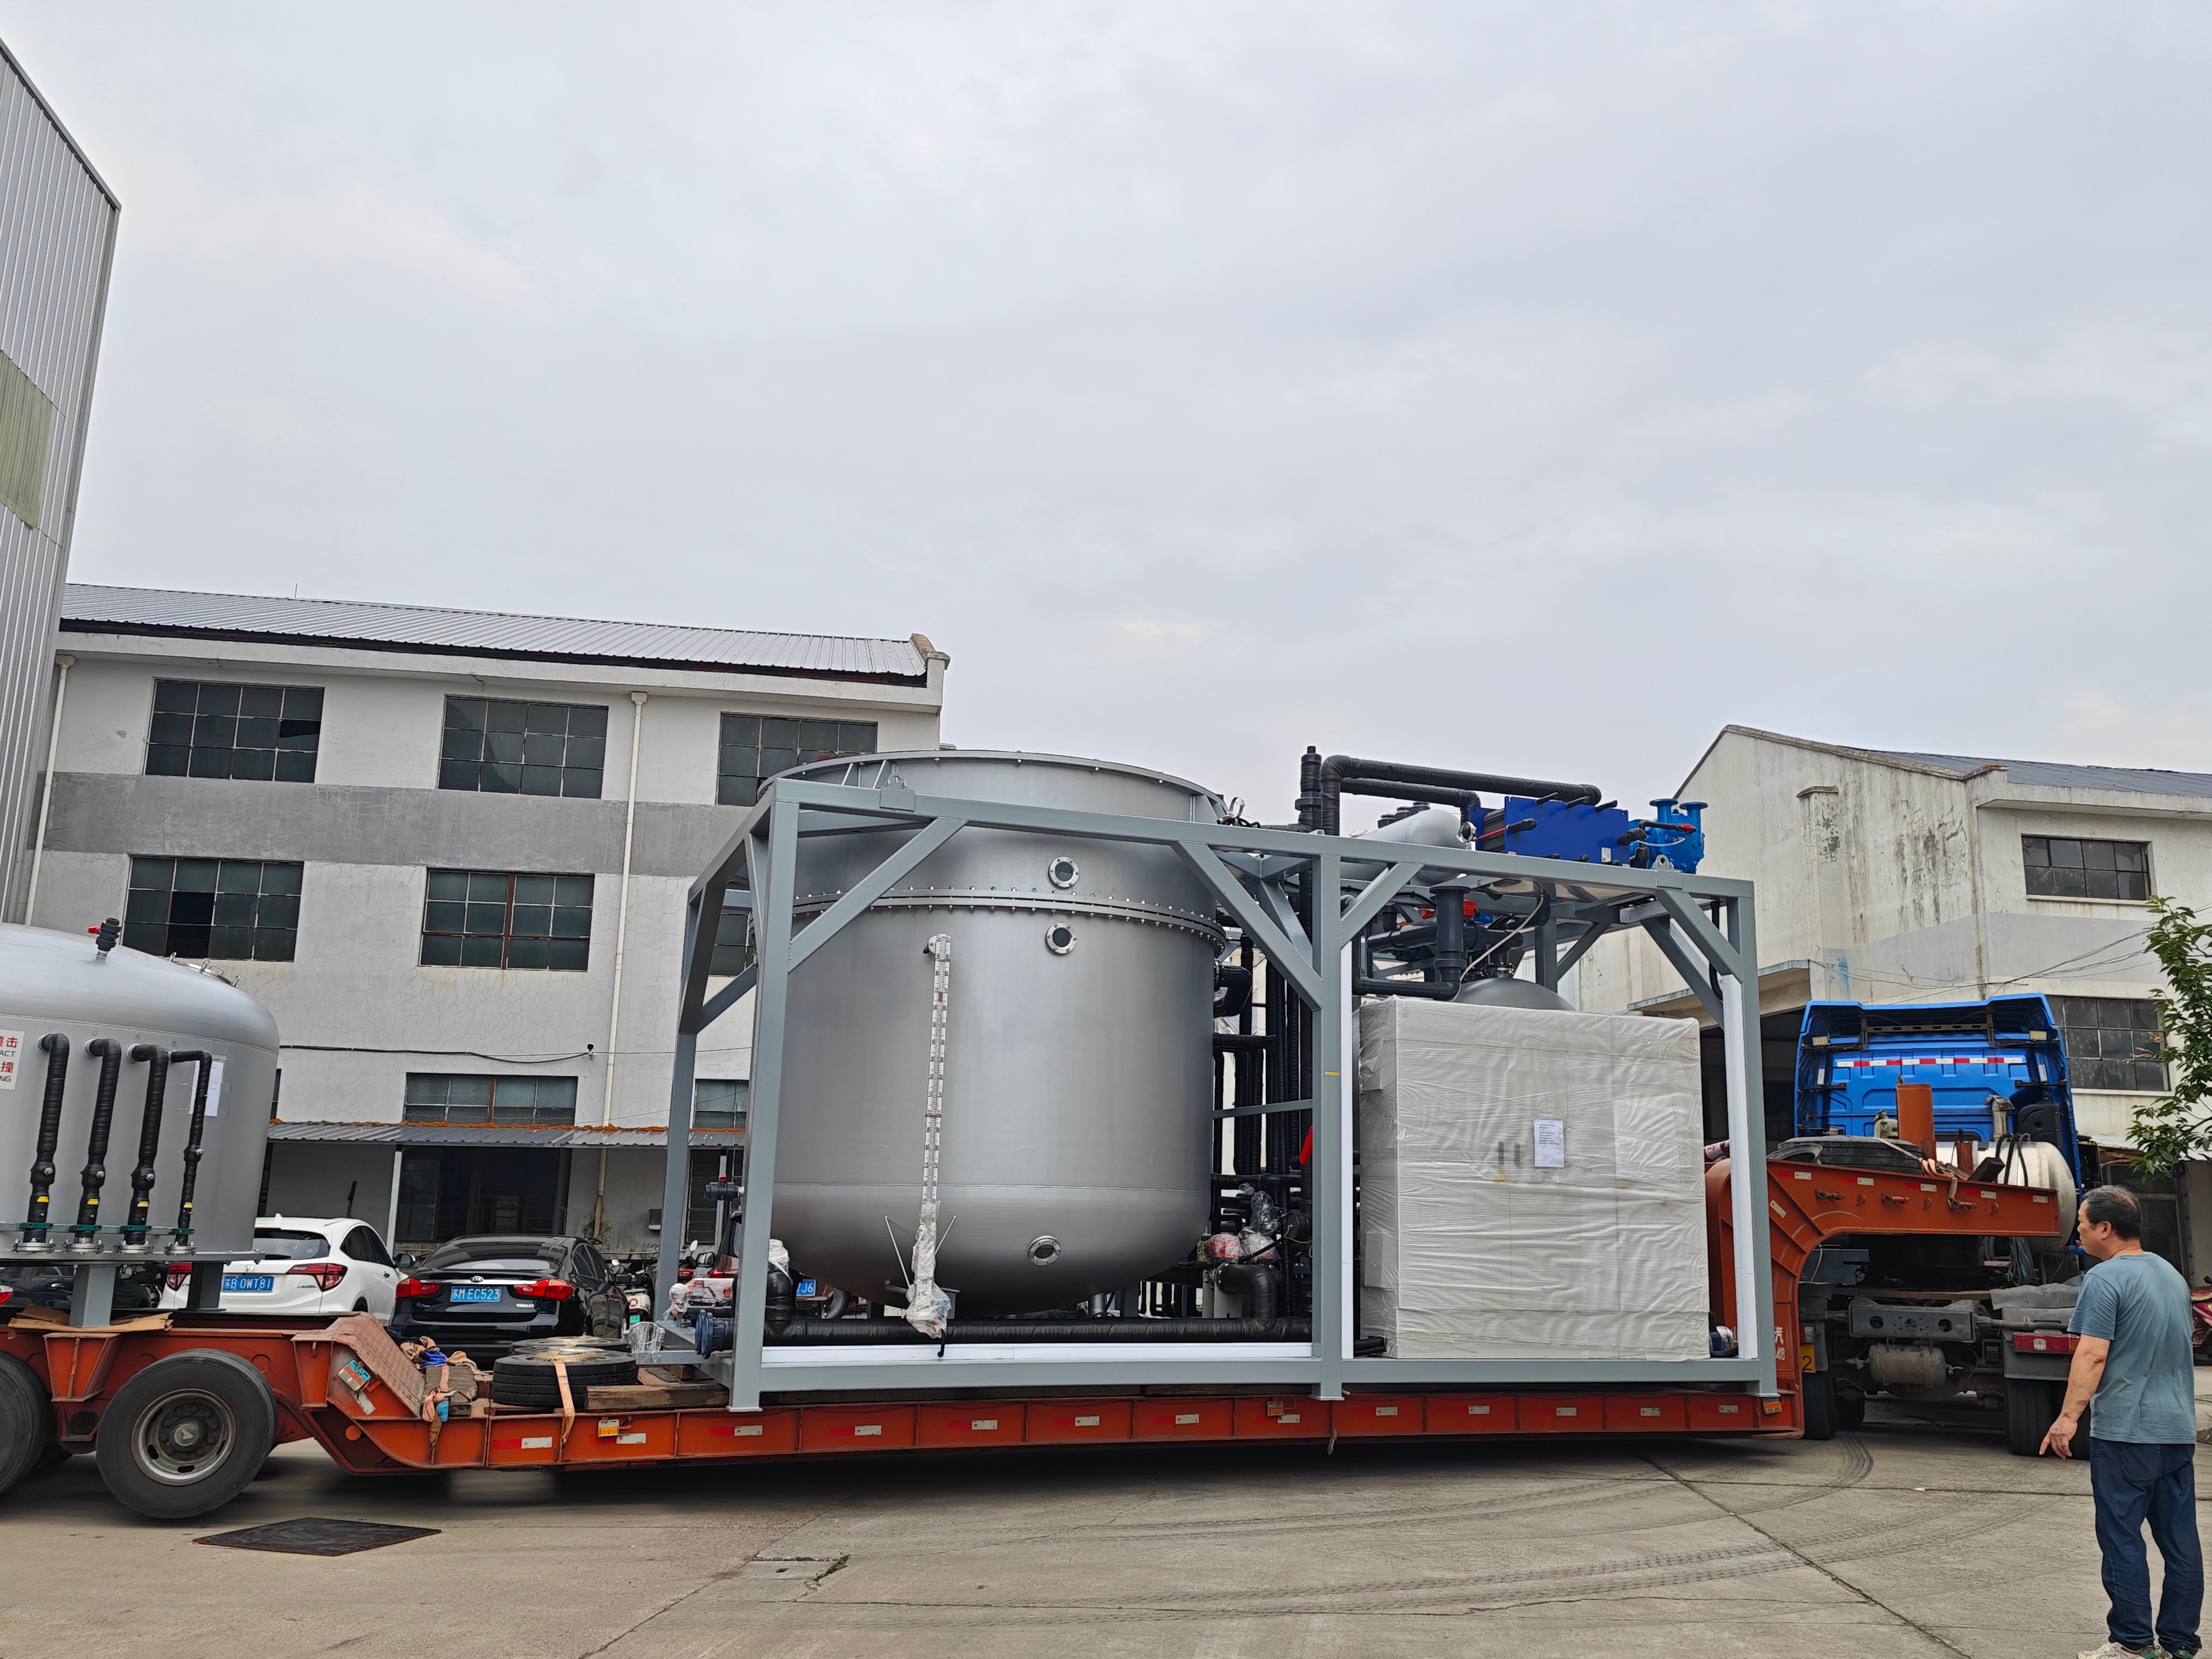
Vacuum Evaporation Concentration Equipment

All Categories

Get a Free Quote

Our representative will contact you soon.
Email
Mobile
Name
Company Name
Message
0/1000

vacuum evaporation concentration equipment

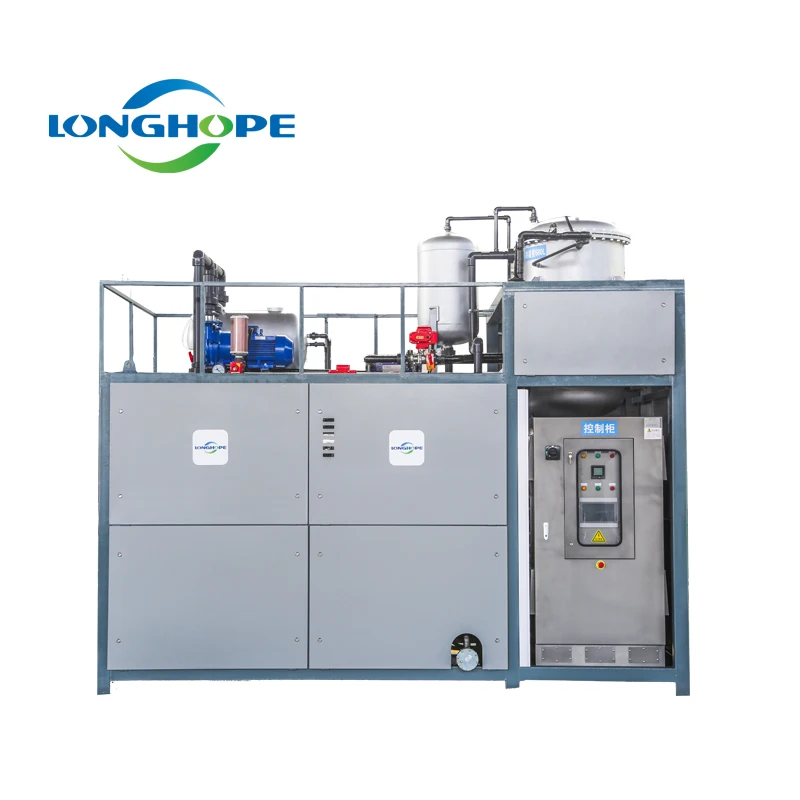
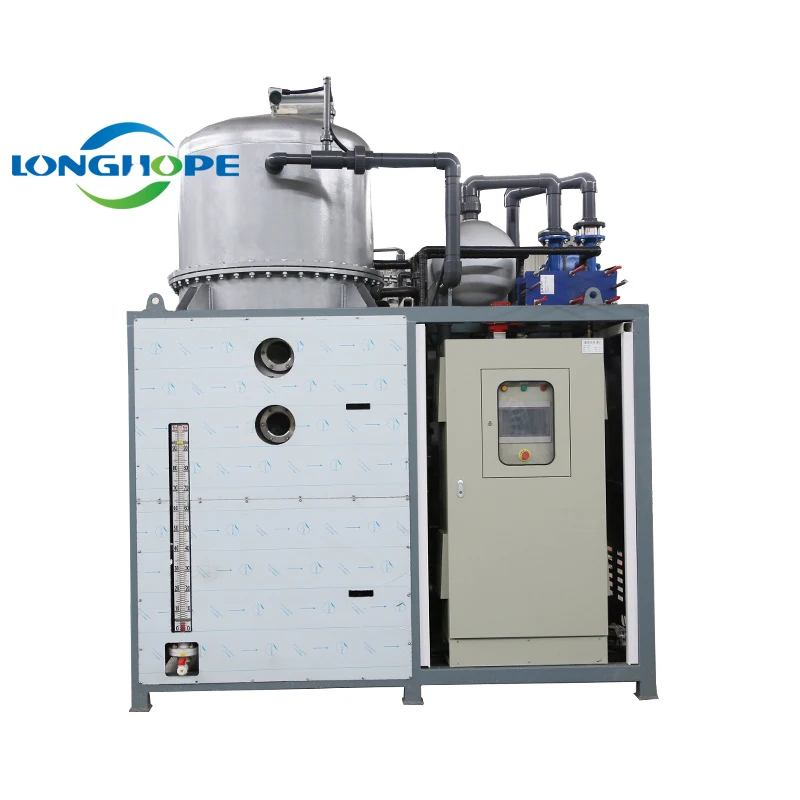
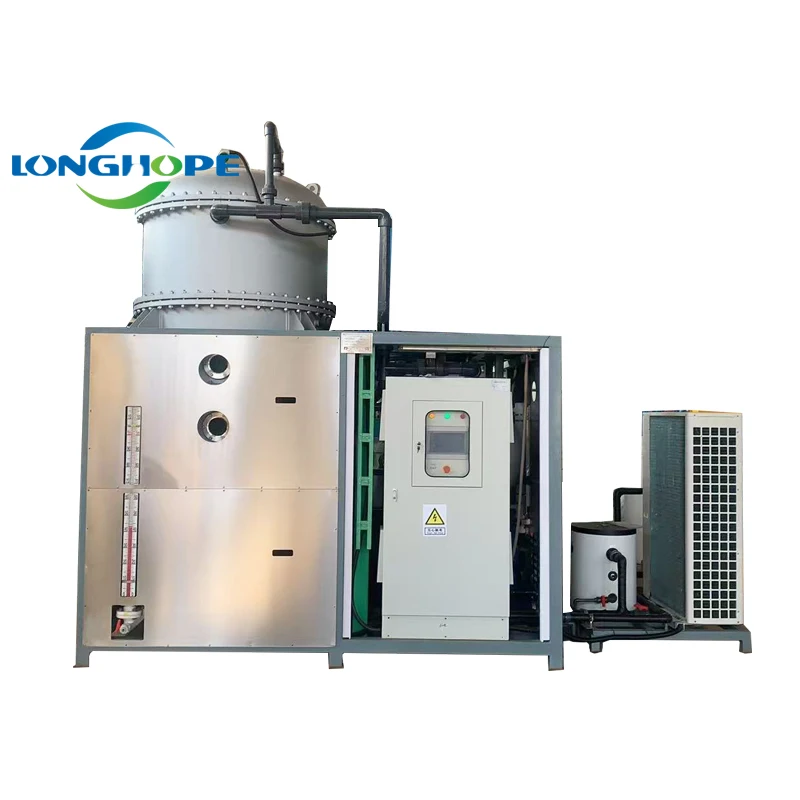
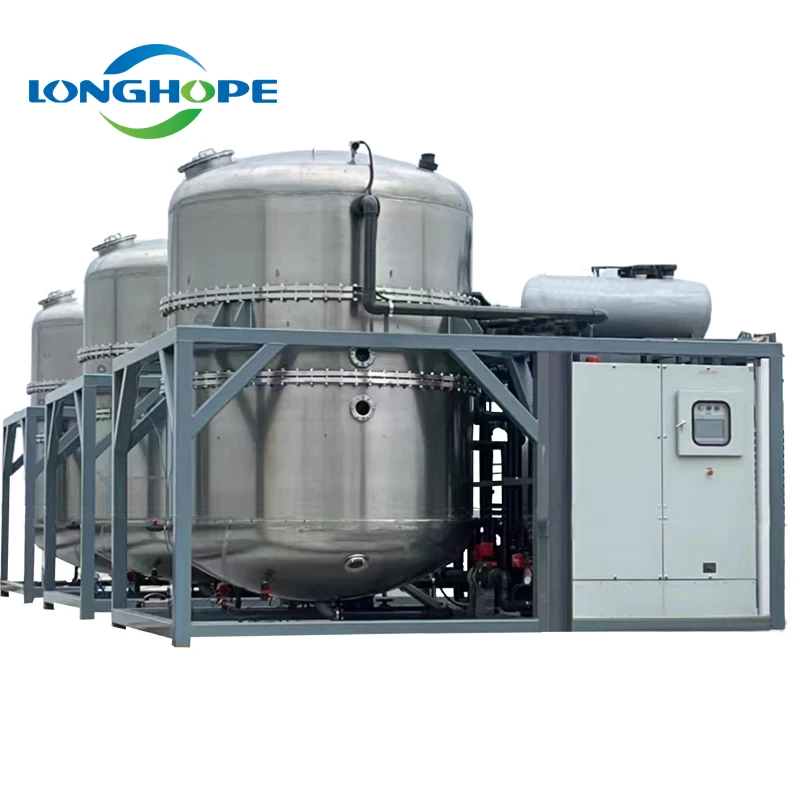
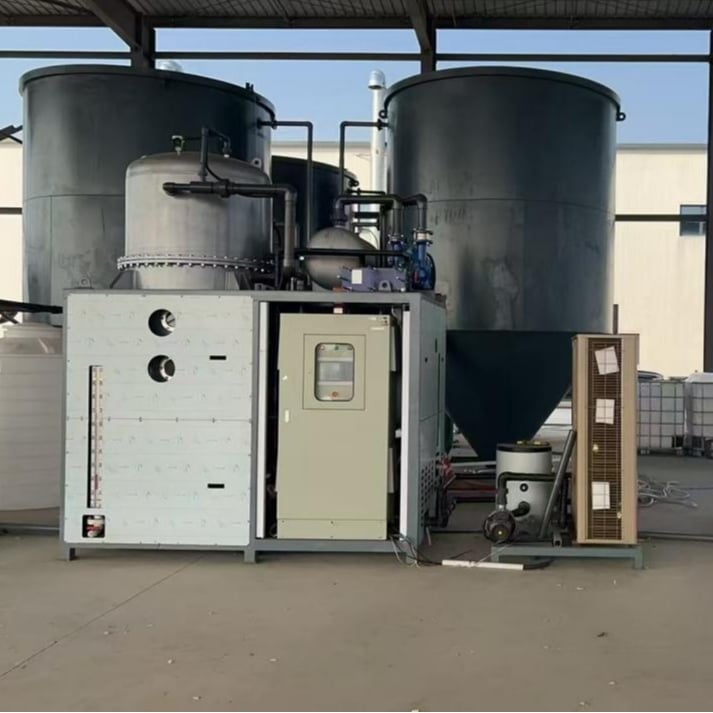
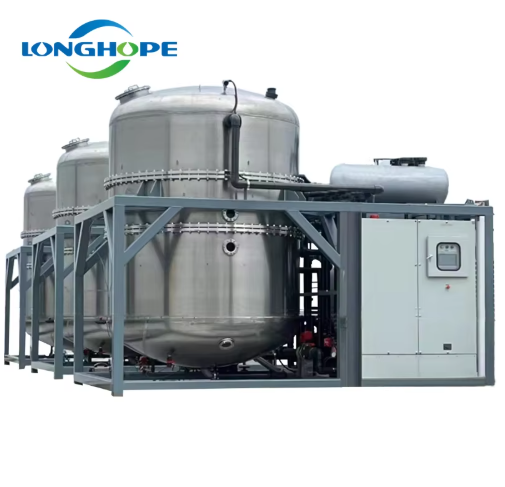
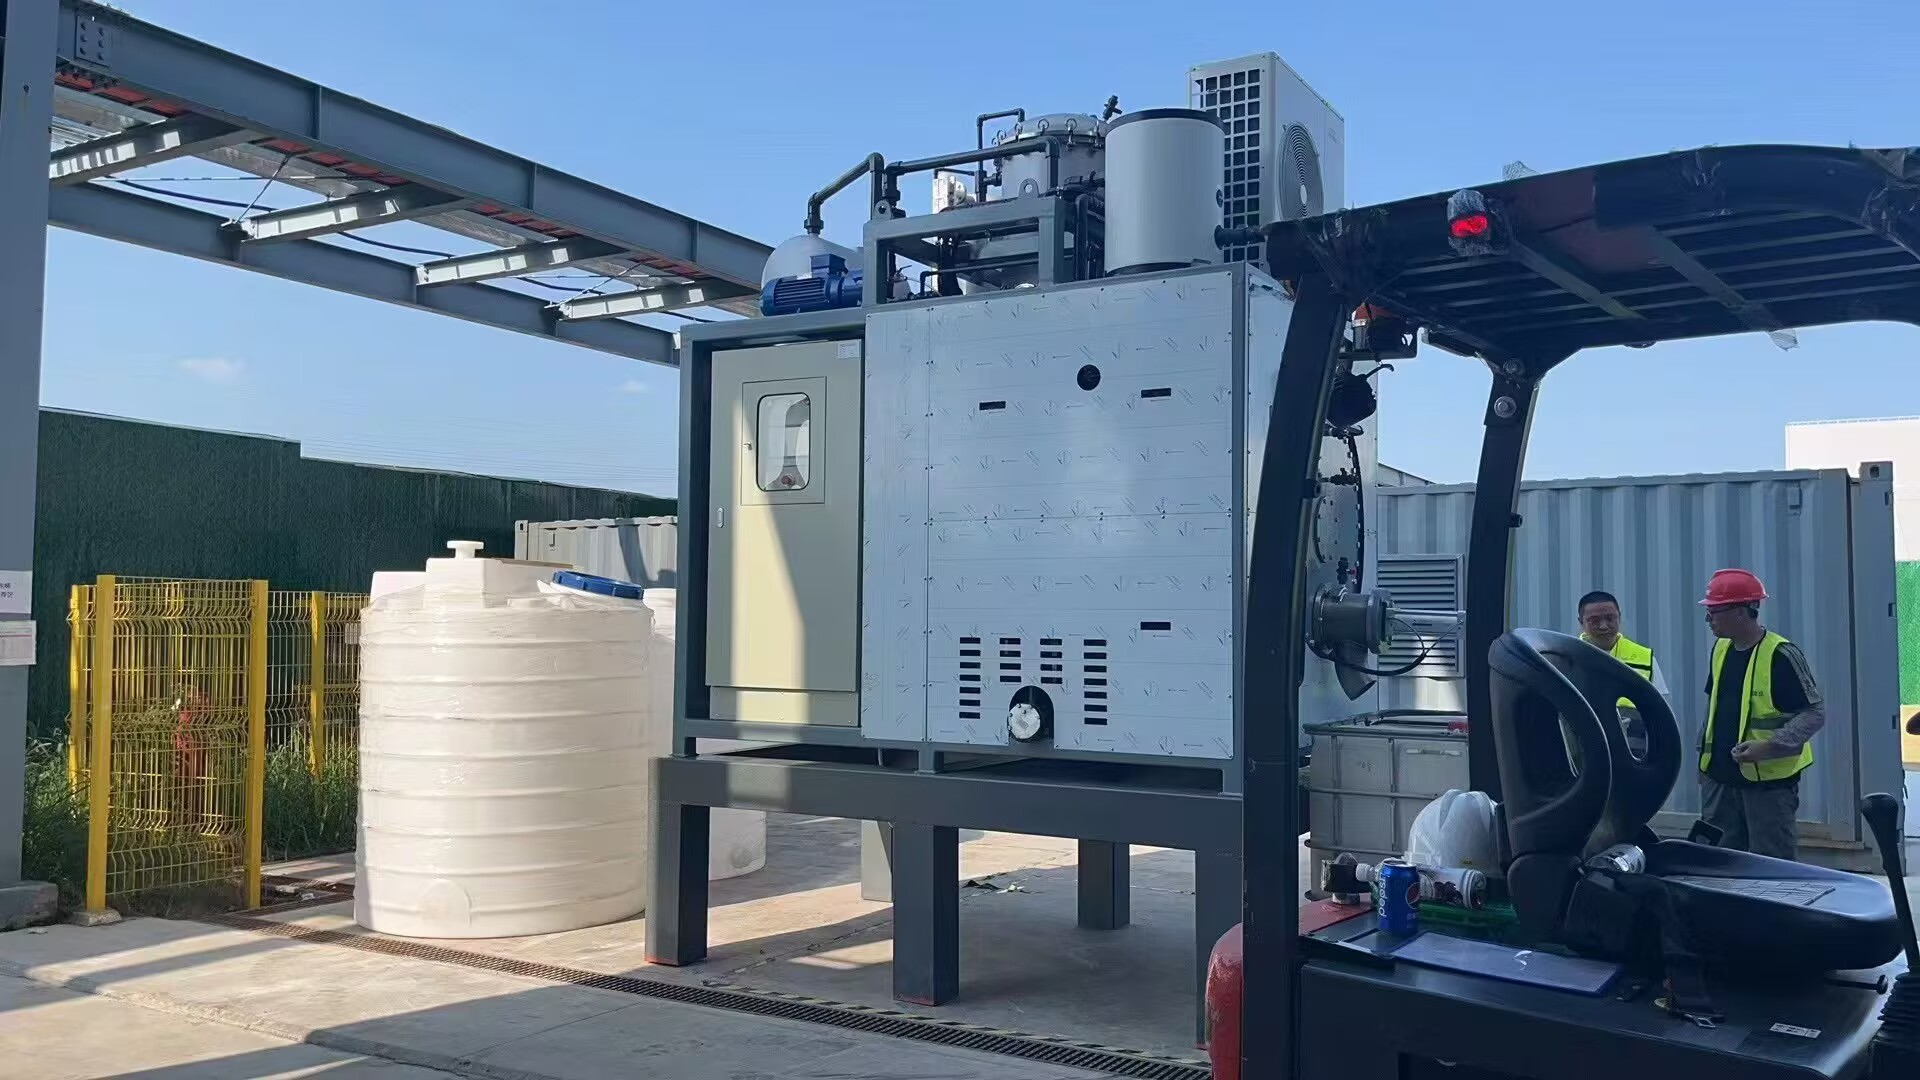
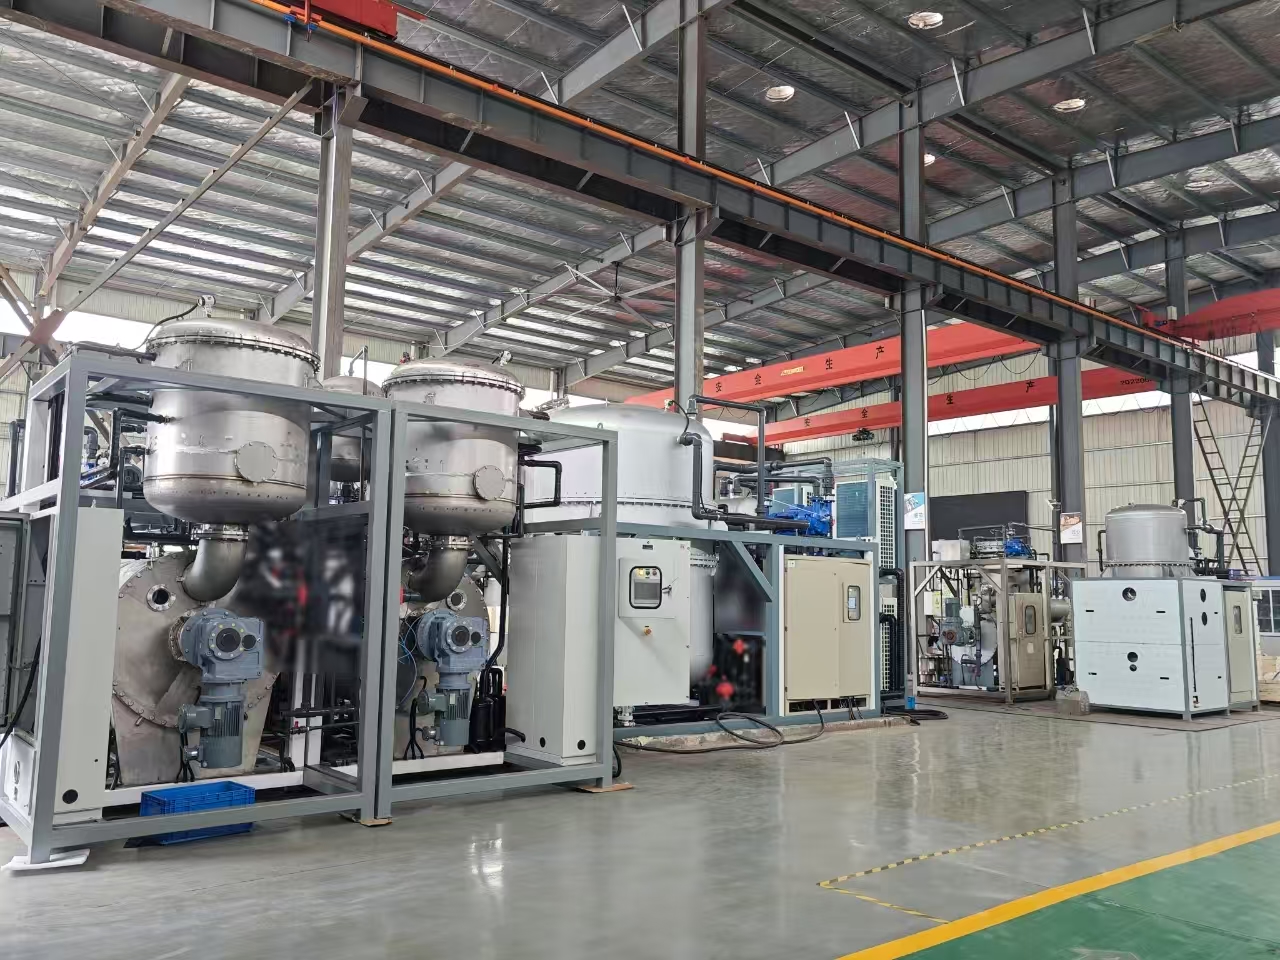
Vacuum evaporation concentration equipment represents a sophisticated industrial solution designed to remove liquid solvents from solutions through controlled evaporation under reduced pressure conditions. This vacuum evaporation concentration equipment operates by lowering the atmospheric pressure within a sealed chamber, which significantly reduces the boiling point of liquids, allowing efficient evaporation at lower temperatures. The primary function of vacuum evaporation concentration equipment is to concentrate heat-sensitive materials without causing thermal degradation. By maintaining lower operating temperatures, this equipment preserves the chemical integrity and quality of valuable compounds, making it ideal for pharmaceutical, chemical, food, and biotechnology applications. Key technological features of vacuum evaporation concentration equipment include advanced vacuum pump systems, temperature-controlled heating jackets, and efficient condensation mechanisms. Modern vacuum evaporation concentration equipment incorporates digital control systems that monitor pressure, temperature, and evaporation rates in real-time, ensuring consistent and reliable performance. The equipment utilizes a multi-stage condensation process where evaporated vapors are efficiently recovered and converted back into liquid form. This closed-loop system minimizes solvent loss and reduces environmental impact, making vacuum evaporation concentration equipment an environmentally responsible choice. Applications extend across diverse industries where concentration of sensitive materials is critical. Pharmaceutical manufacturers utilize vacuum evaporation concentration equipment to concentrate active pharmaceutical ingredients, while chemical processors employ it for solvent recovery and product refinement. Food and beverage producers benefit from its ability to concentrate flavors and extracts without quality compromise.

New Product Recommendations

Vacuum evaporation concentration equipment delivers substantial operational and economic advantages that justify investment for industries requiring precise concentration processes. The most significant benefit is temperature control, as the reduced-pressure environment allows evaporation at substantially lower temperatures compared to conventional heating methods, protecting heat-sensitive compounds from degradation and maintaining product quality throughout processing. Operational efficiency represents another compelling advantage of vacuum evaporation concentration equipment. The accelerated evaporation rate under vacuum conditions means faster processing times, increased throughput, and reduced energy consumption per unit of product processed. This translates directly into lower operational costs and improved production scheduling. Environmental benefits make vacuum evaporation concentration equipment an attractive choice for environmentally conscious facilities. The closed-loop condensation system captures vapors that would otherwise escape into the atmosphere, recovering valuable solvents and reducing environmental emissions. This feature supports compliance with strict environmental regulations while recovering costly materials. Maintenance simplicity distinguishes modern vacuum evaporation concentration equipment from competing technologies. The design minimizes corrosion issues through reduced operating temperatures and features modular components for straightforward servicing and replacement. Operators require minimal specialized training, reducing labor complexity and associated costs. Product quality consistency emerges as a critical advantage when using vacuum evaporation concentration equipment. Precise temperature and pressure control ensures reproducible results across multiple production batches, meeting stringent industry standards for pharmaceutical and food applications. The equipment's versatility accommodates various feed materials and concentration ratios, providing operational flexibility. Finally, vacuum evaporation concentration equipment offers superior scalability, allowing facilities to expand production capacity without complete system replacement, protecting previous capital investments while supporting business growth.

Tips And Tricks

Low Temperature Heat Pump Evaporator Maintenance Best Practices

24

Jul

Low Temperature Heat Pump Evaporator Maintenance Best Practices

Effective low temperature heat pump evaporator maintenance is essential for preserving system efficiency, extending equipment lifespan, and preventing costly downtime in industrial refrigeration applications. The evaporator represents a critical heat...
View More
How Low Temperature Heat Pump Evaporator Cuts Energy Costs

24

Jul

How Low Temperature Heat Pump Evaporator Cuts Energy Costs

Industrial operations consume significant energy, and equipment efficiency directly impacts profitability. A low temperature heat pump evaporator represents a transformative approach to reducing energy expenditure while maintaining operational perfor...
View More
Top 5 Evaporator System Design Features for Industry

24

Jul

Top 5 Evaporator System Design Features for Industry

Selecting the right evaporator system design is critical for industrial operations managing wastewater treatment, chemical processing, and liquid concentration challenges. An effective evaporator system design determines not only operational efficien...
View More
Benefits of a Modern Evaporator System for Wastewater

24

Jul

Benefits of a Modern Evaporator System for Wastewater

Modern industrial facilities face mounting pressure to reduce wastewater disposal costs while meeting strict environmental regulations. An evaporator systems for wastewater represents a transformative solution that addresses both operational expenses...
View More

Get a Free Quote

Our representative will contact you soon.
Email
Mobile
Name
Company Name
Message
0/1000

vacuum evaporation concentration equipment

Advanced Temperature Control for Heat-Sensitive Materials

Advanced Temperature Control for Heat-Sensitive Materials

Vacuum evaporation concentration equipment employs sophisticated temperature management systems that operate at significantly lower temperatures than traditional evaporation methods. The reduced-pressure environment lowers the boiling point of solvents by 20-40 degrees Celsius compared to atmospheric pressure conditions, making vacuum evaporation concentration equipment ideal for processing temperature-sensitive compounds including pharmaceuticals, botanical extracts, and specialized chemicals. This capability prevents thermal degradation of valuable compounds that would otherwise decompose under conventional heating. The equipment maintains precise temperature control through integrated digital sensors and automated feedback systems that continuously adjust heating intensity. Industries processing delicate formulations experience improved yields and superior product quality when utilizing vacuum evaporation concentration equipment. The technology proves particularly valuable in pharmaceutical manufacturing, where preserving molecular structure is paramount. Botanical processors benefit from enhanced flavor and nutrient retention, while chemical manufacturers achieve superior purity levels. This thermal protection capability fundamentally differentiates vacuum evaporation concentration equipment from competing concentration technologies.
Rapid Evaporation and Enhanced Processing Efficiency

Rapid Evaporation and Enhanced Processing Efficiency

The reduced-pressure environment within vacuum evaporation concentration equipment dramatically accelerates evaporation rates, enabling rapid concentration of feed materials in substantially shorter timeframes. Evaporation rates increase 300-500% compared to atmospheric pressure conditions, directly translating into faster batch processing and increased production capacity without requiring additional equipment investments. This enhanced efficiency of vacuum evaporation concentration equipment reduces energy consumption per unit of product processed, significantly lowering operational expenses. Faster processing cycles mean facilities can complete more batches daily, improving overall production throughput and return on investment. The efficiency gains prove particularly valuable for high-volume producers managing tight production schedules. Operators benefit from reduced processing times that free up equipment for additional batches, effectively multiplying production capacity. Vacuum evaporation concentration equipment delivers predictable processing times, enabling accurate production planning and reliable delivery schedules. The combination of speed and efficiency makes this equipment essential for competitive facilities seeking operational excellence and cost optimization.
Solvent Recovery and Environmental Sustainability

Solvent Recovery and Environmental Sustainability

Vacuum evaporation concentration equipment incorporates efficient condensation systems that capture and recover evaporated solvents, transforming a waste stream into a recoverable resource. The closed-loop design prevents atmospheric vapor release, reducing environmental footprint while recovering valuable materials worth thousands of dollars annually for high-volume operations. Facilities utilizing vacuum evaporation concentration equipment achieve substantial solvent recovery rates exceeding 90%, supporting both economic and environmental objectives. This recovery capability reduces raw material purchasing requirements, improving profit margins while simultaneously reducing environmental emissions and supporting sustainability initiatives. The environmental advantages of vacuum evaporation concentration equipment extend to regulatory compliance, as the contained system meets stringent air quality standards without requiring expensive air treatment equipment. Companies utilizing vacuum evaporation concentration equipment demonstrate corporate environmental responsibility while achieving measurable cost savings through material recovery. This dual benefit makes the investment increasingly attractive to environmentally conscious industries and facilities operating in regions with strict emissions regulations.

Get a Free Quote

Our representative will contact you soon.
Email
Mobile
Name
Company Name
Message
0/1000