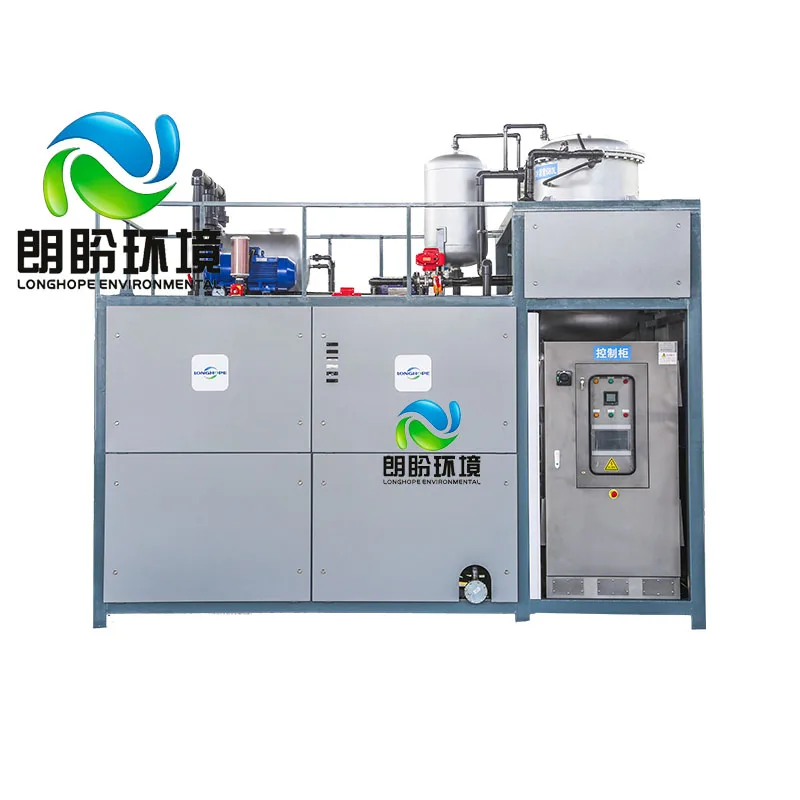
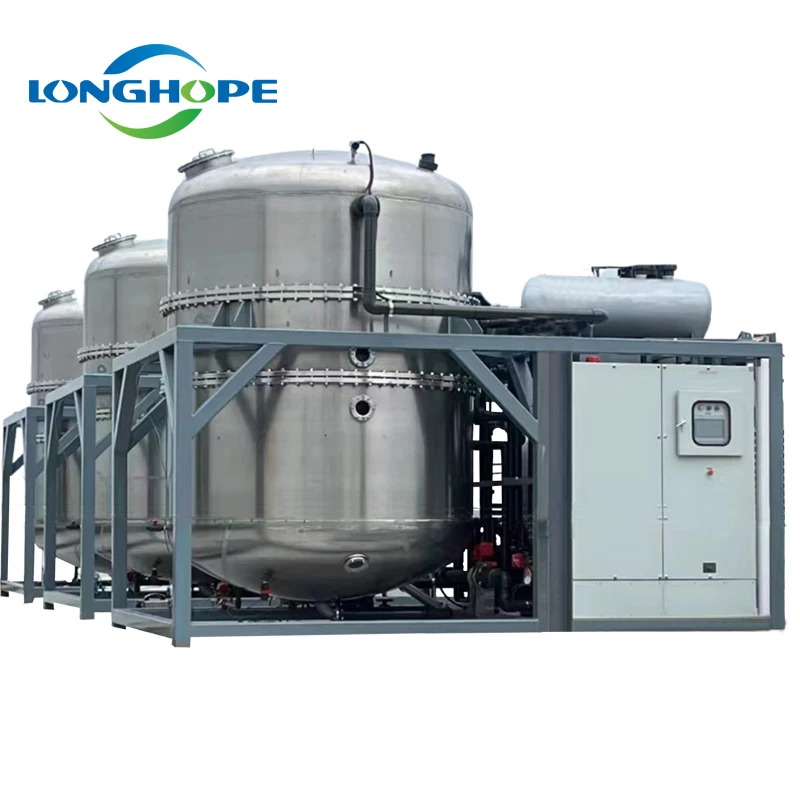
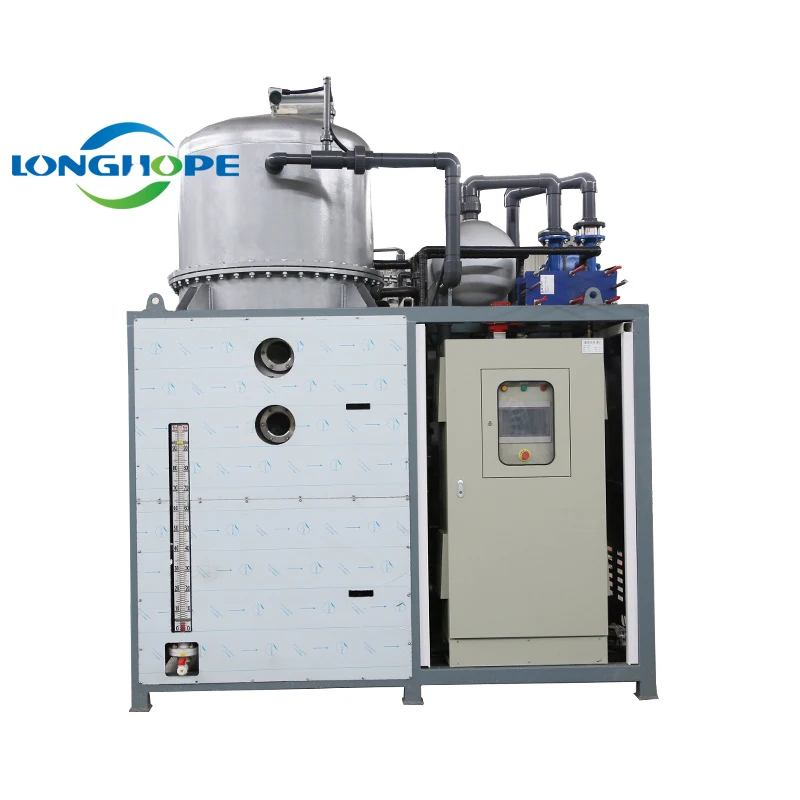
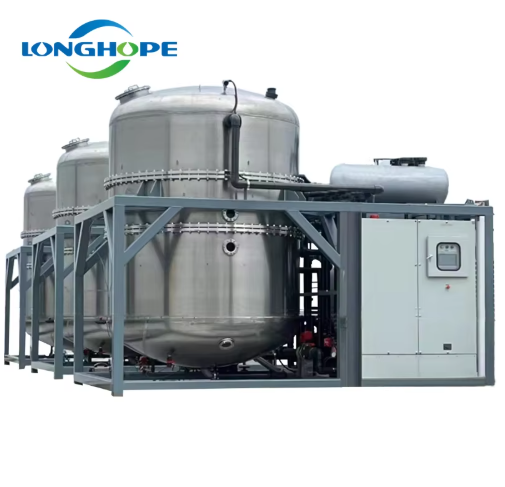
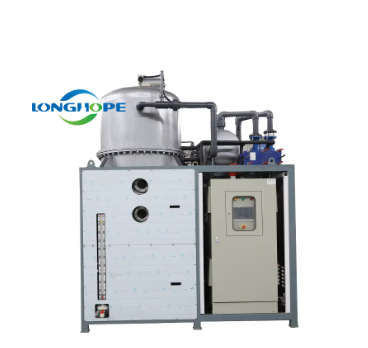
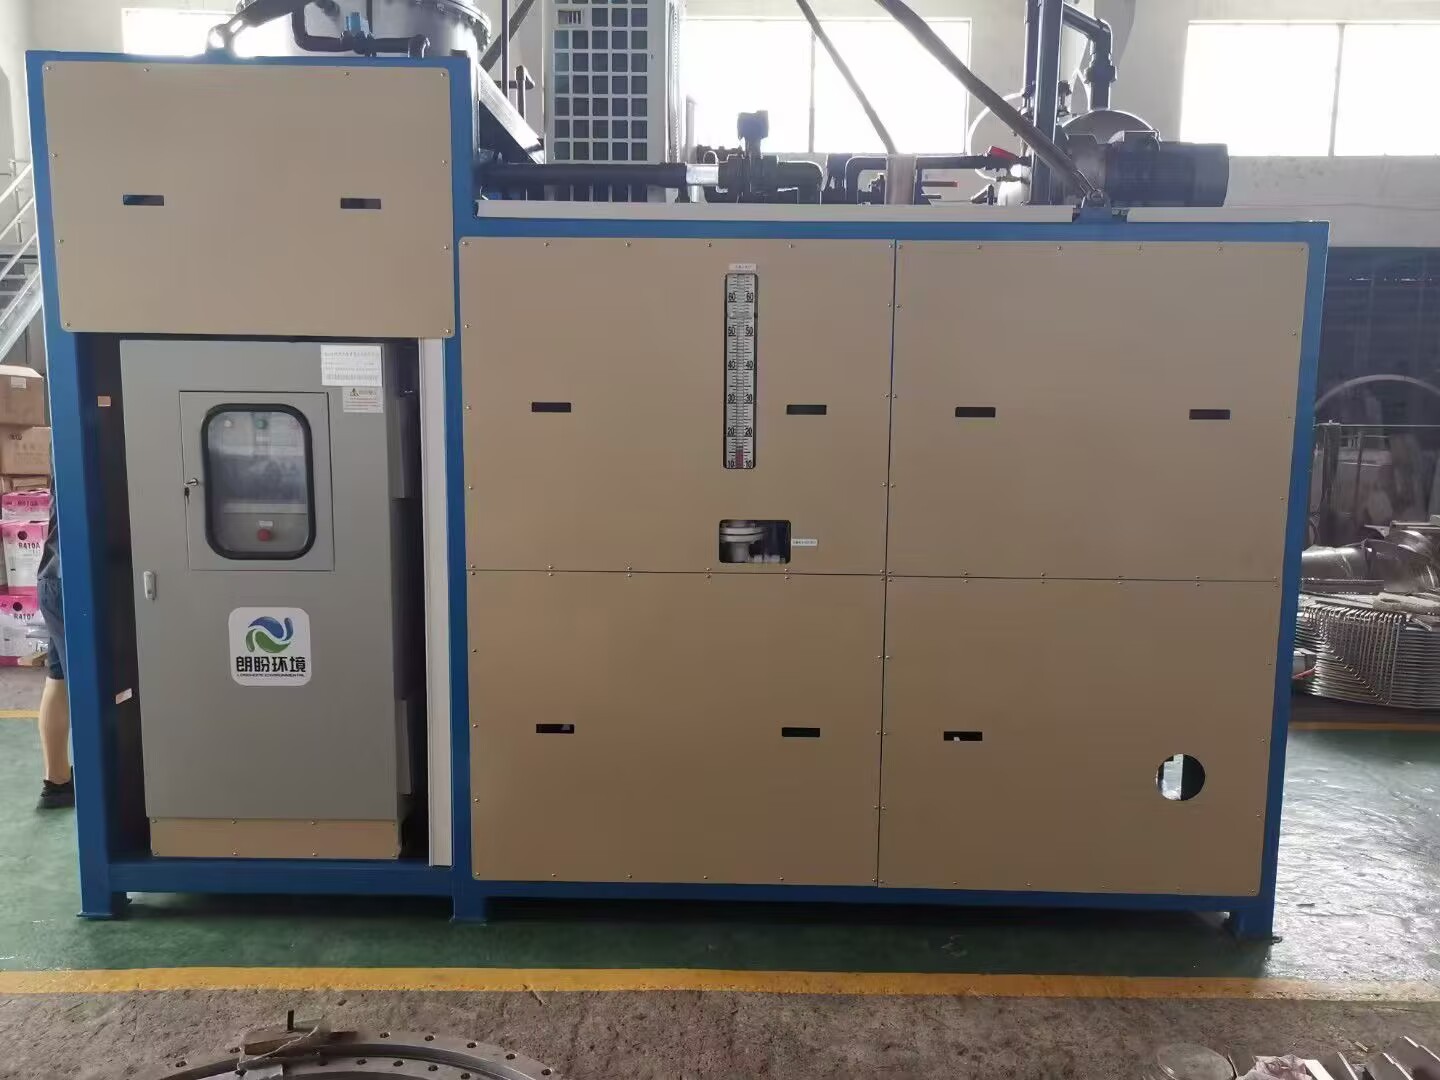
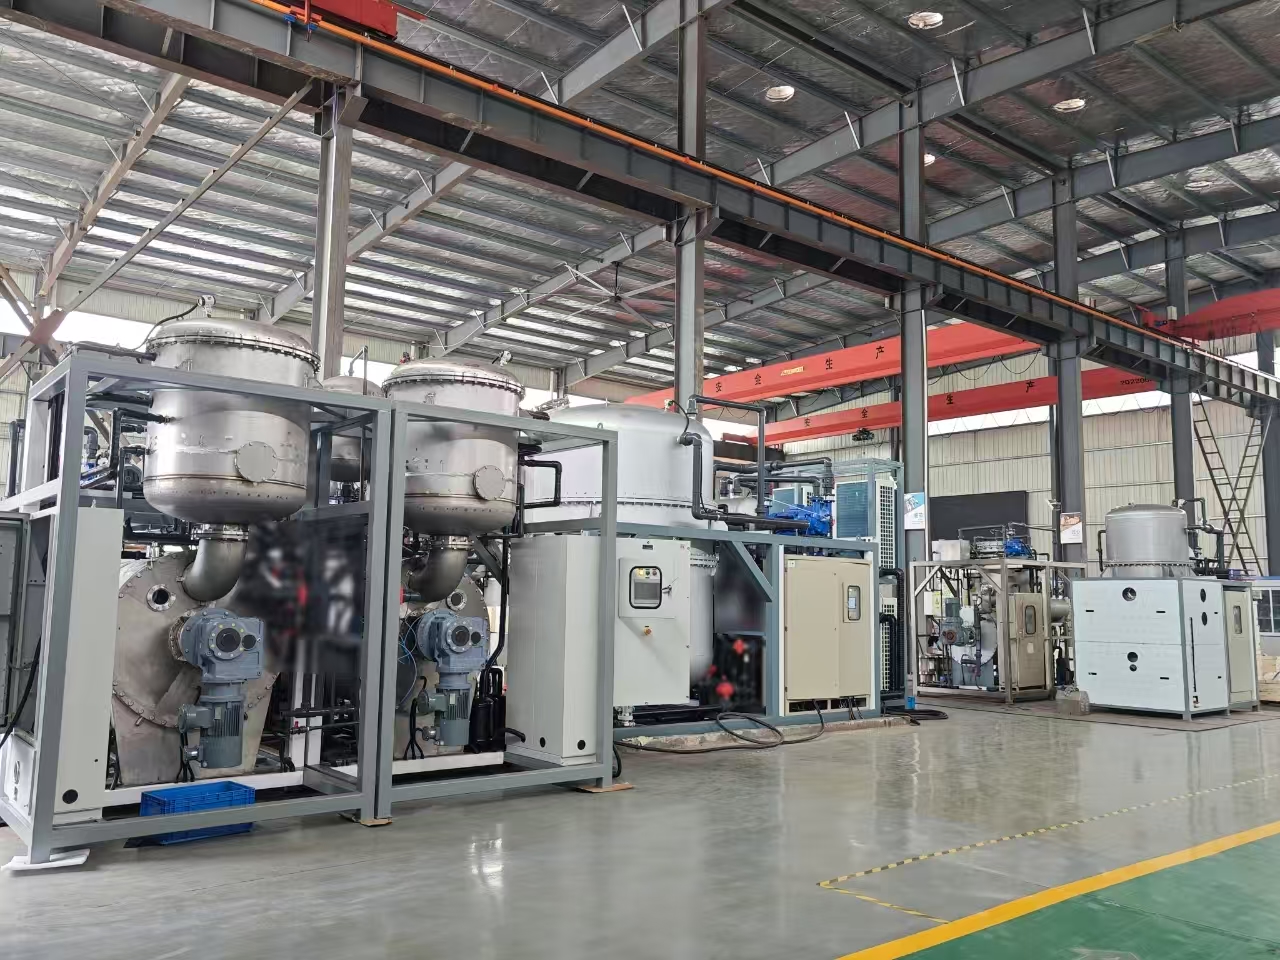
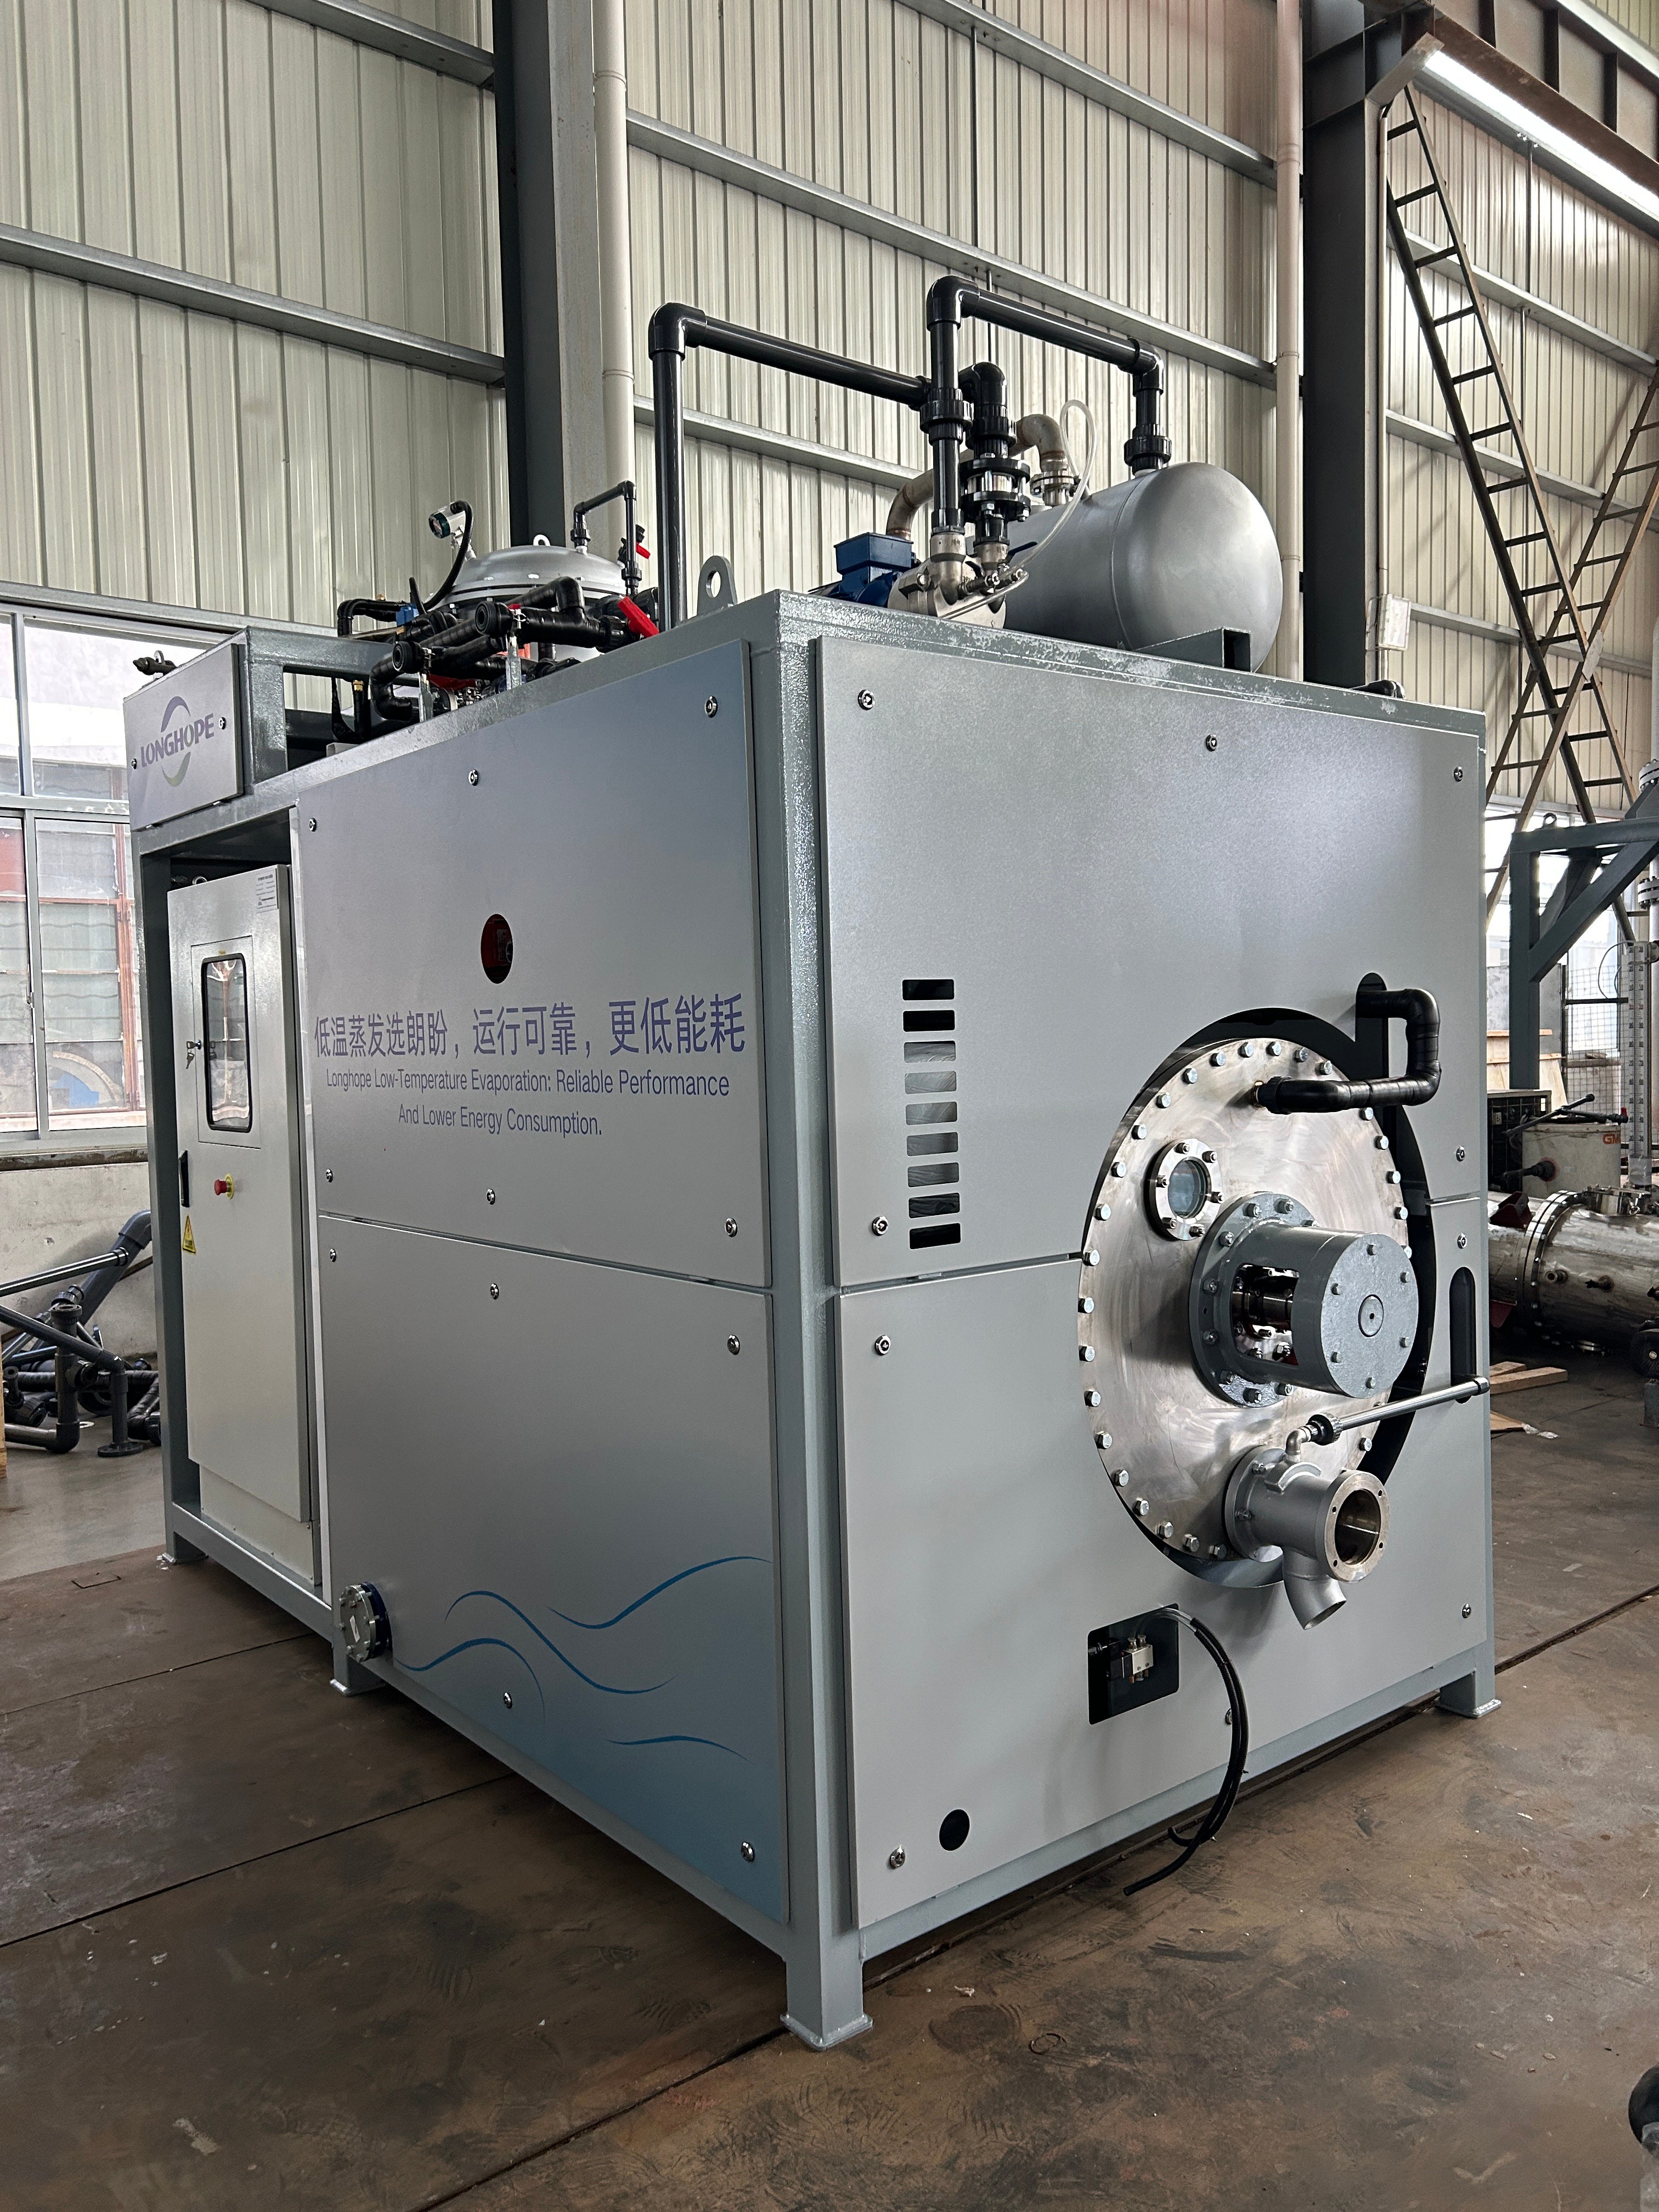
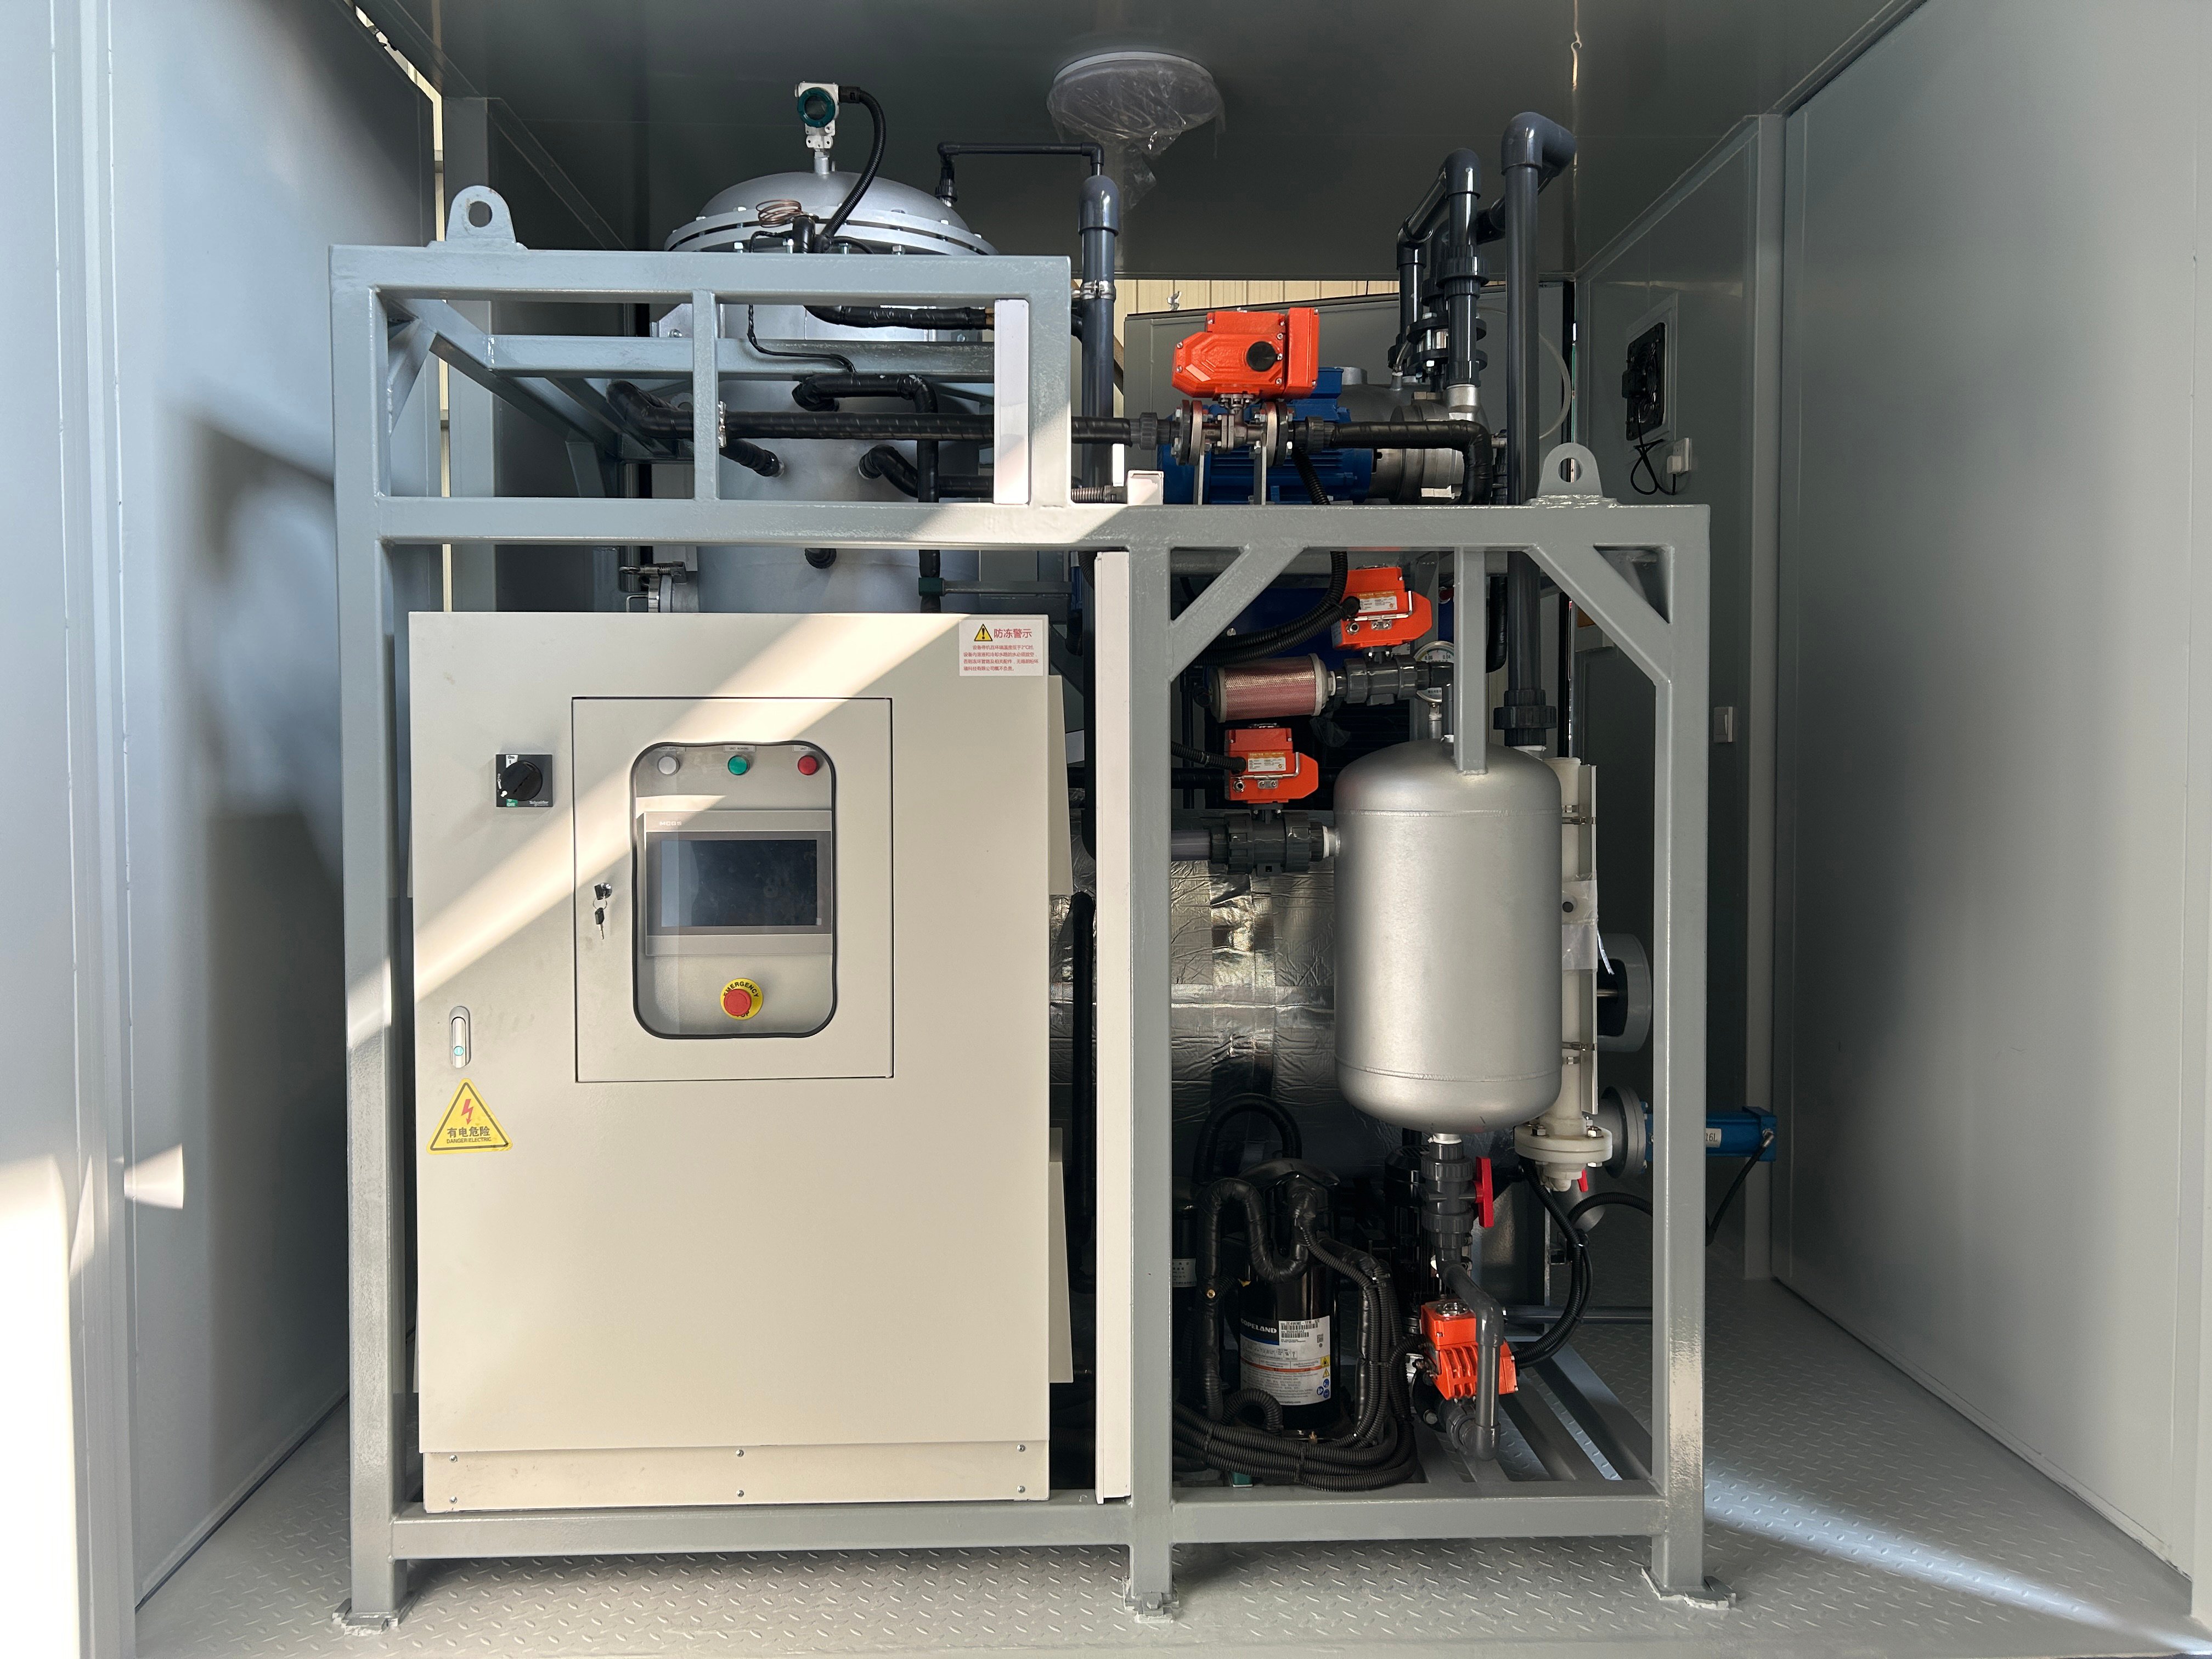
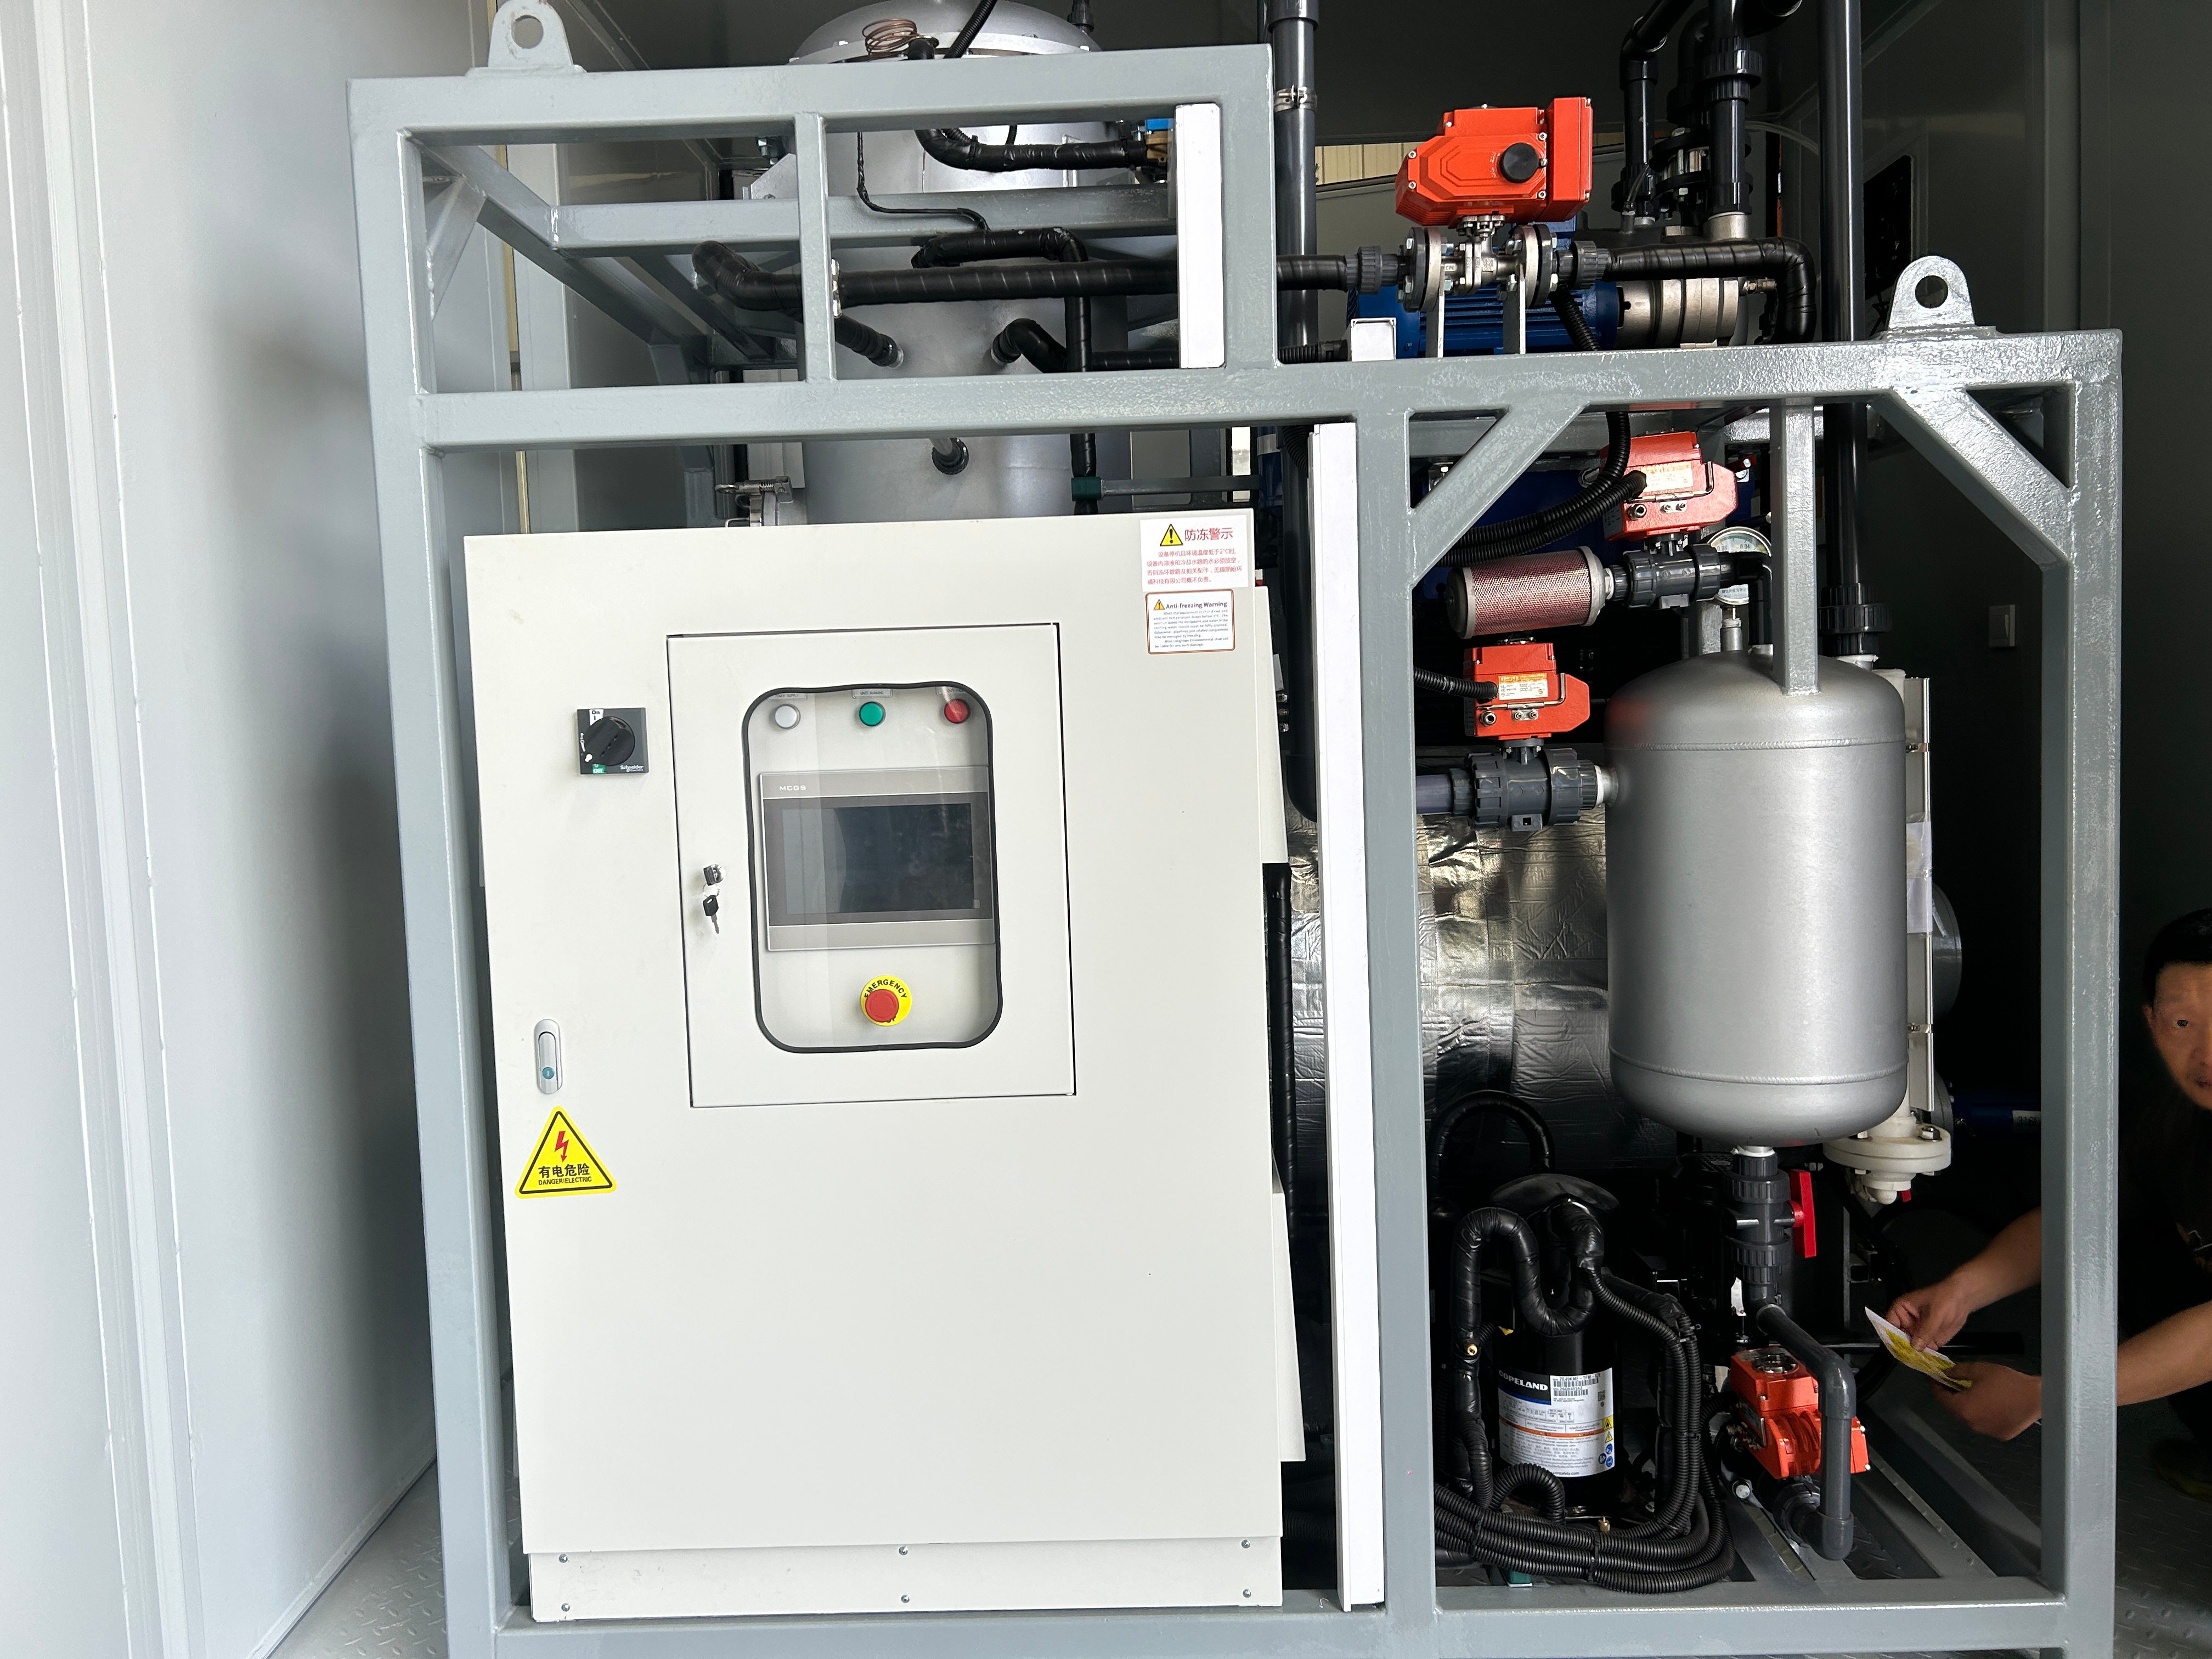
crystallizer equipment
Crystallizer equipment represents a critical component in industrial separation and purification processes across multiple sectors. This specialized crystallizer equipment facilitates the transformation of dissolved substances into solid crystal forms through controlled cooling, evaporation, or precipitation methods. The primary function of crystallizer equipment is to extract valuable materials from solutions while maintaining product quality and purity standards.
Modern crystallizer equipment incorporates advanced technological features designed to optimize crystallization efficiency. These systems utilize precise temperature control mechanisms, automated mixing systems, and sophisticated monitoring sensors to ensure consistent crystal formation. The crystallizer equipment operates through various mechanisms including batch processing, continuous crystallization, and hybrid approaches tailored to specific industrial requirements.
Applications of crystallizer equipment span numerous industries including pharmaceuticals, chemicals, food processing, minerals extraction, and water treatment facilities. In pharmaceutical manufacturing, crystallizer equipment produces high-purity drug compounds essential for medication development. Chemical plants rely on crystallizer equipment for salt production, pigment manufacturing, and specialty chemical processing. Food industries use crystallizer equipment for sugar crystallization and salt harvesting, while mining operations depend on this equipment for mineral extraction and purification.
The versatility of crystallizer equipment makes it indispensable across industrial sectors. Whether processing pharmaceutical compounds, chemical intermediates, or mineral concentrates, crystallizer equipment delivers reliable performance and consistent results throughout extended operational cycles.

 EN